
Как выбрать вал-втулочный фиксатор по зазору и температуре эксплуатации
Выбор анаэробного вал-втулочного фиксатора - это не просто подхват любого состава с полки. От правильности подбора зависит надежность соединения, сроки отверждения и долговечность узла в конкретных условиях эксплуатации. Инженеры и закупщики часто сталкиваются с дилеммой: какой именно состав возьмать, когда производители предлагают десятки наименований, а в каталогах мелькают непонятные цифры и диапазоны.
Статья раскрывает три ключевых параметра выбора - величину диаметрального зазора, рабочую температуру и материал деталей. Вы узнаете, почему низковязкий фиксатор не подойдет для крупного зазора, как температура влияет на скорость полимеризации, и на какие цифры в паспорте действительно нужно смотреть, чтобы не переплачивать за избыточность и не вести работу заново из-за неудачного выбора.
Роль диаметрального зазора в выборе вязкости
Диаметральный зазор - это расстояние между валом и втулкой (или подшипником) после их вычисления по посадке.
Именно зазор, а не название узла и не «стандартный» размер, определяет, какую вязкость фиксатора нужно брать.
Практическая градация простая: чем плотнее посадка, тем жиже должен быть состав, чтобы он смог затечь в узкий зазор и полимеризоваться там. Если посадка свободная (зазор большой), нужен более густой состав, который не вытечет из щели раньше, чем затвердеет.
Типовые диапазоны:
| Зазор | Характер посадки | Вязкость фиксатора | Примечание |
|---|---|---|---|
| До 0,05 мм | Плотная, натяг | Низковязкий | Капиллярное затекание |
| 0,05–0,15 мм | Переходная, прессовая | Средневязкий | Стандартный вал-втулочный диапазон |
| 0,15–0,25 мм | Скользящая | Высоковязкий или высокозаполняющий | Верхний предел для стандартных составов |
Если зазор выходит за 0,25 мм, стандартный вал-втулочный фиксатор уже не гарантирует результат. В таких случаях нужен специализированный высокозаполняющий состав или пересмотр самой посадки.
Ошибка многих закупщиков - предположить, что более густой состав «универсален» и подойдет везде. На практике высоковязкий фиксатор на плотной посадке может не затечь в зазор вообще, оставив пустоты, и соединение будет ненадежным.
Температурный диапазон: непрерывность и пики
Типовой температурный диапазон стандартного анаэробного вал-втулочного фиксатора - минус 55…плюс 150 °C.
Это означает, что состав сохраняет механические свойства при постоянном воздействии этих температур в течение всего срока службы узла.
Важно различать две характеристики:
Непрерывная термостойкость - предельная температура, при которой фиксатор работает без деградации материала длительное время (обычно указывается как номинальная).
Кратковременная стойкость - пики нагрева, которые узел выдерживает минуты или часы, но не постоянно.
Если паспорт говорит о 150 °C непрерывной термостойкости, это не значит, что состав подойдет на 180 °C «на пару часов». После 150 °C матрица полимера начинает размягчаться, теряется прижим, и соединение может проскочить под нагрузкой.
Для приложений с температурой выше 150 °C нужно сразу обратиться к специальным высокотемпературным составам. Например, для узлов, где рабочая температура достигает 180–200 °C, производители предлагают термостойкие варианты; отдельные решения удерживают фиксацию и до 230 °C.
При выборе обязательно проверь не только цифру в паспорте, но и примечание о типе нагрузки. Если узел подвергается циклическому нагреву (печи, турбины, выхлопные системы), это может потребовать еще более строгого подбора.
Влияние температуры окружающей среды на время отверждения
Анаэробные фиксаторы отверждаются при комнатной температуре (примерно 20–25 °C) за несколько часов.
Но если цех холодный или работа ведется в зимние месяцы, скорость полимеризации падает существенно.
При температуре около 5 °C время отверждения может вырасти до 12 часов вместо типовых 2–4 часов. Это означает, что если закреплять вал при холоде без предварительного прогрева, соединение остается хрупким в течение половины смены, и любой рывок или вибрация могут нарушить фиксацию.
Профессиональный подход: перед применением фиксатора убедись, что температура окружающей среды совпадает с рекомендуемой в техническом паспорте, или заложи дополнительное время в процесс сборки. Некоторые закупщики используют локальный подогрев узла или специальные камеры для ускорения отверждения в холодном цехе.
Это особенно важно при высоких требованиях к циклу: если после фиксации нужно сразу начать нагружать соединение, холодное окружение станет узким местом.
Материал деталей и совместимость
Анаэробные фиксаторы работают не на всех материалах одинаково.
Полимеризация требует каталитического воздействия ионов металлов (железо, медь, свинец и др.). На пассивных материалах (нержавеющая сталь, алюминий, пластик) отверждение может замедлиться или вообще не произойти без активатора.
Если вал и втулка - обычная углеродистая сталь или чугун, проблем нет: поверхность достаточно активна, и фиксатор полимеризуется нормально. Но если узел содержит элементы из нержавейки, алюминиевого сплава или иного пассивного материала, обрати внимание:
Некоторые составы предусматривают использование праймера или активатора для таких поверхностей.
Те же низковязкие фиксаторы, которые хороши для плотных посадок, могут отверждаться медленнее на нержавейке, если нет активатора.
Высоковязкие составы на пассивных материалах часто требуют обязательного применения активатора, иначе края соединения будут твердеть часами, а внутри останется вязкий слой.
Материал втулки также влияет на расширение и стресс в соединении: медные втулки и пластмассы реагируют на полимеризацию иначе, чем стальные. Перед подбором уточни состав деталей в узле - это столь же важно, как зазор и температура.
Быстроотверждаемые составы: когда они нужны и чем они отличаются
Поиск по словосочетанию «вал-втулочный фиксатор быстроотверждаемый» встречается в Яндексе нередко.
Закупщики хотят минимизировать время ожидания полимеризации, особенно при конвейерной сборке или срочных ремонтах.
Быстроотверждаемые составы достигают полной фиксирующей прочности за 30 минут - час, вместо типовых 2–4 часов. Как это достигается?
Использование специальных ускорителей в составе.
Изменение химии полимера для более быстрого сцепления.
Иногда - снижение максимальной рабочей температуры в обмен на скорость.
Важно помнить: ускорение отверждения не означает сохранение всех остальных параметров. Быстрый состав может иметь чуть ниже предел сдвига или меньше термостойкость, чем его стандартный аналог. Переход на быстроотверждаемый фиксатор имеет смысл, только если конвейер или технология действительно требует сокращения времени выдержки.
На практике многие производства обходятся стандартными составами и закладывают в производственный календарь нужное время отверждения. Если сроки позволяют - нет смысла переплачивать за ускоритель.
Высокая термостойкость и специальные составы
Когда речь идет о подшипниках или втулках в турбокомпрессорах, электромоторах, обмотках или прессах, рабочая температура часто превышает 150 °C.
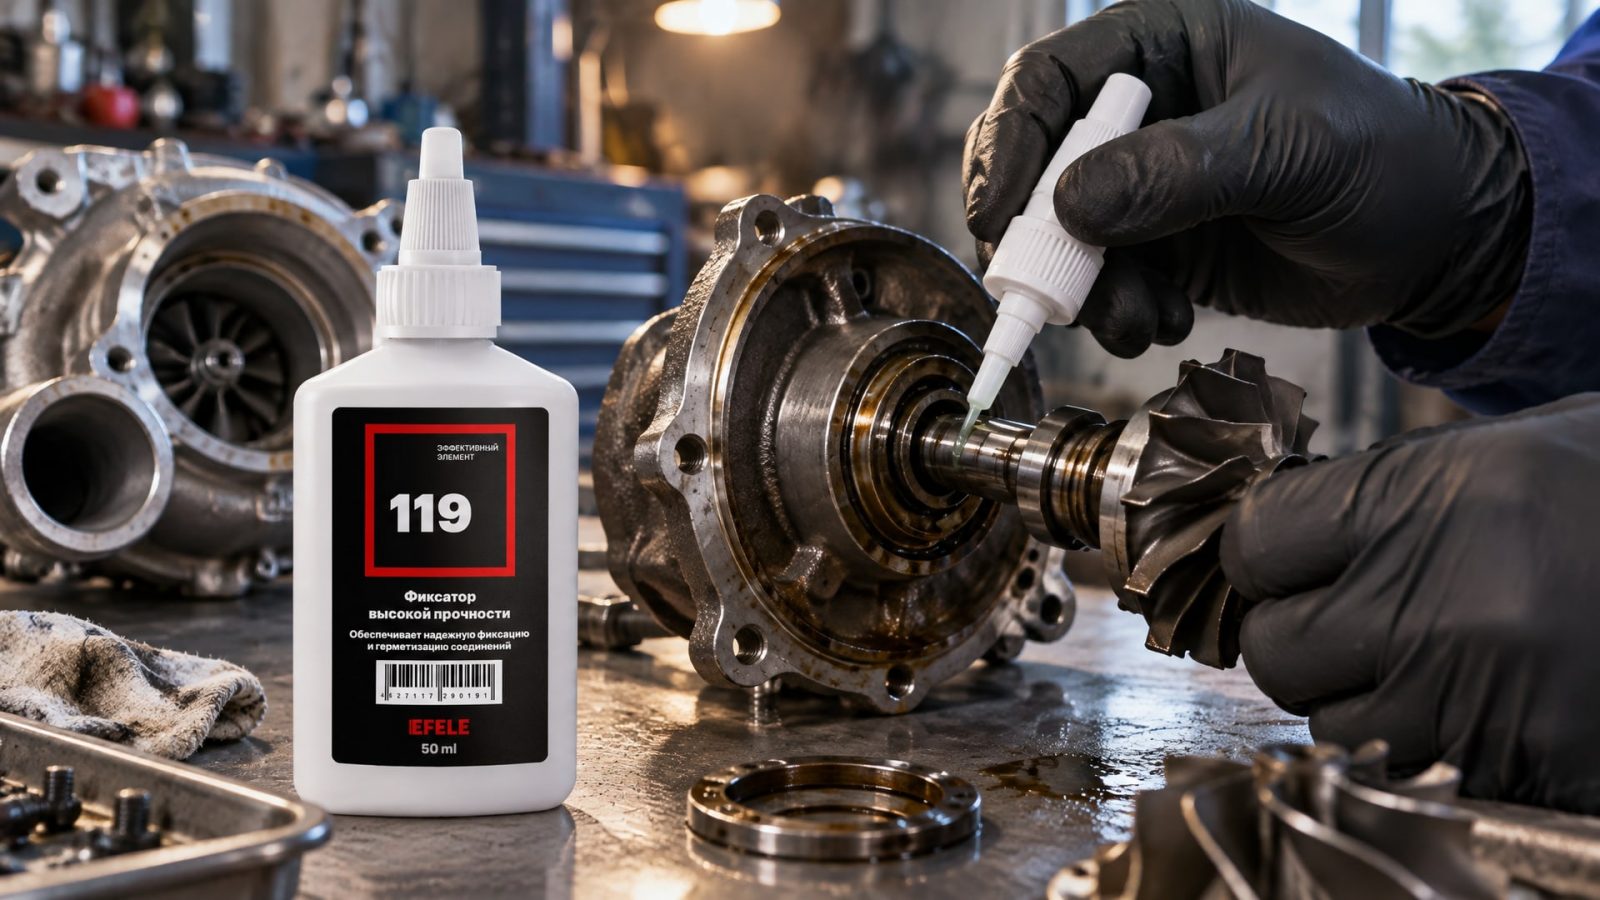
Типовой вал-втулочный фиксатор в этих условиях теряет прижимную силу за несколько месяцев эксплуатации.
Для таких задач предусмотрены специальные высокотемпературные составы. Они работают до 175–200 °C непрерывно, а некоторые сохраняют фиксирующие свойства даже до 230 °C. Как они достигают этого?
Использование термостабильных полимерных основ вместо стандартных акрилов.
Добавление керамических наполнителей и антиокислителей.
Специальные катализаторы, стойкие к высокой температуре.
Часто закупщики путают высокотемпературный вал-втулочный фиксатор с керамическими герметиками. На самом деле, это разные материалы: герметик закупоривает щель и не предназначен для фиксации вала; фиксатор вязко пронизывает зазор и держит вал от проскальзывания под крутящим моментом.
Если в цехе работают узлы с рабочей температурой выше 150 °C, стоит один раз потратить время на тесты и подбор правильного состава - это обойдется дешевле, чем менять детали каждый квартал из-за ослабления фиксации.
Например, для фиксации вал-втулочных соединений с высокой термостойкостью на уровне +280 °C и зазором до 0,3 мм подходит специализированный состав, разработанный именно для такого применения. EFELE 119 демонстрирует такие характеристики и активно используется в узлах с повышенными тепловыми нагрузками.
Как правильно измерить зазор перед заказом
Многие ошибки в подборе фиксатора начинаются с неправильной оценки зазора.
Закупщики часто берут цифру из чертежа допуска, но реальный зазор на производстве может отличаться.
Алгоритм измерения:
Снять допуск с чертежа: диаметр вала (например, 20h7) и диаметр отверстия втулки (например, 20H8).
Найти предельные размеры в таблице допусков ISO.
Вычислить максимальный и минимальный зазоры: разница между внутренним диаметром втулки и наружным диаметром вала.
Измерить несколько образцов с помощью микрометра, чтобы убедиться, что реальные размеры совпадают с чертежом.
Если производство нестабильно держит допуски, в расчетах используй максимальный возможный зазор - это гарантирует, что фиксатор будет достаточной вязкости и не вытечет из широкого зазора.
После измерения округляй результат в сторону больших значений при выборе вязкости. Например, если расчет показал 0,12 мм, выбирай состав на диапазон 0,05–0,15 мм (средневязкий), а не пытайся пробить через низковязкий на 0,05 мм.
Часто задаваемые вопросы
Чем отличается вал-втулочный фиксатор от резьбового?
Вал-втулочный фиксатор имеет более высокую вязкость и предназначен для заполнения больших зазоров (до 0,25 мм). Резьбовой фиксатор гораздо более жидкий и работает в зазорах витков резьбы (0,01–0,03 мм). Использовать резьбовой вместо вал-втулочного приведет к тому, что состав вытечет из зазора еще до полимеризации.
Как выбрать между быстроотверждаемым и обычным фиксатором?
Если время отверждения критично для конвейера или срочного ремонта, бери быстрый состав. Если технология позволяет ждать 2–4 часа, стандартный вариант обойдется дешевле и часто имеет лучшие механические свойства. Перед переходом на быстрый состав проверь его температурный диапазон - он может быть ниже.
Что делать, если узел содержит нержавеющую сталь?
На пассивных материалах анаэробные фиксаторы полимеризуются медленнее. Используй активатор (праймер), который наносится на поверхность перед применением фиксатора. Некоторые составы поставляются с активатором в комплекте; уточни это в паспорте.
Подойдет ли фиксатор, если температура выше 150 °C?
Нет, обычный фиксатор выше 150 °C теряет прижимную силу. Для диапазонов 180–200 °C и выше нужны специальные высокотемпературные составы. Выбор неправильного состава приведет к проскальзыванию вала за несколько месяцев работы.
Замедляется ли отверждение при холоде, и как это учитывать?
Да, при температуре около 5 °C полимеризация может занимать до 12 часов вместо 2–4 часов при комнатной. Закладывай в производственный цикл дополнительное время или используй локальный подогрев узла для ускорения отверждения.
Какой фиксатор выбрать, если зазор 0,2 мм и рабочая температура 180 °C?
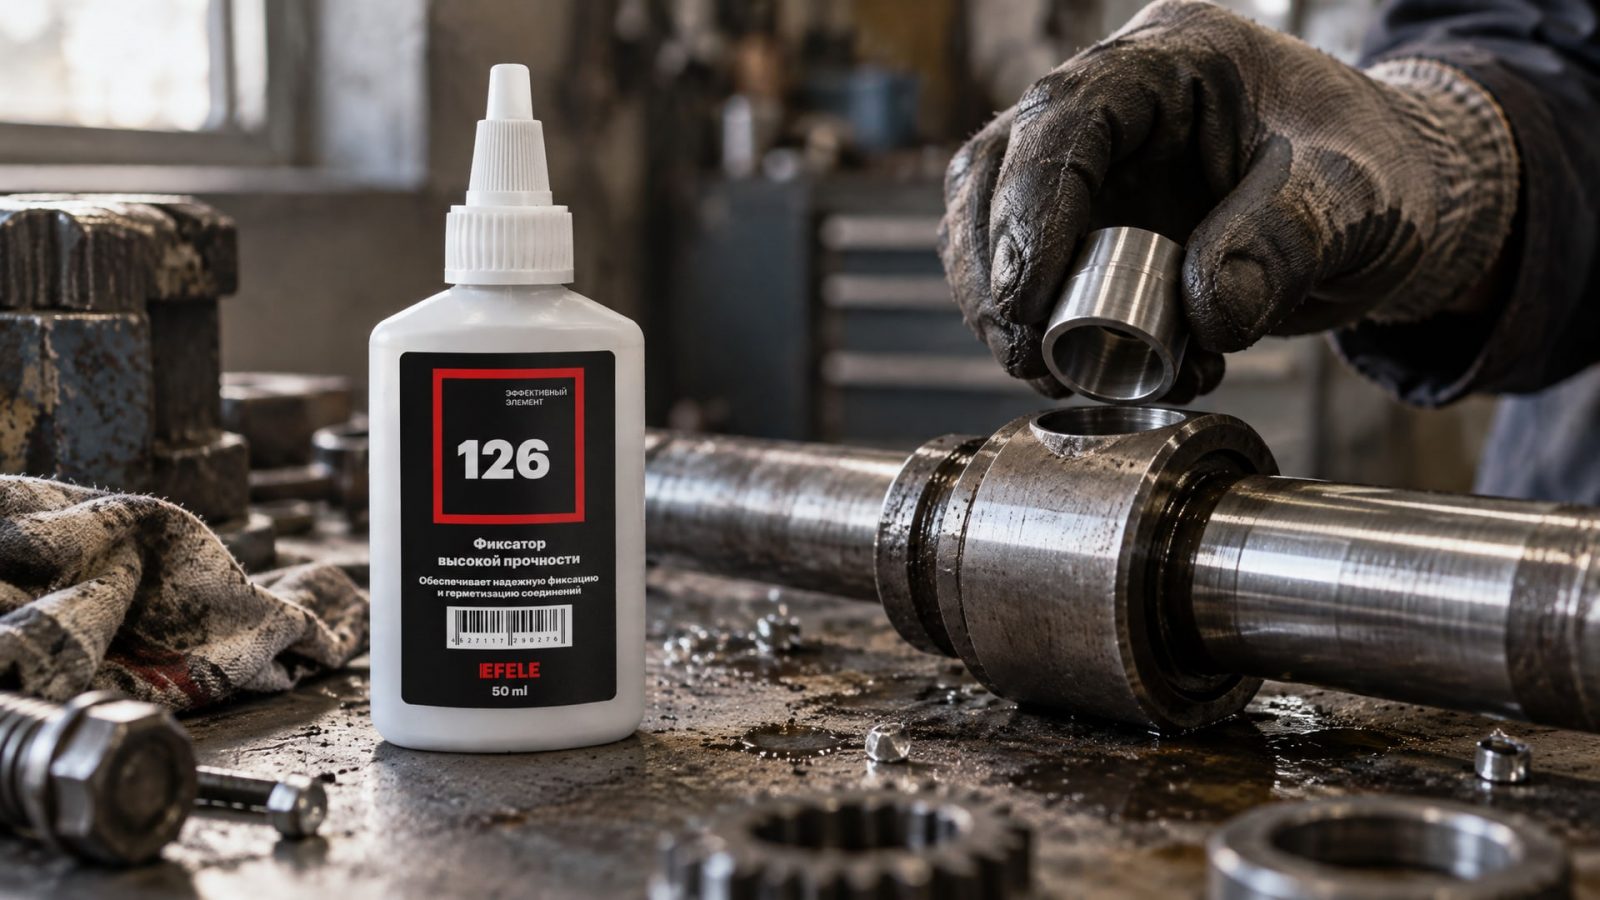
Стандартный вал-втулочный фиксатор здесь не подойдет ни по температуре, ни по верхней границе зазора (0,25 мм обычно - предел). Нужен специальный высокотемпературный состав с расширенным диапазоном зазора или высокозаполняющая модификация. Для таких условий - с термостойкостью до +180 °C и зазором до 0,25 мм - подходит EFELE 126, который разработан как раз под такие параметры.
Заключение
Выбор вал-втулочного фиксатора по зазору и температуре - это задача, которая требует внимания к трем ключевым параметрам: реальному диаметральному зазору в соединении (измеренному, а не взятому с потолка), непрерывной рабочей температуре узла и материалам деталей. Низковязкий состав для плотных посадок, средневязкий для типовых диапазонов, высоковязкий для крупных зазоров - это не произвол, а инженерная практика, выверенная тысячами применений.
Следующий шаг: возьми имеющийся узел, снимите реальный допуск и измерь зазор микрометром, уточни, какая максимальная температура достигается при работе, и проверь, есть ли в соединении пассивные материалы (нержавейка, алюминий). Со списком этих трех цифр обратись к паспортам фиксаторов - и выбор станет очевидным, без угадывания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Биостойкость СОЖ снижается из-за микробиологического роста. Узнайте, почему появляется запах и как его устранить.
Узнайте, почему наличие смазки H1 не гарантирует успех аудита HACCP и как правильно интегрировать ее в систему пищевой безопасности.
Узнайте, как влияние pH на СОЖ помогает предотвратить коррозию, сохранить качество обработки и продлить срок службы оборудования.