
Как заменить прокладку фланца анаэробным формирователем прокладок
Анаэробные фланцевые герметики позволяют отказаться от предварительно вырезанных прокладок при условии, что соединение отвечает определенным требованиям. Эти составы отверждаются без доступа воздуха, контактируя с металлическими поверхностями, и образуют прокладку прямо на месте. Однако замена прокладки герметиком работает далеко не во всех случаях - метод подходит для жестких, хорошо подогнанных металлических фланцев с минимальным зазором, тогда как в соединениях, где прокладка выполняет функцию распорки или выравнивателя, переходить на герметик нельзя. Закупщики и специалисты ремонтных служб часто сталкиваются с вопросом, когда и как применять такие материалы, чтобы не срубить герметичность и не столкнуться с утечками после первого же запуска.
Когда анаэробный герметик заменяет прокладку, а когда нет
Главное условие для замены прокладки герметиком - жесткость соединения.
Фланцы из стали, чугуна или алюминия, плотно подогнанные друг к другу, предоставляют идеальную основу для образования герметизирующего слоя. Если поверхности хорошо обработаны, а зазор между ними составляет менее 0,25 мм без активатора или до 1,27 мм при использовании праймера, герметик надежно заполнит щель и отвердеет.
Однако не все узлы соответствуют этим требованиям. Если прокладка в конструкции работает как распорка, задавая толщину или выравнивая неровности, она остается на месте. Такая же логика применяется к соединениям, где нужна дополнительная компрессия или амортизация. В этих случаях герметик выступает вспомогательным средством - его наносят поверх штатной прокладки для дополнительной герметизации, но прокладку не убирают.
Типовые применения, где герметик полностью заменяет прокладку, - это крышки картеров, корпуса насосов, трансмиссионные узлы, корпуса термостатов и водяные насосы. Все эти конструкции жесткие, металлические и работают с минимальным зазором между фланцами.
Подготовка поверхностей фланца
Качество герметизации полностью зависит от состояния поверхностей.
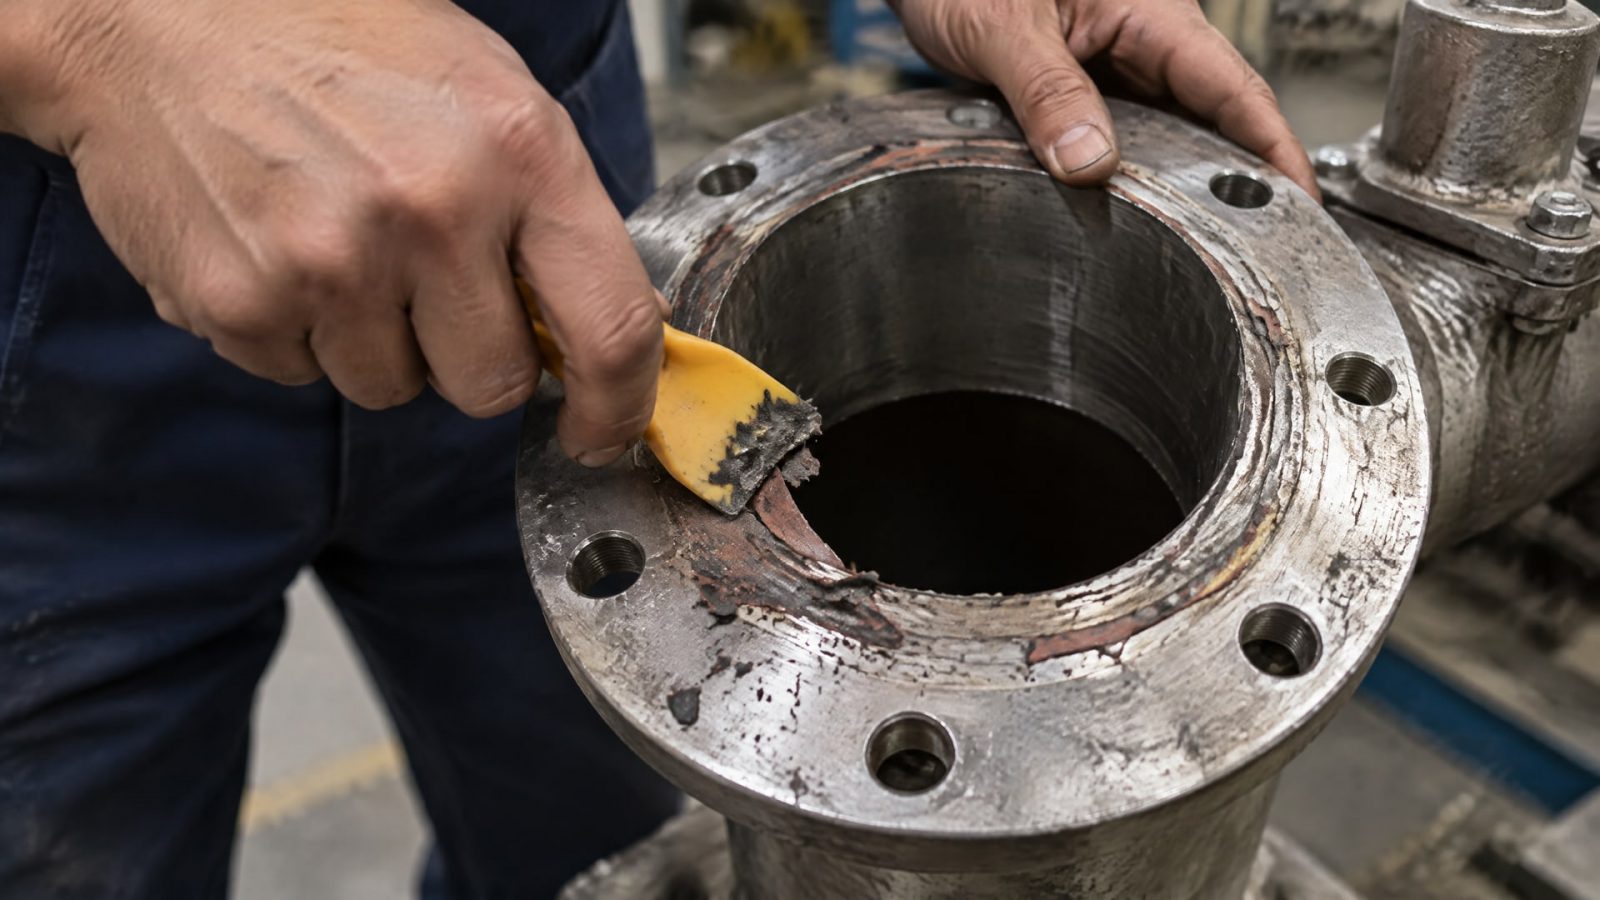
Любые остатки старой прокладки, мусор, окисная пленка или следы масла становятся «слабым местом», через которое может произойти утечка.
Начните с удаления видимых фрагментов старой прокладки. Используйте пластиковый или деревянный скребок - металлический инструмент может повредить плоскость фланца и создать неровности, препятствующие герметизации. Для размягчения старых материалов применяют очистители или активаторы, которые облегчают механическое удаление. После механической очистки протрите поверхности чистой тряпкой без ворса, чтобы удалить пыль и остатки.
Далее нужно избавиться от масла и грязи. Обезжиривающие растворители помогают удалить слой масляной пленки, которая предотвращает химическое взаимодействие герметика с металлом. Высушите фланцы перед нанесением герметика - влага может помешать отверждению. На последнем этапе убедитесь, что отверстия под болты не забиты остатками материала; они должны быть проходимы, чтобы болты зашли полностью и обеспечили равномерное прижатие фланцев.
Правильное нанесение анаэробного формирователя прокладок
После подготовки поверхностей переходите к нанесению.
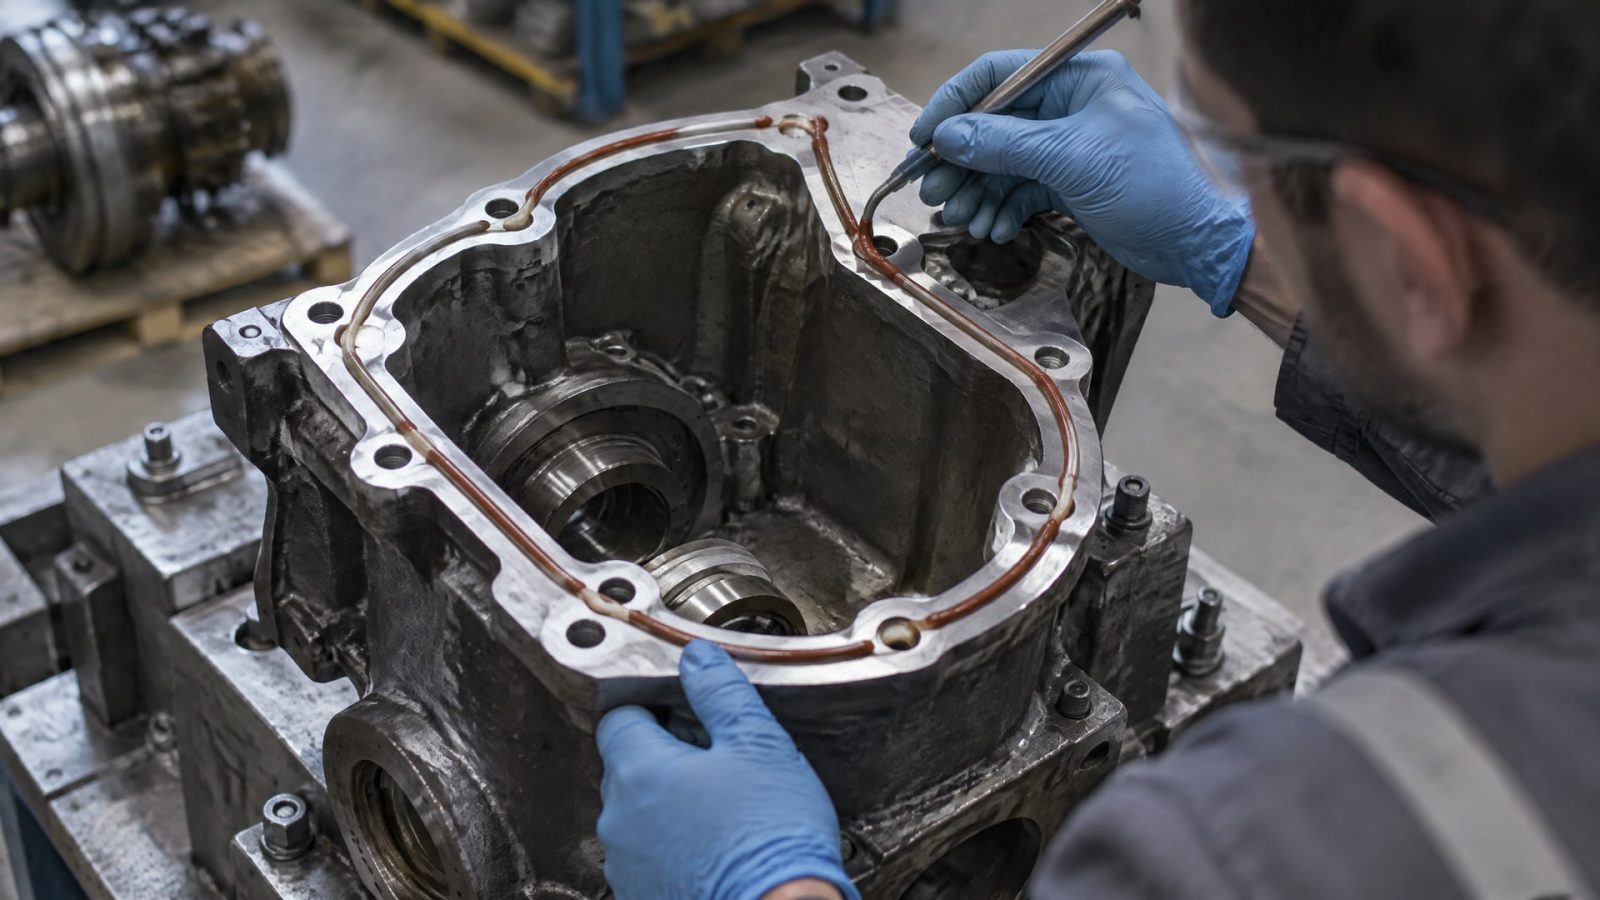
Основной принцип - непрерывная полоса умеренного размера, наносимая на одну из поверхностей фланца. Этого достаточно для образования герметизирующего слоя после контакта с другой поверхностью.
Начните от одной стороны и ведите валик или полоску вокруг контура фланца, обходя отверстия под болты. Герметик должен образовать замкнутый контур, но не смыкаться прямо в отверстиях - это предотвратит попадание излишков внутрь узла. Не переживайте по поводу толщины слоя; избыточный герметик не делает соединение более герметичным и может вызвать неравномерное распределение нагрузки.
Когда вы приложите вторую поверхность, герметик начнет распределяться в зазоре. Главное на этом этапе - минимизировать боковое и продольное смещение фланцей. Любой сдвиг нарушает целостность формирующегося слоя и оставляет «прорехи», через которые жидкость будет просачиваться. Затяните болты в два-три этапа, чередуя их, чтобы прижатие было равномерным. Излишки герметика, выдавленные наружу, удалите салфеткой до того, как он начнет отверждаться на воздухе (правда, на воздухе без контакта с металлом он не отвердевает, поэтому излишки легко уходят).
После сборки соединение нужно выдержать перед запуском. Время схватывания зависит от конкретного состава, но обычно составляет от нескольких часов до суток. Проверьте техническую документацию продукта, чтобы узнать точное время.
Герметизация фланцев без прокладок в специальных условиях
Некоторые производства, особенно в машиностроении и нефтегазовой отрасли, активно применяют герметизацию фланцев без предварительно вырезанных прокладок именно для снижения затрат и ускорения сборки.
На линиях фасовки и в ремонтных службах анаэробные герметики прижились потому, что повышают надежность соединения и упрощают подготовку - не нужно держать на складе десятки типоразмеров прокладок и искать нужную в спешке.
Однако переходить на такой подход нужно осторожно, особенно если оборудование работает в агрессивных средах или при экстремальных температурах. Герметик выбирают в зависимости от рабочей среды: для масляных систем подходят универсальные составы, для охлаждающих жидкостей нужна стойкость к воде и гликолям, для выхлопных фланцей требуется выдерживание температуры до 204°C и выше. Проверьте совместимость конкретного герметика с той средой, в которой будет работать соединение.
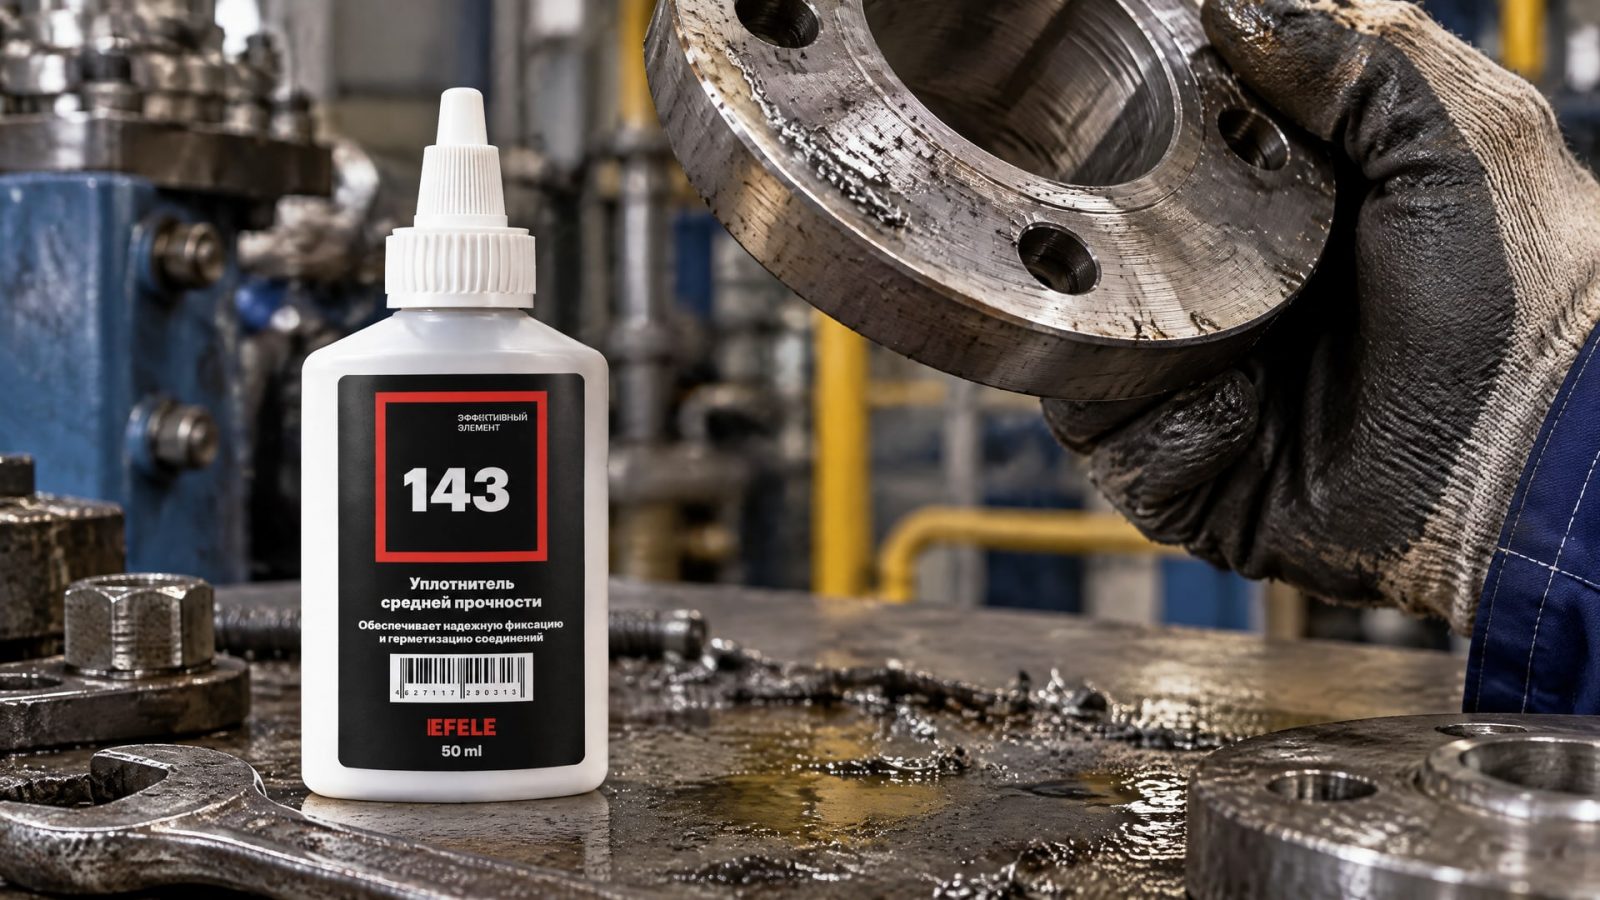
Для герметизации плоских разборных металлических фланцевых соединений в системах смазки и охлаждения многие предприятия выбирают EFELE 143 - жидкий уплотнитель, обеспечивающий высокую прочность и устойчивость к температурам до +180°C. Материал заполняет микронеровности и формирует прокладку прямо на месте, экономя время на подборе и хранение запасных частей.
Замена прокладки фланца выхлопной трубы: особенности
Выхлопная система - один из самых требовательных узлов автомобиля.
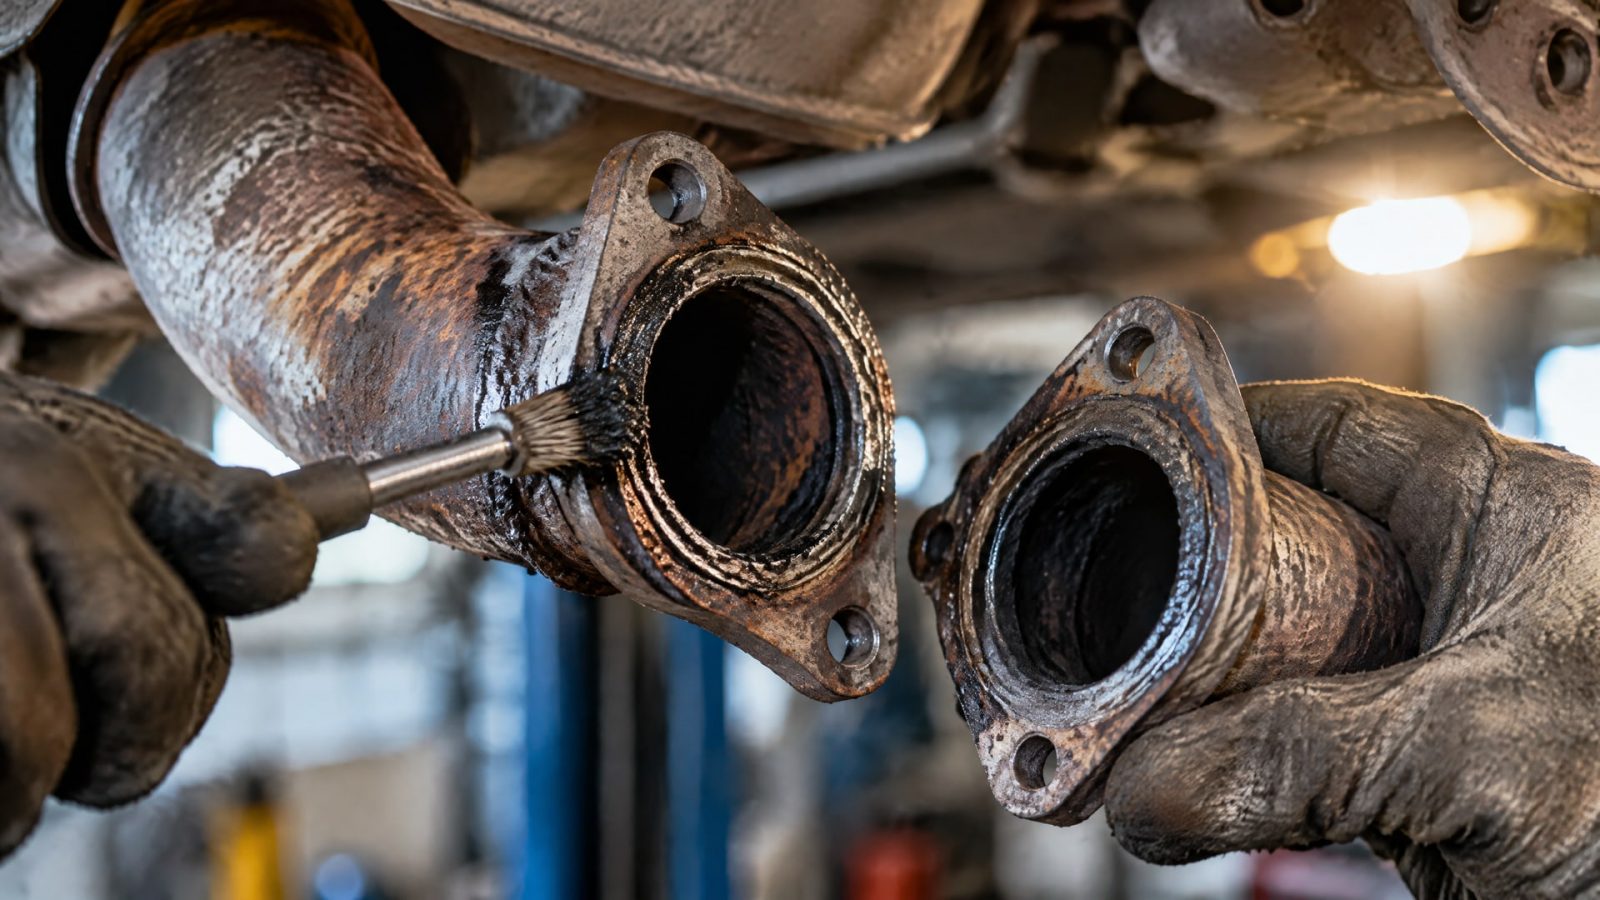
Температуры там достигают 700–900°C в зоне коллектора, тогда как на фланце соединения с глушителем они могут быть в диапазоне 200–300°C. Это означает, что обычный герметик, рассчитанный на 204°C, может оказаться недостаточно теплостойким.
Перед применением герметика на выхлопном фланце убедитесь в его температурном рейтинге и в том, что он явно позиционируется как высокотемпературный. Уточните у производителя конкретный предел и сопоставьте его с реальными условиями узла. Если есть сомнения, лучше использовать традиционную экранирующую прокладку или оставить ее вместе с герметиком как дополнительную подстраховку.
Процедура подготовки ничем не отличается: очистка, обезжиривание, сушка. Нанесение герметика - все то же самое. Дополнительный момент - убедитесь, что болты достаточно прочные и не ослабевают от вибрации; на выхлопе соединение испытывает постоянные тепловые циклы, что может привести к ослаблению крепежа.
Как выбрать герметик и контролировать расход
При выборе анаэробного фланцевого герметика ориентируйтесь на три параметра: материал фланца (сталь, чугун, алюминий), рабочая среда (масло, охлаждающая жидкость, топливо, вода) и температурный диапазон.
Если фланцы изготовлены из разных материалов - например, стального корпуса и алюминиевой крышки - убедитесь, что герметик совместим с обоими. Некоторые составы требуют предварительного нанесения активатора (праймера) на одну из поверхностей, особенно если зазор больше 0,25 мм или поверхность не очень хорошо обработана.
Расход герметика крайне экономичен. Один непрерывный валик по контуру фланца потребует всего несколько граммов материала - стандартный картридж объемом 50 мл хватит на несколько десятков операций. При закупке для производства обычно покупают герметик в упаковках по 50–300 мл в зависимости от масштаба работ.
Контроль расхода - важный момент для бухгалтерии и планирования запасов. Если вы переходите на герметик с прокладок, экономия будет заметна: нет необходимости держать множество типоразмеров, нет отходов при вырубке или порче во время хранения. Герметик в закупоренном картридже хранится длительное время без потери свойств, тогда как прокладки требуют условий хранения (защита от света, температура, влажность).
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на неидеальных поверхностях фланца?
Нет. Герметик работает при малом, равномерном зазоре (до 0,25 мм без активатора). Если поверхности деформированы, поцарапаны или имеют волнистость, герметик не заполнит такие пустоты полностью, и соединение будет подтекать. Для сильно изношенных фланцев лучше вернуться к традиционной прокладке или отдать фланец в переработку.
Сколько времени отверждается анаэробный герметик?
Время схватывания зависит от конкретного состава и температуры окружающей среды. Обычно герметик прихватывается за 1–3 часа, полное отверждение происходит за 24 часа. При низких температурах процесс замедляется. Проверьте техническую документацию конкретного продукта, чтобы узнать точное время.
Что делать, если соединение разобрали после герметизации?
Соединение разбирается, остатки герметика удаляются механической очисткой пластиковым скребком, фланцы обезжириваются и сушатся. Затем процедура повторяется с нанесением свежего герметика. Главное - убедиться, что обе поверхности полностью очищены от старого материала и грязи.
Существует ли разница между герметиком для водонагревателя и для трансмиссии?
Да, герметик выбирается в зависимости от рабочей среды и температуры. Водонагреватель работает с горячей водой (60–80°C), требуя стойкости к воде и умеренной температуре. Трансмиссия содержит масло при более высокой температуре (до 120–150°C), требуя совместимости с минеральными маслами. При выборе обращайтесь к техническому паспорту герметика и убедитесь, что он рекомендован для вашей среды.
Нужна ли замена прокладки на древних фланцах, которые протекают?
Если фланцы откровенно изношены, волнистые или имеют глубокие царапины, герметик не поможет. Попробуйте сначала просто переподтянуть болты - часто утечка исчезает. Если это не помогло, рассмотрите замену старых фланцев на новые или использование традиционной толстой прокладки, которая до некоторой степени выравнит поверхности.
Заключение
Замена прокладки фланца анаэробным формирователем прокладок - эффективный метод для современного производства, но не универсальный панацей. Герметик работает на жестких, хорошо подогнанных металлических соединениях с минимальным зазором (не более 0,25–0,38 мм) и в узлах, где прокладка не выполняет функцию распорки. Перед применением обязательно полностью удалите остатки старой прокладки, масло и грязь механической очисткой, затем нанесите герметик непрерывной полосой и собирайте соединение без смещения. Для выхлопных фланцей убедитесь, что выбранный состав выдерживает реальные температуры узла.
Следующий шаг: определите, какие из ваших фланцевых соединений отвечают требованиям (жесткость, зазор, материалы, среда), подберите подходящий герметик по техническому паспорту и протестируйте метод на одном узле перед массовым переходом. Ведите учет результатов и наблюдайте за герметичностью в течение первых недель работы - это поможет выявить потенциальные проблемы и откалибровать процесс под вашу специфику.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для замков авто поможет предотвратить замерзание дверей зимой и что делать, если замок уже примерз.
Узнайте, как резьбовой герметик и другие методы предотвращают самоотвинчивание болтов и винтов от вибрации.
Узнайте, как правильно выбрать и использовать пищевое масло H1 для редукторов и мотор-редукторов, чтобы обеспечить их долгую и безопасную работу.