
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Самоотвинчивание болтов и винтов при вибрации - одна из наиболее распространенных причин отказа соединений в промышленности. Проблема возникает не просто потому, что крепеж недостаточно затянут, а из-за сочетания циклических поперечных нагрузок и микроскольжения в резьбе, которые постепенно разворачивают болт. При этом даже хорошо затянутое соединение может начать ослабляться через несколько тысяч циклов вибрации, если не применены специальные методы фиксации.
Статья рассказывает, как работает механизм самоотвинчивания, какие факторы его запускают и как выбрать наиболее эффективный способ защиты резьбовых соединений. Информация актуальна для инженеров, техническихспециалистов и закупщиков, которые отвечают за надежность оборудования в условиях постоянной или переменной вибрации.
Механизм самоотвинчивания при вибрации
Самоотвинчивание в вибронагруженных соединениях происходит по четкой схеме.
Когда на болт действует поперечная сила (перпендикулярно оси), между витками резьбы возникает микроскольжение. На каждом цикле вибрации болт сдвигается на микроны, но эти сдвиги накапливаются. Если трение между витками и опорной поверхностью недостаточно велико, болт начинает постепенно разворачиваться - сначала незаметно, потом все быстрее.
Исследования показывают, что при поперечной вибрации ослабление может произойти в диапазоне 10³–10⁴ циклов, если амплитуда нагрузки значительна. При медленном ослаблении (10⁵–10⁶ циклов) в корне первой витки начинают появляться микротрещины, что дополнительно ускоряет процесс. Ключевой момент: болт раскручивается именно вращением, а не сдвигом вдоль оси, поэтому препятствовать нужно именно вращению.
На скорость ослабления влияет несколько параметров одновременно: амплитуда поперечной нагрузки, жесткость соединения, шаг резьбы, диаметр болта, состояние смазки на резьбе и опорных поверхностях, допуски отверстий и, что самое важное, величина преднатяга.
Роль преднатяга в защите от вибрационного ослабления
Преднатяг - это растягивающее усилие, с которым болт притягивает детали друг к другу.
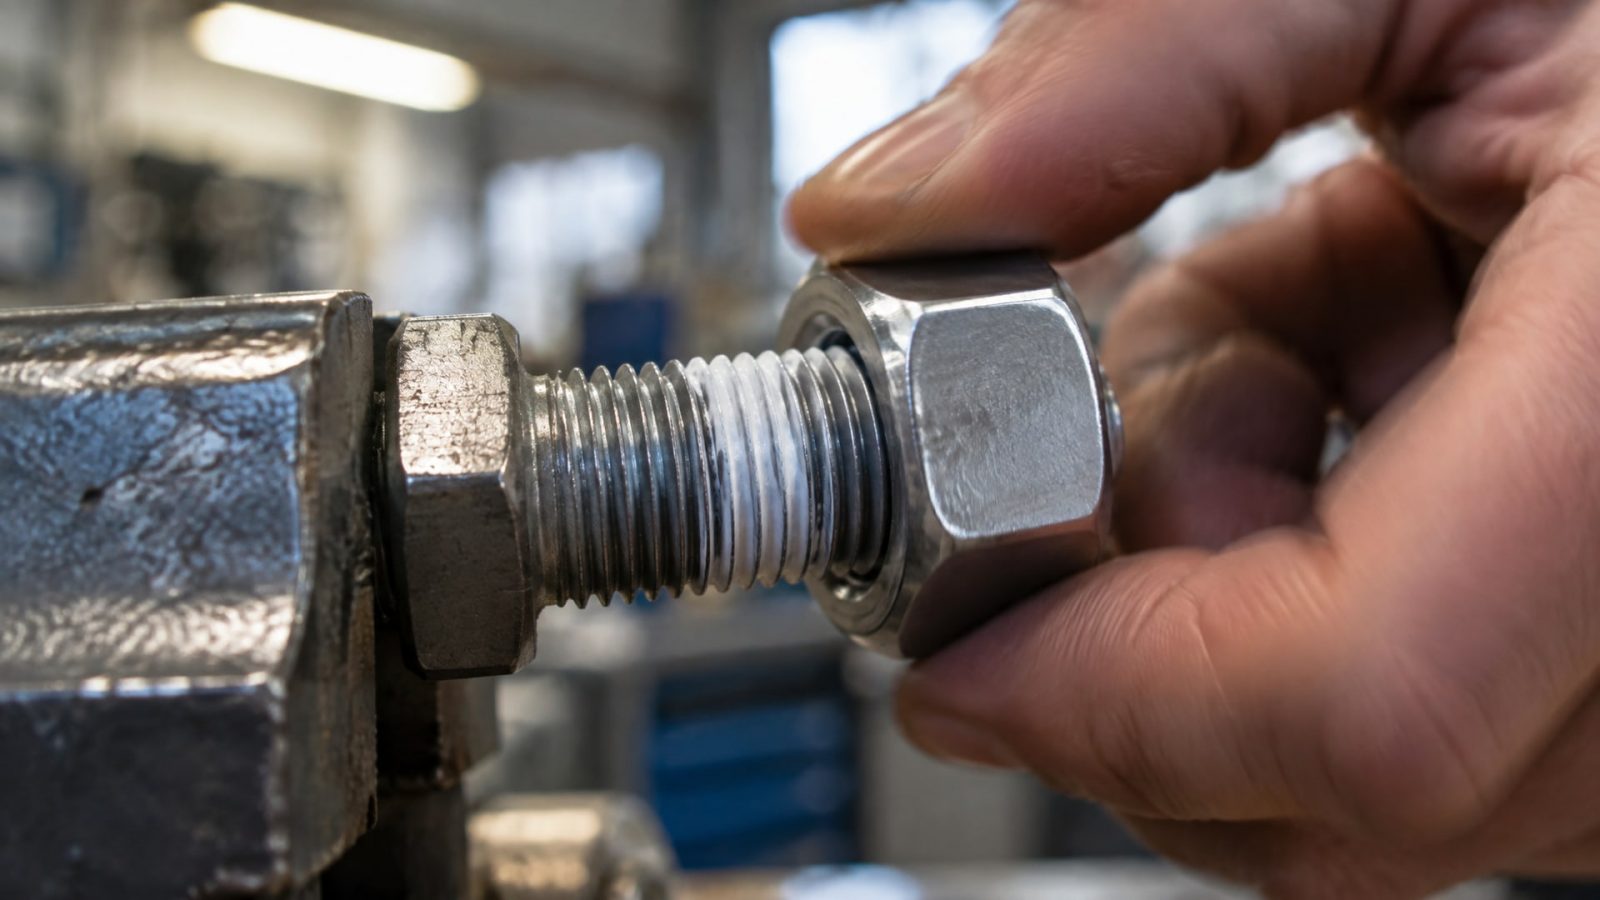
Чем выше преднатяг, тем больше нормальное давление между витками и тем выше трение, препятствующее проскальзыванию. На практике это работает так: при достаточном преднатяге микроскольжение между витками либо не происходит вообще, либо остается настолько малым, что не накапливается в процессе вибрации.
Экспериментальные данные показывают, что минимальный преднатяг в районе 65% от номинального значения (proof load) обычно предотвращает виброослабление в большинстве стандартных вибросред. Однако это не означает, что правильная затяжка решает проблему полностью. При высоких амплитудах колебаний и частых циклах усилие преднатяга со временем также немного снижается из-за седиментации и микропластических деформаций в месте контакта.
Поэтому закупщики и инженеры на практике обычно не полагаются только на затяжку, а комбинируют ее с дополнительными методами фиксации: стопорящими элементами, резьбовыми герметиками или самоконтрящимися конструкциями. Контроль преднатяга остается важным этапом, но в качестве дополнения, а не как самостоятельное решение.
Герметик для резьбовых соединений как метод фиксации
Резьбовой герметик (анаэробный фиксатор) - это жидкий полимер, который закачивается или капается в зазор между витками резьбы и твердеет в отсутствие кислорода и в присутствии активированных поверхностей металла.
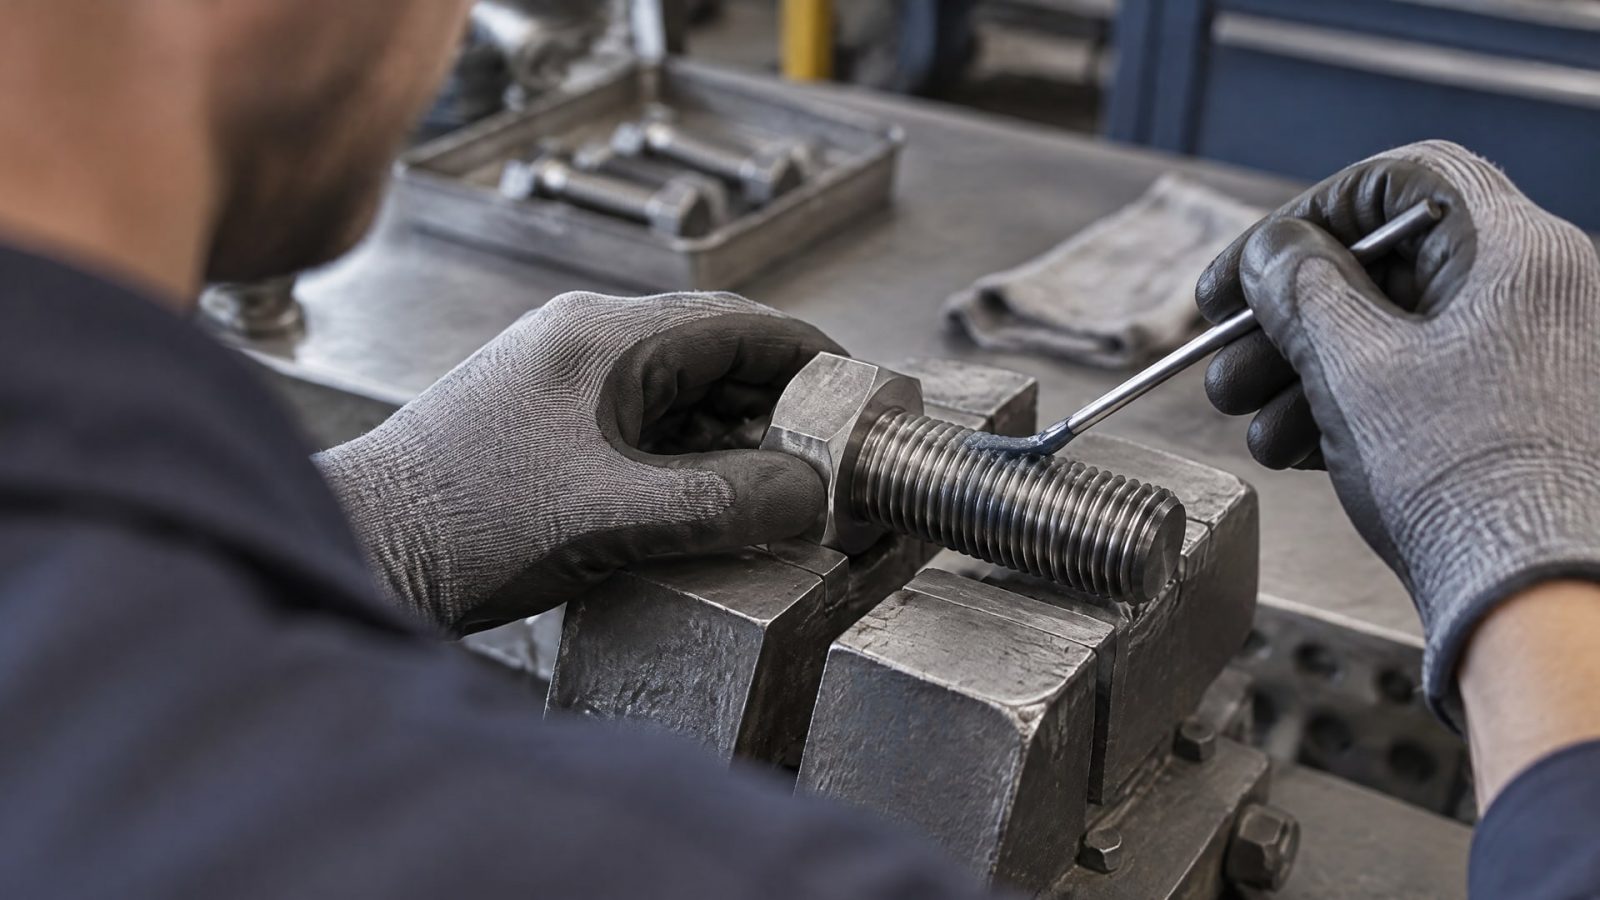
После полимеризации он создает твердый мост между витками, препятствующий их относительному сдвигу и отворачиванию.
Логика применения герметика очень проста: там, где нет воздуха (внутри резьбы), полимер отвердевает и образует механический буфер. Когда болт пытается повернуться, этот буфер оказывает сопротивление. При этом герметик не затрудняет процесс затяжки, так как наносится после того, как болт уже заведен в отверстие, но перед окончательной затяжкой.
Анаэробный герметик для резьбовых соединений выпускается разных классов прочности: от средней (примерно 20–30 Нм на болтах М5–М8) до высокой (60–100 Нм и выше на крупных крепежах). Для часто разбираемых резьбовых соединений, подверженных вибрации, обычно подбирают средний класс, который позволяет демонтировать болт с обычным инструментом, но при этом надежно препятствует самоотвинчиванию.
Практическое применение герметика во время сборки очень простое: каплю продукта наносят на витки болта перед вкручиванием или обмазывают витки, затем болт затягивают. Фиксирующее действие проявляется в течение нескольких часов (в зависимости от продукта и температуры окружающей среды), а окончательное отверждение завершается за сутки. При этом соединение остается разборным - болт можно открутить с приложением большего усилия, но это требует целенаправленных действий, а не случайного ослабления.
Сравнение методов фиксации резьбовых соединений от вибрации
На рынке существует несколько основных способов защиты болтов и винтов от вибрационного ослабления.
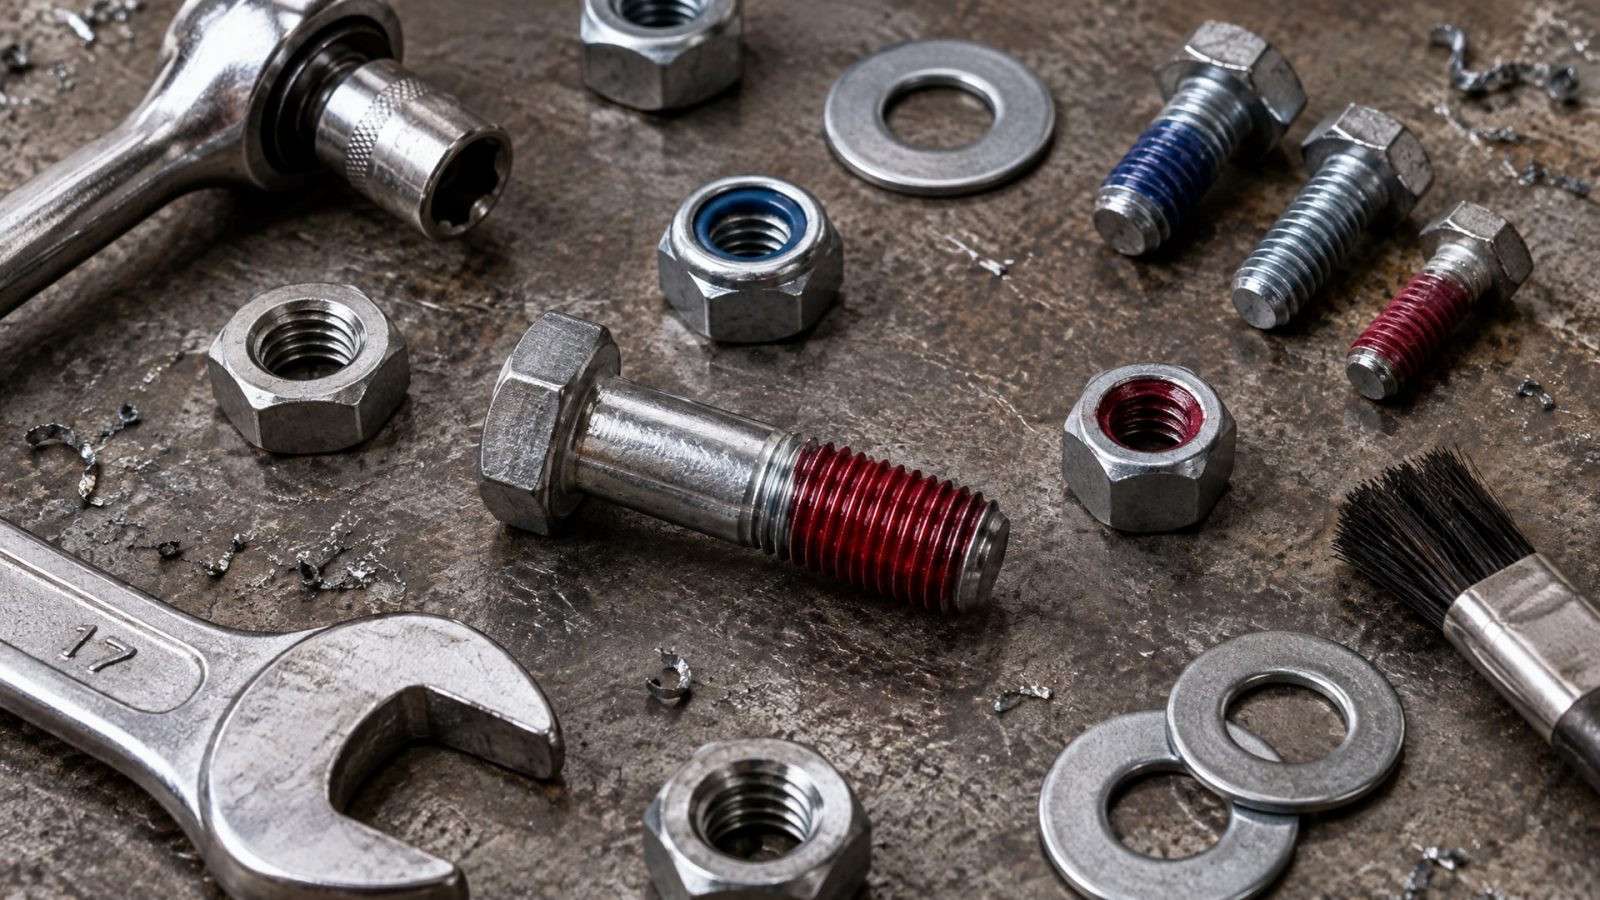
Каждый метод имеет свои преимущества, ограничения и область применения:
| Метод | Преимущества | Ограничения | Где используется |
|---|---|---|---|
| Анаэробный герметик (средняя прочность) | Простая нанесение, разборное соединение, работает с любыми болтами, хорошо держит при вибрации | Требует свежести продукта, чувствителен к загрязнению поверхности, требует времени на отверждение | Машиностроение, энергетика, вибронагруженные узлы |
| Стопорная шайба (клиновая или звездчатая) | Не требует времени на отверждение, механическое действие, многократное использование | Ограничение по диаметру болта, может повредить софинированные поверхности, требует места | Стандартный крепеж, общемашиностроительные условия |
| Самоконтрящаяся гайка (деформирующего типа) | Хорошо противостоит вибрации, механическое удержание, надежно при вибрации | Деформирующийся слой (обычно нейлон) износостойкий, нельзя переиспользовать | Ответственные соединения, авиация, энергетика |
| Контргайка | Простой и дешевый способ, механическое сцепление | Требует двух гаек (утяжеление), не 100%-но надежна при жесткой вибрации, требует пространства | Стандартный крепеж, низкие вибронагрузки |
| Wire locking (фиксирование проволокой) | Визуальный контроль, надежно при вибрации | Трудоемко, требует демонтажа перед повторной сборкой, эстетически неудачно | Авиация, специальная техника, инструментарий |
На практике закупщики часто выбирают анаэробный герметик для резьбовых соединений в условиях вибрации, потому что метод хорошо сочетается с автоматизацией сборки, не требует дополнительного места и позволяет регулировать класс фиксации простой сменой продукта. Для разборных соединений герметик средней прочности остается наиболее экономичным и удобным решением.
Выбор анаэробного герметика: на что ориентироваться
Выбирать анаэробный герметик надо не по цвету упаковки, а по техническим параметрам соединения.
Классификация по цветам (синий, красный и т.д.) - это внутренняя условность производителей, а не стандарт. Важно смотреть на следующие характеристики:
Класс фиксации и момент отворачивания. Герметик для резьбовых соединений должен иметь момент отворачивания, соответствующий силе, которую нужно приложить рабочему, чтобы открутить болт. Для часто разбираемых соединений на машинах это 20–40 Нм; для редко разбираемых и ответственных узлов -60–100 Нм и выше.
Температурный диапазон. Анаэробный герметик для резьбовых соединений в отопительных системах или около горячего оборудования должен выдерживать рабочие температуры. Стандартный продукт обычно рассчитан на -40…+80 °C, но для высокотемпературных узлов существуют специальные составы с верхним пределом до +120…+150 °C.
Совместимость с материалом деталей. Герметик для резьбовых соединений в сантехнике может отличаться от промышленного состава по составу растворителей и ингредиентов. На практике это важно учитывать, если соединение контактирует с водой, маслами или агрессивными средами.
Разборность соединения. Для фиксирующего средства определяют, нужно ли регулярно разбирать болт. Если да - берут среднюю прочность, позволяющую демонтировать обычным инструментом. Если соединение практически не разбирается - можно выбрать более высокий класс.
При вибрационных нагрузках эксперты обычно ориентируются на результаты испытаний соединения по поперечной вибрации по стандартам ISO 16130:2015 или DIN 65151. Эти тесты показывают, как долго болт остается затянутым при циклических боковых колебаниях с известной амплитудой. Если испытания пройдены - герметик подходит.
Совет инженера: профилактика самоотвинчивания в условиях холодного пуска
На некоторых производствах болты начинают ослабляться именно в первый час работы оборудования, особенно при холодном пуске.
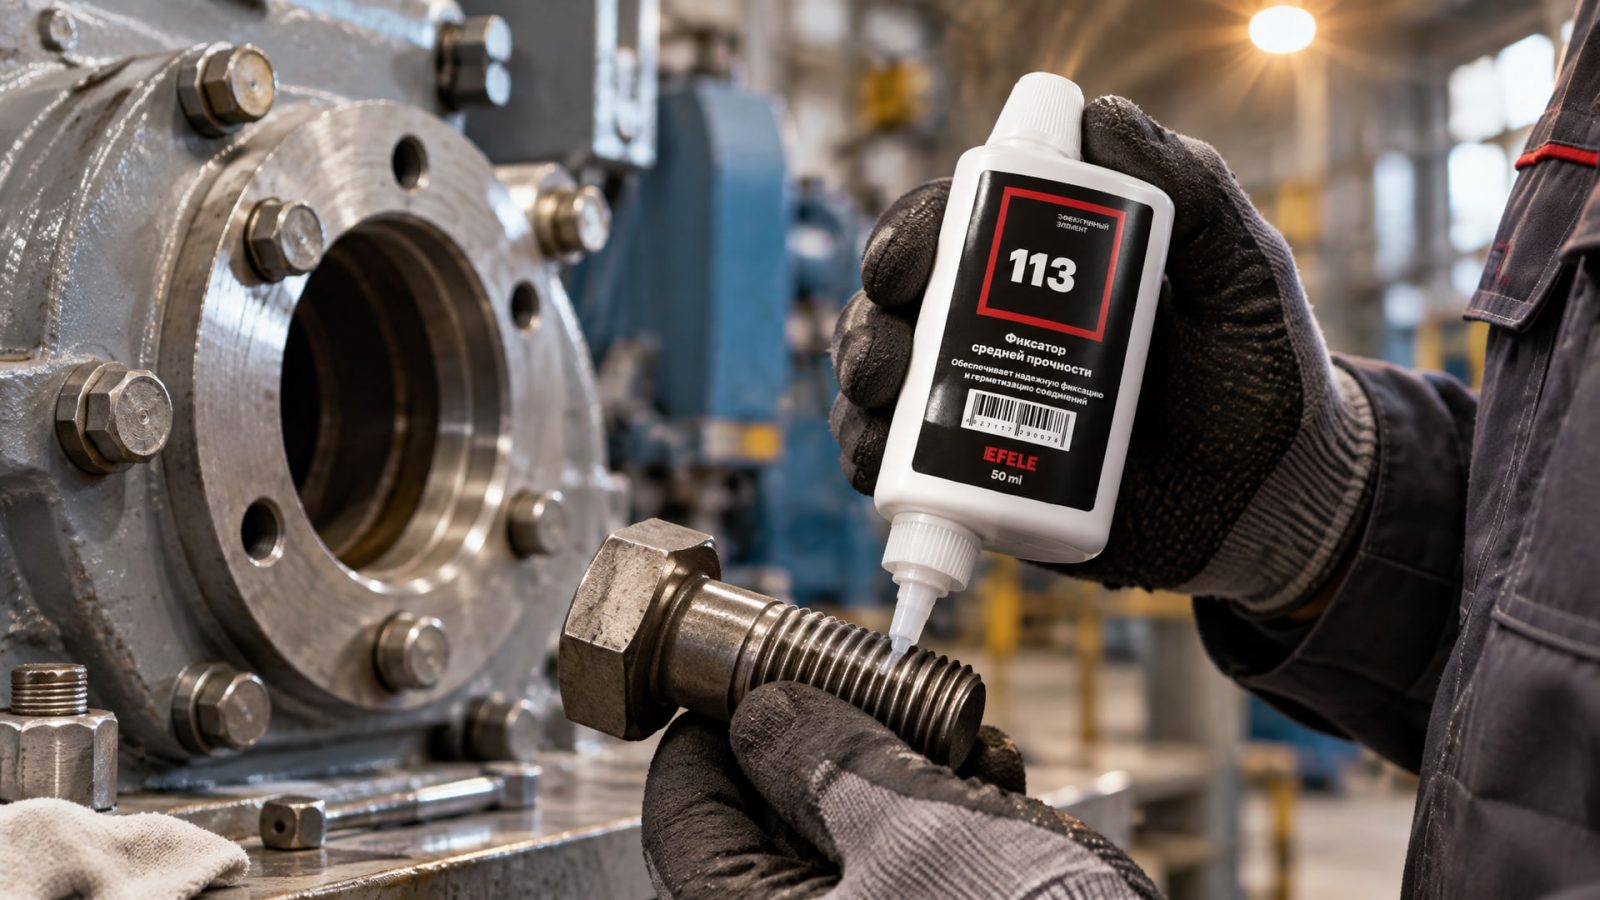
Это связано с тем, что при нагреве детали расширяются неравномерно, микроскольжение в резьбе усиливается, и преднатяг частично теряется. При этом герметик еще не полностью полимеризован (если нанесен непосредственно перед сборкой).
Практическое решение: перед запуском оборудования после холодного простоя необходимо сделать контрольную затяжку критичных болтов примерно через 30–60 минут работы. Для часто разбираемых резьбовых соединений в таких условиях подходит анаэробный фиксатор резьбы средней прочности, например EFELE 113, который обеспечивает дополнительную фиксацию без необходимости переделывать все соединение при обслуживании. Таким образом сочетают механический преднатяг с химической фиксацией: преднатяг обеспечивает начальное сопротивление, а герметик - долгосрочную защиту от微скольжения при циклических нагрузках.
Влияние смазки на резьбе и подготовка поверхности
Одна из ошибок при сборке вибронагруженных соединений - нанесение смазки на резьбу перед герметиком.
Смазка значительно снижает трение между витками и может либо ослабить действие герметика, либо привести к его неполимеризации в зазорах, так как полимер не будет контактировать с активированной поверхностью металла.
Практическое правило: если в конструкции предусмотрена смазка на резьбе (например, в высокотемпературных соединениях), ее наносят после полной полимеризации герметика либо берут специальные герметики, совместимые со смазками. При обычной сборке резьбу перед герметиком нужно очистить от окалины, грязи и старых масляных пленок. Подготовка поверхности критична потому, что именно активация металла запускает полимеризацию анаэробного состава.
На объектах, где оборудование долго стояло в неблагоприятных условиях, болты могут быть покрыты ржавчиной или слоем минерального масла. Перед нанесением герметика рекомендуется протереть резьбу сухой щеткой или тканью, удалив крупные загрязнения. Это простое действие заметно повышает надежность фиксации и сокращает время полимеризации.
Часто задаваемые вопросы
Как понять, что болт начал саморазворачиваться?
На ранних стадиях самоотвинчивания болт ослабляется незаметно. Первый признак - снижение натяга, которое можно обнаружить, попытавшись пошатать деталь рукой или проверив затяжку динамометрическим ключом. На более позднем этапе болт может начать торчать из отверстия или слышна вибрация при работе оборудования. Для критичных соединений рекомендуется проверять затяжку через 50–100 часов работы в вибросредах, а затем периодически.
Чем анаэробный герметик отличается от обычного силиконового герметика?
Анаэробный герметик для резьбовых соединений твердеет в отсутствие кислорода, прямо в зазорах между витками, и образует твердый полимер, который препятствует вращению. Силиконовый герметик твердеет при воздействии влаги, используется в основном для герметизации зазоров и стыков, и не имеет фиксирующих свойств. Для защиты болтов от вибрации нужен именно анаэробный фиксатор, а не силикон.
Нужно ли обезжиривать резьбу перед нанесением анаэробного герметика?
Да, это рекомендуется. Масло и грязь на резьбе замедляют полимеризацию и могут помешать герметику заполнить зазоры. Достаточно протереть резьбу сухой ветошью или щеткой, чтобы удалить основные загрязнения. Если резьба очень грязная или заржавела, стоит использовать специальные салфетки для обезжиривания.
Можно ли открутить болт, если на него был нанесен герметик?
Да, но потребуется большее усилие. Анаэробный герметик средней прочности держит болт достаточно надежно, чтобы предотвратить вибрационное ослабление, но позволяет демонтировать соединение обычным инструментом (гаечным ключом, отверткой). Для полного съема потребуется приложить усилие, примерно на 20–30% большее, чем при обычной затяжке. Это задумано специально - герметик должен препятствовать случайному ослаблению, но не затруднять плановое обслуживание.
Как долго ждать после нанесения герметика перед запуском оборудования?
Это зависит от продукта, температуры и зазоров в резьбе. В среднем анаэробный герметик полимеризуется за 24 часа при комнатной температуре. Однако функциональная прочность (достаточная для препятствия вибрационному ослаблению) обычно достигается за 2–4 часа. Производитель указывает точные сроки в техническом паспорте. На практике, если соединение не испытывает интенсивную вибрацию сразу после сборки, можно включать оборудование через несколько часов.
Заключение
Самоотвинчивание резьбовых соединений при вибрации - это не проблема одной только слабой затяжки, а результат сложного взаимодействия преднатяга, микроскольжения и циклических поперечных нагрузок. Чтобы надежно защитить болты и винты, нужно комбинировать правильный преднатяг (примерно 65% от номинального значения) с дополнительным методом фиксации.
Резьбовой герметик - один из наиболее практичных решений: он не требует дополнительного места, легко встраивается в процесс автоматизированной сборки, позволяет сохранить разборность соединения и при этом надежно препятствует отворачиванию при вибрации. Выбирайте герметик по техническим параметрам (класс фиксации, температурный диапазон, совместимость с материалами), проверяйте состояние поверхности резьбы перед применением и соблюдайте сроки полимеризации - и вибрационное ослабление болтов будет исключено на практике, без потребности в частых переживниях соединения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и использовать пищевое масло H1 для редукторов и мотор-редукторов, чтобы обеспечить их долгую и безопасную работу.
Узнайте, как определить СОЖ по внешним признакам: водосмешиваемые и масляные составы имеют четкие различия при контакте с водой.
Технолог пищевого производства узнает, как минимизировать риски попадания смазки H1 в продукт, обеспечивая безопасность и качество.