
Контроль качества анаэробных фиксаторов резьбы на производстве
Контроль качества анаэробных фиксаторов строят на измеримых испытаниях собранных соединений. Для резьбовых крепежей применяют испытание на крутящий момент по ISO 10964:1993 или EN 15865:2009, а для оценки сдвиговой прочности анаэробного состава - испытание по ISO 10123:2013. Визуальная проверка может показать наличие состава на резьбе, но сама по себе не подтверждает прочность фиксации.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно наладить проверку нанесения фиксатора резьбы и сопоставлять результаты испытаний. Разберем, что показывают моментный и сдвиговый тесты, как отличать их от контроля производственного процесса и какие данные искать в документации на состав.
Что показывает контроль качества анаэробных фиксаторов
Испытание готового резьбового соединения и проверка нанесения состава на производстве отвечают на связанные, но не одинаковые вопросы.
Моментный тест показывает, какое усилие требуется для отвинчивания собранных крепежных деталей. Сдвиговый тест характеризует прочность анаэробного состава в испытательной конфигурации. Поэтому результат одного метода нельзя автоматически трактовать как результат другого.
ISO 10123:2013 описывает определение сдвиговой прочности анаэробных клеев с помощью испытания цилиндрических образцов. Стандарт предусматривает применение метода для ранжирования составов и контроля их качества. ISO 10964:1993 относится к испытанию крепежа: при отвинчивании гайки и болта измеряют крутящий момент, включая момент срыва и момент после поворота на 180°.
На производстве важно заранее решить, что именно проверяют:
Результат фиксации резьбы. Для этого наиболее релевантен моментный тест на собранном крепеже.
Свойства самого анаэробного состава. Для сравнительной оценки сдвиговой прочности применяют ISO 10123:2013.
Соответствие продукта заявленным характеристикам. Для этого сопоставляют результаты испытаний с технической документацией и установленными критериями приемки.
Повторяемость процесса нанесения. Ее оценивают по результатам контроля соединений, изготовленных в рамках производственной процедуры.
Если крепеж не раскручивается при ручной проверке, это еще не подтверждает заданный уровень фиксации. Такой результат не дает измеренного значения и не показывает, как соединение поведет себя при стандартизированном испытании. Для объективного сравнения нужны измерения, выполненные по согласованной методике.
Стандартизированный тест характеризует состав или соединение в заданной испытательной конфигурации. Он не отвечает сам по себе на вопрос, подходит ли фиксатор для конкретного узла: это зависит от его конструкции и условий работы.
Проверка фиксации резьбы по крутящему моменту
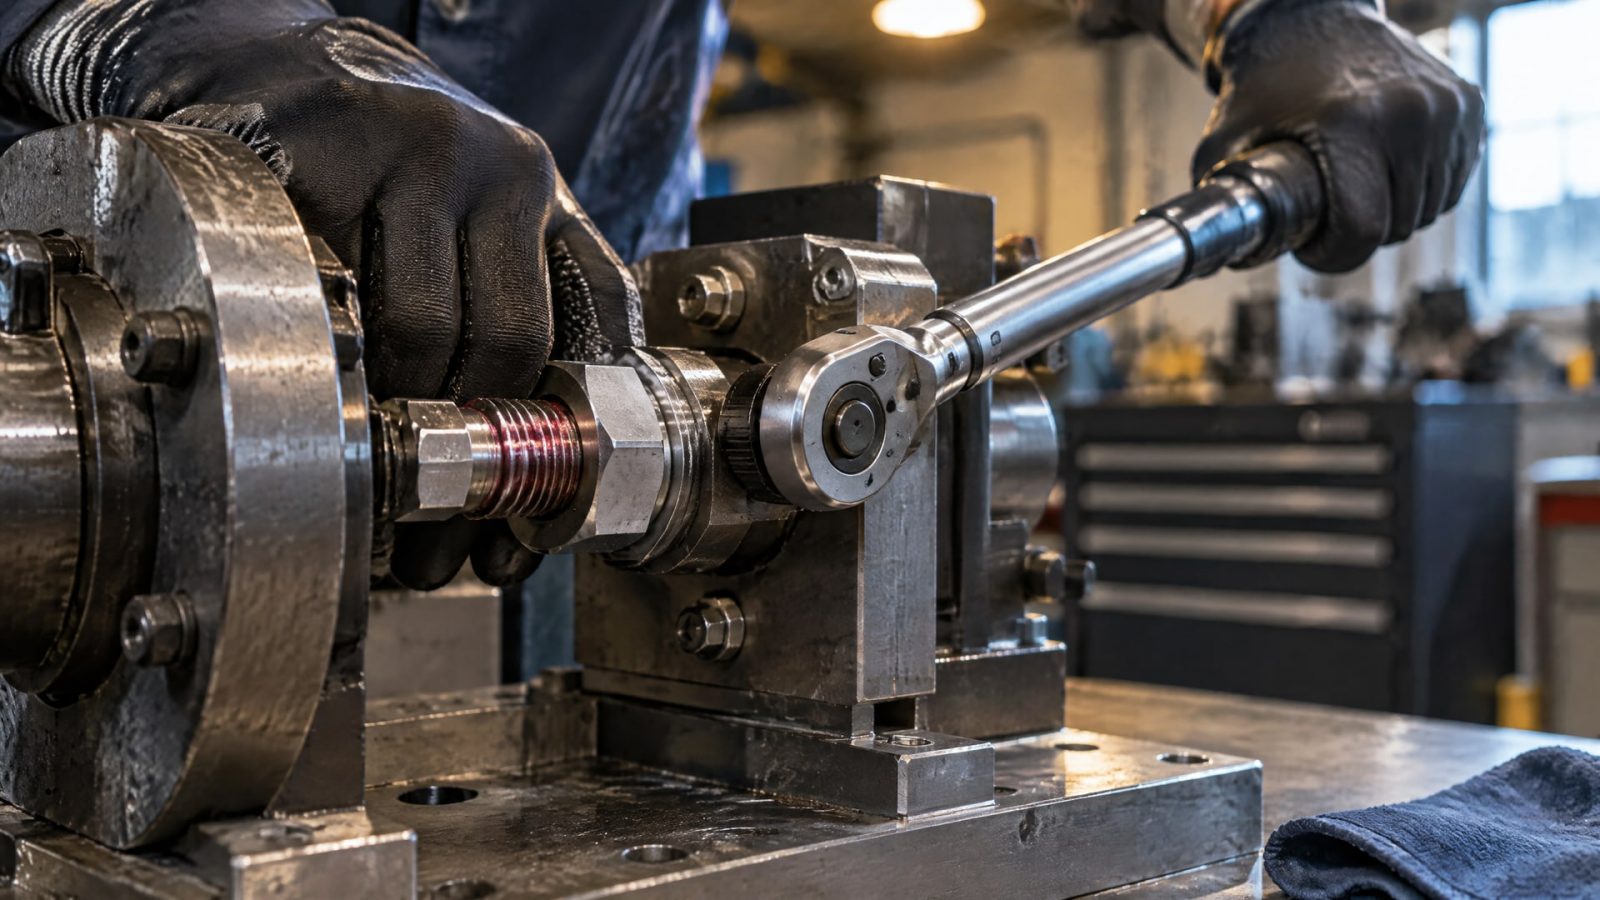
Для резьбового крепежа моментное испытание дает прямую оценку усилия, необходимого для отвинчивания соединения.
ISO 10964:1993 описывает такой метод для анаэробных клеев на резьбовых крепежах. В измерения входят момент срыва и момент после поворота на 180°. Это позволяет оценивать не только факт удержания, но и измеряемые параметры отвинчивания.
Сходный подход к оценке фиксирующего эффекта анаэробных клеев в резьбовых соединениях описывает EN 15865:2009. При внедрении метода на предприятии важно сверять испытательную процедуру с выбранным стандартом: именно он задает методику, а не произвольная ручная проверка. Для сравнения результатов необходимо использовать одинаковый порядок испытаний и фиксировать, по какому документу они получены.
Практический порядок организации контроля может выглядеть так:
Определить, какие резьбовые соединения и какой состав входят в область контроля.
Выбрать моментный метод, соответствующий задаче и применяемому стандарту.
Задать внутренние критерии оценки, опираясь на документацию на состав и требования к узлу.
Записывать результаты испытаний вместе с идентификацией состава и соединения.
Разбирать отклонения по установленной на предприятии процедуре, не подменяя анализ повторной ручной проверкой.
Конкретные пределы крутящего момента нельзя назначить только по названию стандарта. Стандарты описывают метод испытания, а приемочные значения должны учитывать требования к соединению и данные по выбранному фиксатору. Это особенно важно, если сравнивают продукты или проверяют стабильность производственного процесса: одинаковое число, полученное разными методами, может не означать одинаковый результат.
Если соединение остается закрепленным, но его моментные показатели нестабильны, одного визуального осмотра недостаточно для вывода о качестве. Следует проверить, что сравнивают результаты одной и той же методики и не делают вывод о характеристиках узла по тесту, предназначенному для оценки материала.
Когда нужен тест на сдвиг
Испытание на сдвиг по ISO 10123:2013 предназначено для определения сдвиговой прочности анаэробных клеев в цилиндрических соединениях.
Стандарт также указывает на использование метода для ранжирования и контроля качества. Он полезен, когда требуется сравнить свойства материала по сдвиговой прочности, но не заменяет проверку резьбового крепежа на крутящий момент.
Разделение методов помогает избежать неверных выводов. Если задача - выяснить, насколько надежно фиксируется гайка на болте, проводят моментное испытание. Если сравнивают анаэробные составы по сдвиговой прочности, выбирают метод ISO 10123:2013. Результат сдвигового теста нельзя напрямую выдавать за момент срыва резьбового соединения.
EN 15275:2015 рассматривает анаэробные клеи для коаксиальных металлических элементов, включая резьбовые соединения. В числе оцениваемых характеристик указаны статическая сдвиговая прочность, момент срыва и момент отвинчивания, долговечность, термостойкость и герметичность соединений для газов и горячей воды. Для оценки долговечности стандарт включает испытание после 1000 ч при 100 °C.
Эти показатели помогают определить, какие данные запросить при выборе состава для нагруженного или работающего при повышенной температуре узла. Однако результаты испытаний по EN 15275:2015 служат для характеристики продукта и контроля качества, а не для замены инженерного расчета. При оценке конкретного соединения необходимо учитывать его конструкцию и режим нагрузки.
В производственной процедуре полезно отдельно обозначить назначение каждого результата: сдвиговый показатель характеризует соответствующее испытание материала, а моментные показатели относятся к отвинчиванию резьбового крепежа. Такое разделение упрощает сравнение данных и снижает риск принять пригодность состава по одному параметру без проверки нужного свойства.
Как проверить нанесение фиксатора резьбы на производстве
Методы испытаний подтверждают свойства состава или собранного соединения, но не описывают все операции нанесения.
Поэтому внутренний контроль процесса стоит связывать с измеримым результатом: проверять соединения по выбранной методике и вести записи, позволяющие сопоставлять испытания с примененным материалом и производственной операцией. Визуальный осмотр может дополнять такую проверку, но не заменяет ее.
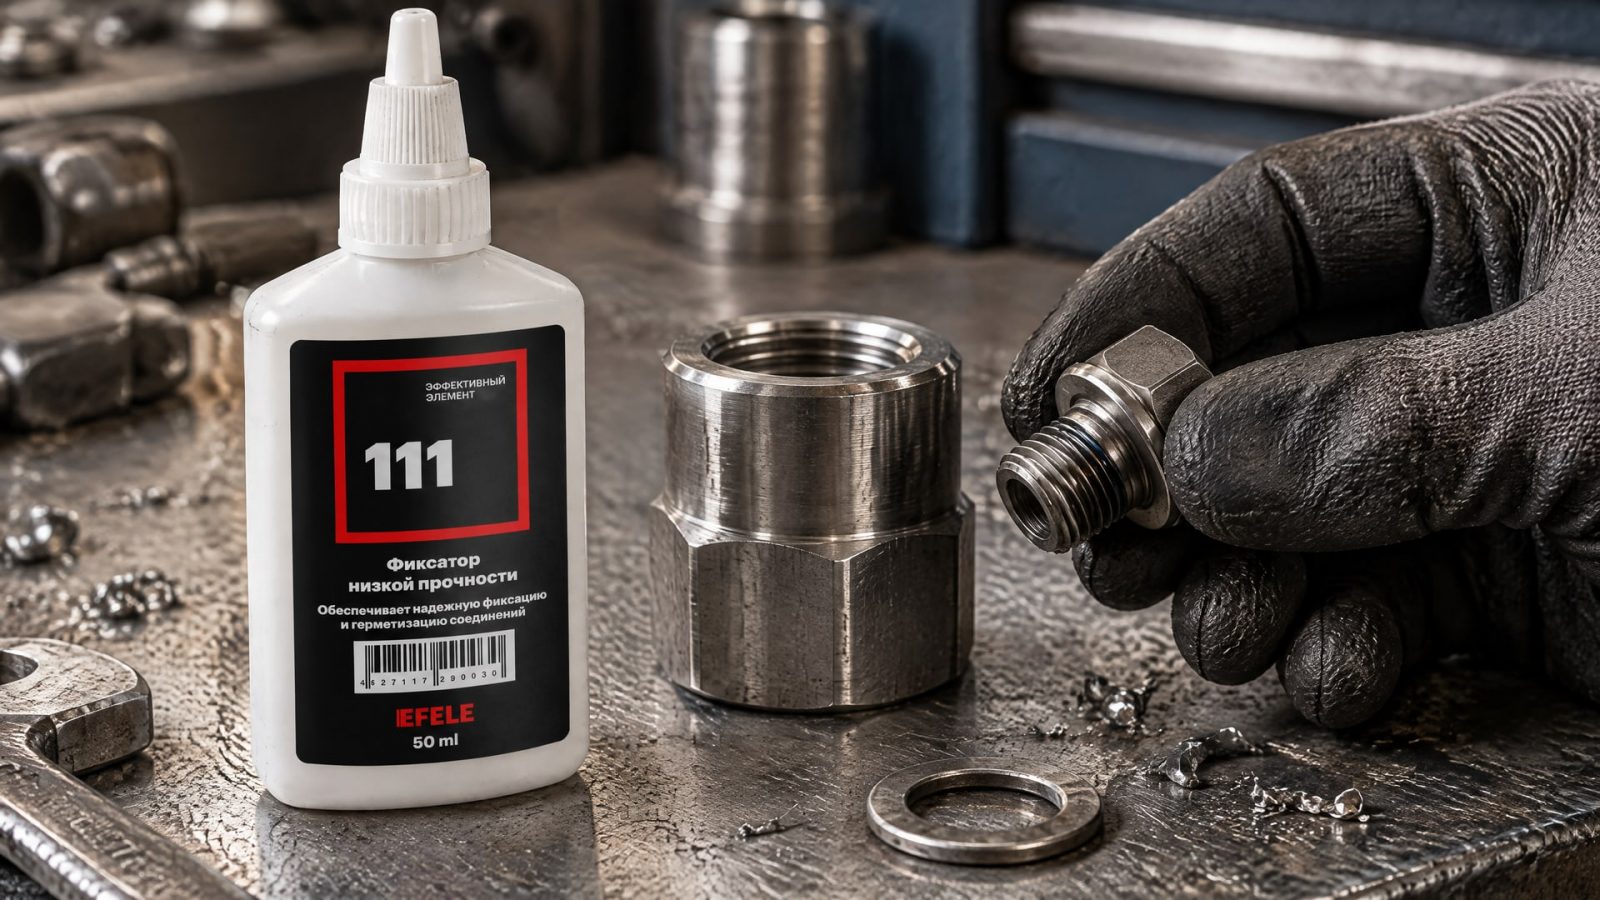
Если на участке встречаются самоотвинчивание от вибраций или необходимость разбирать соединение при обслуживании, выбор фиксатора должен учитывать условия эксплуатации и обслуживания. В таких узлах важно не ограничиваться наблюдением за нанесением: качество фиксации подтверждают испытанием резьбового соединения. Для часто разбираемых соединений на производстве применяют EFELE 111; его назначение также связано с предотвращением самоотвинчивания от вибраций.
В документации внутреннего контроля можно зафиксировать:
какой состав применяют и для каких соединений;
какой стандарт используют для испытания;
какие показатели измеряют и с какими критериями сопоставляют;
как связать запись о результате с конкретной производственной партией или операцией.
Не следует устанавливать произвольные значения момента или сдвиговой прочности только на основании стандарта. ISO 10964:1993, ISO 10123:2013 и EN 15865:2009 задают испытательные подходы, тогда как критерии приемки зависят от требований к конкретному соединению и характеристик выбранного состава.
Чтобы разбирать дефекты фиксации резьбы, сначала нужно определить, какой результат не соответствует ожиданиям: момент срыва, показатель после поворота или стабильность сдвигового испытания. Затем сверяют методику с примененным стандартом и проверяют документацию на состав. Такой порядок помогает отделить проблему материала от несоответствия процедуры контроля, не делая выводов только по внешнему виду крепежа.
Что проверить в документации и как интерпретировать результаты
При подборе фиксатора для производственного узла важно смотреть не только на назначение состава, но и на то, какие испытания приведены в документации.
Для резьбового соединения особенно важны сведения о моментных испытаниях; данные по сдвиговой прочности полезны для оценки материала в соответствующей конфигурации. Для эксплуатации при нагреве следует учитывать информацию о сохранении свойств после термовоздействия.
EN 15275:2015 охватывает несколько групп характеристик: статическую сдвиговую прочность, момент срыва и момент отвинчивания, долговечность, термостойкость и герметичность соединений для газов и горячей воды. В стандарте предусмотрена оценка удержания после 1000 ч при 100 °C. Наличие такого испытания в документации не означает автоматически, что состав подходит для любого горячего узла: условия испытания и реальные требования к соединению нужно сопоставить.
При сравнении документации полезно уточнить:
По какому стандарту получены показатели и какой вид соединения испытывали.
Приведены ли результаты моментных испытаний, если фиксатор выбирают для резьбы.
Есть ли данные по долговечности или термостойкости, если они важны для условий работы.
Как заявленные характеристики соотносятся с требованиями к конкретному узлу.
Стандарты не являются универсальной таблицей пригодности. ISO 10123:2013 и ISO 10964:1993 задают методы испытаний для разных задач, а EN 15275:2015 подчеркивает роль характеристик при оценке продукта и контроле качества, а не при проектном расчете узла. Поэтому окончательный выбор опирают на требуемый режим работы, геометрию соединения и техническую документацию.
Для закупщика это также способ точнее сформулировать запрос поставщику: указать тип соединения, требуемый вид испытаний и необходимые данные для сопоставления с условиями эксплуатации. Такой запрос снижает вероятность сравнить несопоставимые показатели и помогает выбрать состав по подтвержденным характеристикам.
Часто задаваемые вопросы
Как проверить анаэробный герметик на резьбовом соединении?
Если требуется оценить фиксацию резьбового крепежа, применяют испытание на крутящий момент по ISO 10964:1993 или EN 15865:2009. Измеряют параметры отвинчивания, включая момент срыва. Визуальный осмотр и ручная проверка не дают сопоставимого измеренного результата и не заменяют стандартизированный тест.
Можно ли оценить фиксатор резьбы только визуально?
Нет. Визуальный осмотр может помочь проверить сам факт нанесения, но не показывает прочность фиксации. Для резьбового соединения используют моментный тест, а для оценки сдвиговой прочности состава применяют ISO 10123:2013. Метод выбирают в зависимости от того, какое свойство нужно проверить.
Чем отличается испытание на сдвиг от испытания на крутящий момент?
Испытание на сдвиг по ISO 10123:2013 оценивает сдвиговую прочность анаэробного клея в цилиндрических соединениях. Моментный тест по ISO 10964:1993 оценивает усилие отвинчивания резьбового крепежа. Эти методы решают разные задачи, поэтому их результаты нельзя подменять друг другом.
Говорит ли стандарт, подходит ли фиксатор для конкретного узла?
Стандарт задает метод испытания и помогает характеризовать состав или контролировать качество. Он не заменяет инженерный расчет и не подтверждает пригодность фиксатора для любого соединения. При выборе сопоставляют данные испытаний с конструкцией узла, условиями работы и требованиями технической документации.
Заключение
Контроль качества анаэробных фиксаторов на производстве должен опираться на измеримые испытания. Для резьбового крепежа применяют методы оценки крутящего момента, для сдвиговой прочности состава - ISO 10123:2013. Визуальный осмотр может дополнять контроль, но не подтверждает уровень фиксации самостоятельно.
Следующий шаг - определить, какой параметр важен для вашего соединения, выбрать соответствующий стандарт и сверить его с технической документацией на фиксатор. Затем закрепите методику и критерии оценки во внутренней процедуре контроля, не подменяя ими расчет и требования к конкретному узлу.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка без аллергенов для оборудования производства детского питания: как выбрать безопасный материал и учесть все риски.
Узнайте, какой анаэробный герметик срок годности имеет, и как правильно его хранить на складе для сохранения рабочих характеристик.
Подготовка поверхности деталей с внутренними диаметрами: сравнение микропескоструйной обработки и химического метода для инженеров и закупщиков.