
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная обработка или химический метод
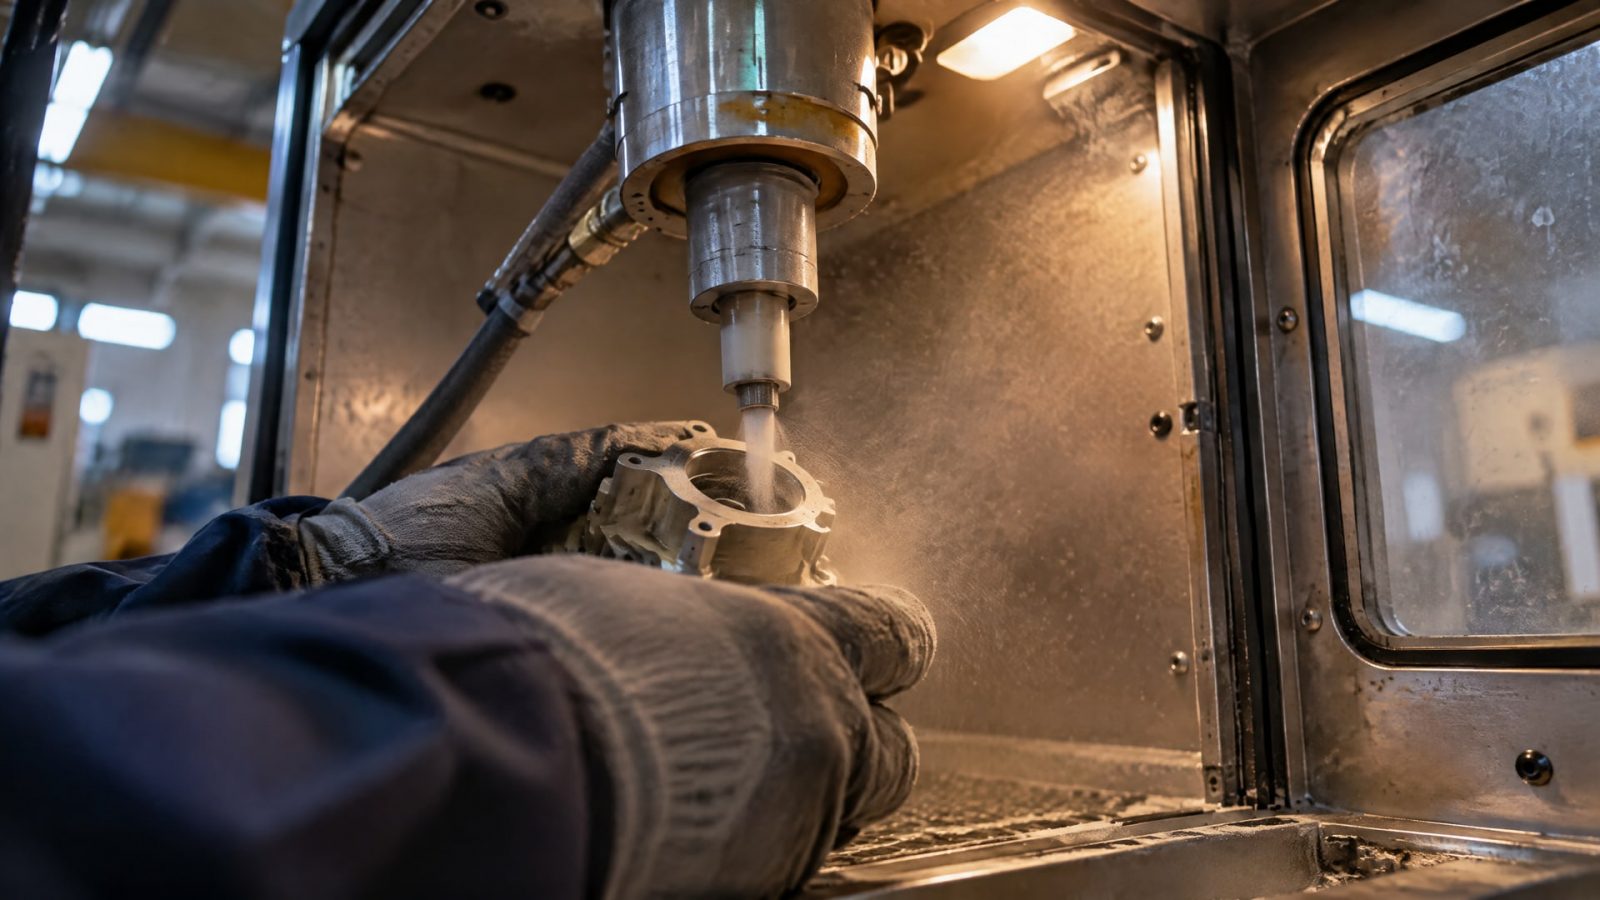
Для детали с внутренними диаметрами выбирают не метод «вообще», а способ, который позволяет очистить всю нужную поверхность и подготовить ее к последующему покрытию. Микропескоструйная обработка подходит, если абразивом можно равномерно пройти канал и получить требуемый профиль. Если геометрия ограничивает доступ к стенкам, химическая подготовка может быть предпочтительнее, но требует тщательного обезжиривания, промывки и удаления остатков реагентов.
Статья поможет инженерам и техническим специалистам сравнить оба подхода, а закупщикам - сформулировать требования к подрядчику или технологическому процессу. Разберем, на что ориентироваться при подготовке поверхности деталей под покрытие и сварку, как оценивать адгезию покрытия к стали и почему видимой чистоты недостаточно.
Как выбрать подготовку поверхности деталей с внутренними диаметрами
Внутренний диаметр усложняет подготовку не сам по себе, а ограниченным доступом к поверхности.
При выборе метода нужно понять, можно ли обработать абразивом всю нужную зону и получится ли обеспечить требуемую чистоту и профиль. Если поток абразива не достигает части стенок или обрабатывает их неравномерно, визуально чистый вход в канал не подтверждает качество подготовки всей полости.
Для открытых участков стали абразивоструйную обработку часто рассматривают как базовый способ подготовки под покрытие. В качестве ориентира по чистоте необработанной стали указывают Sa 2½ по DIN EN ISO 12944-4. Для хорошей адгезии покрытия в материалах приводят целевой диапазон шероховатости Rz 40-80 мкм. Однако для внутреннего диаметра достижение такого профиля по всей длине зависит от геометрии и доступности поверхности.
Химический метод рассматривают, если абразивом трудно равномерно обработать канал, полость или глухую зону. Такой выбор не означает, что химическая обработка автоматически очистит деталь: масло и грязь могут задерживаться в швах, складках и других труднодоступных местах. ISO 9717 подчеркивает необходимость получить химически чистую поверхность перед фосфатированием.
Перед выбором технологии зафиксируйте требования к результату:
какие внутренние поверхности должны быть подготовлены;
какие загрязнения нужно удалить;
требуется ли профиль поверхности и как его будут оценивать;
как будут контролировать чистоту в труднодоступных зонах;
каким способом удалят остатки реагентов после химической обработки.
Такой перечень помогает сравнить методы по достижимости всех зон, а не только по удобству обработки наружной поверхности. Он также задает основу для технического задания и приемки результата.
Микропескоструйная обработка стали: возможности и ограничения
Пескоструйная обработка стали позволяет не только очистить поверхность, но и сформировать профиль для последующего покрытия.
При подготовке доступных участков ориентиром может служить степень чистоты Sa 2½ по DIN EN ISO 12944-4. В качестве целевого диапазона шероховатости поверхности для хорошей адгезии приводят Rz 40-80 мкм. Эти значения нельзя автоматически считать гарантированным результатом внутри любого канала: профиль должен быть достигнут именно на требуемых участках.
Главный вопрос при обработке внутреннего диаметра - проходит ли абразив к поверхности по всей длине и можно ли обеспечить равномерную обработку. Чем сложнее геометрия, тем важнее проверять не только вход в канал, но и зоны, куда доступ ограничен. Если нужную чистоту и профиль внутри получить нельзя, абразивная подготовка может не соответствовать задаче, даже когда наружная поверхность выглядит хорошо.
До абразивоструйной обработки сталь полностью обезжиривают. Масло и жир могут переноситься на очищенную поверхность и мешать последующему этапу. Кроме того, удаляют шлак, брызги сварки, окалину, ржавчину и другие загрязнения. После сварки отдельно оценивают состояние самого шва и прилегающей зоны: покрытие не должно подменять удаление загрязнений и дефектов соединения.
При подготовке поверхности детали к покрытию полезно разделять два результата: чистоту стали и необходимый профиль. Чистая поверхность без подходящего профиля может не обеспечить требуемую адгезию, а грубая или неравномерная поверхность не становится автоматически лучше. Диапазон Rz 40-80 мкм служит ориентиром, а фактическое требование зависит от спецификации покрытия и детали.
Для деталей со сложными внутренними диаметрами решение принимают по проверяемой достижимости всей поверхности. Если равномерно обработать канал нельзя, следует сравнить абразивный метод с химической подготовкой и заранее определить способ контроля результата внутри полости.
Химическая подготовка и фосфатирование перед покрытием
Химическая подготовка может быть предпочтительна для каналов, полостей и глухих зон, где абразив не обеспечивает равномерную обработку.
Но ее результат зависит от доступа растворов к поверхности и от качества предварительной очистки. ISO 9717 требует подготовки изделия до химически чистого состояния перед фосфатированием и обращает внимание на швы, складки и щели, где могут сохраняться масло и грязь.
Фосфатирование перед покрытием не заменяет удаление ржавчины, окалины, жира и других загрязнений. Очистка перед обработкой обязательна. Если поверхность обезжирена не полностью или в полости остались загрязнения, итоговая конверсионная обработка может быть нестабильной. Поэтому для внутренних диаметров важно заранее продумать не только подачу моющего или фосфатирующего раствора, но и промывку, а также удаление его остатков.
Для стали под окраску или порошковое покрытие в материалах приводят последовательность: обезжиривание, абразивная подготовка или травление, затем фосфатирование. Для стали часто указывают цинковое фосфатирование как этап, улучшающий адгезию. При этом конкретную схему выбирают с учетом требований к покрытию и геометрии изделия, а не только по названию процесса.
Перед запуском химической подготовки проверьте:
очищаются ли все внутренние поверхности, включая участки за уступами и в глухих зонах;
удалены ли масло, жир, ржавчина и окалина до нанесения фосфатирующего раствора;
предусмотрены ли промывка и удаление остатков реагентов;
можно ли подтвердить чистоту поверхности внутри детали.
Химический метод выбирают не потому, что он не требует контроля, а потому, что он может обеспечить доступ к геометрии, недоступной абразивному потоку. Надежность процесса зависит от очистки до обработки и проверки результата после нее.
Подготовка поверхностей деталей под сварку и покрытие
Подготовка поверхностей деталей под сварку начинается с удаления загрязнений и оценки состояния кромок и соединяемых участков.
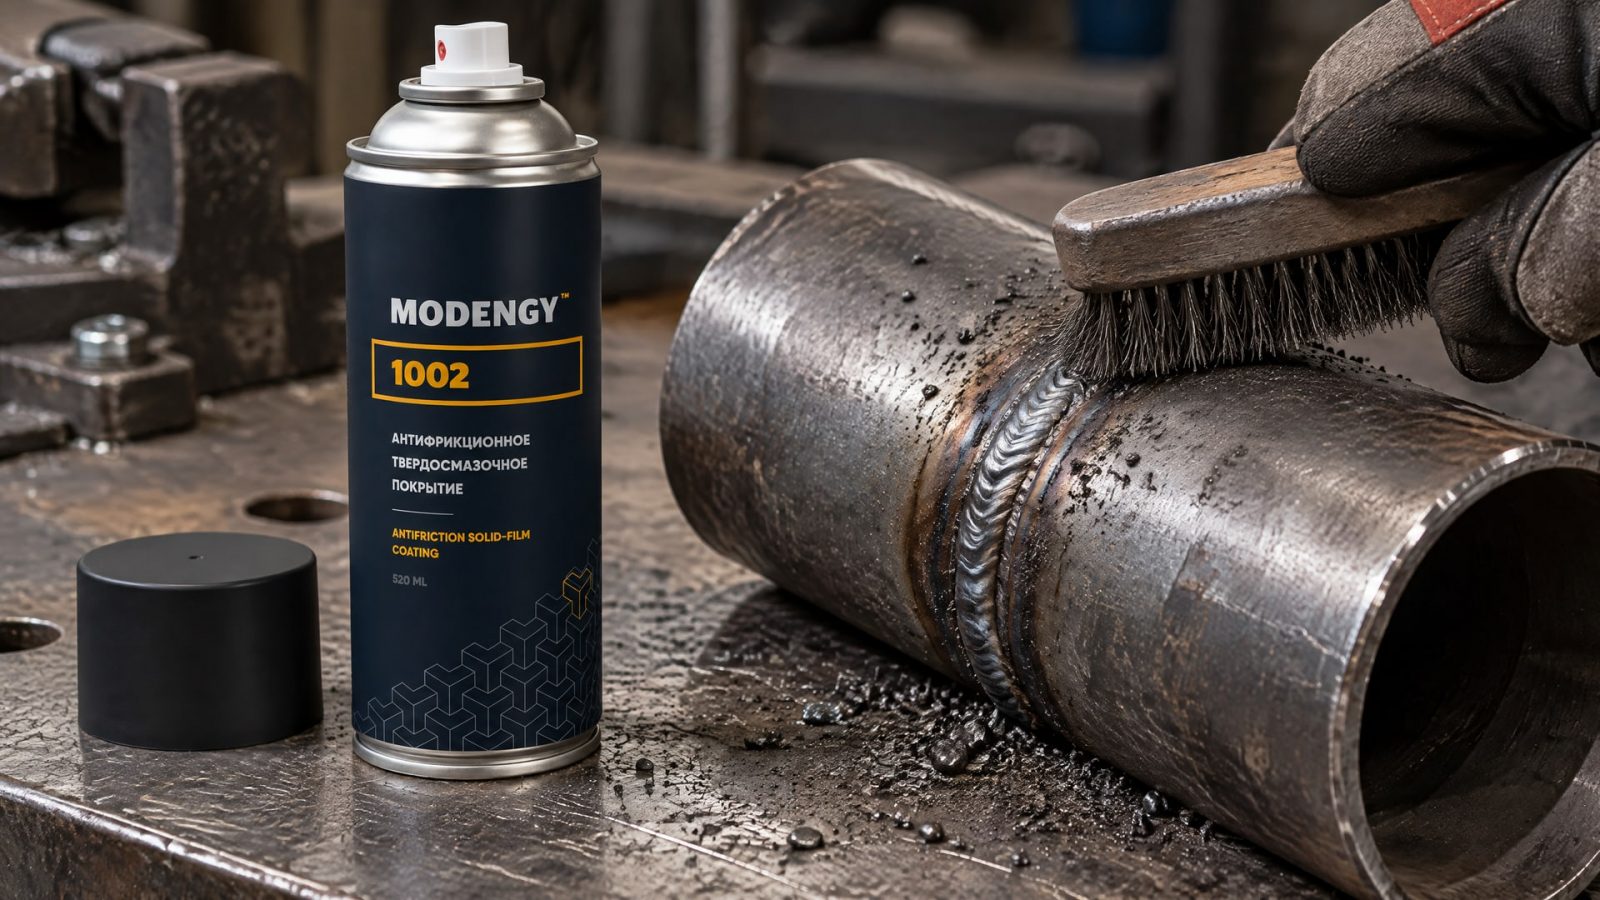
После сварки требования к подготовке сохраняются для шва и прилегающей поверхности: до нанесения покрытия убирают брызги сварки, шлак, окалину, ржавчину и другие загрязнения. Если остаются наплывы или дефекты шва, их устраняют до финишной очистки.
Когда сварную деталь готовят под покрытие, необходимо учитывать и наружные поверхности, и внутренние диаметры. Внутри канала могут остаться загрязнения, которые не видны при осмотре снаружи. Руководства по подготовке стали подчеркивают необходимость удаления видимых загрязнений и получения требуемого профиля, а для внутренних полостей важно проверять также невидимые загрязнения и доступность обработки.
Порядок работ зависит от выбранного процесса, но ключевые операции следует разделять: сначала устранить загрязнения и дефекты, затем выполнить абразивную или химическую подготовку, после чего проконтролировать поверхность. При фосфатировании контроль включает подтверждение предварительной очистки и удаление остатков растворов. При абразивной обработке оценивают чистоту и профиль там, где будет работать покрытие.
Если после подготовки внутренних диаметров детали нужно снизить трение и обеспечить антикоррозионные свойства, покрытие выбирают под условия работы узла и наносят только после соответствующей подготовки поверхности. В такой задаче MODENGY 1002 применяют как антифрикционное покрытие для защиты внутренних диаметров: состав доступен в аэрозоле, а его заявленные свойства включают низкий коэффициент трения и антикоррозионную защиту. Само покрытие не отменяет очистку и подготовку стали до нанесения.
Для контроля процесса полезно зафиксировать в технологической документации участки подготовки, требуемую чистоту, ожидаемый профиль и способ проверки внутренних зон. Это особенно важно, когда деталь проходит несколько операций, включая сварку, очистку и нанесение покрытия.
Как проверить результат и выбрать технологию для детали
Сравнивая микропескоструйную и химическую подготовку, оценивайте не только способ удаления загрязнений, но и результат на всей поверхности.
Для абразивного метода это чистота и профиль, включая внутренние участки. Для фосфатирования - предварительная очистка, доступ раствора к поверхности и качество промывки. Требования стоит формулировать так, чтобы подрядчик или производственный участок мог подтвердить обработку именно тех зон, которые будут покрыты.
В качестве ориентира для стали под покрытие используют Sa 2½ по DIN EN ISO 12944-4 и диапазон Rz 40-80 мкм, если он соответствует задаче. Эти параметры не следует переносить на изделие автоматически: важны требования к конкретному покрытию и геометрия детали. ISO 9717 полезен при описании подготовки к фосфатированию, в том числе требований к химической чистоте поверхности.
В техническом задании укажите:
материал детали и перечень наружных и внутренних поверхностей;
наличие сварных соединений, окалины, ржавчины, масла и других загрязнений;
выбранный способ подготовки и зоны, которые он должен охватить;
требования к чистоте и профилю, если они заданы для покрытия;
порядок проверки результата и удаления остатков после химической обработки.
Для подготовки поверхности детали и заготовки к разметке также важно определить, какие загрязнения необходимо убрать и какие участки должны оставаться доступными для последующих операций. Не переносите требования к покрытию на разметку без необходимости: режим подготовки выбирают по следующему технологическому этапу и состоянию поверхности.
Практический выбор сводится к проверке достижимости. Если абразивный поток равномерно обрабатывает внутренние диаметры и позволяет получить требуемые чистоту и профиль, применяют абразивную подготовку. Если геометрия мешает этому, сравнивают химическую схему, заранее предусматривая обезжиривание, промывку и контроль остаточных загрязнений.
Часто задаваемые вопросы
Что выбрать для обработки внутренних диаметров: пескоструйную обработку или химию?
Выбор зависит от того, можно ли равномерно обработать всю внутреннюю поверхность абразивом. Если доступ ограничен, химическая подготовка может быть предпочтительнее. При этом она требует предварительного обезжиривания, удаления ржавчины и окалины, а также контроля промывки и остатков реагентов. Сравнивать нужно достижимый результат, а не методы в целом.
Нужно ли фосфатирование перед покрытием, если деталь уже очищена?
Фосфатирование применяют как этап подготовки стали перед покрытием, в том числе для улучшения адгезии. Но необходимость этого этапа определяется требованиями к изделию и покрытию. Перед фосфатированием поверхность должна быть химически чистой: сама обработка не заменяет удаление масла, жира, ржавчины, окалины и других загрязнений.
Как подготовить сварную деталь перед нанесением покрытия?
До финишной подготовки удаляют брызги сварки, шлак, окалину, ржавчину и другие загрязнения. Оценивают шов и прилегающие участки, устраняют дефекты и наплывы. Затем выбирают абразивную или химическую обработку по геометрии детали и требованиям к покрытию. Для внутренних диаметров дополнительно проверяют, что метод охватил всю нужную поверхность.
Какая шероховатость нужна для хорошей адгезии покрытия к стали?
В материалах по подготовке стали для хорошей адгезии приводят диапазон Rz 40-80 мкм. Это ориентир, а не универсальное требование для любого покрытия. Для внутренних диаметров важно подтвердить, что нужный профиль достигается по всей поверхности, а параметры соответствуют спецификации применяемого покрытия.
Заключение
Для деталей с внутренними диаметрами выбирают метод, который обеспечивает требуемую чистоту и профиль на всей поверхности. Микропескоструйная обработка подходит, если абразив достигает стенок канала равномерно; химическая подготовка может быть удобнее для труднодоступной геометрии, но требует тщательной очистки и контроля промывки. Ни один метод не компенсирует пропущенное обезжиривание или оставшиеся загрязнения.
Следующий шаг - описать в техническом задании внутренние зоны детали, состояние поверхности, требования к покрытию и способ проверки результата. После этого сравните, какой процесс подтвержденно обрабатывает все нужные участки и обеспечивает подготовку стали под конкретную операцию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подготовка поверхности фосфатированием повышает коррозионную стойкость и адгезию, что важно для покрытий MODENGY.
Узнайте, как правильная подготовка поверхности обеспечивает надежную защиту внутренних диаметров твердосмазочным покрытием.
Узнайте, как правильно выбрать пищевую смазку для оборудования, оценить ее консервационные свойства и проверить гигиенические допуски.