
Обработка титана с СОЖ: как повысить стойкость инструмента при фрезеровании
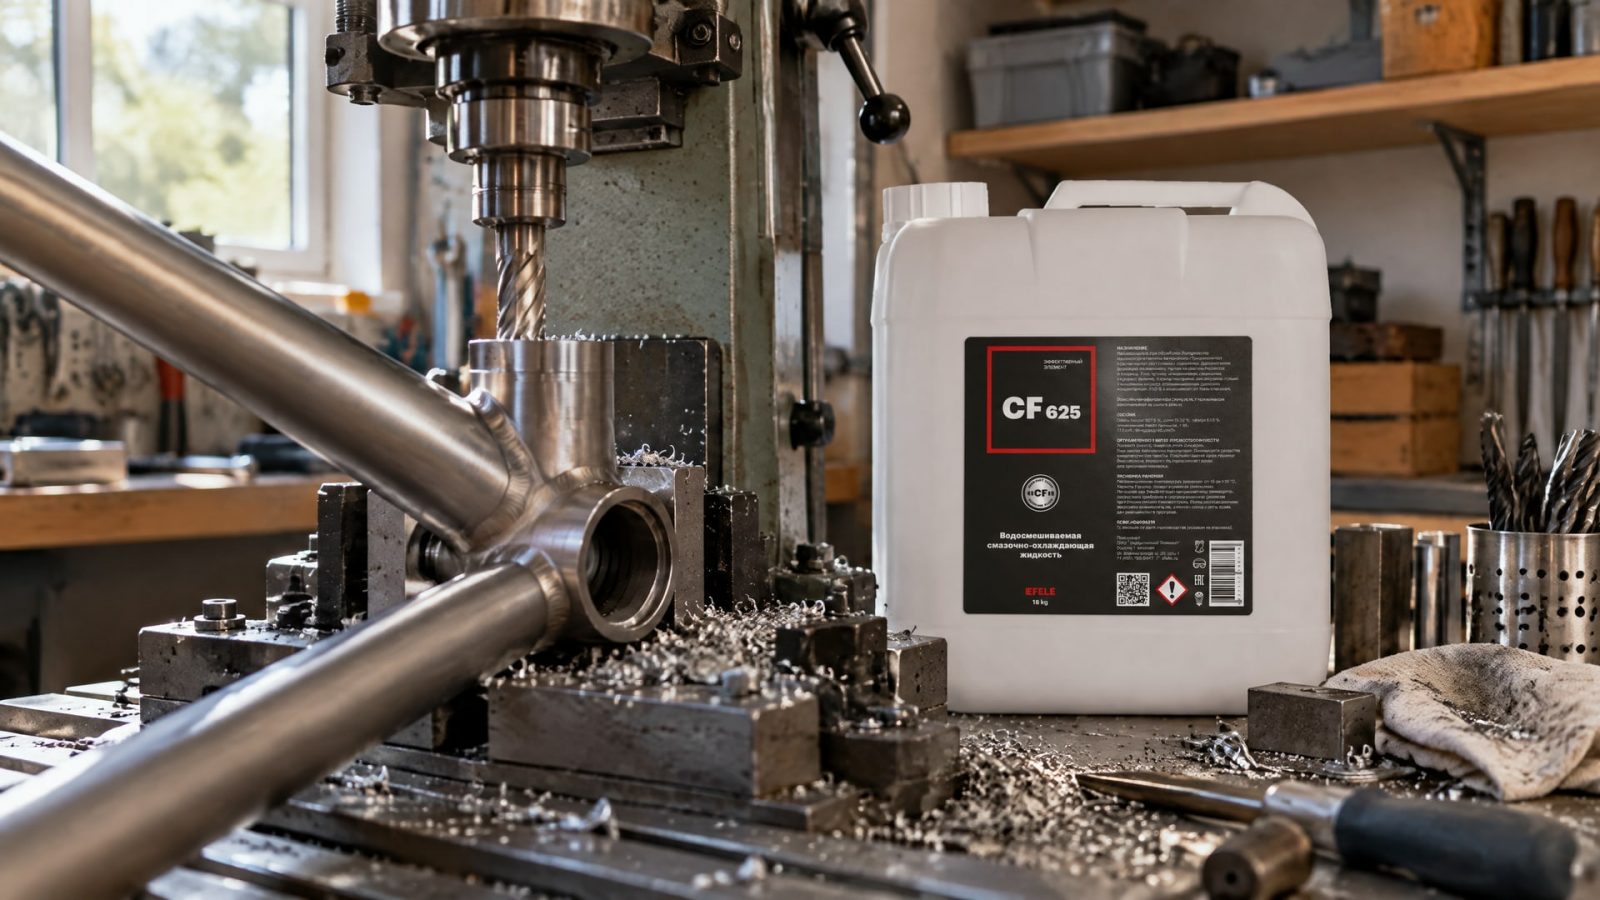
При фрезеровании титановых сплавов стойкость инструмента повышают согласованно: подбирают режущий инструмент и умеренные режимы, обеспечивают эффективное охлаждение, смазывание и удаление стружки. Одна только СОЖ не компенсирует слишком высокую скорость резания или повторное попадание стружки в зону обработки. Поэтому результат зависит от сочетания параметров, а не от одного решения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которым нужно выбрать СОЖ для обработки титана и оценить, как ее подача влияет на инструмент. Разберем, какие свойства жидкости важны, почему режимы фрезерования титана нельзя выбирать отдельно от охлаждения и как проверять результат на конкретной операции.
Почему обработка титана с СОЖ влияет на стойкость инструмента
При фрезеровании титановых сплавов режущая кромка испытывает высокие термические и механические нагрузки.
Если охлаждение и смазывание недостаточны, износ ускоряется, а ресурс инструмента сокращается. Поэтому для постоянной обработки титана универсальная жидкость может оказаться неподходящей: важны ее охлаждающая способность и смазывающее действие.
СОЖ помогает отводить тепло из зоны резания и снижать трение между стружкой и инструментом. При этом недостаточно просто подать жидкость на фрезу снаружи: она должна попадать в зону резания и способствовать удалению стружки. Если стружка остается в рабочей зоне и повторно попадает под режущую кромку, это усиливает нагрузку и может ухудшить качество поверхности.
Какие свойства жидкости важны
Для обработки титановых сплавов нужна жидкость, которая сочетает теплоотвод и смазывание. В исследовательских материалах также отмечены низкая вязкость для выноса стружки и химическая инертность. На практике выбор зависит от типа операции, оборудования, инструмента и того, как организована подача СОЖ.
Сравнение разных жидкостей показало, что эмульсия обеспечивала лучший баланс охлаждения и смазывающего действия и наибольшую стойкость инструмента в рамках этого исследования. Водные жидкости снижали температуру инструмента более чем на 300 °C по сравнению с сухой обработкой. Однако при некоторых условиях они усиливали выкрашивание или надрезный износ из-за механических нагрузок при входе инструмента в резание. Это показывает, почему нельзя оценивать СОЖ только по способности охлаждать.
Для фрезерования титановых сплавов в качестве решения используют полусинтетическую водорастворимую СОЖ EFELE CF-625: она предназначена для такой обработки, поддерживает стойкость инструмента и устойчива к биопоражениям. При выборе важно проверить не только свойства жидкости, но и совместимость режима подачи с конкретной операцией: даже подходящий состав не устранит перегрузку режущей кромки или проблемы с отводом стружки.
Режимы фрезерования титана: скорость, подача и глубина резания
Скорость резания, подача и глубина резания влияют на тепловую и механическую нагрузку.
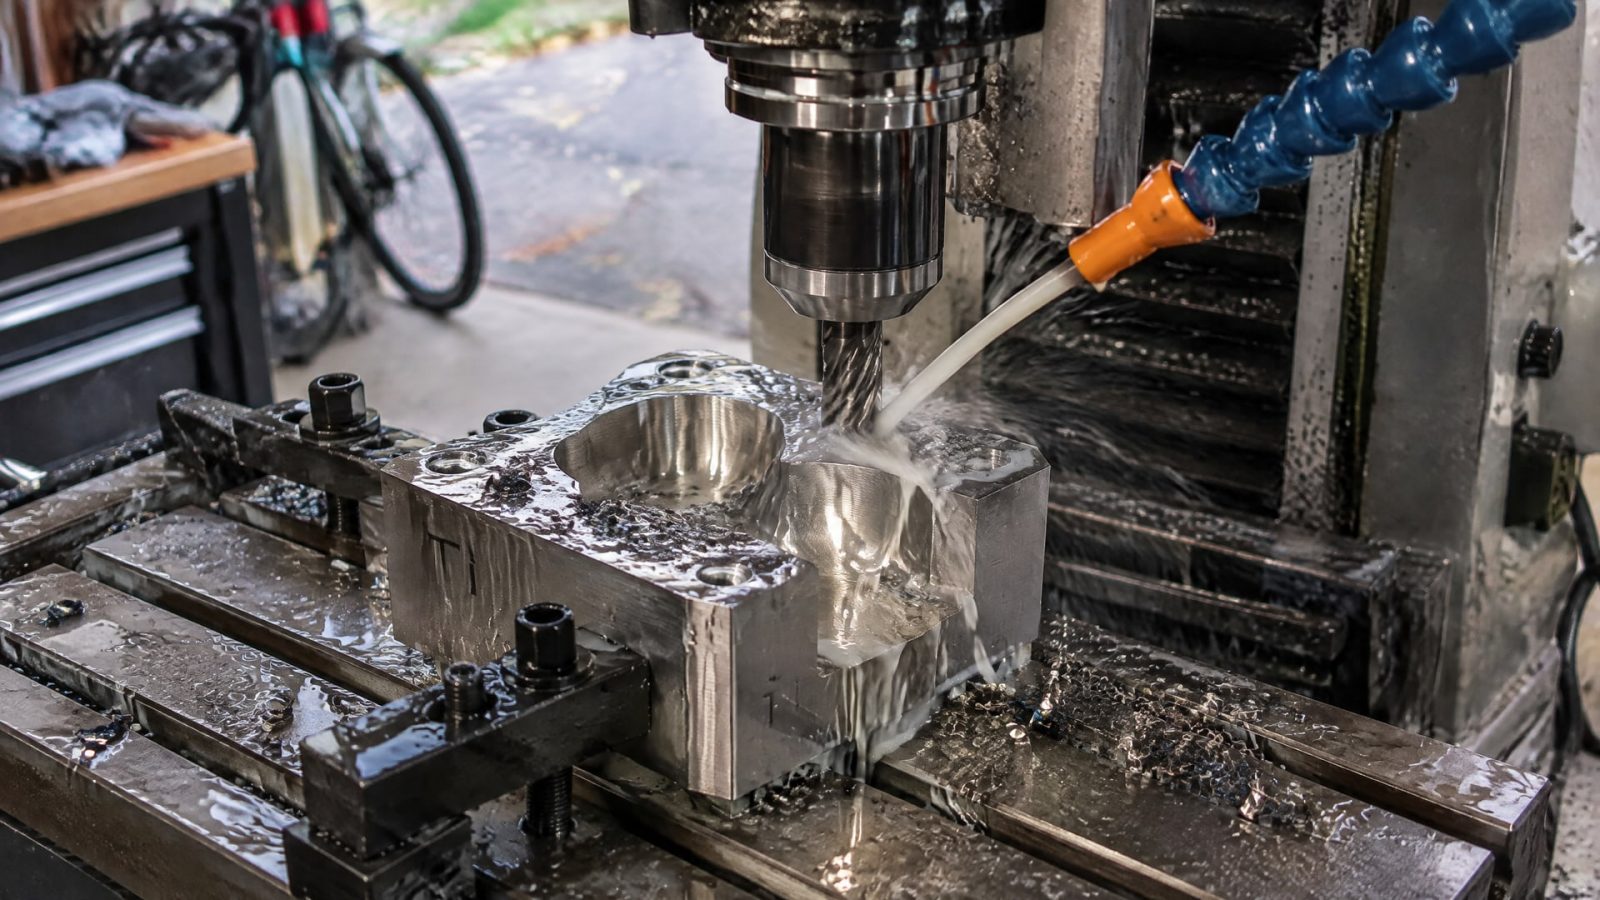
Вместе с ними учитывают тип фрезы и способ подачи СОЖ. Поэтому фрезерование титана режимы не сводятся к одному значению скорости или к универсальной таблице: их подбирают для конкретного сплава, инструмента и оборудования.
Если приоритетом служит стойкость инструмента, рекомендации по обработке титана предлагают не гнаться за максимальной производительностью и снижать скорость резания. В одном исследовании для Ti-6Al-4V наибольшую стойкость получили при низкой скорости, около 70 м/мин. Это результат конкретной работы, а не готовая настройка для любого станка или титанового сплава.
Как оценивать сочетание параметров
Подачу можно повышать в разумных пределах, одновременно удерживая скорость резания ниже, чтобы ограничить нагрев режущей кромки. Конкретные значения подачи и глубины резания зависят от инструмента и операции: универсальных чисел для всех условий источники не устанавливают. Изменяя режим, оценивают не только время обработки, но и состояние кромки, качество поверхности и стабильность отвода стружки.
При входе в резание инструмент испытывает механическую нагрузку. Исследования показывают, что даже хорошее охлаждение не всегда исключает выкрашивание и надрезный износ, если условия резания создают повышенную нагрузку на кромку. Поэтому корректировка скорости должна идти вместе с проверкой типа фрезы, режима подачи и направления потока СОЖ.
Для инженерной настройки полезно менять параметры последовательно, а не одновременно. Так проще определить, что именно повлияло на стойкость: скорость, подача, глубина резания, инструмент или подача жидкости. Результат одной операции не следует автоматически переносить на другой сплав или на другую конфигурацию обработки.
Как выбрать СОЖ для обработки титана
СОЖ для обработки титана выбирают по рабочей задаче: важны отвод тепла, смазывающее действие и способность доставить жидкость в зону резания.
Если титановый сплав обрабатывают регулярно, требования к жидкости и стабильности ее подачи становятся особенно значимыми. Универсальный состав не обязательно обеспечит нужный баланс для постоянной работы.
Сравнительное исследование показало преимущество эмульсии по сочетанию охлаждения и смазки и по стойкости инструмента. При этом результат нельзя считать правилом для всех операций: на износ влияют режимы, инструмент и условия подачи. Для отдельных процессов хорошие результаты показывали и другие подходы, включая минимальное количество смазки (MQL) и высоконапорную подачу СОЖ.
Эмульсия, MQL или высоконапорная подача
Выбор способа подачи определяется тем, насколько эффективно жидкость достигает зоны резания и удаляет стружку. В обзоре по применению MQL сообщалось о повышении стойкости инструмента до 60% относительно сухой обработки, а в отдельных случаях - до 88%. Эти показатели относятся к результатам конкретных работ и не гарантируют такого же выигрыша на каждом производстве.
Для систем высоконапорной подачи в руководствах по обработке титана приводится ориентир 100-200 бар и выше. Это не обязательное давление для любой фрезерной операции: возможный уровень зависит от станка, инструмента и конструкции подачи. Важнее обеспечить направленную подачу в зону резания и вынос стружки, а не стремиться к максимальному давлению без учета оборудования.
MQL и высоконапорная СОЖ могут снижать трение, силы резания и температуру, но сравнивать эти варианты нужно в условиях конкретного процесса. Если оборудование не обеспечивает стабильную доставку жидкости к режущей кромке, смена типа СОЖ сама по себе может не решить проблему. Поэтому при выборе учитывают и состав жидкости, и конструкцию системы подачи.
Подача СОЖ и удаление стружки при фрезеровании титана
Стружка, оставшаяся в зоне резания, может повторно попадать под инструмент.
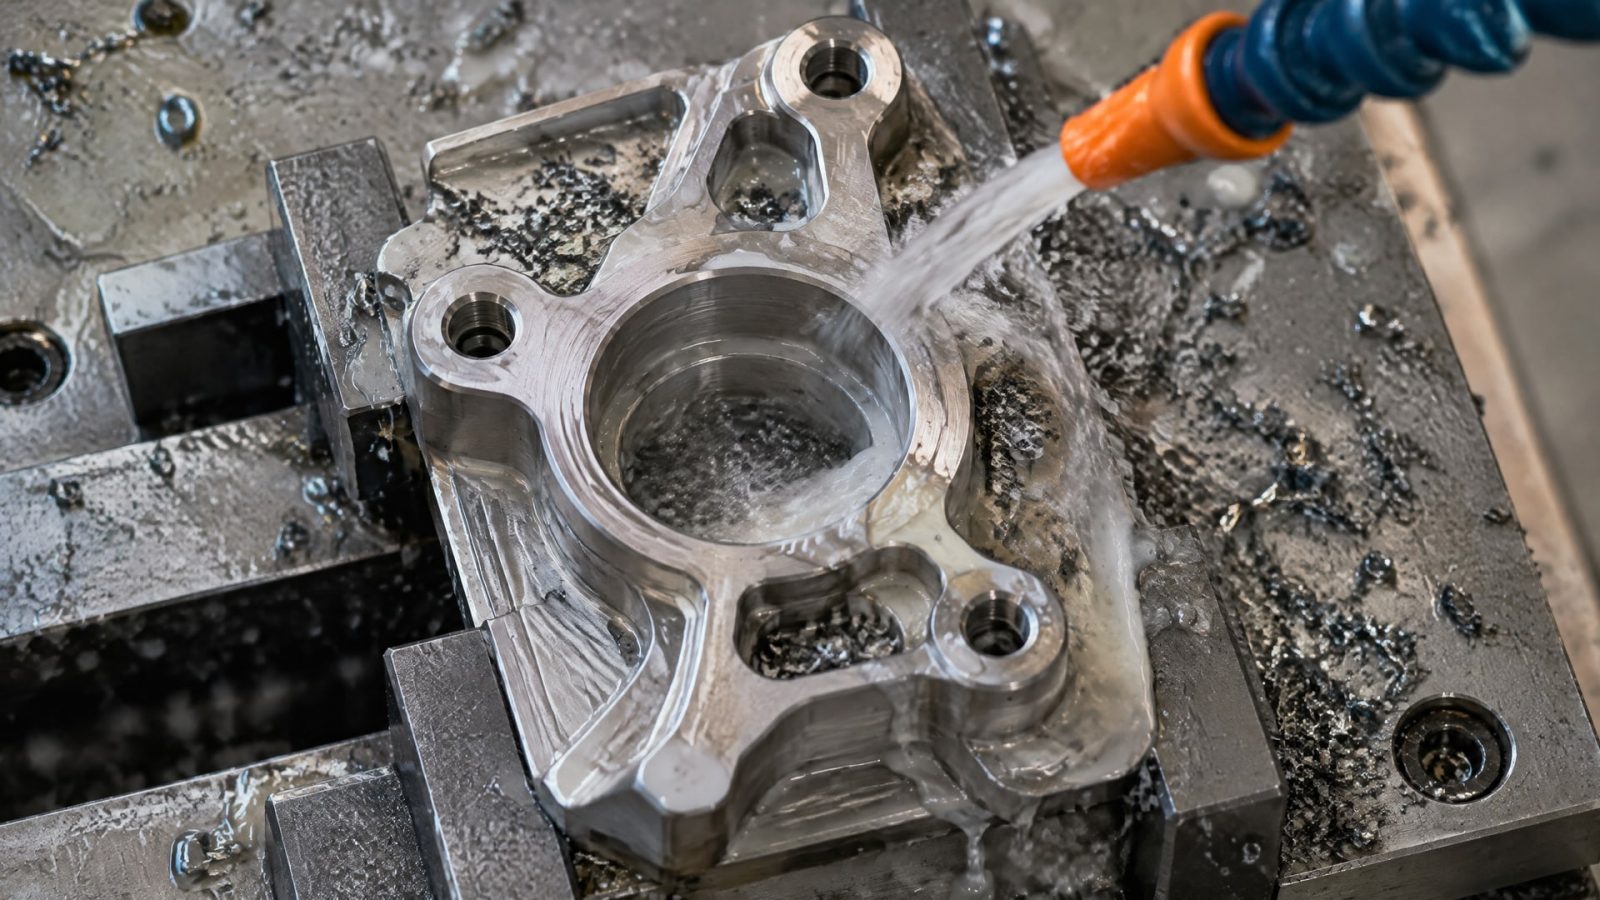
Это повышает нагрузку на режущую кромку и способствует локальному перегреву. При интенсивной обработке достаточный расход и направленная подача СОЖ помогают выводить стружку из рабочей зоны и уменьшать риск повторного резания.
Высокое давление полезно не само по себе, а как часть системы подачи. Его задача - доставить жидкость туда, где формируется стружка, и поддержать ее отвод. Практический ориентир 100-200 бар и выше приводится для высоконапорной обработки титана, но выбор параметров подачи необходимо соотносить с возможностями станка и применяемого инструмента.
На что обратить внимание при настройке
Проверьте, попадает ли поток в зону контакта инструмента с заготовкой, а не только на внешнюю поверхность фрезы. Оцените, удаляется ли стружка без накопления возле режущей кромки. Если жидкость подается стабильно, но стружка остается в зоне обработки, стоит проверить направление подачи и ее соответствие конкретной операции.
При оценке результата учитывают сразу несколько признаков: состояние режущей кромки, характер износа, качество обработанной поверхности и стабильность удаления стружки. Отдельно проверяют, не возникает ли надрезный износ при входе в резание. Такой подход помогает отличить недостаточный теплоотвод от механической перегрузки инструмента.
Слишком сильное охлаждение не всегда означает более долгий ресурс. В одном сравнительном исследовании водные жидкости снижали температуру, но в некоторых условиях сопровождались усилением выкрашивания или надрезного износа. Поэтому при изменении давления или расхода важно проверять весь процесс, а не только температуру инструмента.
Как оценить результат и повысить стойкость инструмента
Срок службы инструмента при фрезеровании титана определяет сочетание факторов: режимов резания, свойств фрезы, охлаждения, смазывания и удаления стружки.
Обзор по обрабатываемости титана выделяет скорость резания, подачу, глубину резания, тип СОЖ и тип инструмента как основные параметры процесса. Это означает, что корректировка только одного элемента может дать ограниченный результат.
Чтобы сравнить настройки, фиксируйте условия обработки и изменения состояния инструмента. При испытаниях не меняйте одновременно скорость, подачу, глубину резания и способ подачи СОЖ: иначе будет трудно определить причину результата. Оценивайте ресурс вместе с качеством поверхности и характером износа, а не только по времени работы фрезы.
В исследовании влияния режущей жидкости на фрезерование титанового сплава шероховатость поверхности достигала Sa = 0,563 мкм при использовании новой водной СОЖ по сравнению с коммерческими эмульсиями. Это конкретный результат исследования, а не гарантированное значение для любой операции. Он показывает, что свойства жидкости могут влиять не только на износ инструмента, но и на поверхность детали.
Практический порядок проверки может быть таким:
Уточнить марку титанового сплава, тип фрезы и текущие режимы резания.
Проверить, достигает ли СОЖ зоны резания и удаляет ли стружку.
При необходимости снизить скорость резания, сохраняя подачу в разумных пределах.
Менять параметры по одному и фиксировать стойкость инструмента, износ и качество поверхности.
Сопоставить результат с возможностями станка и способом подачи жидкости.
Такой подход позволяет отделить влияние СОЖ от влияния режимов и инструмента. Он также помогает избежать переноса результатов отдельного исследования на другие сплавы и условия обработки без проверки.
Часто задаваемые вопросы
Какая СОЖ подходит для обработки титана?
Для обработки титана выбирают высокоэффективную СОЖ с хорошим охлаждением и смазывающим действием. Она должна поступать в зону резания и помогать удалять стружку. В сравнительном исследовании эмульсия показала лучший баланс охлаждения и смазки, однако результат зависит от сплава, инструмента, режима и организации подачи жидкости.
Какая скорость резания увеличивает стойкость инструмента?
Универсальной скорости для всех титановых сплавов нет. В исследовании обработки Ti-6Al-4V наибольшую стойкость инструмента получили при низкой скорости, около 70 м/мин. Это ориентир из конкретной работы, а не универсальная настройка: режим сверяют с типом фрезы, подачей СОЖ и условиями резания.
Помогает ли высокое давление СОЖ при фрезеровании титана?
Высокое давление может улучшить подачу жидкости в зону резания и удаление стружки. Для высоконапорной обработки титана в руководствах приводится ориентир 100-200 бар и выше. Выбирать давление нужно с учетом операции, инструмента и возможностей станка; максимальное значение не является обязательным для каждой обработки.
Что лучше для титана: эмульсия или MQL?
Одного ответа для всех операций нет. В сравнительном исследовании эмульсия обеспечила лучший баланс охлаждения и смазывания, а обзоры сообщают о повышении стойкости при использовании MQL в отдельных условиях. Результат зависит от режима, инструмента и системы подачи, поэтому варианты сравнивают на конкретной операции.
Заключение
Чтобы повысить стойкость инструмента при фрезеровании титана, согласуйте режимы резания с типом фрезы, выберите СОЖ с достаточным охлаждающим и смазывающим действием и обеспечьте отвод стружки. Для Ti-6Al-4V в одном исследовании максимальная стойкость была получена при скорости около 70 м/мин, но это значение нельзя автоматически переносить на другие условия. Решение проверяют по износу инструмента и качеству поверхности.
Следующий шаг для инженера или снабженца - зафиксировать текущие режимы, оценить подачу СОЖ и характер износа, затем провести последовательную проверку изменений. Такой порядок покажет, что именно ограничивает ресурс: скорость резания, механическая нагрузка, свойства жидкости или удаление стружки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему адгезия герметика к краске при использовании анаэробных составов не гарантирована и как правильно подготовить поверхность.
Узнайте, как предотвратить смолянистые отложения в СОЖ при обработке меди, выбрав правильную жидкость и контролируя ее состояние.
Узнайте, какая смазка для мясорубки подходит для направляющих, редуктора и шестерен, а также как правильно ее применять.