
Подготовка поверхности фосфатированием: совместимость с покрытиями MODENGY
Фосфатирование можно сочетать с последующим защитным покрытием, если правильно выстроить подготовку поверхности, промывку, сушку и контроль адгезии. Фосфатный слой используют как конверсионную подготовку: он помогает повысить коррозионную стойкость и сцепление органического покрытия с металлом, но сам по себе обычно не заменяет финишную защиту.
Статья полезна инженерам, специалистам по подготовке деталей и снабженцам, которые выбирают между фосфатированием и абразивоструйной обработкой или планируют наносить покрытие на внутренние диаметры. Разберем назначение этих операций, условия совместимости и контроль результата. Отдельно рассмотрим, почему задержка между подготовкой и нанесением покрытия может повлиять на адгезию.
Что дает подготовка поверхности фосфатированием
Фосфатирование формирует на металле конверсионный слой.
ISO 9717 рассматривает такие покрытия для черных металлов, алюминия, цинка, кадмия и их сплавов. Их используют для коррозионной защиты, улучшения адгезии красок и других органических покрытий, а также для облегчения холодной деформации.
Для инженера важно различать подготовительный слой и финишное покрытие. Фосфатирование может улучшить условия сцепления последующего слоя с металлом, но не означает, что деталь автоматически получила полноценную защиту для любых условий эксплуатации. Итоговые свойства определяет вся система: материал детали, подготовка, конверсионный слой и нанесенное поверх него покрытие.
В ISO 9717 фосфатные покрытия рассматриваются и как самостоятельная часть защиты основного металла, и в сочетании с дополнительными обработками. Поэтому вопрос «фосфатирование совместимость» нужно решать не в отрыве от конкретного покрытия, а применительно к последовательности операций и требованиям к готовой детали. Если предусмотрена многослойная система, техническая документация должна задавать, как подготовить фосфатированный металл перед следующим этапом.
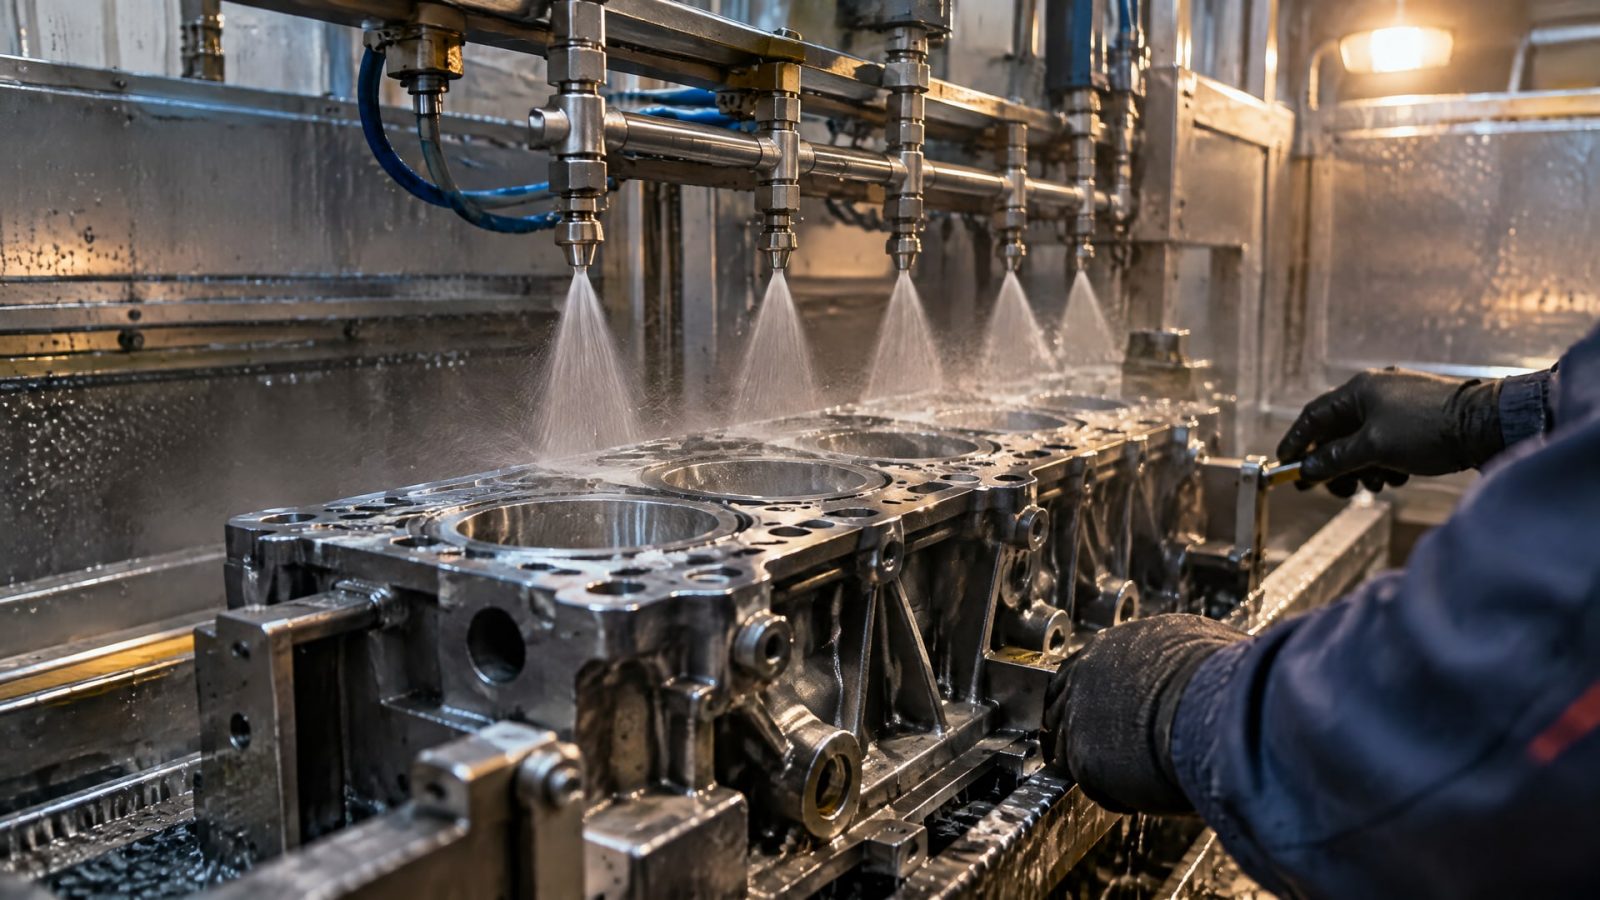
При подготовке поверхности фосфатирование не отменяет очистку. Загрязнения, остатки абразива, соли и слабосцепленные продукты коррозии способны помешать равномерному формированию слоя или ухудшить сцепление покрытия. После химической обработки важны промывка и, когда это предусмотрено технологией, сушка. ISO 9717 указывает на промывку чистой водопроводной водой перед окрашиванием или лакированием и рекомендует высушить деталь.
Практический вывод для производства прост: фосфатирование стоит рассматривать как функциональную стадию технологической цепочки, а не как универсальную гарантию адгезии. Перед запуском серии следует согласовать тип подготовки и дальнейшее покрытие, а результат подтвердить на деталях или образцах, обработанных по рабочему процессу.
Фосфатирование или пескоструй: как выбрать подготовку
Фосфатирование и абразивоструйная обработка решают разные задачи.
Абразивоструйная очистка механически удаляет загрязнения и формирует профиль поверхности, а фосфатирование химически модифицирует металл и помогает улучшить сцепление органического покрытия. Поэтому вопрос «фосфатирование или пескоструй» не всегда требует выбора только одной операции: в отдельных процессах абразивоструйная обработка предшествует фосфатированию.
Для тяжелого фосфатирования MIL-DTL-16232 предусматривает абразивоструйную очистку перед обработкой, если документация не устанавливает иное. После дробеструйной обработки остатки абразива удаляют сухим сжатым воздухом. Стандарт также требует, чтобы фосфатирование следовало сразу за абразивоструйной обработкой, без промежуточных операций. Это важно учитывать при планировании линии: задержка или дополнительная операция между стадиями меняет заданную последовательность.
Механическая подготовка требует контроля шероховатости. Слишком крупный абразив может изменить поверхность детали, если для нее задано ограничение менее 0,80 мкм. В MIL-DTL-16232 в качестве вариантов для таких случаев приведены более мелкая фракция, например 320 grit, или стеклошарики grade 1000. Выбирать абразив следует с учетом геометрии и требований к поверхности, а не по принципу «чем грубее, тем лучше».
| Задача | Абразивоструйная обработка | Фосфатирование |
|---|---|---|
| Механическое удаление загрязнений | Основная функция | Не заменяет предварительную очистку |
| Формирование профиля поверхности | Да | Не является ее основной функцией |
| Химическая модификация металла | Нет | Да |
| Подготовка под органическое покрытие | Может применяться как предварительный этап | Помогает улучшить адгезию |
При выборе учитывают требования к шероховатости, форму детали и последующую систему покрытия. Если процесс включает обе операции, необходимо соблюдать заданную очередность, удалять остатки абразива и не вводить между стадиями непредусмотренные воздействия. Для снабженца и инженера это означает, что в технологической карте нужно проверять не только название способа обработки, но и параметры, ограничения и порядок операций.
Совместимость фосфатирования с последующим покрытием
Адгезия покрытия после фосфатирования зависит не только от наличия конверсионного слоя.
На нее влияют чистота поверхности, остатки технологических растворов, состояние металла и время до нанесения следующего слоя. Поэтому совместимость следует оценивать для полной цепочки обработки, а не по отдельному названию операции.
ISO 9717 указывает, что фосфатированную деталь перед окрашиванием или лакированием следует промыть чистой водопроводной водой, а затем предпочтительно высушить. Это требование помогает не оставлять на поверхности загрязнения, способные повлиять на дальнейшее нанесение. Если в процессе применялись сильные кислоты или щелочные растворы, MIL-DTL-16232 не рекомендует использовать их перед фосфатированием без последующей кондиционирующей обработки, которая выравнивает кристаллическую структуру и восстанавливает реакционную способность поверхности.
Не менее важна пауза между подготовкой и покрытием. В документах TT-C-490E и TT-C-490F отмечен риск загрязнения подготовленной поверхности из атмосферы. В одном из требований нанесение покрытия предусмотрено в течение 24 часов после подготовки. Этот срок относится к конкретному документу и не должен автоматически переноситься на любую технологию, однако он показывает, почему простой детали после обработки нужно ограничивать и фиксировать в производственном регламенте.
Точные условия совместимости фосфатирования с конкретным покрытием следует сверять с технической документацией на процесс и материал. Если документация не описывает такую комбинацию, рационально провести пробную обработку и оценить адгезию на образце или детали. Такой подход позволяет проверить именно применяемую последовательность: очистку, фосфатирование, промывку, сушку и нанесение финишного слоя.
Важно не подменять проверку визуальной оценкой. Поверхность может выглядеть однородной, но это само по себе не подтверждает сцепление после нанесения покрытия. Для приемки используют установленный метод испытания и заранее согласованные критерии. При этом результаты проверки относятся к испытанной системе и не должны без оснований распространяться на другие материалы или режимы обработки.
Защита внутренних диаметров металла после фосфатирования
Внутренние диаметры и сложные полости усложняют подготовку: в них труднее обеспечить равномерное удаление загрязнений, промывку и сушку.
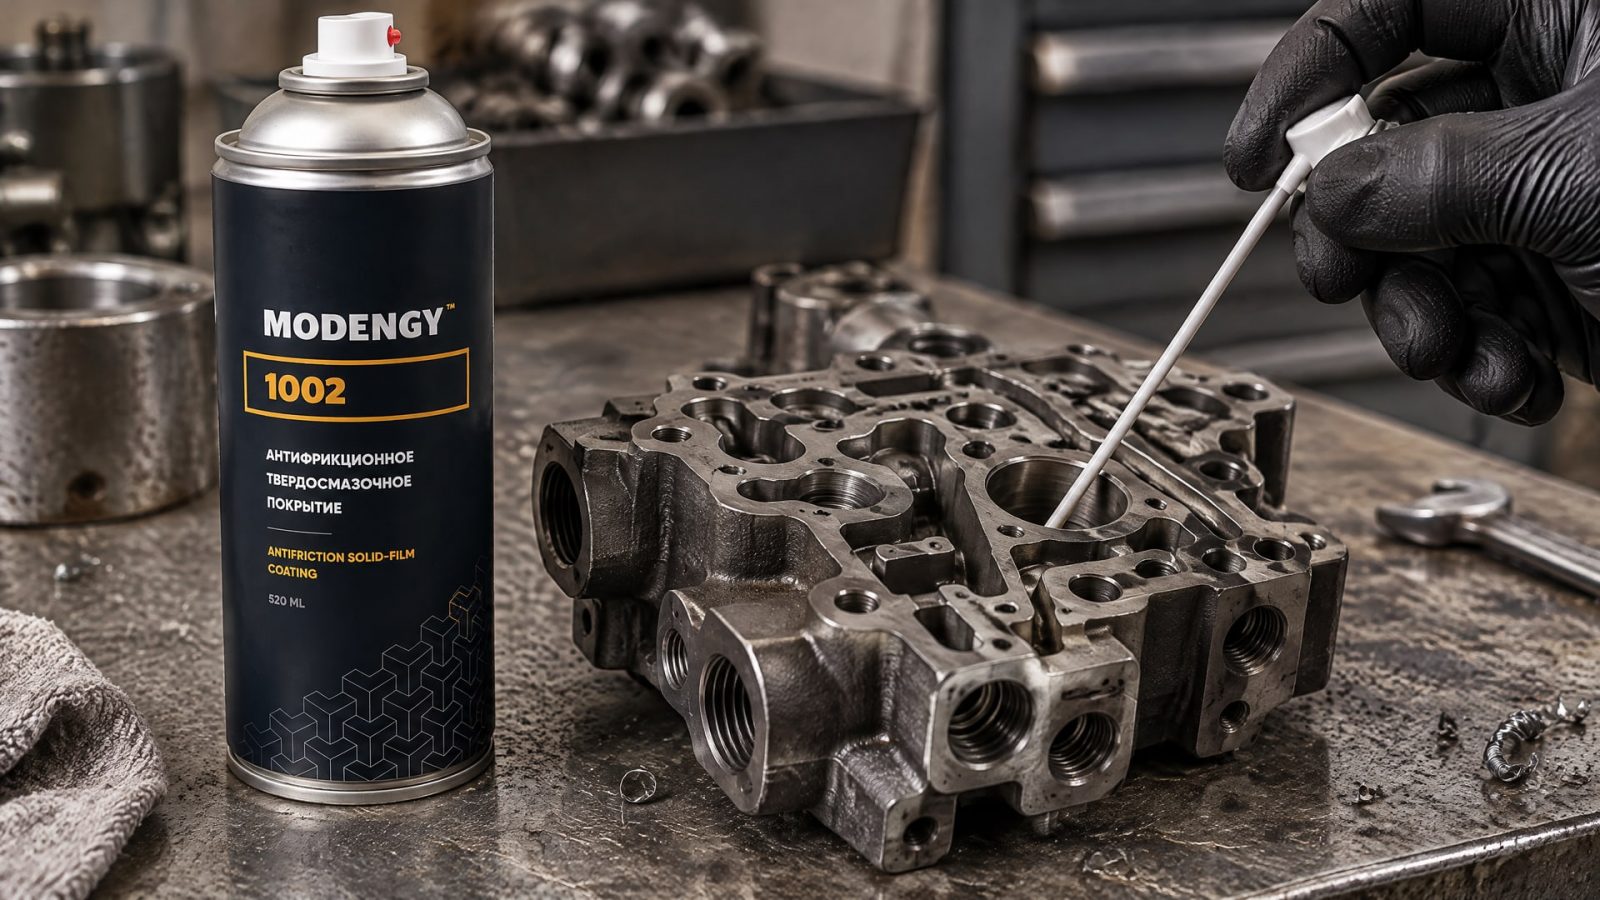
Остатки абразива, солей и слабосцепленных продуктов коррозии могут помешать равномерному нанесению покрытия и снизить адгезию. Поэтому процесс нужно оценивать не только по доступным наружным поверхностям, но и по тем зонам, которые будут работать в сборке.
Для внутренних поверхностей важна последовательность операций. Деталь очищают от загрязнений, окалины и ржавчины, затем выполняют предусмотренную механическую или химическую подготовку. Если применялась абразивоструйная обработка перед тяжелым фосфатированием, MIL-DTL-16232 требует удалить остатки абразива сухим сжатым воздухом и не вводить промежуточные операции до фосфатирования. После фосфатирования перед окрашиванием или лакированием ISO 9717 предусматривает промывку чистой водопроводной водой и предпочтительную сушку.
В узлах с внутренними диаметрами одной коррозионной защиты может быть недостаточно: поверхность также может испытывать трение при перемещении или сопряжении деталей. В таких условиях полезно рассматривать систему, которая сочетает требования к адгезии с защитой от коррозии и снижением трения. Если после фосфатирования технологическая карта предусматривает такое решение, MODENGY 1002 применяют как антифрикционное покрытие с низким коэффициентом трения и антикоррозионными свойствами. Совместимость конкретной последовательности обработки следует подтвердить на пробной детали и по документации на процесс.
При отработке технологии проверяют покрытие в труднодоступных зонах, а не только на наружной поверхности. Для этого образец должен воспроизводить материал детали и основные этапы обработки. Отдельно фиксируют, как очищают и промывают внутренние поверхности, как удаляют остатки абразива и каким способом подтверждают качество нанесения. Если геометрия не позволяет провести надежный контроль, этот вопрос следует решить до запуска серийного производства.
Как контролировать адгезию и коррозионную стойкость
Контроль результата должен включать проверку адгезии, а при соответствующих требованиях к коррозионной стойкости - испытание системы на воздействие соляного тумана.
В источниках для оценки адгезии фосфатированных и окрашенных систем указан ASTM D3359, метод решетчатого надреза с липкой лентой. В отдельных спецификациях фигурируют критерий 4B и отслоение менее 5%. Эти значения относятся к требованиям конкретных документов, поэтому их не следует считать универсальными критериями для всех покрытий.
TT-C-490F указывает, что испытание адгезии проводят после полного отверждения системы: не менее 168 часов при комнатной температуре либо после принудительного отверждения. В документе также упоминается ASTM D3359, метод B. При планировании приемки важно заранее определить, какой вариант отверждения и испытания применяется, иначе результаты могут оказаться несопоставимыми.
Визуальная оценка полезна для выявления явных дефектов, но не заменяет стандартизованный тест сцепления. Для коррозионных испытаний в документах упоминается ASTM B117 - метод испытания в соляном тумане. Его используют в рамках оценки системы, а не как прямую замену проверки адгезии. Таким образом, разные методы отвечают на разные вопросы: держится ли покрытие на поверхности и как система ведет себя в заданном коррозионном испытании.
Для производственного контроля зафиксируйте в техпроцессе:
способ подготовки и последовательность операций;
требования к промывке, сушке и удалению остатков абразива;
максимально допустимую паузу до нанесения следующего покрытия, если она установлена документацией;
метод испытания адгезии и критерии приемки;
способ проверки внутренних диаметров и других труднодоступных зон.
Такая запись помогает связать испытанный образец с реальной производственной цепочкой. Если меняется подготовка, материал детали или последующее покрытие, применимость ранее полученных результатов нужно оценивать заново. Это особенно важно для многослойных систем, где качество каждого этапа влияет на итоговую защиту.
Часто задаваемые вопросы
Фосфатирование заменяет окраску или другое защитное покрытие?
Нет, фосфатирование не следует считать универсальной заменой финишного покрытия. ISO 9717 описывает его как конверсионную подготовку и дополнительную защиту, в том числе для улучшения адгезии органических покрытий. Для большинства практических задач оценивают всю систему: состояние металла, фосфатный слой и последующее покрытие.
Нужна ли промывка после фосфатирования перед нанесением покрытия?
ISO 9717 указывает, что перед окрашиванием или лакированием фосфатированные детали следует промыть чистой водопроводной водой и затем предпочтительно высушить. Конкретный режим процесса нужно сверять с технологической документацией. Важно, чтобы на поверхности не оставались загрязнения, способные ухудшить сцепление следующего слоя.
Можно ли долго хранить деталь после подготовки поверхности?
Длительное хранение может привести к загрязнению подготовленной поверхности и ухудшению адгезии. В одном из требований TT-C-490 предусмотрено нанесение покрытия в течение 24 часов после подготовки. Этот срок относится к конкретному документу; для другого процесса нужно применять установленный для него регламент и минимизировать простой.
Как проверить адгезию покрытия после фосфатирования?
Для проверки применяют ASTM D3359, в том числе метод решетчатого надреза с липкой лентой. В отдельных спецификациях встречаются критерий 4B и отслоение менее 5%. Испытание проводят после отверждения покрытия; TT-C-490F указывает не менее 168 часов при комнатной температуре либо принудительное отверждение.
Заключение
Фосфатирование совместимо с последующим защитным покрытием, если оно предусмотрено технологией и соблюдены требования к очистке, промывке, сушке и интервалу до нанесения. Абразивоструйная обработка может предшествовать фосфатированию, но не заменяет его химическую функцию. Для внутренних диаметров дополнительно проверяют очистку и нанесение покрытия в труднодоступных зонах.
Следующий шаг - описать в технологической карте последовательность подготовки и нанесения покрытия, затем проверить ее на образце или детали. Адгезию оценивают методом ASTM D3359 с критериями, установленными для конкретной системы; при требованиях к коррозионной стойкости отдельно задают соответствующее испытание.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильная подготовка поверхности обеспечивает надежную защиту внутренних диаметров твердосмазочным покрытием.
Узнайте, как правильно выбрать пищевую смазку для оборудования, оценить ее консервационные свойства и проверить гигиенические допуски.
Пищевая смазка для мокрых зон: как выбрать негигроскопичные составы, отвечающие требованиям безопасности и эффективности.