
Покрытие алюминиевого сплава: почему бытовой тефлон не всегда подходит промышленным механизмам
Покрытие алюминиевого сплава для промышленного механизма выбирают не по одному признаку «скользит», а по сочетанию основы, способа нанесения, нагрузки, температуры и рабочей среды. Бытовое PTFE-покрытие само по себе не подтверждает нужную износостойкость детали. Для узлов скольжения на алюминиевых сплавах применяют твердое анодное покрытие с пропиткой или соосаждением PTFE, характеристики которого связаны с конструкцией всего покрытия, а не только с верхним полимерным слоем.
Статья полезна инженерам, техническим специалистам и снабженцам, которым нужно подобрать покрытие алюминиевого сплава для втулки, направляющей или другой поверхности скольжения. Разберем, чем промышленная технология отличается от бытового антипригарного покрытия, какие ограничения связаны с составом сплава и что учитывать при восстановлении поврежденного анодированного слоя.
Чем промышленное покрытие алюминиевого сплава отличается от кухонного тефлона
Словом «тефлон» в быту часто называют гладкое антипригарное покрытие.
Для промышленной детали этого описания недостаточно: оно не сообщает, как подготовлена основа, каким способом нанесен PTFE и как покрытие будет работать при трении и износе. Поэтому выбирать решение только по наличию политетрафторэтилена не следует.
Для алюминиевых сплавов в промышленности применяют твердые анодные покрытия, пропитанные PTFE или полученные с его соосаждением. Такая технология объединяет анодный слой и полимерный компонент. В стандарте SAE AMS 2482 она обозначена как твердое анодное покрытие алюминиевых сплавов, пропитанное или соосажденное политетрафторэтиленом.
Зачем в покрытии нужен анодный слой
Твердое анодирование формирует на алюминии твердый, износостойкий и абразивостойкий оксидный слой. В документации NASA для пропитанного покрытия рассматриваются контроль твердости поверхности, трения и износа. Это функциональная обработка детали, а не нанесение бытовой антипригарной пленки.
Разница важна при выборе тефлона для промышленных деталей. Если механизм работает как направляющая, втулка или узел сухого скольжения, нужно оценивать не только способность поверхности снижать трение. Значение имеют также стойкость слоя к износу и соответствие технологии конкретной детали.
Что дает обозначение стандарта
SAE AMS 2482 помогает определить, о каком именно виде покрытия идет речь: о твердом анодном слое на алюминиевом сплаве с PTFE. Это не означает, что любая деталь с надписью «тефлон» автоматически соответствует стандарту. В технической документации следует сверять обозначение процесса и требования к покрытию, а не полагаться на общее название материала.
Поэтому запрос о покрытиях алюминиевых сплавов по ГОСТ не заменяет проверки применимой документации. Для рассматриваемого покрытия в источниках указан SAE AMS 2482. При подборе важно установить, какие требования заданы в чертеже или спецификации конкретной детали.
Как выбрать защитное покрытие алюминиевого сплава
Выбор начинают с условий работы узла, а не с общего свойства «антипригарный».
Для механизма нужно определить характер трения, нагрузку, температуру и рабочую среду. Если требуется снижение трения скольжения, важно учитывать связку «алюминиевая основа - анодный слой - PTFE» и предусмотренный технологией способ нанесения полимера.
Затем проверяют состав алюминиевого сплава. Он влияет на совместимость материала с процессом анодирования и PTFE-обработки. В NASA PRC-5011 указано ограничение для рассматриваемого процесса: он рассчитан на алюминиевые сплавы с содержанием меди менее 5%, кремния менее 8% либо с суммарным содержанием этих элементов до 8%. Эти условия нельзя заменять предположением, что любой алюминиевый сплав одинаково хорошо подойдет для обработки.
Какие параметры уточнить инженеру и снабженцу
Перед заказом покрытия полезно собрать сведения о детали и проверить их по технической документации:
Марку алюминиевого сплава и его химический состав.
Назначение детали: подшипниковая втулка, направляющая или другой узел скольжения.
Рабочую нагрузку, температуру и среду эксплуатации.
Требования чертежа к покрытию и геометрии детали.
Допустима ли обработка всей детали или необходим локальный ремонт.
Такой перечень помогает избежать ситуации, когда подходящее по названию покрытие оказывается несовместимым с материалом или условиями работы. Для закупщика проверка спецификации особенно важна: формулировки «PTFE-покрытие» и «анодирование с пропиткой PTFE» описывают не одно и то же требование.
Защитные покрытия алюминиевых сплавов решают разные задачи. Твердое анодирование обеспечивает твердую и износостойкую поверхность, а PTFE-компонент связан с контролем трения. При этом покрытие не следует оценивать только как защиту от коррозии или только как способ получить скользкую поверхность: промышленный результат зависит от всей технологической системы.
Рабочая температура и снижение трения скольжения
Температурный диапазон нужно сверять с документацией на конкретную технологию и назначением узла.
Для деталей типа bearing sleeve в карточке AMS 2482 приведен диапазон от −65 до +250 °F, что соответствует примерно от −54 до +121 °C. Эти значения дают ориентир для указанного типа применения, но сами по себе не подтверждают пригодность любой детали с PTFE для любых условий.
При оценке трения также важно не сводить свойства покрытия к одному компоненту. PTFE не компенсирует автоматически неподходящую основу или неверно выбранный способ обработки. В промышленном узле работают вместе алюминиевый сплав, твердый анодный слой и PTFE-пропитка или соосаждение. Именно поэтому для подшипниковой втулки или направляющей проверяют покрытие в целом.
Почему бытовое покрытие не дает достаточной информации
Бытовое обозначение сообщает о наличии антипригарного слоя, но не подтверждает соответствие технологии требованиям SAE AMS 2482. По нему нельзя установить химический состав подходящего сплава, способ формирования анодного слоя или применимый диапазон работы. Для промышленного механизма эти сведения должны быть связаны с технической документацией на процесс и деталь.
Если задача состоит в снижении трения скольжения, инженер сопоставляет фактический режим с документацией покрытия. Нужно учитывать нагрузку и температуру, а также оценить, подходит ли сама деталь для обработки. Для закупщика практический ориентир - сверять спецификацию на покрытие с чертежом, а не выбирать материал по бытовому описанию «тефлоновый».
Запрос «алюминиевый сплав для антипригарного покрытия» тоже требует уточнения задачи. Для кухонной посуды и промышленной втулки могут использоваться разные системы покрытий, поскольку различаются функции и условия работы. В промышленности важны подтвержденные требования к твердому анодному слою и PTFE, а не только способность поверхности препятствовать прилипанию.
Восстановление тефлонового покрытия и ремонт анодированного слоя
При повреждении покрытия важно определить, какой именно слой нарушен.
Если поврежден анодный барьер, простая подкраска или нанесение нового скользкого слоя не равны полноценному восстановлению анодирования. Анодный слой выполняет защитную функцию; при оголении основы защитные свойства поврежденного участка снижаются.
Варианты ремонта зависят от состояния детали и требований к точности. В специализированной практике применяют локальное повторное анодирование или конверсионную обработку, но они не равнозначны полноценному повторному анодированию всей детали. В ряде случаев требуется снять покрытие и заново обработать деталь целиком. Поэтому восстановление тефлонового покрытия нельзя планировать как универсальную операцию без диагностики основы и анодного слоя.
Когда рассматривают локальный ремонт
Локальная правка может иметь ограниченную применимость и не всегда восстанавливает исходную структуру покрытия. Если деталь имеет точные посадки и допуски, технологию ремонта выбирают с учетом геометрии и толщины наносимого слоя. Перед обработкой нужно определить, допустимо ли локальное вмешательство или необходимо повторное покрытие всей детали.
Если требуется не восстановить именно анодный барьер, а сформировать отдельный защитный и антифрикционный слой на алюминиевом сплаве Д16, в работе рассматривают антифрикционные покрытия MODENGY. Это самостоятельное покрытие, а не повторное анодирование: выбор зависит от задачи детали и требований к поверхности.
Для изношенных алюминиевых деталей встречаются технологические процессы с ремонтом слоя, последующим анодированием и герметизацией раствором герметика. Это производственная операция, а не бытовое восстановление покрытия. Ее применимость необходимо оценивать вместе с требованиями к геометрии и состоянию детали после ремонта.
Как проверять покрытие алюминиевого сплава перед заказом
До размещения заказа инженер или снабженец должен связать требования к покрытию с конкретной деталью.
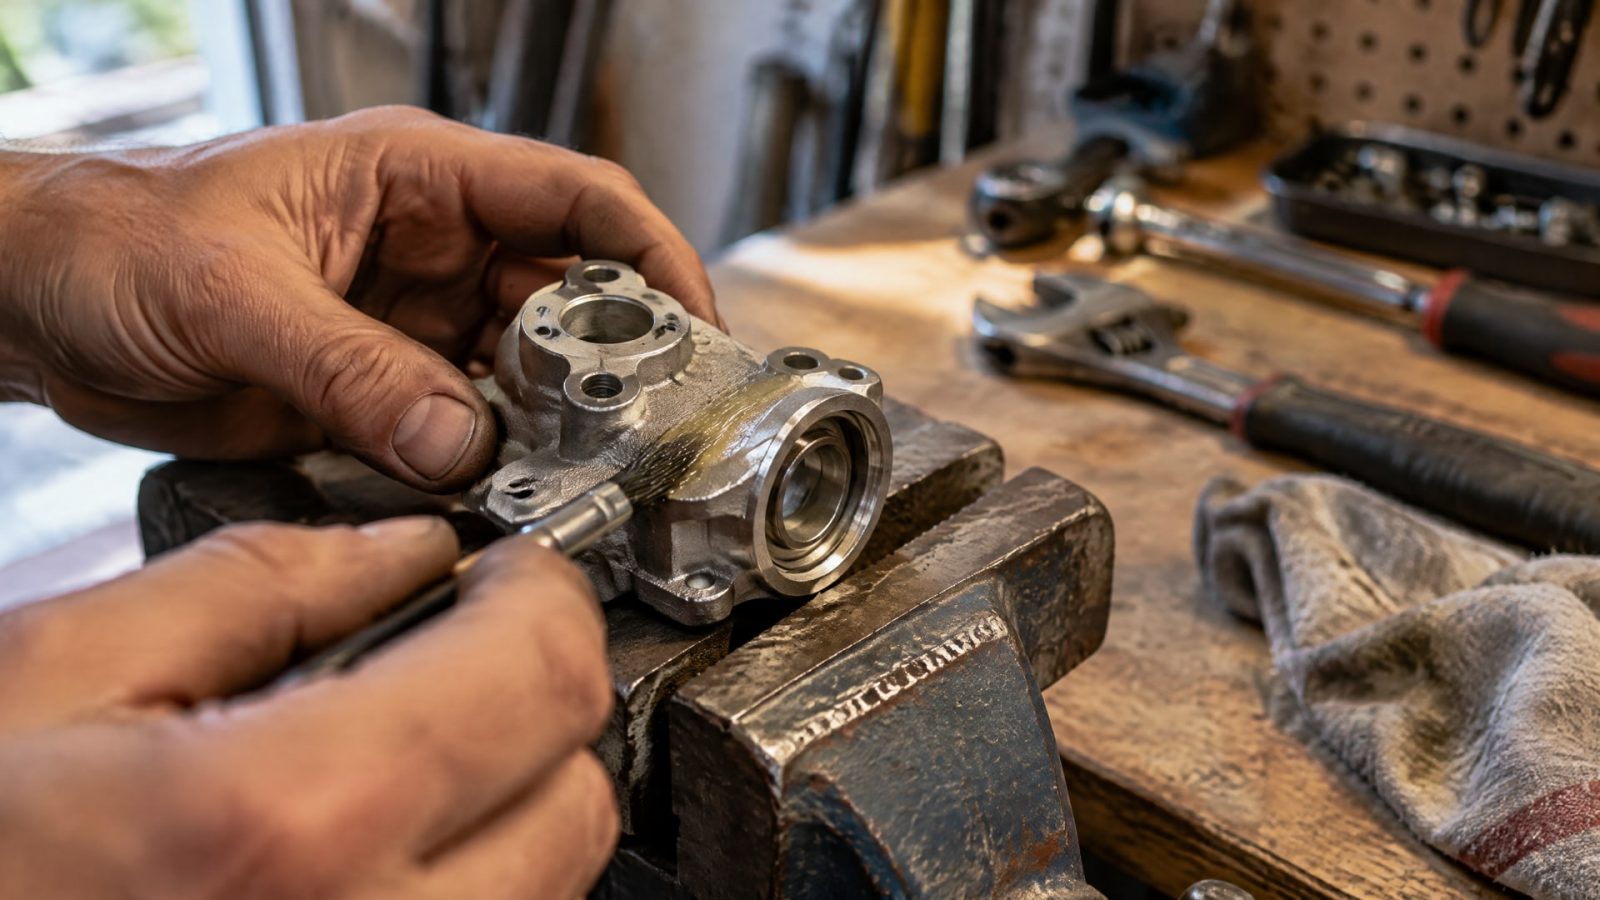
Сначала подтверждают материал основы и назначение узла, затем сверяют параметры эксплуатации и документацию на технологию. Для твердого анодного покрытия с PTFE ориентиром служит SAE AMS 2482; обозначение «антипригарное» само по себе такой информации не дает.
Короткий порядок проверки
Сверить марку алюминиевого сплава и ограничения по содержанию меди и кремния.
Уточнить, требуется ли твердый анодный слой с пропиткой PTFE или соосаждением.
Проверить соответствие условий работы диапазону, указанному для нужного типа применения.
При повреждении поверхности определить, нарушен ли анодный слой, и оценить возможность локального ремонта.
До восстановления согласовать допустимое изменение геометрии и толщины покрытия.
Такой порядок помогает отличить промышленное покрытие от бытового аналога и избежать неверной постановки задачи. Если документация указывает только «тефлоновое покрытие», стоит уточнить требования к основе и способу нанесения PTFE. Если речь идет о ремонте, сначала определяют, нужно ли восстановить анодный барьер или сформировать другое функциональное покрытие.
Часто задаваемые вопросы
Подходит ли кухонный тефлон для промышленных деталей?
Бытовое обозначение «тефлон» не подтверждает износостойкость детали и соответствие промышленной технологии. Для узлов скольжения на алюминиевых сплавах применяют твердый анодный слой с пропиткой или соосаждением PTFE. При выборе проверяют основу, способ обработки, нагрузку и температуру, а не только наличие политетрафторэтилена.
Какое покрытие алюминиевого сплава используют для снижения трения?
Для промышленного скольжения применяют твердое анодное покрытие алюминиевого сплава с PTFE-пропиткой или соосаждением. Такая система предназначена для контроля твердости поверхности, трения и износа. Требования к технологии сверяют с SAE AMS 2482 и документацией детали, а не с общим описанием «антипригарное покрытие».
Можно ли восстановить поврежденный анодированный слой локально?
Иногда применяют локальное повторное анодирование или конверсионную обработку, но эти процессы не равнозначны полному повторному анодированию. Возможность ремонта зависит от характера повреждения и требований к точности детали. В некоторых случаях необходимо снять покрытие и обработать всю деталь заново, поэтому сначала оценивают состояние основы и геометрию.
Любой ли алюминиевый сплав подходит для PTFE-анодирования?
Нет, химический состав основы имеет значение. Для описанного в NASA PRC-5011 процесса указаны ограничения: менее 5% меди, менее 8% кремния либо суммарно до 8% этих элементов. Перед заказом проверяют марку и состав сплава, а также требования документации к поверхности и технологии покрытия.
Заключение
Обычный бытовой тефлон не всегда подходит для промышленного механизма, потому что не описывает свойства основы и технологию покрытия. Для алюминиевых деталей, работающих на скольжение, рассматривают твердый анодный слой с пропиткой или соосаждением PTFE и сверяют требования с SAE AMS 2482. При ремонте важно различать восстановление анодного барьера и нанесение отдельного антифрикционного слоя.
Следующий шаг - проверить марку алюминиевого сплава, условия работы узла и требования чертежа, затем согласовать технологию покрытия или ремонта с исполнителем. Такая проверка позволит определить, подходит ли детали повторное анодирование, локальный ремонт или отдельное функциональное покрытие.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку с допуском H1 для подшипников пищевого оборудования, чтобы предотвратить износ и обеспечить безопасность.
Узнайте, как вязкость смазки подшипников влияет на их износ и ресурс, а также как выбрать оптимальный смазочный материал.
Узнайте, как смазка с дисульфидом молибдена влияет на пары трения металл-пластик и металл-резина, и что учесть при выборе.