
Вязкость смазки подшипников: как снизить износ и сохранить ресурс узла
Повышенный износ подшипника качения может быть связан с тем, что смазка не формирует достаточную пленку на рабочей температуре или, наоборот, создает избыточное сопротивление движению. Поэтому вязкость смазки подшипников подбирают с учетом температуры, скорости вращения и нагрузки, а не только типа подшипника или обозначения смазочного материала.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые анализируют причины износа и выбирают смазку для оборудования, в том числе пищевого. Разберем ориентиры по вязкости, связь между условиями работы и ресурсом, различия классов H1 и H2 и признаки ошибочного подбора.
Почему растет износ подшипников качения
Смазка должна разделять поверхности контакта тонкой пленкой.
Если ее вязкости на рабочей температуре недостаточно, пленка не обеспечивает требуемого разделения, и возрастает риск прямого контакта металла с металлом. Следствиями могут стать ненормальный износ и задиры.
Избыточная вязкость тоже не гарантирует защиты. Она увеличивает потери на трение и перемешивание, повышает температуру и может сокращать ресурс подшипника. Поэтому интенсивный нагрев или износ не всегда говорят о низком качестве смазки: причиной может быть несоответствие ее свойств режиму работы.
Ориентиры по минимальной вязкости
Для предварительной оценки вязкости на рабочей температуре используют такие ориентиры:
Для шариковых и цилиндрических роликовых подшипников - от 13 мм²/с.
Для конических и сферических роликовых подшипников - от 20 мм²/с.
Для сферических упорных подшипников - от 32 мм²/с.
Это ориентиры, а не универсальные значения для любого узла. Например, для шарикоподшипника DGBB 6352 M при скорости 500 об/мин в одном техническом примере минимально требуется 11 мм²/с. Чтобы получить коэффициент вязкости κ выше 1, там может понадобиться масло класса ISO VG 32 или выше. Разница между этими данными показывает, почему подбор только по типу подшипника не заменяет расчет для конкретных условий.
Если подшипник работает на высокой скорости, обычно выбирают меньшую вязкость. При низкой скорости и высокой нагрузке чаще нужна более высокая. Но окончательное решение зависит также от рабочей температуры: именно при ней оценивают, сохранит ли смазка свойства, необходимые для формирования пленки.
Смазка для подшипников: вязкость и условия работы
Фраза «смазка для подшипников вязкость» объединяет несколько разных параметров, которые не следует смешивать.
ISO VG - класс вязкости масла при 40 °C, установленный по ISO 3448. Он помогает описать базовое масло, но не показывает напрямую, какой будет его вязкость в нагретом или охлажденном подшипнике.
Для оценки условий смазывания используют коэффициент вязкости κ - отношение фактической вязкости к требуемой. Фактическую вязкость определяют с учетом класса ISO VG и рабочей температуры. Требуемую связывают со средним диаметром подшипника и скоростью вращения. Без этих данных одного обозначения ISO VG недостаточно, чтобы заключить, подходит ли масло узлу.
Что проверять при подборе
Инженеру следует последовательно сверить режим работы и характеристики смазочного материала:
Рабочую температуру подшипника, а не только вязкость масла при 40 °C.
Скорость вращения и средний диаметр подшипника.
Тип подшипника: ориентиры для шариковых, цилиндрических, конических, сферических и сферических упорных конструкций различаются.
Нагрузку: для низкой скорости и высокой нагрузки обычно рассматривают более высокую вязкость, для высокой скорости - более низкую.
Дозировку и соответствие смазки условиям работы узла.
Для минеральных масел в технических рекомендациях приводится ориентир по индексу вязкости не ниже 95. Этот показатель помогает оценить изменение вязкости при изменении температуры, но не заменяет проверку фактического режима подшипника.
Для пластичной смазки важно не приравнивать консистенцию к вязкости. Класс NLGI характеризует консистенцию пластичной смазки, тогда как вязкость базового масла и его поведение при рабочей температуре описывают другие свойства. Нельзя выбирать смазку только по принципу «погуще» или считать, что подходящий класс ISO VG автоматически решает задачу.
Как связаны вязкость, скорость и нагрузка
Универсальной вязкости для всех подшипников качения нет.
Один и тот же материал может подходить для одного узла и не обеспечивать нужные условия смазывания в другом. На результат влияют конструкция подшипника, скорость вращения, нагрузка и температура.
При увеличении скорости чаще требуется более низкая вязкость, чтобы не создавать лишние потери на трение и перемешивание. При низкой скорости и высокой нагрузке, напротив, могут потребоваться более высокие значения. Но переход к более вязкому материалу не должен быть автоматическим: если на рабочей температуре он вызывает перегрев, ресурс может снизиться.
Как трактовать признаки проблемы
Если износ вырос после замены смазки, полезно сопоставить новый материал с прежним не только по названию и классу. Проверьте, при какой температуре работает подшипник, изменилась ли скорость или нагрузка, соответствует ли дозировка требованиям узла. Повышенная температура также может указывать на избыточное сопротивление движению, а повреждение поверхностей - на недостаточную толщину пленки или другие нарушения режима.
Смазка, выбранная по ISO VG, требует дополнительной оценки: стандарт ISO 3448 задает класс вязкости масла при 40 °C, а рабочая температура узла может быть иной. Для анализа применяют коэффициент κ, учитывающий соотношение фактической и требуемой вязкости. Его значение помогает оценить условия смазывания, но само по себе не заменяет проверку нагрузки, скорости и состояния подшипника.
Если подшипник работает нестабильно, не стоит сразу объяснять это тем, что смазка слишком жидкая. Избыточная вязкость также повышает трение и нагрев. Проверка должна охватывать все условия работы: это снижает риск ошибочной замены материала и повторного появления проблемы.
Пищевая смазка для подшипников: чем отличаются H1 и H2
В пищевом производстве выбор класса зависит от того, возможен ли контакт смазки с продуктом.
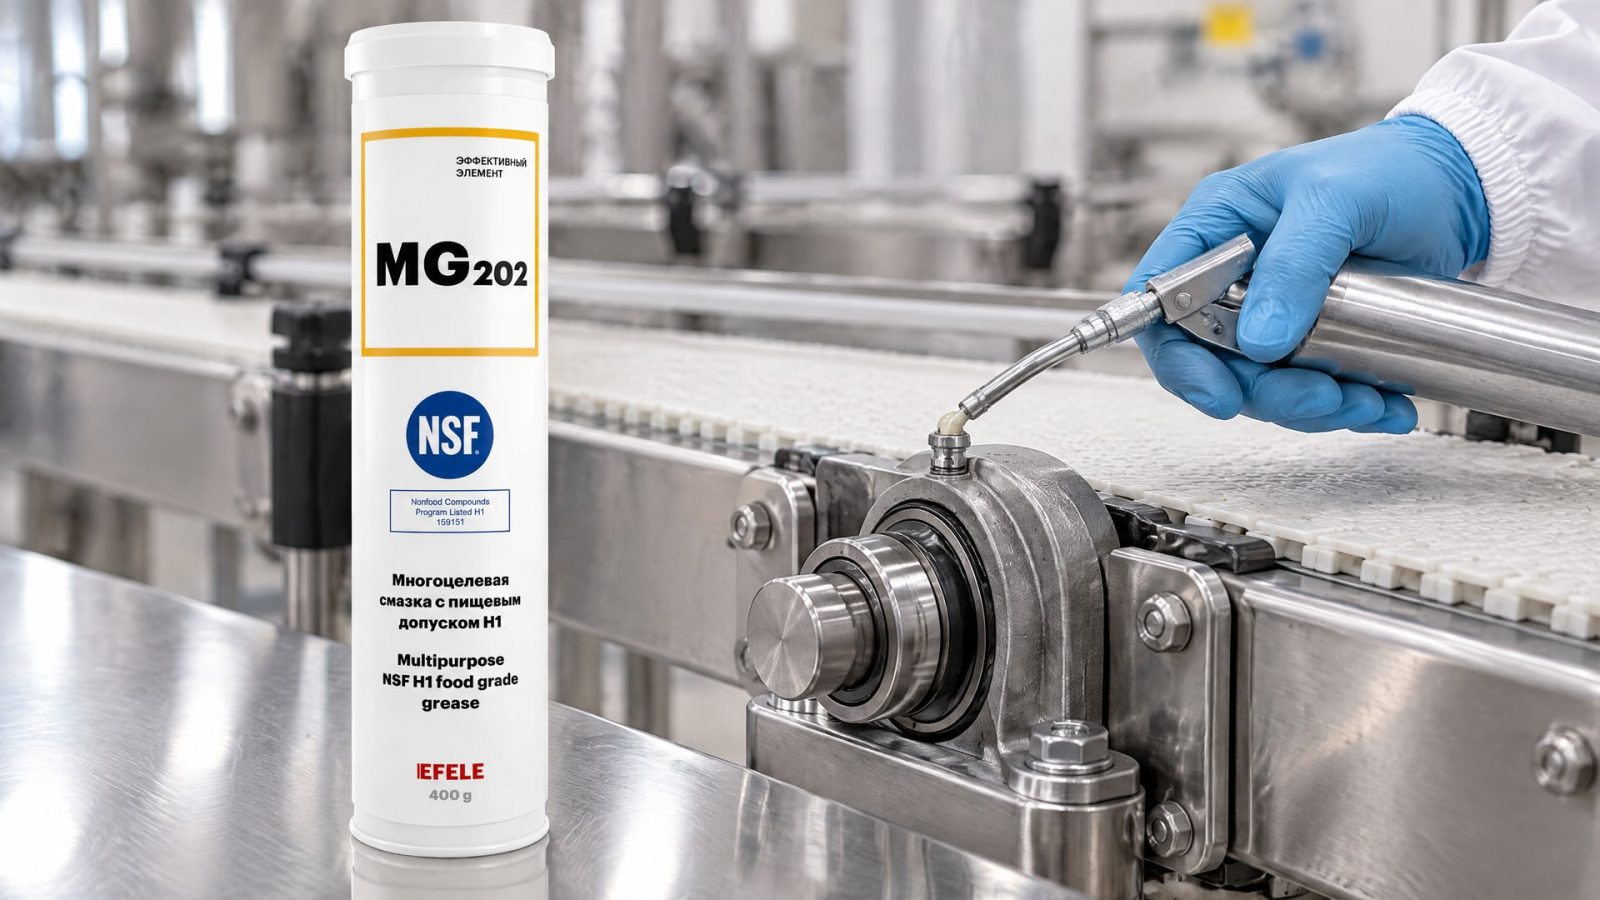
H1 допускает только случайный контакт с пищей. H2 предназначен для узлов, где контакт с пищей не допускается. Это разные условия применения, а не градации, в которых один класс просто «строже» другого.
Сначала определяют расположение подшипника и возможные пути попадания смазки в продукт. Для зоны, где случайный контакт возможен, нужен материал H1. Если контакт исключен, например в закрытом узле, может применяться H2. Одинаковая вязкость не делает смазки H1 и H2 взаимозаменяемыми.
Подбор для влажных и нагретых участков
На пищевых линиях на работу смазки могут влиять вода, влажность, нагрев и режим обслуживания. В таких условиях учитывают не только вязкость, но и соответствие материала фактическим воздействиям. Если узел расположен рядом с продуктом, отдельно проверяют требование к классу H1 или H2 и не подменяют его оценкой механических свойств.
В зонах, где возможен случайный контакт с продуктом, при подборе подшипниковой смазки с допуском NSF H1 учитывают и износостойкость, и условия эксплуатации. Если на участке проявляются вымывание или фреттинг, а при пуске узел работает в холодном состоянии, одной проверки класса вязкости недостаточно. Для таких задач применяют EFELE MG-202 с допуском NSF H1: она предназначена для подшипников и направляющих и обеспечивает защиту от износа при рабочих температурах до +120 °C.
Совет инженера
Сценарий: подшипниковый узел пищевого оборудования работает при повышенной температуре и влажности. Что сделали: проверили, допускает ли зона случайный контакт с пищей, оценили нагрузку и режим работы, затем подбирали смазку с учетом этих условий. Итог: для высоконагруженных узлов трения, таких как тестомесы и термоформовочные машины, применяют термо- и водостойкую пластичную смазку EFELE SG-392 с допуском NSF H1.
Как проверить, подходит ли смазка и не приведет ли она к заклиниванию
Повышенная вязкость может увеличить трение и температуру, а недостаточная - ослабить защитную пленку.
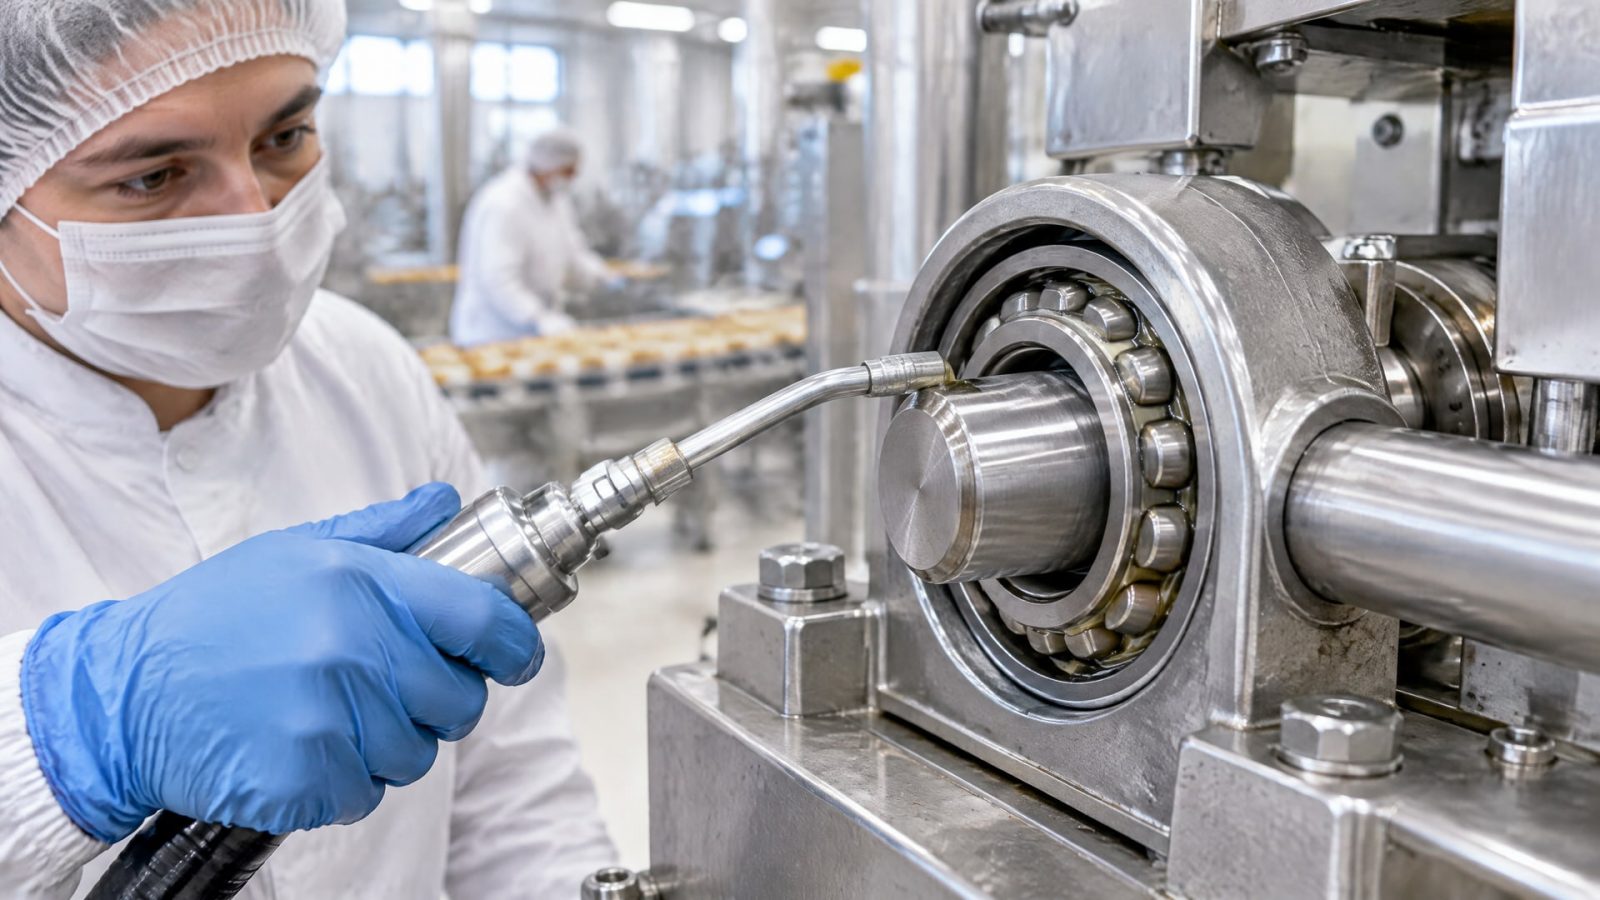
Оба варианта способны ухудшить условия работы подшипника и сократить его ресурс. Однако само по себе слово «заклинивание» не позволяет определить причину: для диагностики нужны данные о температуре, нагрузке, скорости, количестве смазки и состоянии узла.
Проверка перед заменой
Если после обслуживания изменились шум, нагрев или характер износа, сравните фактические условия работы с требованиями к выбранной смазке. Для оценки вязкости установите ее значение при рабочей температуре, а затем сопоставьте со скоростью и средним диаметром подшипника. При возможности используйте коэффициент κ, чтобы проверить соотношение фактической и требуемой вязкости.
Отдельно проверьте, не увеличилась ли дозировка и не изменился ли режим оборудования. Ошибки применения также могут сопровождаться повышенным износом, поэтому менять материал без анализа не всегда целесообразно. Если применяется пластичная смазка, не делайте вывод о вязкости базового масла по классу NLGI: этот класс описывает консистенцию.
При закупке сверяйте характеристики с условиями работы и спецификацией оборудования. Если производитель узла задает требования к типу смазочного материала или режиму обслуживания, учитывайте их при выборе. Такой порядок помогает избежать ситуации, когда подходящий по одному параметру материал создает проблемы из-за другого.
Часто задаваемые вопросы
Какая вязкость смазки нужна для подшипника качения?
Универсального значения нет. Для предварительной оценки на рабочей температуре используют ориентиры от 13 мм²/с для шариковых и цилиндрических роликовых подшипников, от 20 мм²/с для конических и сферических роликовых и от 32 мм²/с для сферических упорных. Окончательный выбор зависит от скорости, нагрузки и температуры.
Какая вязкость смазки нужна для ступичных подшипников?
По одному названию узла нельзя определить нужную вязкость. Для подбора учитывают конструкцию подшипника, скорость, нагрузку и рабочую температуру. Также проверяют требования производителя оборудования. Ориентиры по минимальной вязкости различаются для разных типов подшипников, поэтому общая рекомендация без данных конкретного узла может привести к ошибочному выбору.
Можно ли считать, что более густая смазка лучше защищает подшипник?
Нет. Слишком высокая вязкость может увеличить трение, нагрев и потери на перемешивание, а чрезмерно низкая - не обеспечить достаточную пленку. Важна вязкость при рабочей температуре, а не субъективная оценка густоты. Для пластичных смазок класс NLGI описывает консистенцию и не служит мерой вязкости или липкости.
Чем отличаются классы H1 и H2 для пищевой смазки?
H1 допускает только случайный контакт смазки с пищей. H2 применяют в зонах, где контакт с пищей исключен. Выбор зависит от расположения узла и риска попадания смазки в продукт, а не от того, какая категория кажется более строгой. Если контакт возможен, нужен класс H1.
Заключение
Вязкость смазки подшипников подбирают по условиям работы конкретного узла. Недостаточная вязкость может ослабить масляную пленку и привести к износу, а избыточная - повысить трение и температуру. Для обоснованного выбора учитывают рабочую температуру, скорость, нагрузку, тип подшипника и требования к смазке; в пищевом производстве дополнительно определяют, допустим ли случайный контакт с продуктом.
Следующий шаг для инженера или снабженца - собрать данные о рабочем режиме подшипника, проверить требуемую вязкость при фактической температуре и сверить класс смазки с условиями участка. Если износ уже вырос, сначала сопоставьте эти параметры и дозировку, а затем принимайте решение о замене материала.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазка с дисульфидом молибдена влияет на пары трения металл-пластик и металл-резина, и что учесть при выборе.
Присадки противозадирные масло: как они влияют на нагрузку сваривания и диаметр пятна износа, и почему это важно при выборе смазки.
Узнайте, почему смазка для высокоскоростных подшипников с твердыми присадками может быть неэффективной и даже вредной для оборудования.