
Полимеризация при комнатной температуре: технология нанесения антифрикционных покрытий из аэрозоля
Полимеризация при комнатной температуре позволяет получить сухую антифрикционную пленку без обязательного нагрева детали. Для этого поверхность очищают и обезжиривают, баллон встряхивают, а состав наносят равномерными тонкими проходами. Затем покрытию дают отвердеть: в одном из технических паспортов указано, что при 23 °C оно становится сухим на ощупь примерно через 5 минут, а полное отверждение занимает около 2 часов. Эти значения относятся к конкретному материалу, поэтому перед работой важно свериться с его технической документацией.
Такой способ нанесения применяют для резьбового крепежа, направляющих, втулок и других подвижных металлических узлов, где требуется снизить трение и износ. Статья будет полезна инженерам, техническим специалистам и снабженцам: разберем, как подготовить поверхность, нанести покрытие и оценить готовность детали к сборке и эксплуатации.
Что означает полимеризация при комнатной температуре
Аэрозольное сухое антифрикционное покрытие после нанесения образует на поверхности функциональную пленку.
Ее задача - снизить трение и износ в металлическом контакте. В отличие от пластичной смазки, покрытие после отверждения остается сухим; в состав таких материалов могут входить твердые смазочные компоненты, например MoS₂ или графит, в связующем.
Термин «полимеризация при комнатной температуре» используют для описания отверждения без обязательного нагрева детали. В технической документации также встречаются формулировки «воздушное отверждение» и «сухая пленка». Конкретный механизм и скорость отверждения зависят от состава, поэтому нельзя переносить время из паспорта одного покрытия на другое.
Такая технология подходит для резьбовых соединений, крепежа, направляющих, втулок, валов, переключателей и подвижных узлов, если назначение материала соответствует условиям работы. Сухую пленку рассматривают, когда нужно уменьшить трение и износ, а жидкий или пластичный смазочный материал нежелателен. При этом тонкий слой сам по себе не подтверждает пригодность к любой нагрузке или среде: параметры применения сверяют с документацией на покрытие и требованиями узла.
Важно различать высыхание на ощупь и полную готовность к работе. Первое описывает состояние поверхности, а второе - завершение отверждения в пределах, указанных изготовителем. Поэтому деталь не следует нагружать только на основании того, что пленка перестала оставлять след при легком касании.
Как выбрать антифрикционное покрытие в аэрозоле
При выборе важно ориентироваться не только на форму выпуска.
Антифрикционное покрытие в аэрозоле должно быть предназначено для конкретного узла: резьбового крепежа, направляющих, втулок или другого сопряжения. Для вибронагруженных соединений проверяют, указано ли такое применение в технической документации. Если предстоит работа с высокой нагрузкой, ищут подтверждение пригодности для соответствующего контакта, а не делают вывод по одному лишь слову «антифрикционное».
Для резьбового крепежа учитывают влияние покрытия на геометрию и сборку. В одном из описаний аэрозольных сухих пленок приведен ориентир толщины 5-20 мкм, но это не универсальное значение для всех материалов. Кроме того, в источнике о порошковых покрытиях отмечено, что на точной резьбе даже наращивание на 30-40 мкм может затруднить сборку. Этот пример нельзя напрямую считать параметром аэрозольного покрытия, однако он показывает, почему размерный допуск и толщину пленки проверяют заранее.
Для резьбы учитывают классы допусков ISO 965, в том числе обозначения 6g/6H. Если соединение требует стабильного момента затяжки, полезно проверить коэффициент трения или nut factor на образце: покрытие может изменить поведение резьбовой пары по сравнению с необработанным крепежом. Нельзя считать, что тонкая пленка совсем не влияет на посадку или затяжку.
Перед выбором материала инженер или снабженец может пройтись по основным пунктам:
Есть ли в документации прямое указание на нужное применение: резьба, крепеж или узел с вибрацией.
Допустимо ли нанесение покрытия с учетом класса резьбы и размерного пакета.
Какая толщина пленки предусмотрена для выбранного состава.
Каковы требования к подготовке поверхности и времени отверждения.
Нужны ли отдельные испытания адгезии и коррозионной стойкости.
Подготовка поверхности и нанесение из баллона
Качество сухой пленки зависит не только от состава, но и от состояния основания.
До распыления поверхность тщательно очищают и обезжиривают. Загрязнения или остатки масла мешают формированию покрытия и могут ухудшить адгезию. Если деталь уже собрана, важно оценить, можно ли обработать все требуемые участки и не попадет ли состав на поверхности, которые должны остаться без покрытия.
Перед работой баллон встряхивают. Состав наносят равномерным движением, перемещая распылитель вдоль поверхности, чтобы получить однородную пленку. Практически это означает, что лучше сделать несколько тонких проходов, чем пытаться сформировать покрытие одним обильным распылением. Неравномерная толщина на резьбе может затруднить сборку и повлиять на повторяемость затяжки.
Для обработки крепежа сначала определяют, какие поверхности должны быть покрыты: например, резьба, опорная поверхность или обе зоны. Затем на образце проверяют, как покрытие влияет на посадку и затяжку. Особенно внимательно относятся к точным сопряжениям: в источниках указаны допуски ISO 965 6g/6H и пример с наращиванием 30-40 мкм для порошковых покрытий. Эти сведения не задают толщину аэрозольной пленки, но служат ориентиром для проверки размерной совместимости.
Перед запуском партии стоит зафиксировать порядок подготовки, расстояние и характер проходов согласно инструкции конкретного материала, а также время выдержки перед сборкой. Если в документации указана ориентировочная сухая пленка 5-20 мкм, это значение используют только для соответствующего материала, а не как общий норматив для любых покрытий из аэрозоля. Пробное нанесение помогает проверить внешний вид пленки, равномерность и собираемость соединения до обработки рабочих деталей.
Сколько отверждается покрытие при комнатной температуре
Время отверждения зависит от конкретного состава и условий нанесения.
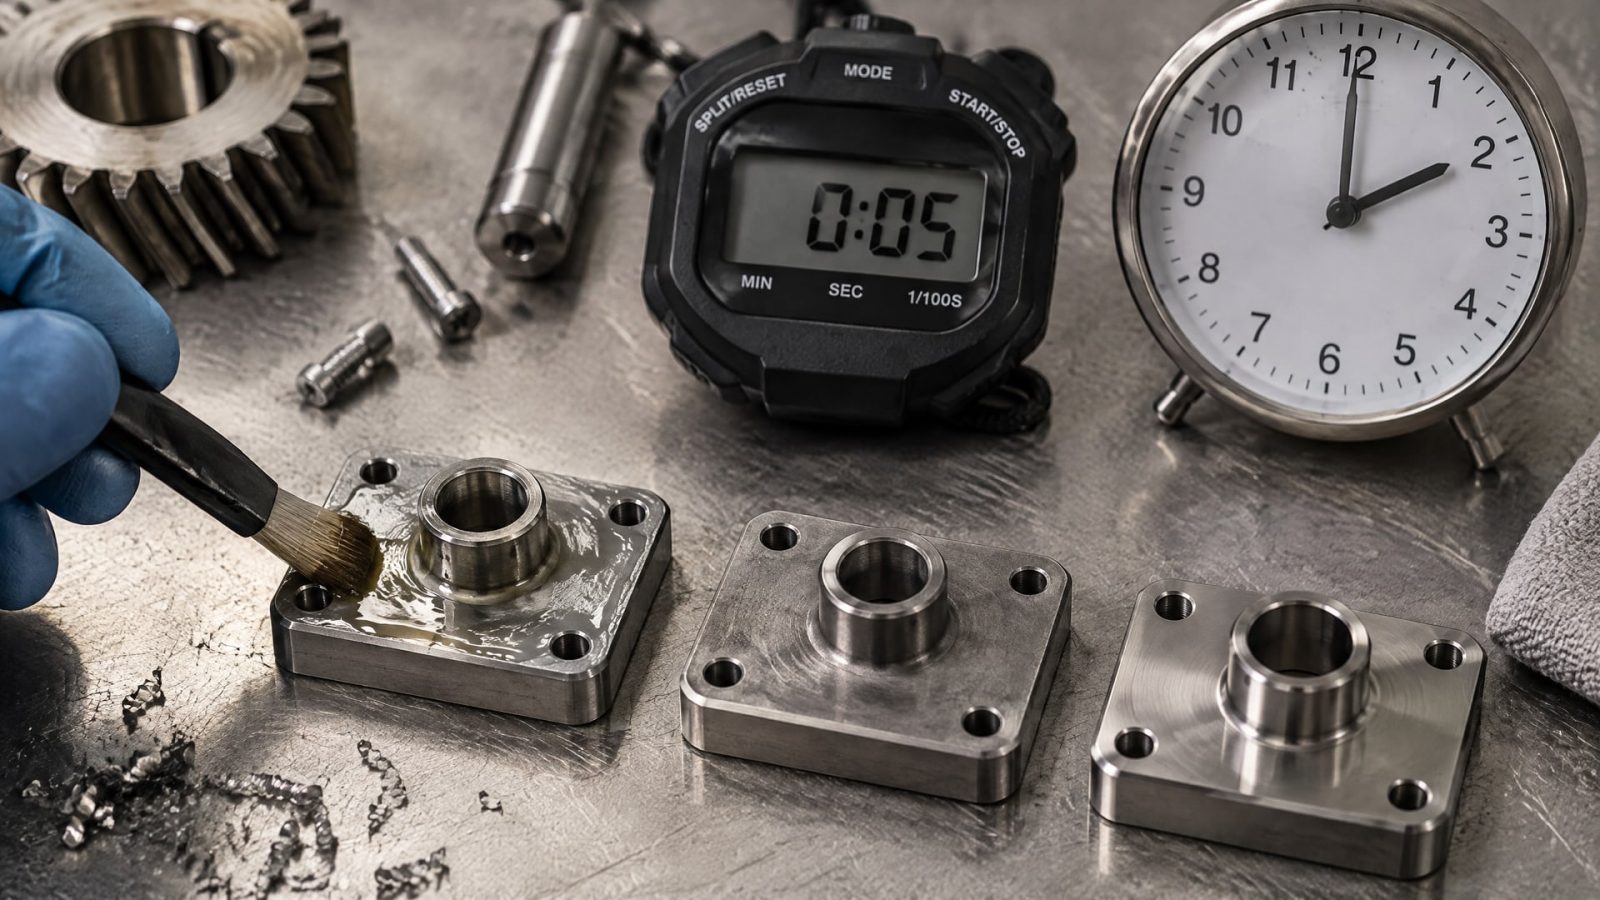
В одном из технических паспортов указано: при 23 °C покрытие становится сухим на ощупь примерно через 5 минут, а полное отверждение наступает примерно через 2 часа. Эти цифры следует воспринимать как параметры материала из этого паспорта, а не как универсальное время для любого антифрикционного аэрозоля.
В том же документе приведен режим ускоренной сушки: 1 минута при 80 °C для достижения состояния сухого на ощупь. Это не означает, что любую деталь можно без проверки нагревать до такой температуры или что такой режим обеспечивает полное отверждение. Допустимость нагрева и нужную выдержку сверяют с документацией на конкретное покрытие и с требованиями к детали.
Короткий интервал до высыхания поверхности особенно легко принять за готовность к сборке. Но сухое на ощупь покрытие и полностью отвержденная пленка - разные состояния. Если начать монтаж раньше указанного времени, результат может отличаться от ожидаемого; поэтому график работ планируют с учетом срока полного отверждения.
При подготовке технологической карты полезно отдельно записать:
температуру, при которой проводят нанесение и выдержку;
время до состояния сухого на ощупь;
время полного отверждения перед сборкой или нагрузкой;
допустимость ускоренной сушки и параметры такого режима;
условия хранения и обращения, указанные для конкретного материала.
Если температура в цехе отличается от указанной в паспорте, нельзя автоматически считать, что время отверждения останется прежним. При отсутствии необходимых данных безопаснее уточнить режим у технической поддержки поставщика и проверить его на контрольном образце.
Покрытие резьбового крепежа при вибрации
Вибрация может сопровождаться относительными микроперемещениями контактирующих поверхностей.
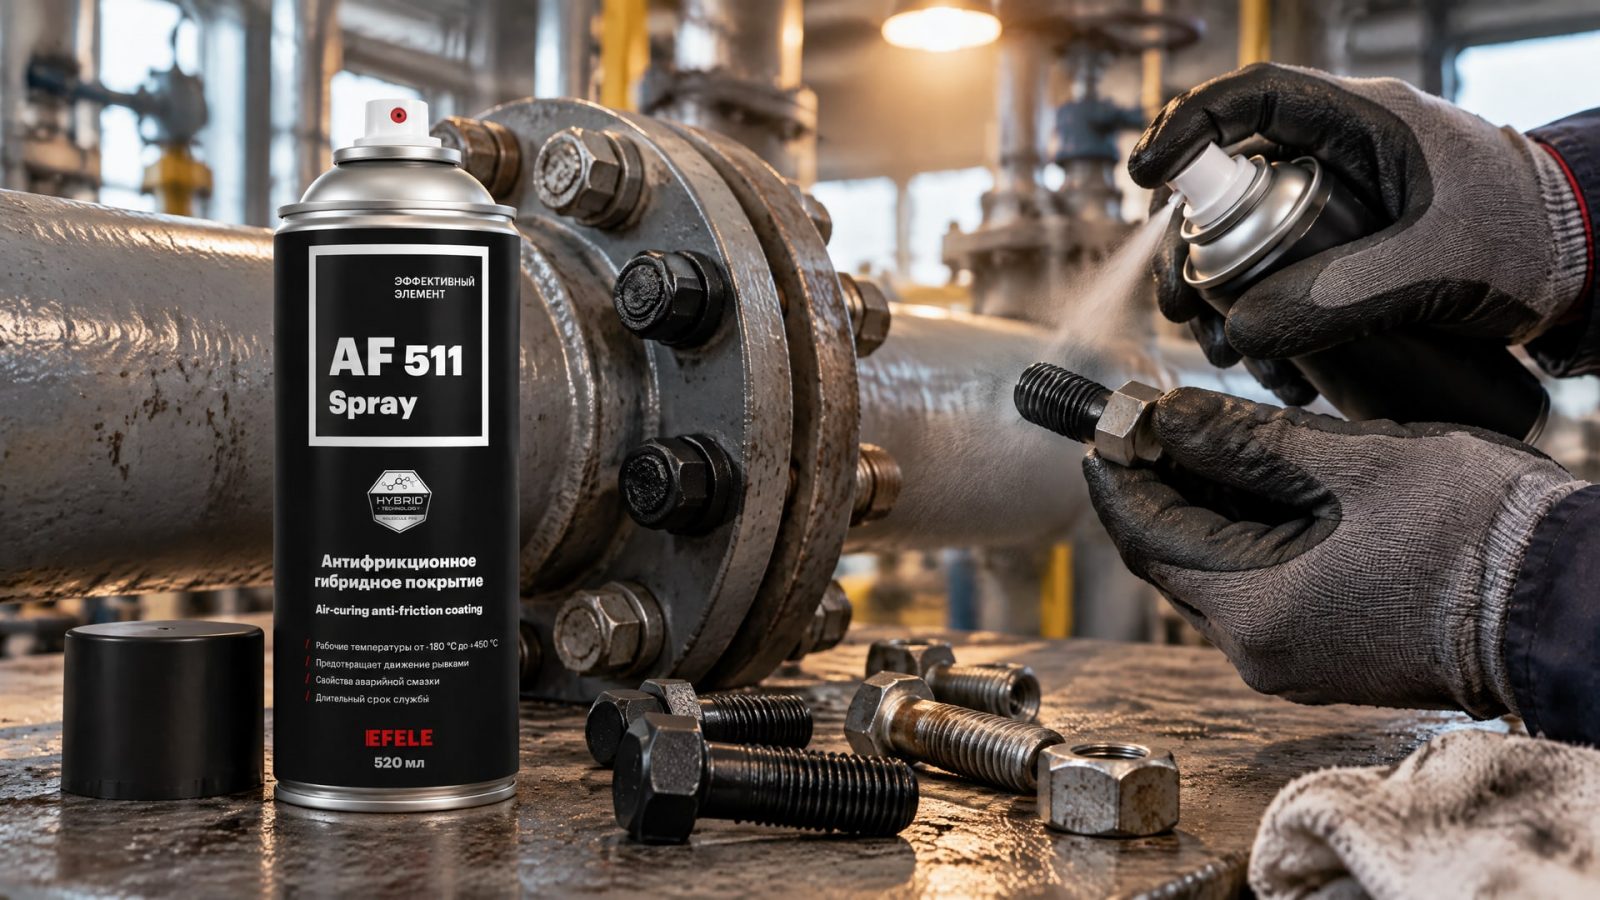
Для крепежа это повышает значимость выбора материала, подготовки основания и контроля момента затяжки. Покрытие должно быть предназначено именно для резьбовых соединений и условий вибрации; общего указания на снижение трения недостаточно, чтобы подтвердить пригодность к конкретному узлу.
На задвижках и трубопроводах важно учитывать сочетание резьбового контакта, вибрации и давления. Если поверхность загрязнена или обезжиривание выполнено неполно, адгезия может ухудшиться. Если пленка нанесена слишком толсто или неравномерно, возможно влияние на сборку. Поэтому до серийной обработки проверяют пробное соединение и оценивают, сохраняется ли требуемая посадка и повторяемость затяжки.
Для такой задачи применяют твердосмазочное покрытие EFELE AF-511 Spray, отверждаемое при комнатной температуре: оно предназначено для антифрикционной обработки резьбового крепежа задвижек и трубопроводов, работающего при вибрации и высоком давлении. До использования проверяют инструкцию по нанесению и отверждению, а также пригодность покрытия для конкретного материала и конструкции крепежа.
Коэффициент трения резьбовой пары влияет на связь между моментом затяжки и усилием в соединении. В источниках отмечено, что для покрытого крепежа этот коэффициент может заметно изменяться, а в исследовательском материале снижение трения для одной системы достигало почти 50% по сравнению с необработанным крепежом. Это не универсальное значение и не характеристика каждого покрытия; для ответственного соединения коэффициент или nut factor проверяют на образце.
Контроль качества и проверка перед применением
До нанесения инженер оценивает совместимость покрытия с материалом детали, требуемую толщину пленки, размерные допуски и условия работы.
Для крепежа отдельно проверяют, не мешает ли покрытие сборке. Если узел чувствителен к моменту затяжки, проводят пробное испытание резьбовой пары, а не полагаются только на общее описание антифрикционных свойств.
Контроль покрытия может включать измерение толщины пленки, проверку адгезии и оценку коррозионной стойкости. Для испытания адгезии в источниках указан ISO 2409, для коррозионных испытаний в солевом тумане - ISO 9227. Эти методы не заменяют требований конструкторской документации: программу контроля выбирают под назначение детали и критерии приемки.
Проверка перед запуском работ может выглядеть так:
Уточнить, допускает ли техническая документация применение материала на нужном типе узла.
Очистить и обезжирить поверхность до нанесения.
Проверить равномерность пленки и толщину, если для детали задан соответствующий критерий.
Выдержать установленное время полного отверждения, не подменяя его временем высыхания на ощупь.
На образце оценить сборку, посадку и момент затяжки резьбового соединения.
При необходимости провести испытания адгезии по ISO 2409 и коррозионной стойкости по ISO 9227.
Для резьбы с допусками ISO 965 6g/6H особенно важно учитывать, что слой покрытия может изменить размеры сопряжения. Ориентир 5-20 мкм встречается в описании аэрозольного сухого покрытия, а пример 30-40 мкм относится к порошковым покрытиям и не должен использоваться как готовое значение для аэрозоля. Поэтому толщину и влияние на сборку подтверждают для конкретного материала и детали.
Часто задаваемые вопросы
Сколько времени занимает полимеризация при комнатной температуре?
В одном из технических паспортов указано, что при 23 °C покрытие становится сухим на ощупь примерно через 5 минут, а полное отверждение занимает около 2 часов. Это данные конкретного материала. Для другого состава время может отличаться, поэтому перед сборкой ориентируются на его техническую документацию.
Можно ли наносить антифрикционное покрытие на загрязненную или замасленную резьбу?
Нет, перед нанесением поверхность тщательно очищают и обезжиривают. Загрязнения и остатки масла могут ухудшить адгезию и качество пленки. Если состояние поверхности вызывает сомнения, сначала подготавливают контрольную деталь тем же способом, который планируют использовать при основной обработке.
Подойдет ли любое покрытие резьбового крепежа для узла с вибрацией?
Нет. В документации выбранного материала должно быть указано применение для крепежа или резьбовых соединений в условиях вибрации. Также проверяют влияние пленки на посадку и момент затяжки. Для ответственного соединения проводят пробную сборку и оценивают коэффициент трения или nut factor.
Как контролируют качество сухого покрытия на крепеже?
В зависимости от требований узла контролируют толщину пленки, адгезию и коррозионную стойкость. В источниках приведены ISO 2409 для испытаний адгезии и ISO 9227 для испытаний в солевом тумане. Дополнительно проверяют собираемость резьбы и повторяемость затяжки на образце.
Заключение
Полимеризация при комнатной температуре позволяет сформировать сухую антифрикционную пленку без обязательного нагрева детали. Для надежного результата очищают и обезжиривают поверхность, наносят состав равномерными тонкими проходами и выдерживают полное время отверждения. Для резьбового крепежа отдельно проверяют влияние покрытия на геометрию, посадку и момент затяжки, а для вибронагруженного узла выбирают материал с подходящим назначением в документации.
Следующий шаг - сверить требования узла с технической документацией покрытия, затем обработать контрольный образец и проверить сборку, толщину пленки и адгезию. Такой порядок помогает оценить совместимость до нанесения на рабочий крепеж и заранее определить подходящий режим отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и как правильно выбрать вибростойкий крепеж.
Узнайте, как выбрать фиксатор резьбы анаэробный или антифрикционное покрытие для крепежа, чтобы обеспечить надежность и долговечность соединений.
Узнайте, как улучшить адгезию финишного покрытия с помощью правильной механической подготовки металла.