
Ремонт посадочного места подшипника: фиксация без пресса и нагрева
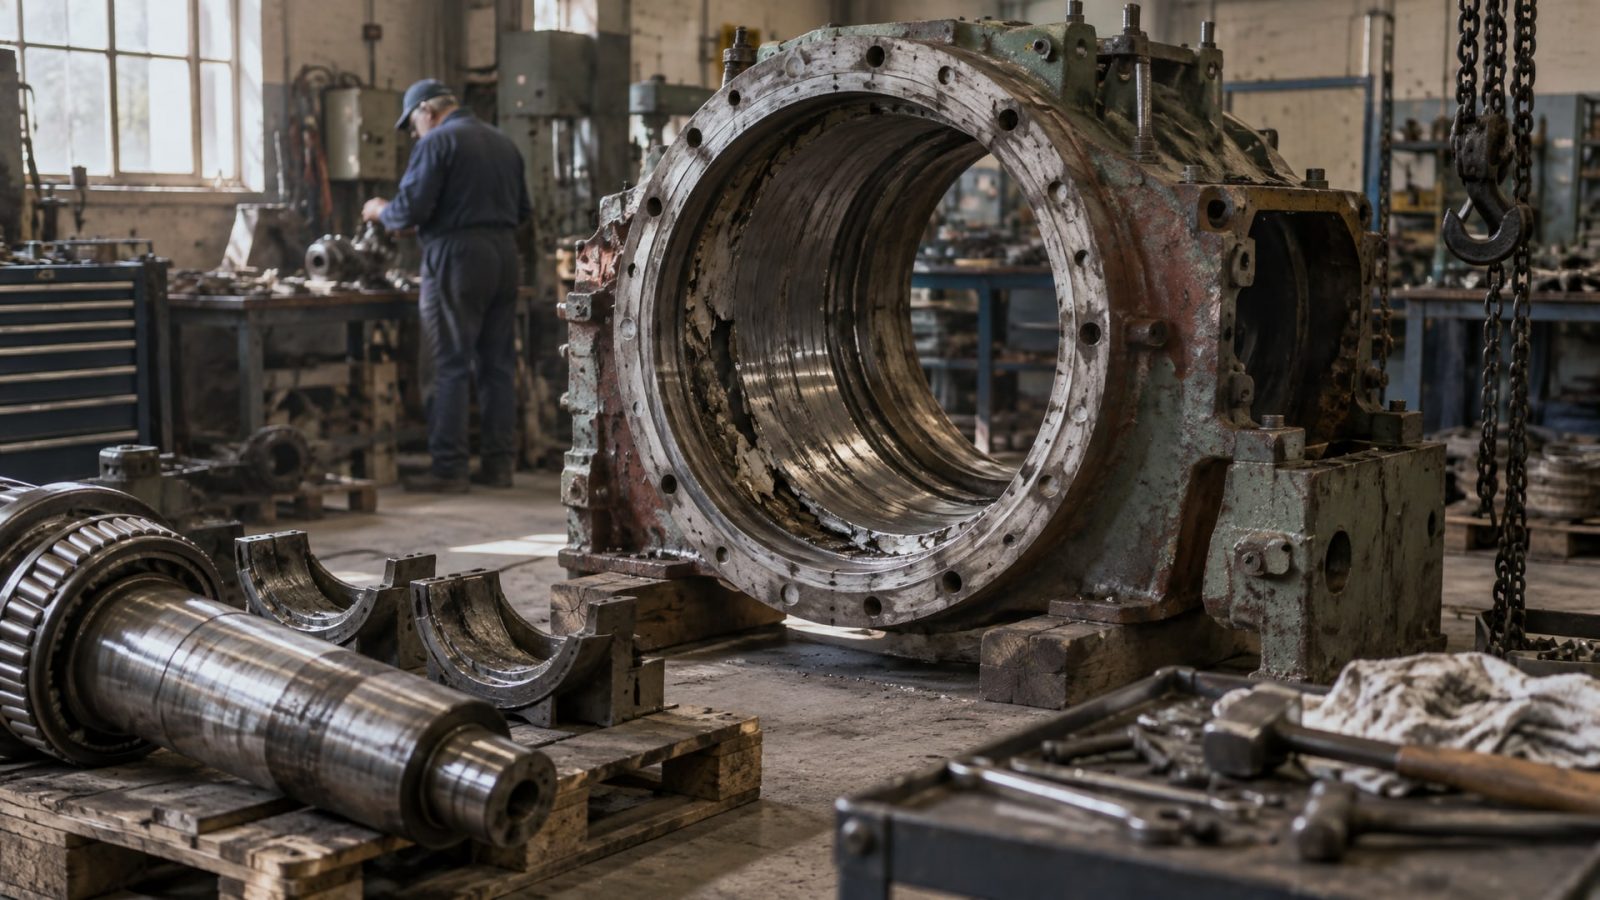
Износ посадочного места подшипника - типичная проблема при ремонте валов и корпусов оборудования, когда внутреннее кольцо начинает проворачиваться или появляется осевой люфт. В таких случаях прибегают к прессованию или горячей посадке, но эти методы требуют оборудования и вспомогательного инструмента, недоступных в полевых условиях или мелких мастерских. Альтернативный подход - использование анаэробных фиксирующих составов, которые заполняют микрозазоры между металлом вала и кольцом подшипника, отверждаясь без доступа воздуха и восстанавливая работоспособность соединения за счет молекулярной связи. Эта статья дает практическое руководство по выбору и применению фиксаторов при ремонте изношенных посадочных мест, с опорой на допуски ISO 286 и инженерную практику.
Материал полезен технологам, слесарям-ремонтникам и закупщикам, которым нужно быстро восстановить подшипниковый узел в условиях производственного цеха или сервисного центра без разборки всей конструкции.
Когда износ посадочного места требует фиксации
Посадочное место подшипника считается изношенным, если вал или корпус потеряли размер сверх допуска, и внутреннее или наружное кольцо начинает проскальзывать относительно опорной поверхности.
Признаки проблемы: люфт внутри колец, вибрация, нечистые звуки при вращении, рябь и выкрашивание дорожек качения.
Согласно справочным материалам по подшипникам, для вращающегося внутреннего кольца на валу предусмотрены более тугие посадки - от переходных (например, H7/k6) до интерференционных. Переходная посадка допускает либо небольшой зазор, либо небольшой натяг; интерференционная посадка гарантирует натяг. Если вал изношен и фактический зазор увеличился, кольцо может проворачиваться, и это приводит к ускоренному разрушению.
При ремонте посадочных мест подшипников в промышленности выбирают один из трех путей: - восстановление размера (наплавка, электролитическое хромирование, полировка и финишная обработка); - замена вала или корпуса на новый; - применение анаэробного фиксирующего состава как промежуточный ремонт.
Третий вариант уместен, если износ невелик (зазор до 0,25 мм), узел работает без ударных нагрузок и требуется восстановление в кратчайшие сроки. Фиксирующий состав заполняет пустоту между металлом вала и кольцом, полимеризуется и образует упругую связь, которая препятствует проскальзыванию.
Посадочные места в валах и корпусах: допуски ISO 286
Любой ремонт подшипникового узла начинается с понимания того, какая посадка была предусмотрена конструкторски и насколько вал и корпус отошли от нормы.
В системе ISO 286 допуски обозначаются буквой и цифрой: для валов это строчные буквы (f, g, h, j, js, k, m, n, p, r), для корпусов - прописные (F, G, H, J, JS, K, M, N, P). Последовательность идет от свободных к более тугим посадкам. Для валов типичная градация такова: f, g, h, j, js, k, m, n, p, r; для корпусов: F, G, H, J, JS, K, M, N, P.
Для внутреннего кольца подшипника на валу часто применяют посадку H7/k6, которая является переходной и обеспечивает небольшой натяг при нормальном допуске. Для наружного кольца подшипника в корпусе рекомендуют зазорную посадку, например H7/h6, которая облегчает монтаж и снижает предварительный натяг на кольцо в корпусе.
Если при замере вала обнаруживается, что его диаметр увеличился (произошло пластическое деформирование) либо уменьшился (износ, механический дефект), фактическая посадка становится свободнее расчетной. Это и есть главная причина проворота кольца. Прежде чем выбирать фиксатор, нужно измерить разность между номиналом конструкции и текущим размером - это и будет величина зазора, который предстоит компенсировать.
Анаэробные фиксирующие составы: принцип действия и выбор
Анаэробный фиксатор подшипника - это жидкий полимерный состав, который остается жидким на воздухе, но полимеризуется в зазоре между двумя металлическими поверхностями, лишенных кислорода.
Реакция происходит в присутствии металла (его ионов), микрошероховатостей поверхности и влаги (следов, адсорбированных на металле).
Отверждение идет медленно - согласно техническому описанию, полная прочность достигается примерно за 72 часа. Если требуется ускорить процесс, применяют анаэробный активатор, который содержит радикальные инициаторы и сокращает время набора прочности до нескольких часов.
Вязкость и зазор: подбор состава
Производители предлагают несколько типов фиксирующих составов, различающихся вязкостью и заполняющей способностью:
Низковязкие составы - для плотных посадок, натягов и микрозазоров до 0,006 дюйма (≈0,15 мм). Они легко проникают в микротрещины и микропоры, но не обладают выраженной способностью заполнять видимые полости.
Средневязкие составы - универсальный выбор для переходных посадок и зазоров до 0,1 мм. Обеспечивают баланс между текучестью и адгезией.
Высоковязкие и пастообразные составы - для больших зазоров (свыше 0,1 мм, до 0,25 мм). Они удерживаются на поверхности, не стекают и лучше заполняют объем.
При ремонте посадочного места под подшипник необходимо предварительно измерить фактический зазор между валом и кольцом. Если зазор укладывается в 0,1 мм, подойдет средневязкий состав. Если зазор достигает 0,25 мм, нужна пастообразная композиция с повышенной заполняющей способностью.
Важно помнить: чем толще зазор, тем больше материала остается отвержденным внутри соединения, а это может привести к хрупкости и невозможности разборки при следующем обслуживании. Если разборка планируется, выбирают составы средней прочности, которые держат узел, но позволяют разъединить детали при механическом воздействии.
Пошаговая технология ремонта подшипникового узла
Подготовка поверхности
Успех фиксации зависит от чистоты поверхностей. Загрязнения, масло, оксиды и пыль препятствуют полимеризации анаэробного состава и ослабляют адгезию. Техническое руководство рекомендует следующую последовательность:
Механическая очистка. Удалить грязь, ржавчину и остатки старой смазки щеткой или скребком (не повреждая поверхность посадки).
Промывка растворителем. Протереть вал и посадочное место корпуса (или внутренний диаметр кольца подшипника) чистой тканью, смоченной в техническом растворителе или обезжиривающей жидкости. Дать растворителю полностью испариться (не менее 5–10 минут).
Проверка размеров. Перепроверить диаметр вала и кольца микрометром, чтобы убедиться в величине зазора.
Нанесение фиксирующего состава
После полного высыхания поверхности:
Выбрать подходящий состав - в зависимости от величины зазора и условий разборки (см. раздел выше).
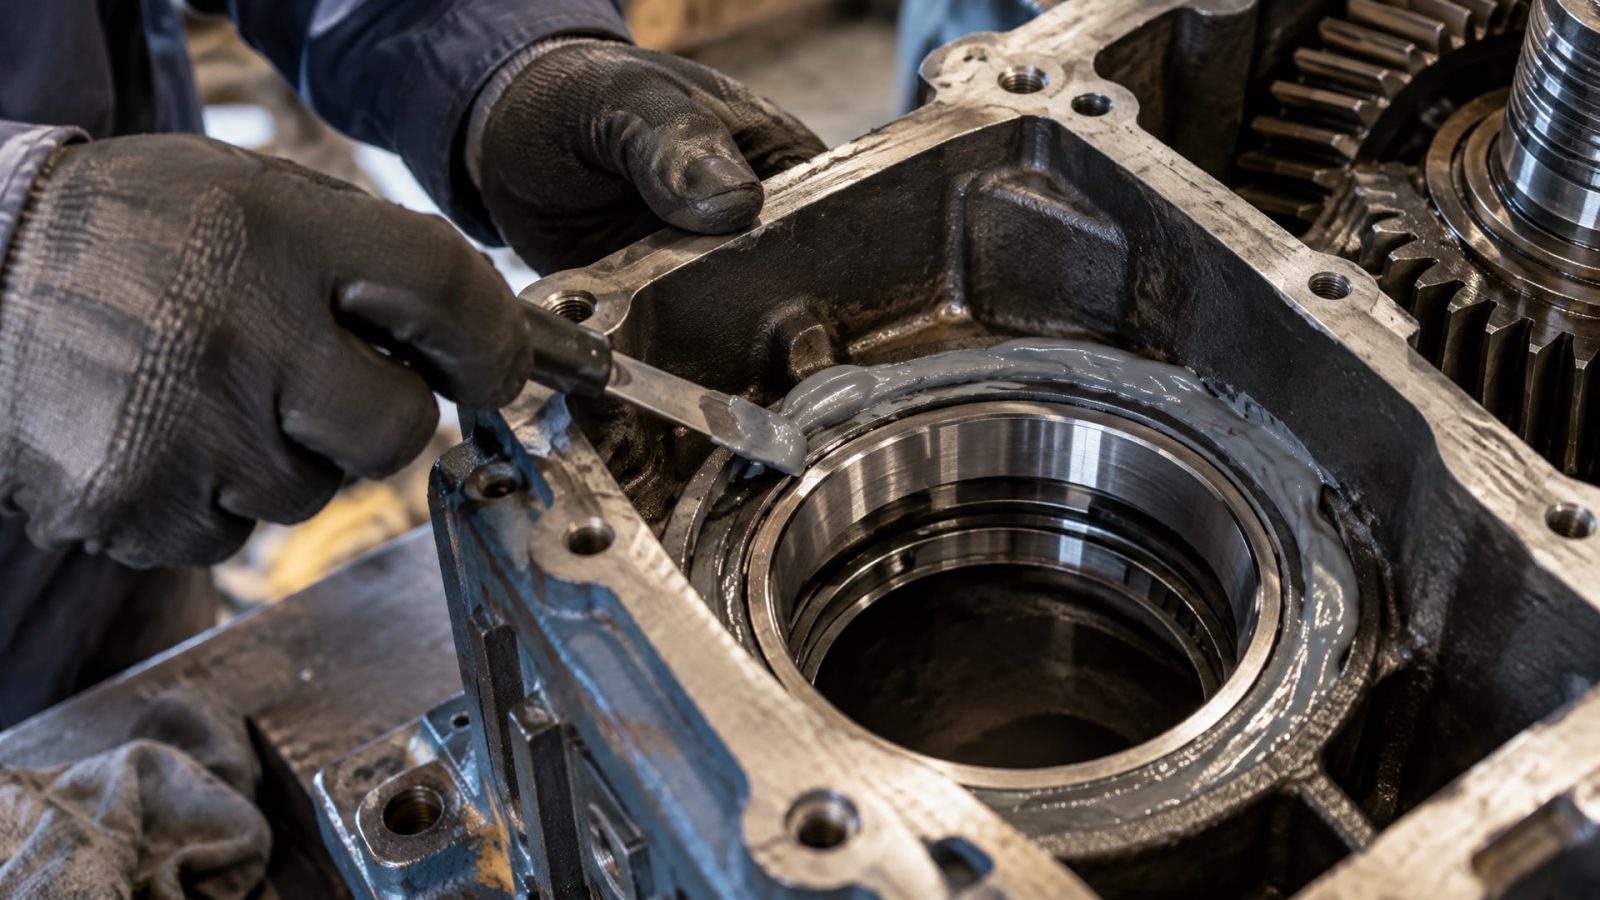
Нанести тонкий слой на вал вдоль всей посадочной длины, используя кисточку, шприц или дозатор из флакона. Достаточно 0,1–0,2 мм на поверхность.
Собрать соединение. Вставить вал с нанесенным составом в отверстие корпуса или надеть подшипник на вал, совместив оси. Если требуется, использовать деревянный молоток или прямо руками проворачивать элемент, чтобы избежать воздушных пузырей.
Вытереть избыток. После посадки лишний состав, выступивший по краям, промокнуть чистой салфеткой или протереть хлопчатобумажной ветошью.
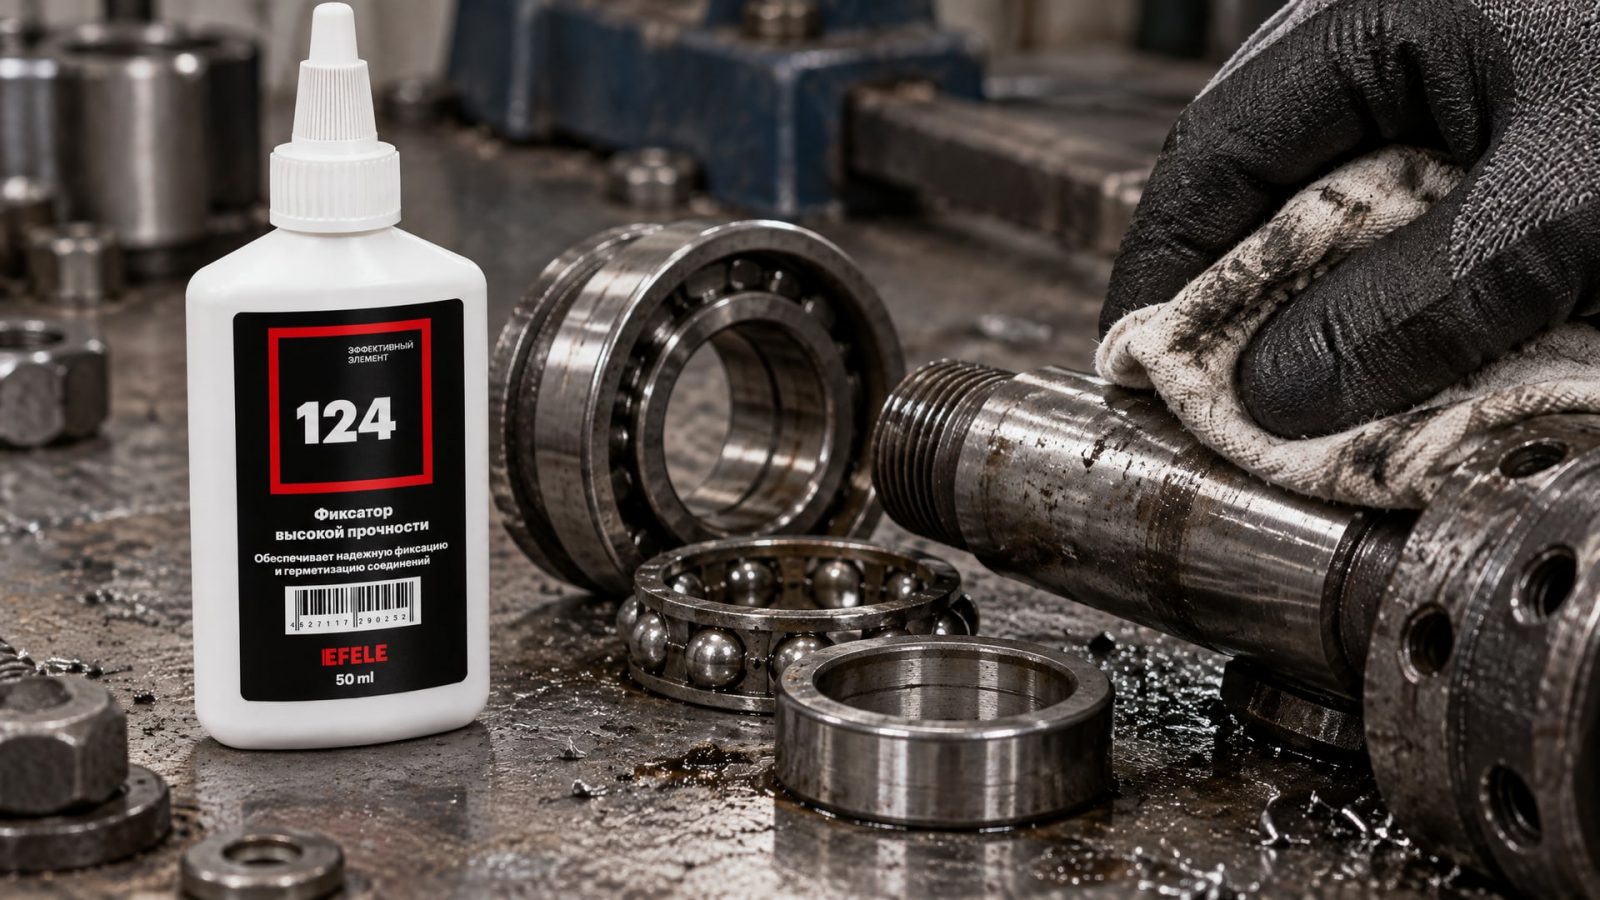
Для надежной фиксации подшипников на валу без пресса и нагрева, особенно при наличии небольших зазоров, рекомендуется использовать анаэробный клей EFELE 124, который равномерно заполняет микрозазоры и образует стабильное соединение за счет молекулярной адгезии к металлу.
Отверждение и набор прочности
После сборки соединение нельзя нагружать в течение первых 24 часов. За это время состав выполнит первичное схватывание, но полная механическая прочность придет только через 72 часа. Внутри посадочного места рекомендуется поддерживать нормальную температуру (15–25 °C) без резких перепадов.
Если отверждение требуется ускорить, перед нанесением фиксирующего состава поверхность вала или отверстие можно обработать анаэробным активатором согласно инструкции производителя. Активатор ускоряет полимеризацию, но его применение оправдано только при нехватке времени, так как ускоренное отверждение может привести к неравномерному распределению состава в объеме зазора.
Типичные ошибки при применении фиксирующих составов
Неправильный выбор вязкости
Частая ошибка - выбрать самый густой состав в надежде, что он заполнит любой зазор. На самом деле чрезмерно вязкий состав плохо распределяется в узких зазорах, остается пузырьками и не обеспечивает равномерной адгезии. Результат - ненадежное соединение и низкая прочность на сдвиг.
Нанесение без очистки поверхности
Если поверхность не очищена от масла, даже следы смазки воспрепятствуют полимеризации. Состав останется жидким в зазоре или отвердеет с низкой прочностью. Обезжиривание - обязательный шаг, требующий 5–10 минут.
Попытка нагружать узел ранее времени
Некоторые мастера полагают, что уже через несколько часов можно включить оборудование. На самом деле первичное схватывание еще не гарантирует достаточной прочности, особенно под ударными нагрузками. Рекомендуемое время выдержки перед запуском - минимум 24 часа, но оптимально дождаться 72 часов.
Использование одного типа состава для разных зазоров
Если на одном валу несколько подшипников с разными размерами износа, нельзя использовать один состав для всех. Для плотных посадок нужна одна вязкость, для больших зазоров - другая. Если применить жидкий состав к большому зазору, он просто стечет; если густой - не проникнет в микронеровности плотной посадки.
Ремонт посадочных мест при механических дефектах
Если посадочное место скалываются, вмятины или царапины, простого фиксирующего состава может быть недостаточно.
Анаэробный клей работает лучше всего на гладких поверхностях с микрозазорами, а не на изломанных краях или глубоких борозд.
В таких случаях рекомендуется:
Удалить острые края и сколы обработкой наждачной бумагой с зернистостью 120–150, затем 240–320 для финиша.
Если скол больше 0,5 мм в глубину, провести минимальную точку-растяжку вала на токарном станке и восстановить диаметр посадки.
После восстановления геометрии вновь очистить и обезжирить поверхность.
Нанести фиксирующий состав подходящей вязкости.
Для сильно изношенных и больших зазоров производители советуют использовать специальные пастообразные составы, а не обычные жидкие фиксаторы. Пастообразные варианты обладают повышенной заполняющей способностью и держат объем, не вытекая из посадки до отверждения.
Когда фиксирующий состав неуместен
Анаэробный фиксатор - вспомогательный инструмент, а не универсальная панацея.
Его применение неэффективно или опасно в следующих случаях:
Износ посадочного места свыше 0,5 мм. При таком зазоре состав не восстановит достаточный натяг, и кольцо продолжит проворачиваться.
Работа под высокой температурой (свыше 150 °C). Анаэробные составы теряют прочность при повышенных температурах; нужны термостойкие варианты, но даже они имеют ограничения.
Постоянные ударные нагрузки и вибрация. Молекулярная связь, обеспечиваемая фиксатором, менее стабильна, чем механический натяг от пресса. Под вибрацией состав может постепенно разрушаться.
Предыдущий ремонт фиксатором не помог. Если использовали состав, а кольцо снова проворачивается, причина, вероятно, в более глубоком износе, и нужна восстановительная обработка вала.
Часто задаваемые вопросы
Можно ли разобрать соединение, зафиксированное фиксирующим составом?
Да, если выбрали состав средней прочности (а не максимальной). Такие составы держат соединение в рабочих условиях, но при механическом воздействии (приложении силы, нагревании до 80–120 °C, либо ударе молотком) разъединяются. Для разборки элемента обычно требуется приложить ударную нагрузку или нагреть узел. Максимально прочные составы рассчитаны на постоянное соединение и разбираются с трудом.
Какое время полного отверждения, и можно ли ускорить процесс?
Полная прочность достигается за 72 часа при нормальных условиях (15–25 °C). Чтобы ускорить, применяют анаэробный активатор, который сокращает время до 2–4 часов. Однако активатор используют только по необходимости, так как ускоренная полимеризация может привести к неравномерному распределению состава в объеме зазора.
Какая величина зазора является критичной, выше которой фиксирующий состав не поможет?
Согласно справочным данным, фиксирующие составы эффективны при зазорах до 0,25 мм. При зазоре свыше 0,3–0,5 мм состав может помочь, но прочность соединения станет недостаточной для надежной работы, особенно под нагрузкой. В таких случаях рекомендуется восстановление размера вала (наплавка, хромирование) либо замена на новый элемент.
Нужно ли применять активатор всегда, или только в спешке?
Активатор применяется только при необходимости ускорения. Если время позволяет, лучше дождаться естественного отверждения без активатора, так как реакция будет более полной и равномерной. Активатор полезен при полевом ремонте, когда оборудование нужно вернуть в строй за часы, а не дни.
Какой растворитель лучше всего использовать для очистки перед нанесением фиксирующего состава?
Подойдут любые технические растворители: уайт-спирит, ацетон, спирт технический, бензин калошный. Главное - полностью вымыть масло и грязь, затем дать растворителю испариться. Время высыхания - не менее 5–10 минут при нормальной температуре и вентиляции.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева возможен благодаря анаэробным фиксирующим составам, которые заполняют микрозазоры, возникшие при износе вала или корпуса, и восстанавливают натяг за счет молекулярной адгезии. Успех метода зависит от правильного выбора вязкости состава (в соответствии с величиной зазора), тщательной подготовки поверхности (очистки и обезжиривания) и соблюдения времени отверждения (минимум 24–72 часа). Фиксирующий состав - вспомогательный инструмент, уместный при небольших износах (до 0,25 мм) и в условиях, когда недоступны пресс или токарный станок; при больших дефектах требуется восстановительная обработка вала или его замена.
Следующий шаг: измерьте диаметр вала и кольца подшипника микрометром, определите фактический зазор, подберите состав подходящей вязкости, тщательно очистите поверхности растворителем и нанесите фиксирующий состав согласно рекомендациям производителя. После этого дайте соединению отвердеть в течение необходимого времени (предпочтительно 72 часа) перед запуском оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать пищевую смазку H1 для высоких температур, чтобы обеспечить безопасность и эффективность оборудования.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и защитить окружающую среду.
Цепное масло пищевое: как выбрать и применять для снижения износа конвейеров на пищевых производствах.