
Смазка для волочения проволоки: как температура влияет на пенообразование
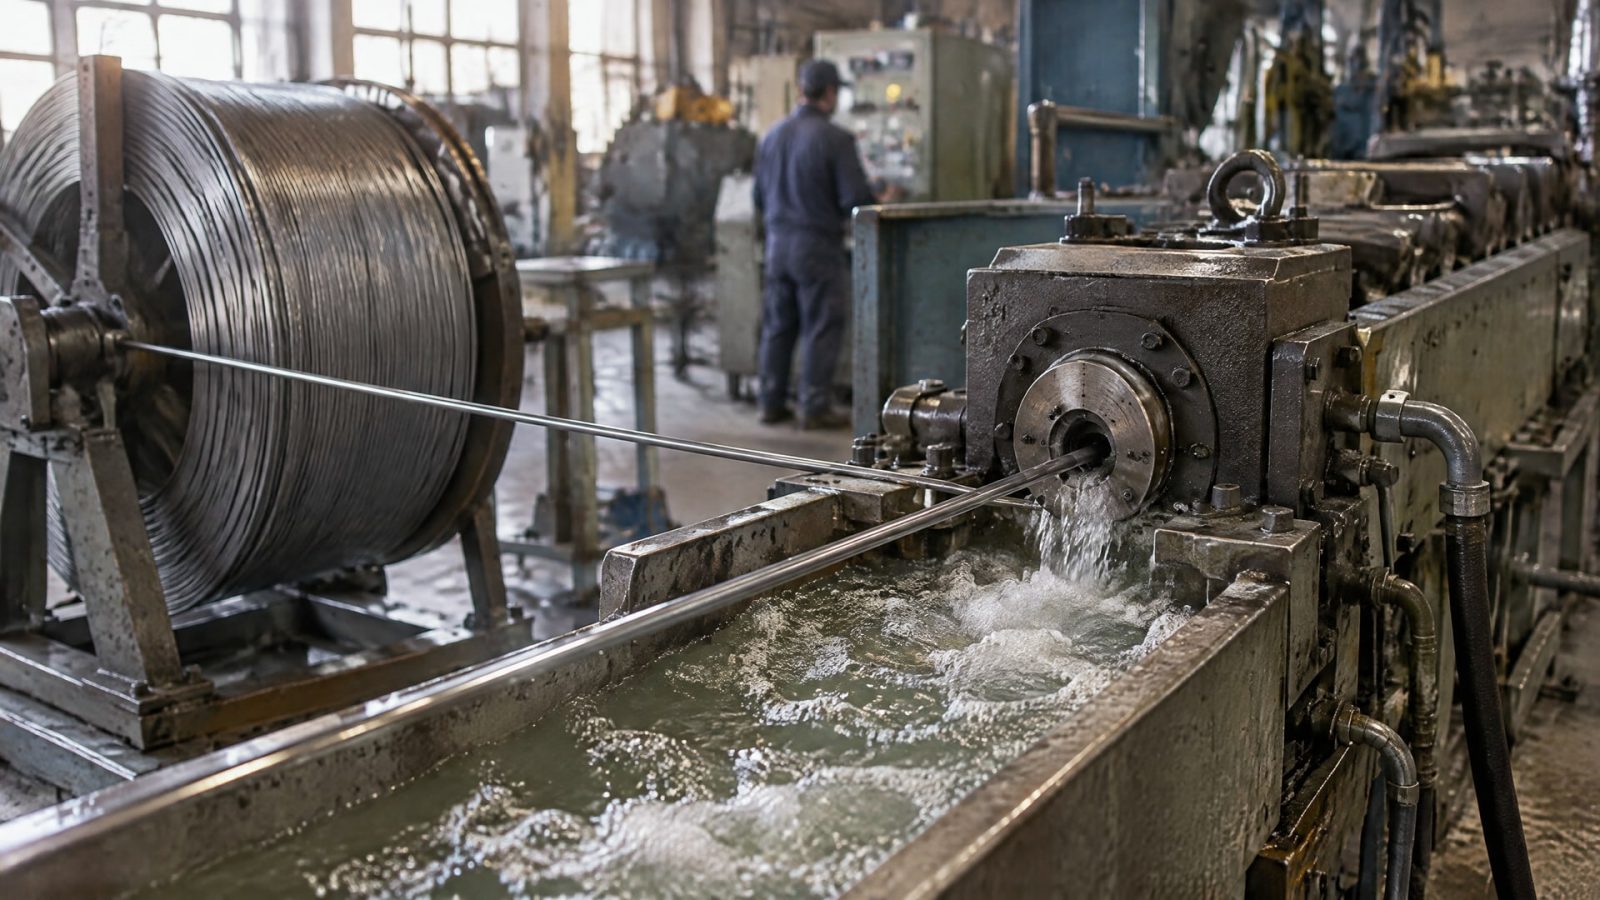
Температура влияет на работу смазочно-охлаждающей жидкости (СОЖ) при волочении: тепловая нагрузка меняет свойства смазочной пленки, а в водных системах перегрев может усиливать пенообразование. Однако универсальной температуры, при которой любая СОЖ начинает пениться, нет. Результат зависит также от состава жидкости, скорости процесса, аэрации, возврата и фильтрации.
Статья поможет инженерам и техническим специалистам разобраться, как искать причины пены, что контролировать в циркуляционном контуре и как подбирать смазку для волочения проволоки. Отдельно рассмотрены водные системы, сухое волочение и операции с нержавеющей сталью. Числовую температурную границу для подавления пены нельзя назначить без данных о конкретной жидкости и режиме работы.
Как температура влияет на пенообразование при волочении
При волочении проволока деформируется, а трение создает тепловую нагрузку.
По мере изменения температуры меняются условия, в которых формируется и сохраняется смазочная пленка. Для водных систем перегрев может усиливать пенообразование, но оценивать его отдельно от режима работы нельзя: на результат также влияют скорость, материал заготовки, предобработка и последовательность проходов.
Доступные данные не задают универсальную кривую «температура - количество пены» и не указывают порог, одинаковый для разных СОЖ. Поэтому нельзя заключать, что любое повышение температуры обязательно приведет к росту пены или что снижение температуры само по себе решит проблему. Практический вывод другой: температуру нужно сопоставлять с поведением жидкости в реальном контуре и качеством волочения.
Почему одной температуры недостаточно
Пена может быть связана не только с нагревом, но и с аэрацией, особенностями возврата СОЖ, интенсивностью циркуляции, загрязнениями и составом водной системы. Если изменить только температурный режим, но оставить причину вовлечения воздуха или загрязнения, эффект может оказаться кратковременным. Поэтому полезно фиксировать состояние жидкости и условия ее движения одновременно.
При разборе ситуации учитывают:
температуру СОЖ в зоне процесса и в циркуляционном контуре;
скорость волочения и материал проволоки;
предобработку заготовки и последовательность проходов;
характер подачи и возврата жидкости;
наличие загрязнений и состояние фильтрации;
устойчивость смазочной пленки и качество поверхности проволоки.
Такой набор наблюдений помогает отличить влияние нагрева от проблем в контуре. Если пена появилась после изменения скорости, сырья или подготовки поверхности, нужно учитывать и эти перемены, а не связывать результат только с температурой.
Что означает температурная стабильность
Температурная стабильность важна для того, чтобы смазка сохраняла рабочие свойства при тепловой нагрузке. Для водного волочения это связано в том числе с пленкообразованием и риском пенообразования. Для сухого волочения выбирают составы, сохраняющие работоспособность при нагреве; среди мыльных смазок натриевые обычно более термостойки и имеют более высокую температуру плавления, чем ряд альтернативных мыл.
Эти особенности нельзя напрямую переносить с сухих смазок на жидкую СОЖ. Для жидкостей нужно оценивать условия применения и характеристики конкретного продукта. Температура каплепадения, определяемая по DIN ISO 2176, относится к консистентным смазкам и не задает температуру начала пенообразования водной СОЖ.
Смазочная жидкость для волочения: что контролировать в водной системе
В водном волочении пенообразование оценивают как свойство всей работающей системы, а не только свежей жидкости.
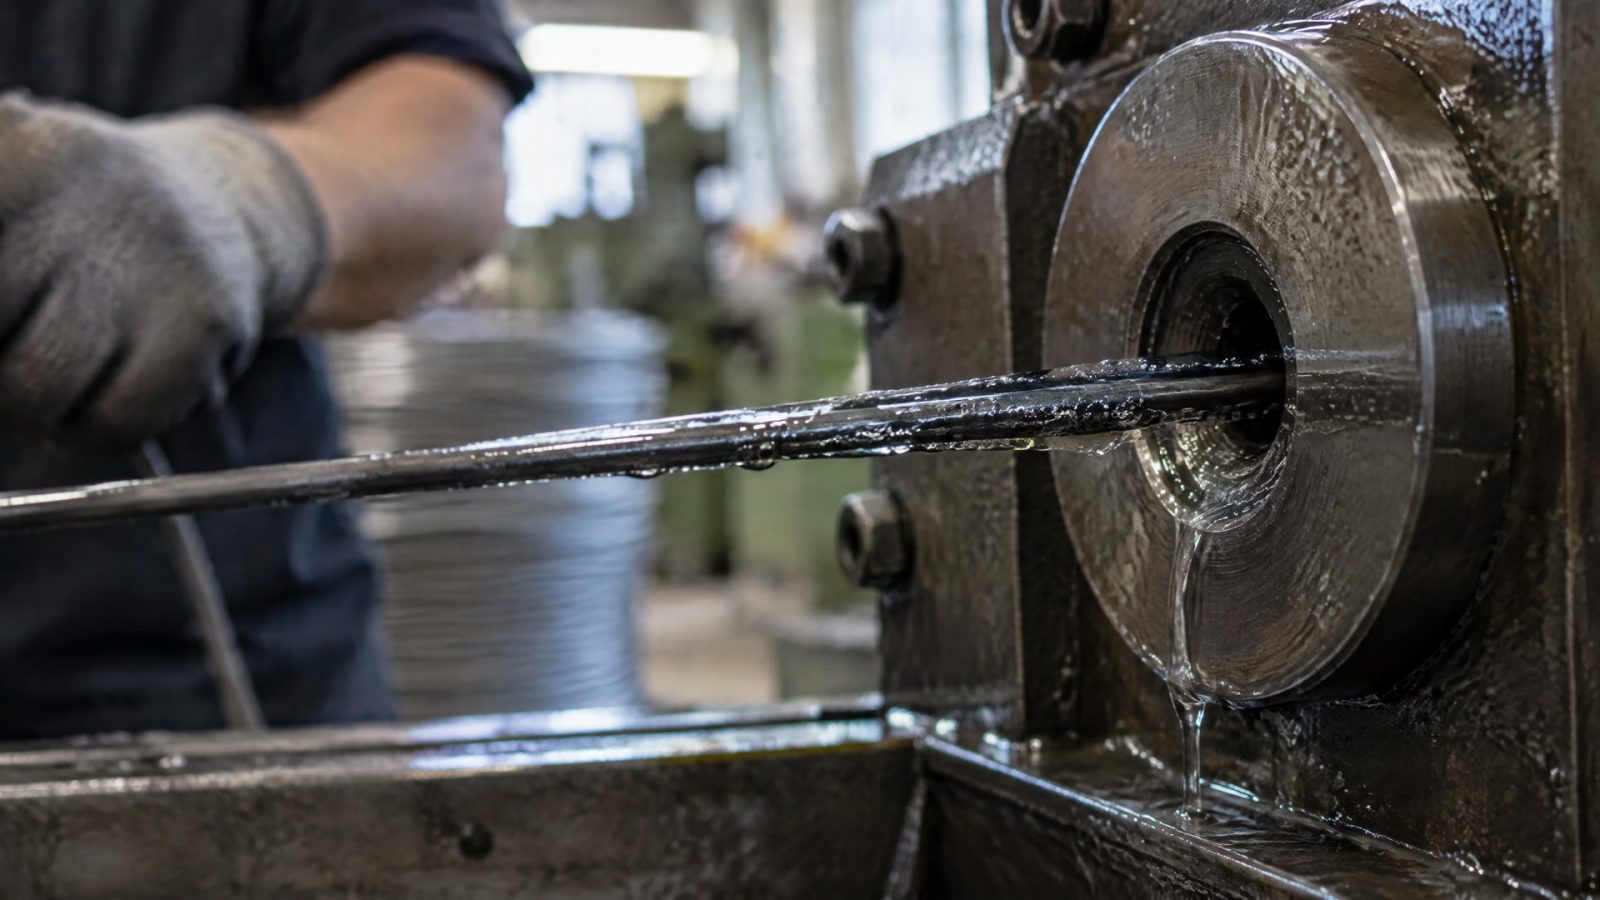
Значение имеют температура, циркуляция, контакт с воздухом, возврат, загрязнения и состояние смазочной пленки. Если пена появляется после изменения условий, важно сопоставить момент ее возникновения с изменением режима, а не сразу менять состав СОЖ.
В одном из каталогов для водосмешиваемых смазок для волочения указаны рабочие концентрации порядка 4-10% масла в воде. Это ориентир из конкретного каталога, а не универсальная норма для любой жидкости. Рабочую концентрацию следует сверять с требованиями выбранного продукта и технологической операцией.
Вязкость и концентрация решают разные задачи
В каталогах для масел, применяемых при волочении нержавеющей стали, встречаются значения кинематической вязкости 36, 90, 170 и 177 мм²/с при 40 °C. Эти значения относятся к разным продуктам и показывают, что вязкость подбирают под операцию и материал. Они не описывают водную СОЖ и не позволяют напрямую предсказать ее склонность к пенообразованию.
Концентрация водосмешиваемой смазки и вязкость масла - разные характеристики. Нельзя переносить критерии выбора масла на водную жидкость или считать, что более высокая вязкость автоматически улучшит работу системы. Избыточная вязкость может ухудшить подачу и смачивание, а подходящий уровень зависит от диаметра проволоки, стадии волочения и режима процесса.
Для wet drawing важны смачивание и формирование пленки: устойчивая пленка помогает снизить трение, нагрев и износ инструмента. Если при этом система пенится, нужно проверять не только продукт, но и то, как жидкость движется по контуру и возвращается в рабочую емкость.
Что записывать при диагностике
Чтобы сравнить условия до и после появления пены, фиксируют параметры процесса и состояние системы в одинаковых точках контроля. Важно отмечать температуру, концентрацию, изменения скорости, вид материала и события, связанные с обслуживанием контура. Это помогает не спутать эффект температуры с последствиями смены заготовки, предобработки или режима циркуляции.
Если водная СОЖ работает при концентрации 4-10% масла в воде, конкретное значение нельзя выбирать только по факту пенообразования. Нужно учитывать спецификацию жидкости и требования технологии. При изменениях в системе проверяют, совпадают ли текущая концентрация и режим применения с данными для выбранного продукта.
Фильтрация смазки при волочении и причины пены
Фильтрация смазки волочения важна для стабильности системы, но она не гарантирует устранения пены.
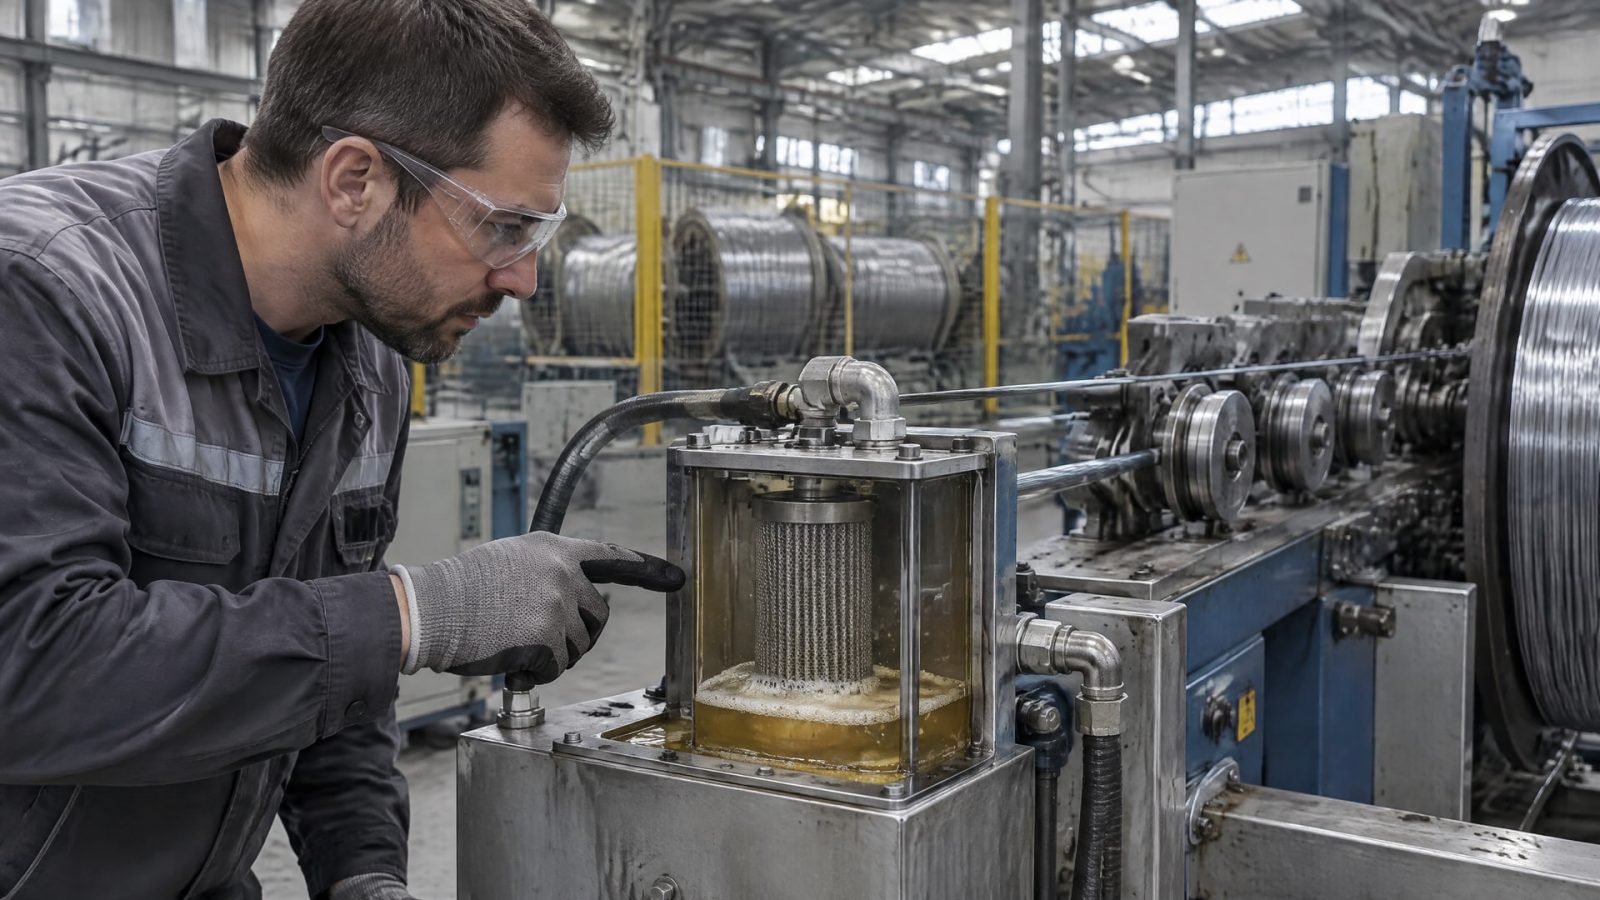
Загрязнения - лишь один из факторов: на вспенивание водных жидкостей также влияют аэрация, состав смазки, температура и режим циркуляции. Поэтому замена или очистка фильтрующего элемента без проверки остальных условий может не решить проблему.
Как оценивать работу контура
Проверку начинают с наблюдения за тем, где и когда образуется пена. Важно понять, возникает ли она непосредственно в зоне подачи, в линии возврата или в емкости. Затем оценивают, не вовлекает ли возврат воздух, не изменились ли скорость циркуляции и температурный режим, а также нет ли загрязнений в рабочей жидкости.
Для первичной проверки полезно:
осмотреть подачу и возврат СОЖ;
проверить состояние фильтрации и наличие загрязнений;
сопоставить появление пены с изменениями скорости и температуры;
проверить концентрацию по требованиям конкретной жидкости;
оценить смачивание проволоки и устойчивость пленки;
учитывать материал заготовки, предобработку и последовательность проходов.
Эта последовательность не заменяет техническую документацию на СОЖ. Она помогает определить, относится ли проблема преимущественно к составу жидкости, к состоянию контура или к условиям процесса.
Почему фильтр не заменяет настройку процесса
Фильтрация помогает контролировать загрязнения, но не устраняет аэрацию и не меняет состав жидкости. Если пена связана с интенсивным вовлечением воздуха при возврате или с тепловой нагрузкой, состояние фильтра само по себе не объяснит ее появление. И наоборот, отсутствие видимой пены не подтверждает, что жидкость чистая и смазочная пленка сохраняет необходимые свойства.
Не стоит одновременно менять несколько параметров без фиксации исходных условий. Если параллельно изменить концентрацию, скорость и возврат, будет сложно понять, какое действие повлияло на результат. Для технической диагностики полезнее последовательно проверять факторы и оценивать не только пену, но и качество поверхности, стабильность подачи жидкости и состояние инструмента.
Смазки для сухого волочения проволоки
При сухом волочении используют солевые и мыльные смазки, а не водную СОЖ.
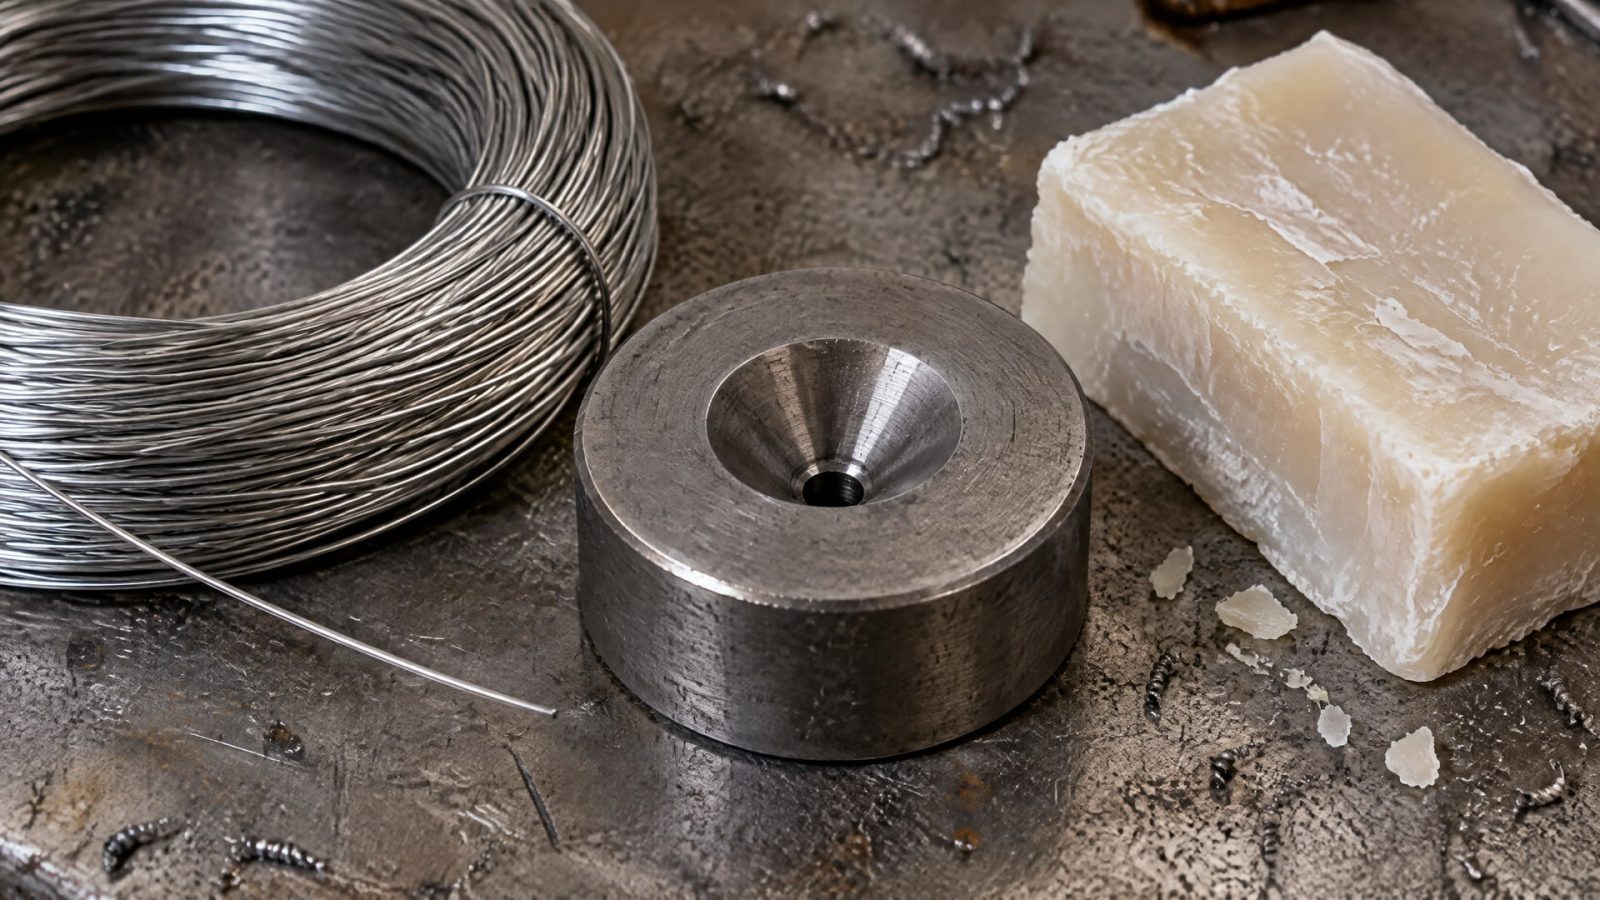
Поэтому наблюдения о пене в циркуляционном контуре нельзя напрямую применять к сухой технологии. Здесь выбор связан с материалом проволоки, температурной нагрузкой, скоростью, степенью деформации и проходами.
Натриевые мыла обычно более водорастворимы, более термостойки и имеют более высокую температуру плавления, чем ряд альтернативных мыл. Это свойства конкретного класса материалов, а не гарантия одинакового поведения любой сухой смазки. Состав подбирают под процесс и требования к готовой проволоке.
Подбор для нержавеющей проволоки
Для нержавеющей стали применяют высокопроизводительные сухие смазки на основе кальция и натрия, а также синтетические смазки, которые защищают проволоку при последующей сильной деформации. Для таких операций важны несущая способность пленки, смачивание и стабильная работа при нагреве. Нержавеющая проволока может предъявлять к смазке другие требования, чем углеродистая сталь, поэтому универсальный выбор здесь ненадежен.
Для нержавеющей проволоки встречаются как сухие, так и жидкие решения. Тип смазки зависит от технологии: каталоги включают водные синтетические составы и неводные масла для разных операций. Это не означает, что один вариант подходит всем линиям: учитывают скорость, диаметр, степень деформации, предобработку и назначение изделия.
Как использовать данные о температуре
Для сухого волочения важно, чтобы смазка не теряла работоспособность при нагреве и не размягчалась слишком рано. При этом характеристики сухих составов нельзя оценивать по показателям водной СОЖ. Например, вязкость масла при 40 °C не описывает консистенцию мыльной смазки, а класс NLGI применяют для консистентных смазок, не для жидких СОЖ.
Если процесс включает несколько проходов или переход с сухого на мокрое волочение, условия для каждого этапа оценивают отдельно. Для тонкой и сверхтонкой проволоки также учитывают форму подачи смазки и соответствие ее характеристик конкретному диапазону диаметров. Значение имеет не максимальная вязкость или термостойкость сами по себе, а соответствие состава задаче.
Как выбрать смазку для волочения проволоки
Выбор строят вокруг процесса, а не только вокруг типа продукта.
Учитывают материал проволоки, скорость, температурную нагрузку, вид волочения, степень деформации, предобработку и конечное назначение изделия. Смазки для нержавеющей проволоки могут отличаться от решений для других сталей по требованиям к пленке и нагрузочной способности.
Каталоги показывают широкий разброс вязкости масел для операций с нержавеющей сталью: 36, 90, 170 и 177 мм²/с при 40 °C. Эти значения не следует воспринимать как рейтинг качества. Они относятся к различным составам и помогают понять, что универсального класса вязкости для всех этапов нет.
Водное или сухое волочение
Выбор между водным и сухим процессом связан с технологией, температурными условиями, требованиями к смазыванию и чистоте поверхности, а также с возможностью управлять циркуляцией и пенообразованием. В водной системе важны концентрация и состояние контура. Для отдельных водосмешиваемых смазок в каталоге приведен диапазон 4-10% масла в воде, но рабочее значение нужно сверять с требованиями конкретного продукта.
Для сухого процесса сопоставляют тип мыльной или синтетической смазки с материалом проволоки и тепловой нагрузкой. Если обрабатывают нержавеющую сталь, учитывают специализированные составы на основе кальция и натрия или синтетические решения для деформации. Смешивать критерии для сухой смазки и жидкой СОЖ нельзя: у них разные формы поставки и способы применения.
Решение проблемы пены в водной СОЖ
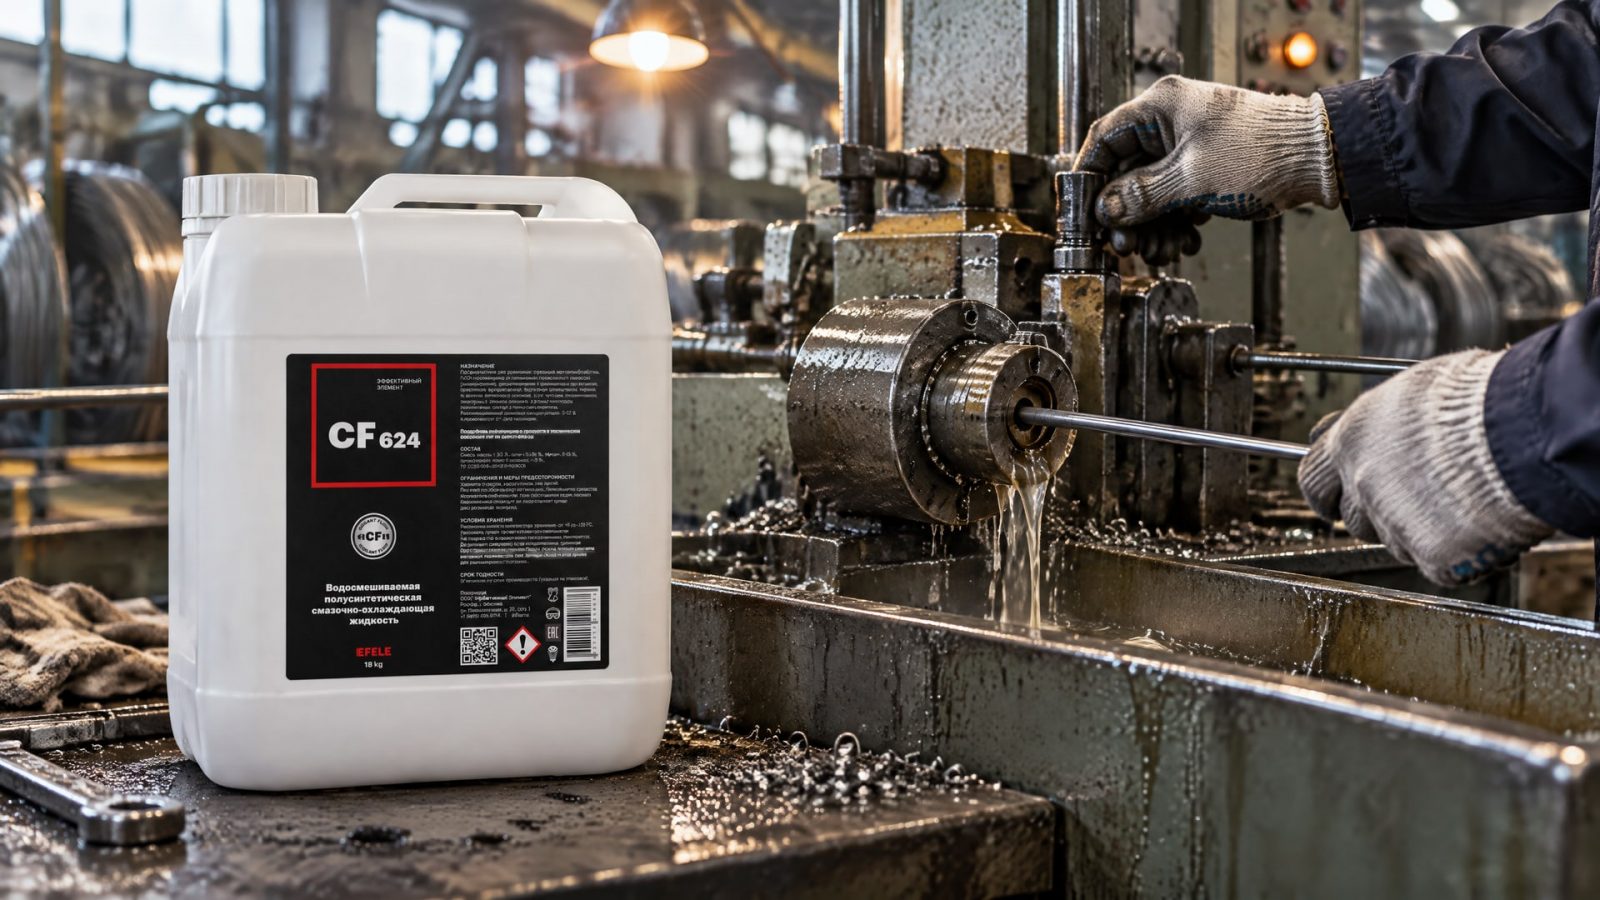
Когда пена сопровождается шламообразованием или сохраняется при повышенной тепловой нагрузке, сначала проверяют температуру, возврат жидкости, аэрацию, загрязнения и фактическую концентрацию. Если причина связана с характеристиками состава, подбирают водорастворимую СОЖ для соответствующих условий волочения. Для такой задачи применяется полусинтетическая водорастворимая EFELE CF-624: она предназначена для волочения и устойчива к различным условиям воды.
Само название продукта не заменяет проверки технологического режима. До перехода на другой состав сверяют совместимость с процессом и требования к концентрации, а затем наблюдают за пеной, пленкой, качеством поверхности и состоянием системы. Это позволяет оценить результат без смешения нескольких изменений в одном испытании.
Часто задаваемые вопросы
Как температура влияет на пенообразование СОЖ при волочении?
Нагрев меняет условия формирования смазочной пленки, а перегрев водных систем может усиливать пенообразование. Однако универсальной температуры начала пены нет. На результат также влияют аэрация, возврат жидкости, концентрация, загрязнения, скорость волочения, материал проволоки и предобработка.
Какие смазки применяют для сухого волочения проволоки?
Для сухого волочения используют солевые и мыльные смазки. Натриевые мыла обычно более термостойки и имеют более высокую температуру плавления, чем ряд альтернативных мыл. Выбор зависит от материала, скорости, тепловой нагрузки, последовательности проходов и требований к готовой проволоке.
Помогает ли фильтрация смазки волочения убрать пену?
Фильтрация важна для контроля загрязнений и стабильной работы системы, но не устраняет все причины пенообразования. Пена может быть связана с аэрацией, температурой, составом СОЖ или режимом циркуляции. Поэтому состояние фильтра проверяют вместе с подачей, возвратом жидкости и условиями процесса.
Как выбрать смазку для волочения нержавеющей проволоки?
Сопоставляют материал, скорость, степень деформации, тепловую нагрузку и тип волочения. Для нержавеющей проволоки применяют сухие смазки на основе кальция и натрия, синтетические составы, водные жидкости и неводные масла для разных операций. Универсального варианта для всех этапов нет.
Заключение
Температура влияет на свойства смазочной пленки и может усиливать пенообразование в водной СОЖ, но не объясняет его отдельно от аэрации, возврата, фильтрации, загрязнений и режима волочения. Поэтому смазку волочения проволоки подбирают по материалу, скорости и типу процесса, а появление пены диагностируют по всей системе.
Практический следующий шаг - зафиксировать температуру и концентрацию жидкости, проверить подачу, возврат и фильтрацию, затем сопоставить наблюдения с материалом и режимом волочения. Для выбора состава сверяются со спецификацией продукта и отдельно оценивают требования водного или сухого процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему на медной проволоке появляются темные пятна, как диагностировать и устранить дефекты, связанные со смазкой волочения проволоки.
Узнайте, как правильно выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип загрязнений и условия работы.
Узнайте, как правильно перейти на новую смазку для волочения проволоки, чтобы избежать проблем с оборудованием и продлить срок службы состава.