
Смазка волочения проволоки: причины темных пятен на меди и способы их устранения
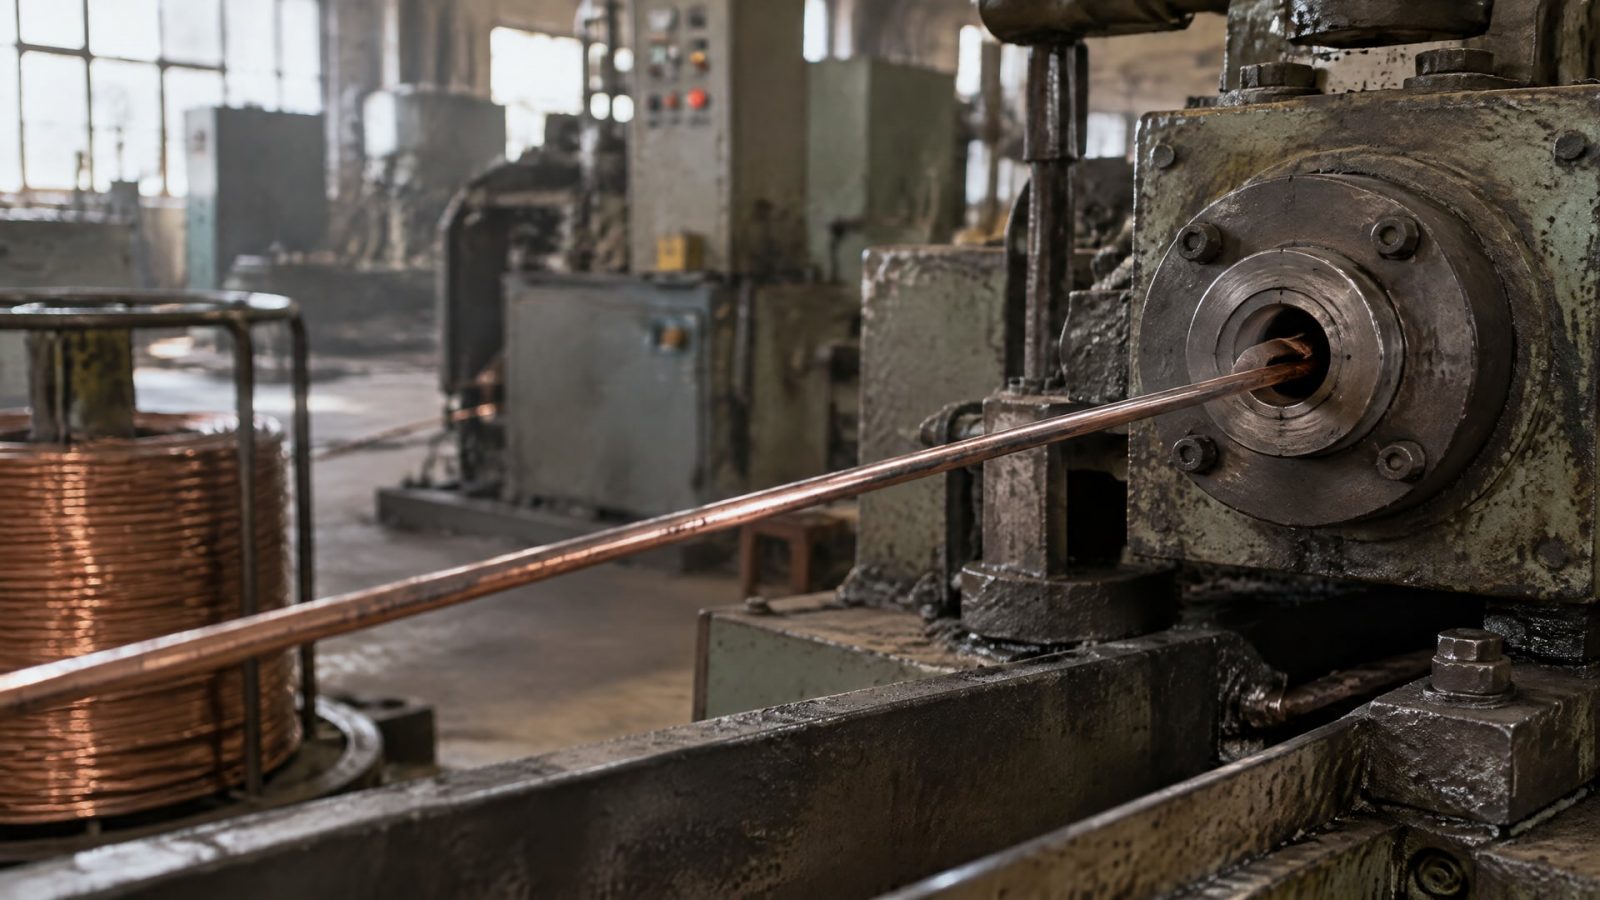
Темные пятна на медной проволоке возникают не только из-за окисления самого металла. Часто дефект связан с перегревом, недостаточным охлаждением, загрязненной или утратившей защитные свойства смазкой, остатками процесса и условиями хранения. Чтобы устранить потемнение, нужно найти этап, на котором оно появляется, проверить состояние рабочей жидкости и режимы линии, а затем скорректировать причину, а не просто увеличить подачу смазки.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают смазку волочения проволоки или разбираются с дефектами поверхности. Ниже рассмотрены механизмы появления пятен, способы диагностики и признаки, по которым определяют необходимость замены смазки. Отдельно разобраны требования к составам для меди, сухого волочения и нержавеющей проволоки.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки часто связано с изменением поверхностного слоя меди.
При наличии кислорода, влаги, загрязнений и повышенной температуры на поверхности формируется более темный оксидный слой. Однако по одному внешнему признаку нельзя однозначно заключить, что причина только в окислении: похожие пятна могут оставлять загрязнения, остатки смазки и шлам.
Один из факторов риска - перегрев. Он может возникать при высокой скорости волочения, недостаточном охлаждении, нехватке смазки или неподходящем составе. В техописании процесса отмечено повышение риска окисления при температуре эмульсии выше 45 °C. Также риск дефекта возрастает, если температура проволоки после выгрузки из печи выше 30 °C. Эти значения стоит использовать как повод проверить условия работы линии, а не как универсальные пределы для любого оборудования и состава.
На состояние поверхности влияет и сама рабочая жидкость. При ухудшении ее стабильности, изменении pH, накоплении ионов меди и отработанных загрязнений смазка может образовывать осадок или шлам. Такие отложения нарушают чистоту процесса и способны оставлять следы на проволоке. Летом дефект может проявляться чаще: повышенная температура ускоряет ухудшение эмульсии и ослабляет ее защитные свойства.
Причину иногда ищут только на участке волочения, хотя дефект может проявиться после отжига, охлаждения или хранения. Влага, загрязненная поверхность, контакт с грязными материалами и длительное хранение без упаковки создают условия для появления пятен уже после основного процесса. Поэтому важно определить, в какой момент проволока темнеет: сразу после волочения, после печи, при охлаждении или перед отгрузкой.
Как диагностировать окисление и потемнение медной проволоки
Начните с локализации дефекта.
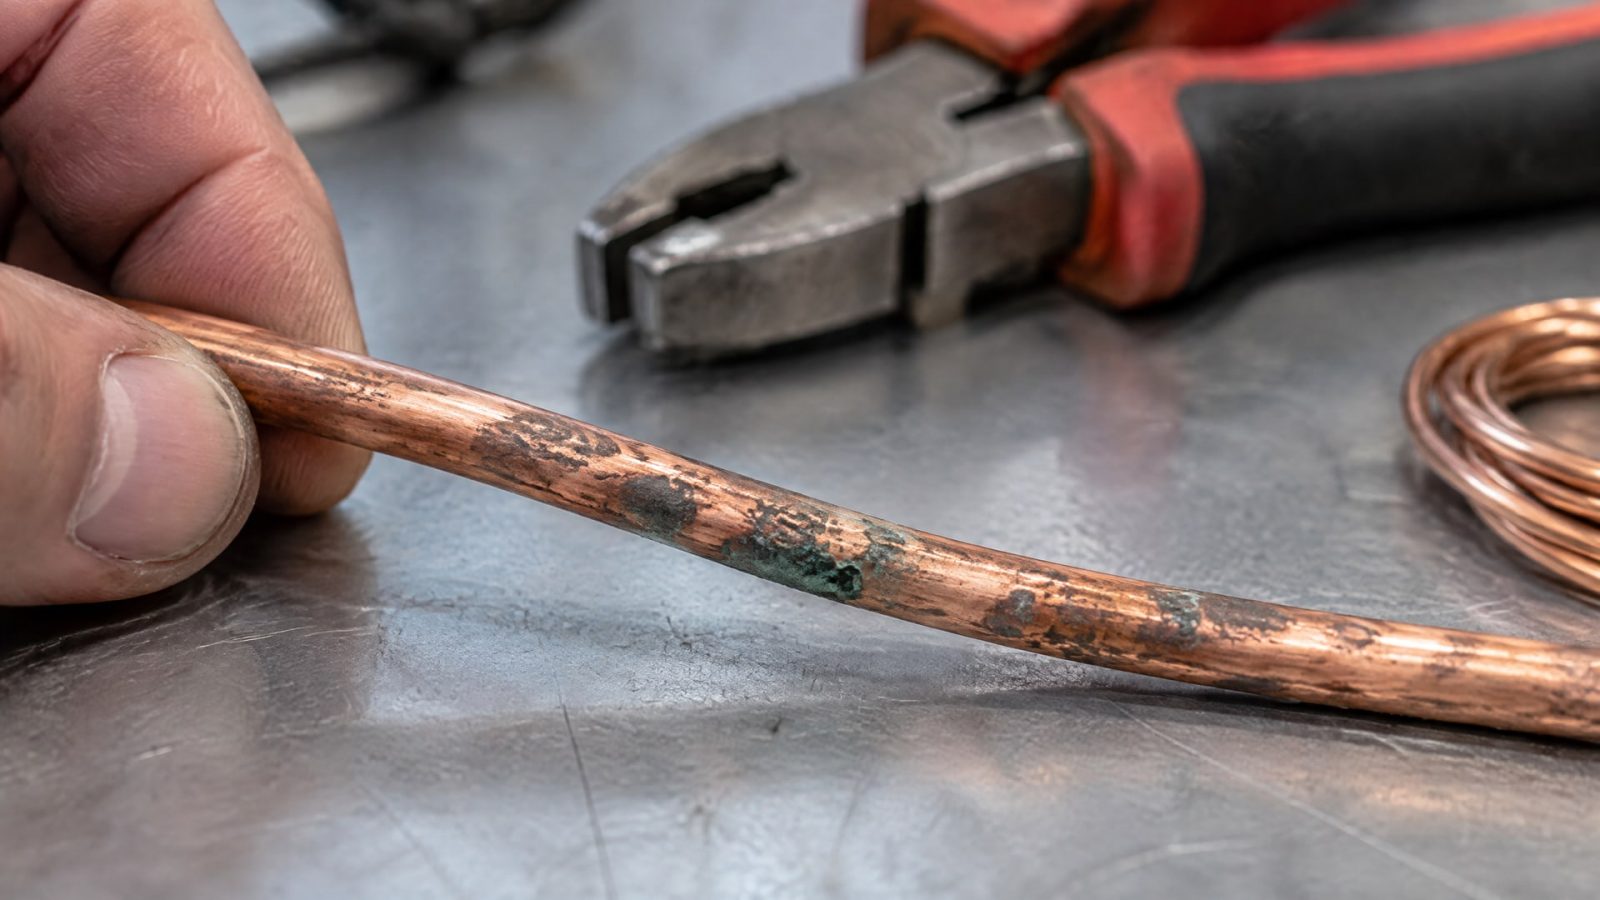
Сравните поверхность проволоки на выходе из волочильного участка, после отжига и после хранения. Если пятна возникают сразу после волочения, проверьте смазку, фильтрацию, охлаждение и чистоту оборудования. Если поверхность темнеет позже, изучите условия отжига, охлаждения, упаковки и транспортировки.
Затем оцените состояние рабочей жидкости. Важны ее pH, загрязненность, содержание ионов меди и наличие осадка. Отдельно проверьте, не попадают ли в рабочую зону вода, грязь и масляные брызги с соседних операций. Масляные следы и локальные загрязнения могут давать точечные или кольцевые пятна, которые легко принять за равномерное окисление.
Что проверить на линии
Температуру эмульсии и проволоки, особенно при росте количества дефектов.
Достаточность охлаждения во время волочения и после отжига.
Скорость волочения и подачу смазки: недостаток может усиливать трение и нагрев.
Состояние смазки, наличие шлама и осадка, работу фильтрации.
Чистоту оборудования и отсутствие попадания загрязнений с соседних операций.
Условия хранения: влажность, упаковку и чистоту поверхностей, с которыми контактирует проволока.
При диагностике учитывайте форму и расположение пятен, но не полагайтесь только на внешний вид. Единичные следы могут быть связаны с локальным загрязнением, тогда как равномерное потемнение требует проверки температурного режима и защиты поверхности в целом. Если дефект обнаружен только после хранения, следует проверить упаковку и условия складирования до изменения параметров волочения.
Увеличивать количество смазки без проверки причин не стоит. Если рабочая жидкость загрязнена или деградировала, дополнительная подача не восстановит ее защитные свойства. Более того, избыток смазки и ее остатки могут усилить загрязнение поверхности.
Как выбрать смазку волочения проволоки
Смазка для меди должна соответствовать режиму процесса и помогать сохранять чистую поверхность.
При выборе оценивают защиту от коррозии и окисления, водостойкость, адгезию и механическую стабильность. Адгезия - это способность состава удерживаться на поверхности; она не равна вязкости и не определяется консистенцией пластичной смазки.
Для масел вязкость обозначают классом ISO VG. Это классификация по диапазону вязкости, а числовое значение класса соответствует середине диапазона в cSt при 40 °C. Но одного показателя вязкости недостаточно, чтобы определить пригодность состава для волочения: важны также условия охлаждения, чистота остатка и совместимость с технологией.
Составы для разных материалов и процессов нельзя автоматически считать взаимозаменяемыми. Смазка для волочения проволоки из меди и составы для волочения нержавеющей проволоки могут предъявлять разные требования к работе в зоне деформации, защите поверхности и удалению остатков. Аналогично смазки для сухого волочения проволоки подбирают с учетом особенностей конкретного процесса, а не только по общему назначению «для волочения».
При сравнении вариантов сверяйтесь со спецификацией и оценивайте смазку в условиях действующей линии. Полезно учитывать:
материал проволоки и последовательность технологических операций;
рабочую скорость и особенности охлаждения;
требования к чистоте поверхности после волочения и отжига;
защиту от коррозии и окисления;
склонность состава к образованию заметного остатка или шлама;
стабильность жидкости при накоплении загрязнений.
Если пятна появляются на меди, приоритетны антикоррозионные и антиокислительные свойства, а также чистота остатка. Для снабженца при этом важна не только закупочная стоимость, но и предсказуемость расхода, доступность материала и понятный подбор под процесс. Решение стоит принимать по результатам проверки на линии, а не по одному параметру из описания продукта.
Когда нужна замена смазки волочения
Замена смазки волочения требуется не только после полного расходования жидкости.
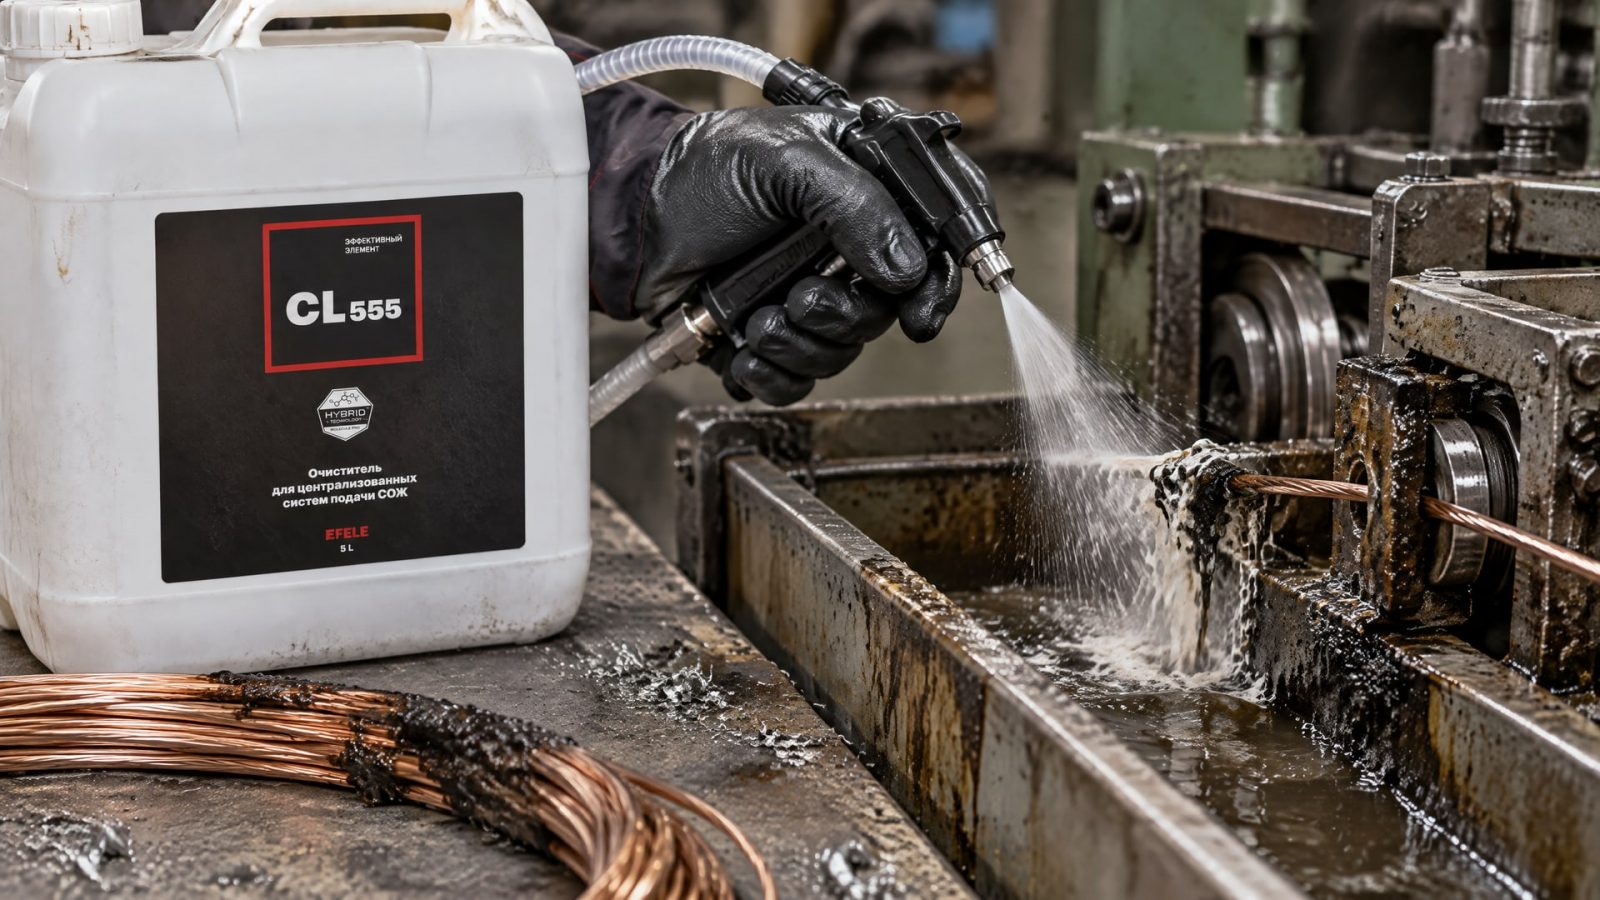
Основанием могут быть признаки деградации: изменение pH, рост загрязненности, накопление ионов меди, образование осадка и ухудшение качества поверхности. Если дефекты участились, а режимы процесса не менялись, проверьте состояние жидкости до того, как корректировать остальные параметры.
Не следует долго продолжать работу на одной и той же эмульсии без контроля ее состояния. Это особенно важно в теплый период, когда ухудшение свойств может происходить быстрее. Решение о замене принимают по совокупности признаков и результатам контроля, а не только по календарному графику или уровню жидкости в системе.
Перед заливкой новой рабочей жидкости важно удалить загрязнения и отложения из системы. Остатки шлама могут быстро загрязнить свежий состав и свести на нет эффект замены. Для промывки системы СОЖ перед обновлением жидкости применяют очиститель EFELE CL-555, который предназначен для систем СОЖ.
После промывки проверьте чистоту оборудования и работу охлаждения, затем контролируйте состояние новой жидкости и поверхности проволоки. Если пятна сохраняются, вернитесь к диагностике температуры, подачи смазки и загрязнений с соседних операций. Замена состава помогает только тогда, когда устранена причина его преждевременного загрязнения или ухудшения.
Как предупредить повторное появление пятен
Профилактика начинается с регулярного контроля рабочей жидкости и охлаждения.
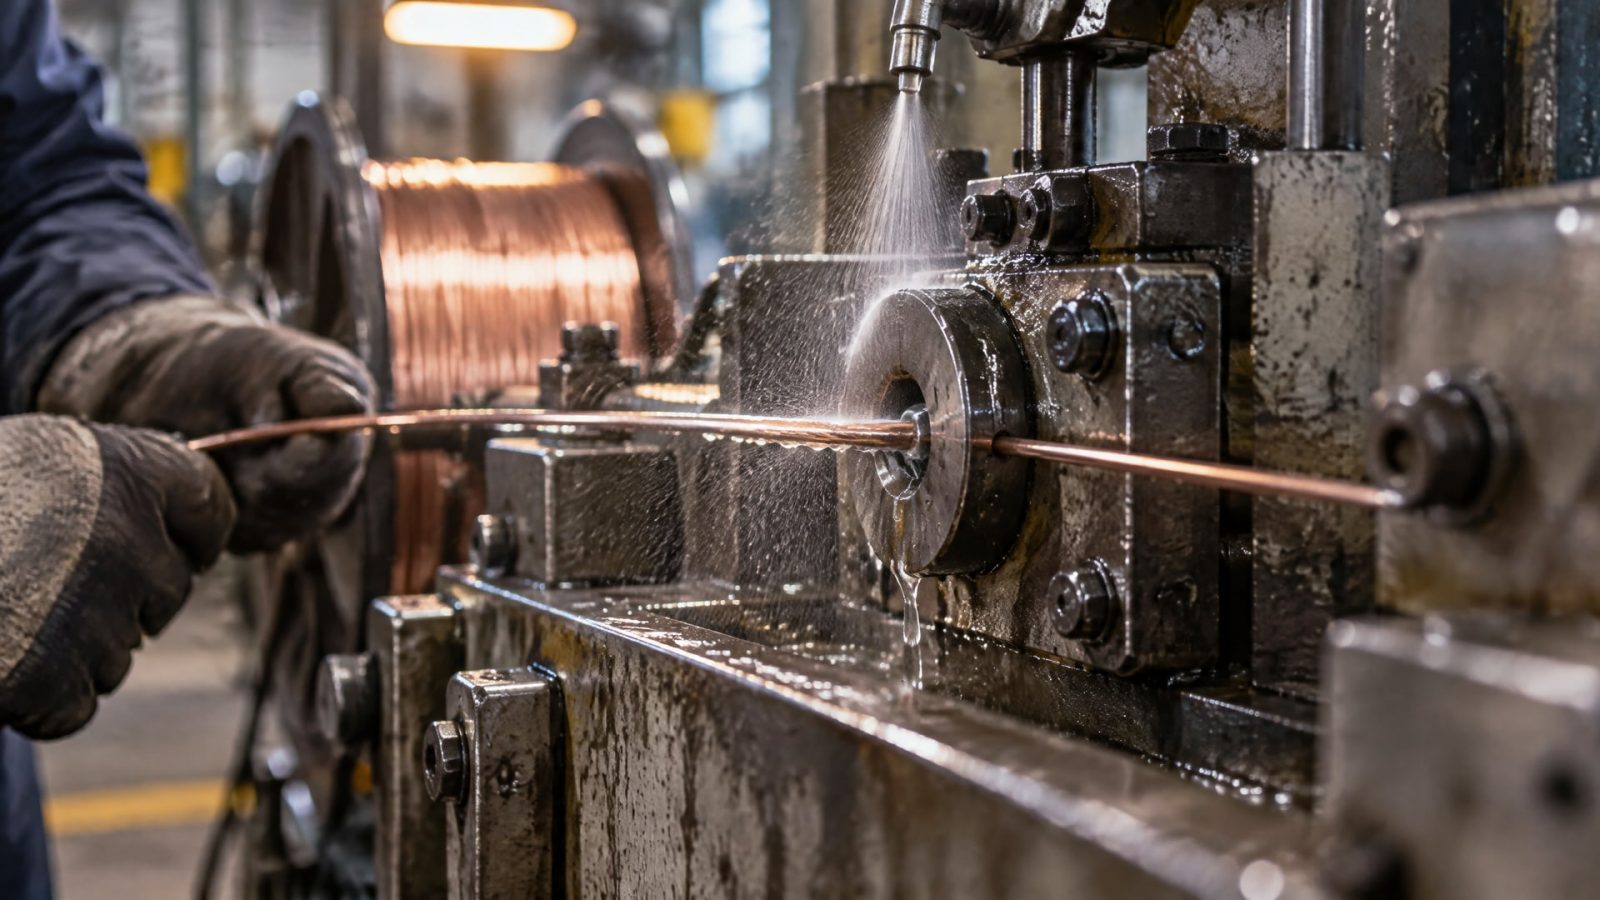
Отслеживайте изменения pH, загрязненность, накопление ионов меди и появление шлама. При росте температуры проверяйте эффективность охлаждения, а при изменении качества поверхности не ограничивайтесь увеличением подачи смазки.
Не допускайте попадания в зону волочения воды, грязи и масляных брызг с соседних операций. Поддерживайте чистоту оборудования и проверяйте фильтрацию, чтобы загрязнения не возвращались в рабочую зону. Если проблема появляется в теплый период, уделяйте состоянию эмульсии больше внимания и обновляйте ее при признаках деградации.
Контроль после волочения не менее важен, чем наблюдение за самой линией. Проверьте охлаждение проволоки после отжига: повышенная температура после выгрузки из печи, в частности выше 30 °C, связана с увеличением риска потемнения. Если поверхность чистая сразу после процесса, но пятна возникают позднее, изучите влажность в зоне хранения, упаковку и контакт проволоки с загрязненными поверхностями.
Для устойчивого результата зафиксируйте, на каком этапе появляется дефект, и сопоставьте его с состоянием смазки и режимами линии. Такая последовательность помогает отличить окисление от загрязнения остатками процесса и не менять исправный материал без необходимости. После корректировки параметров продолжайте наблюдать за поверхностью и рабочей жидкостью, чтобы убедиться, что причина устранена.
Часто задаваемые вопросы
Почему медная проволока темнеет после волочения?
Потемнение может быть связано с окислением при воздействии кислорода, влаги, загрязнений и повышенной температуры. Также дефект вызывают недостаточное охлаждение, неподходящая или загрязненная смазка, шлам и остатки процесса. Если поверхность темнеет не сразу, проверьте этапы отжига, охлаждения и хранения.
Поможет ли увеличить подачу смазки?
Не обязательно. Недостаток смазки может повышать нагрев, но увеличение подачи не устранит загрязнение, деградацию состава или слабое охлаждение. Избыточные остатки и брызги тоже способны загрязнять поверхность. Сначала проверьте состояние жидкости, температуру, фильтрацию и место, где появляются пятна.
Когда проводить замену смазки волочения?
Ориентируйтесь на состояние рабочей жидкости, а не только на ее расход или календарный срок. Признаки для проверки и возможной замены - изменение pH, накопление ионов меди и загрязнений, осадок, шлам и ухудшение поверхности проволоки. Перед заливкой свежей жидкости важно удалить отложения из системы.
Подходит ли одна смазка для меди и нержавеющей проволоки?
Не следует считать такие составы взаимозаменяемыми. Для меди важны защита от коррозии и окисления, а также чистота остатка. Смазки для волочения нержавеющей проволоки выбирают с учетом требований конкретного материала и процесса. Сверяйтесь со спецификацией и оценивайте состав на рабочем режиме.
Заключение
Темные пятна на медной проволоке могут возникать из-за окисления, перегрева, недостаточного охлаждения, загрязненной смазки, шлама или неправильного хранения. Чтобы устранить дефект, установите этап его появления, проверьте состояние рабочей жидкости и охлаждения, а затем скорректируйте конкретную причину. Подбор смазки волочения проволоки должен учитывать материал, режим процесса и требования к чистоте поверхности.
Следующий шаг - проверить pH и загрязненность смазки, наличие осадка, температуру эмульсии и проволоки, а также условия после отжига и хранения. Если жидкость деградировала, перед заменой очистите систему от отложений и после обновления проследите, изменилось ли качество поверхности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тип загрязнений и условия работы.
Узнайте, как правильно перейти на новую смазку для волочения проволоки, чтобы избежать проблем с оборудованием и продлить срок службы состава.
Узнайте, когда финишная обработка покрытия нужна после нанесения антифрикционного слоя, и какие технологии применяются.