
Смазка с дисульфидом молибдена: сравнение распыления и автоматизированной подачи
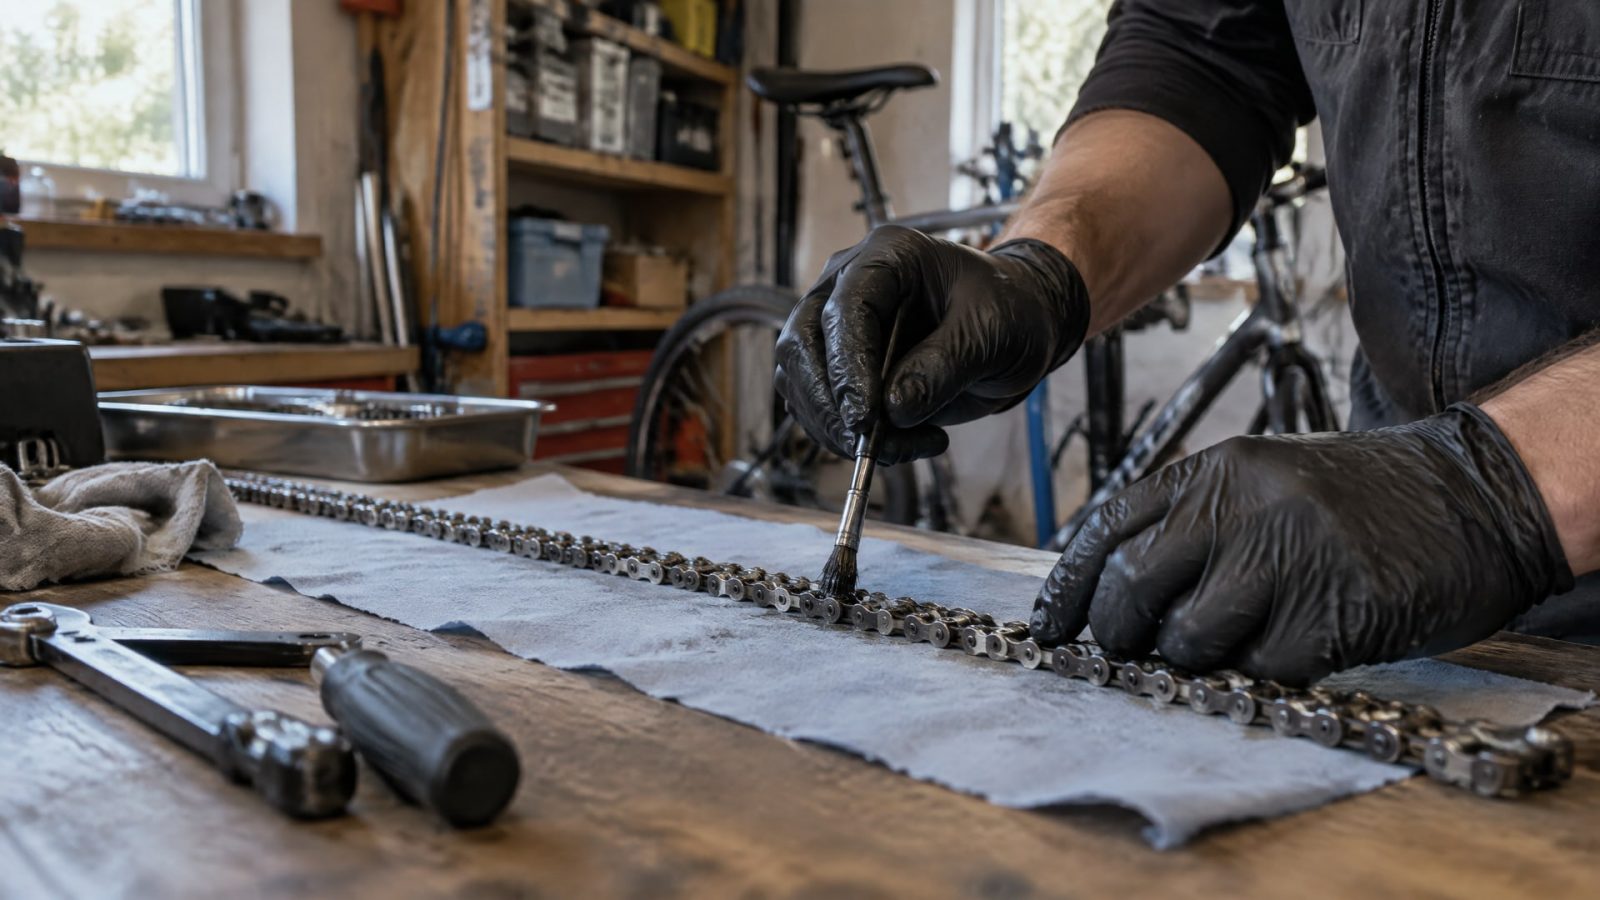
Выбор между распылением из баллончика и автоматизированной подачей зависит от объема работ и требований к повторяемости покрытия. Для локального ремонта и небольших партий удобнее аэрозоль: им наносят состав на отдельную деталь или участок. На серийном производстве автоматизированная линия помогает стабильнее выдерживать толщину покрытия и организовать контролируемую сушку и проверку.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают методы нанесения смазки с дисульфидом молибдена. Разберем подготовку поверхности, ограничения обоих способов и особенности смазки стальных канатов. Отдельно разграничим сухопленочные покрытия и пластичные смазки с MoS2: для них применяют разные технологии подачи.
Смазка с дисульфидом молибдена: сухая пленка и другие формы
Дисульфид молибдена, или MoS2, применяют в сухопленочных смазках в виде частиц, распределенных в связующем.
Такая пленка формируется на поверхности после нанесения и подготовки покрытия. В NASA PRC-8001 для сухопленочных смазок описано нанесение кистью или распылением, а стандарт EN 3021:2017 устанавливает требования к квалификации и приемке отдельных покрытий на основе MoS2 для ответственных применений.
Слово «сухая» не означает, что любой продукт с MoS2 представляет собой сухую пленку. Смазки с дисульфидом молибдена выпускают в разных формах: в виде составов для сухопленочного покрытия, аэрозолей и пластичных смазок. Например, литиевая смазка с дисульфидом молибдена остается пластичной смазкой, а не сухопленочным покрытием. Поэтому тип продукта выбирают по узлу и способу его обслуживания, а не только по наличию MoS2 в составе.
В стандарте EN 3021:2017 приведен, в частности, Type B - покрытие с термическим отверждением для титана, сталей и никелевых сплавов. Этот пример показывает, почему для ответственных деталей недостаточно выбрать материал только по названию: имеют значение спецификация, материал поверхности и предусмотренный режим отверждения. Для обычного ремонта такие требования могут не применяться, но принцип остается тем же: сначала определяют форму смазки и технологию нанесения, затем выбирают состав.
При сравнении распыления и автоматизированной подачи важно уточнить, о каком продукте идет речь. Сухопленочный состав распыляют на поверхность, после чего выдерживают для сушки или отверждения согласно инструкции. Пластичную смазку могут подавать в узел через смазочную систему или ванну. Смешивать эти процессы в одном сравнении некорректно: автоматическая подача пластичной смазки не становится способом нанесения сухой пленки.
Распыление смазки из баллончика: порядок нанесения
Распыление из баллончика подходит для локального ремонта, обслуживания на месте и малых серий.
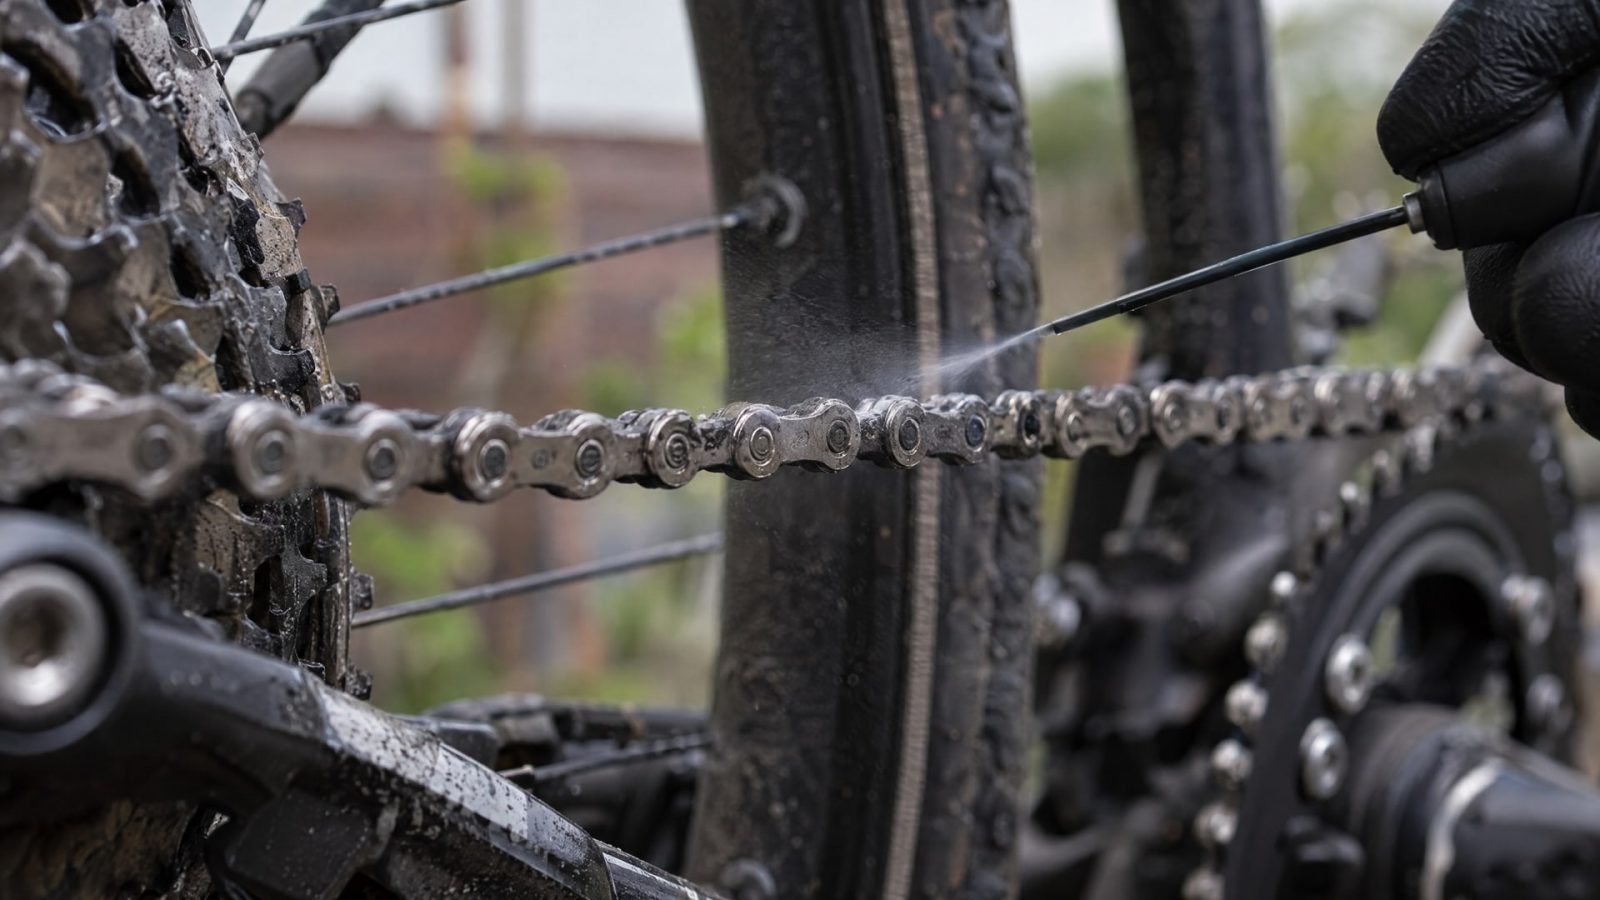
Оно не требует установки автоматизированной линии, но результат зависит от подготовки поверхности и равномерности нанесения. Перед работой удаляют масло, жир, ржавчину, окалину и другие загрязнения. Для сухопленочного покрытия поверхность должна быть чистой и сухой: остатки загрязнений могут помешать сцеплению пленки с деталью.
В инструкциях по нанесению сухих составов указан диапазон расстояния распыления 20-30 см. В другом техническом документе приведен ориентир 8-10 дюймов, то есть около 20-25 см. Эти значения близки, но не заменяют требования документации на конкретный продукт. Рабочее расстояние, способ распыления и выдержку проверяют по инструкции к составу.
Для сухопленочных смазок NASA PRC-8001 предусматривает нанесение нескольких тонких равномерных слоев, а не одного толстого. Между слоями важно сохранять равномерность покрытия и соблюдать процедуру, заданную для выбранного состава. После нанесения детали сушат на воздухе не менее 30 минут перед циклом отверждения; в зависимости от условий сушка может занимать больше времени.
Аэрозоль особенно удобен, когда требуется обработать отдельную поверхность без запуска производственной линии. Вместе с тем оператору нужно контролировать чистоту, расстояние до детали и равномерность распыла. Если одинаковые детали обрабатывают регулярно, ручное нанесение может давать различия между циклами. В таком случае имеет смысл оценить автоматизированную линию или другой способ стандартизации процесса.
Автоматизированная подача: повторяемость на серийном производстве
Автоматизированные линии применяют там, где сухопленочное покрытие регулярно наносят на серийные детали.
В промышленной технологии состав может наноситься вручную или на автоматизированном оборудовании, после чего следуют контролируемая сушка или термическое отверждение и инспекция покрытия. Автоматизация повышает повторяемость толщины пленки, но не отменяет подготовку поверхности и контроль результата.
Рабочий процесс должен учитывать весь цикл, а не только подачу смазки. Поверхность очищают от масла, жира, ржавчины и окалины, затем наносят несколько тонких равномерных слоев. Для процедур, соответствующих NASA PRC-8001, перед циклом отверждения предусмотрена сушка на воздухе минимум 30 минут. Если применяется покрытие типа B по EN 3021:2017, учитывают предусмотренное для него термическое отверждение и совместимость с материалом детали.
Автоматизация уместна, когда важны повторяемость операций и возможность проверять покрытие по установленной процедуре. Однако сама по себе линия не гарантирует качества: при загрязненной поверхности, неправильной толщине или несоблюдении режима сушки дефекты возможны и при механизированном нанесении. Поэтому до запуска серии согласуют подготовку детали, число слоев, сушку или отверждение и критерии приемки.
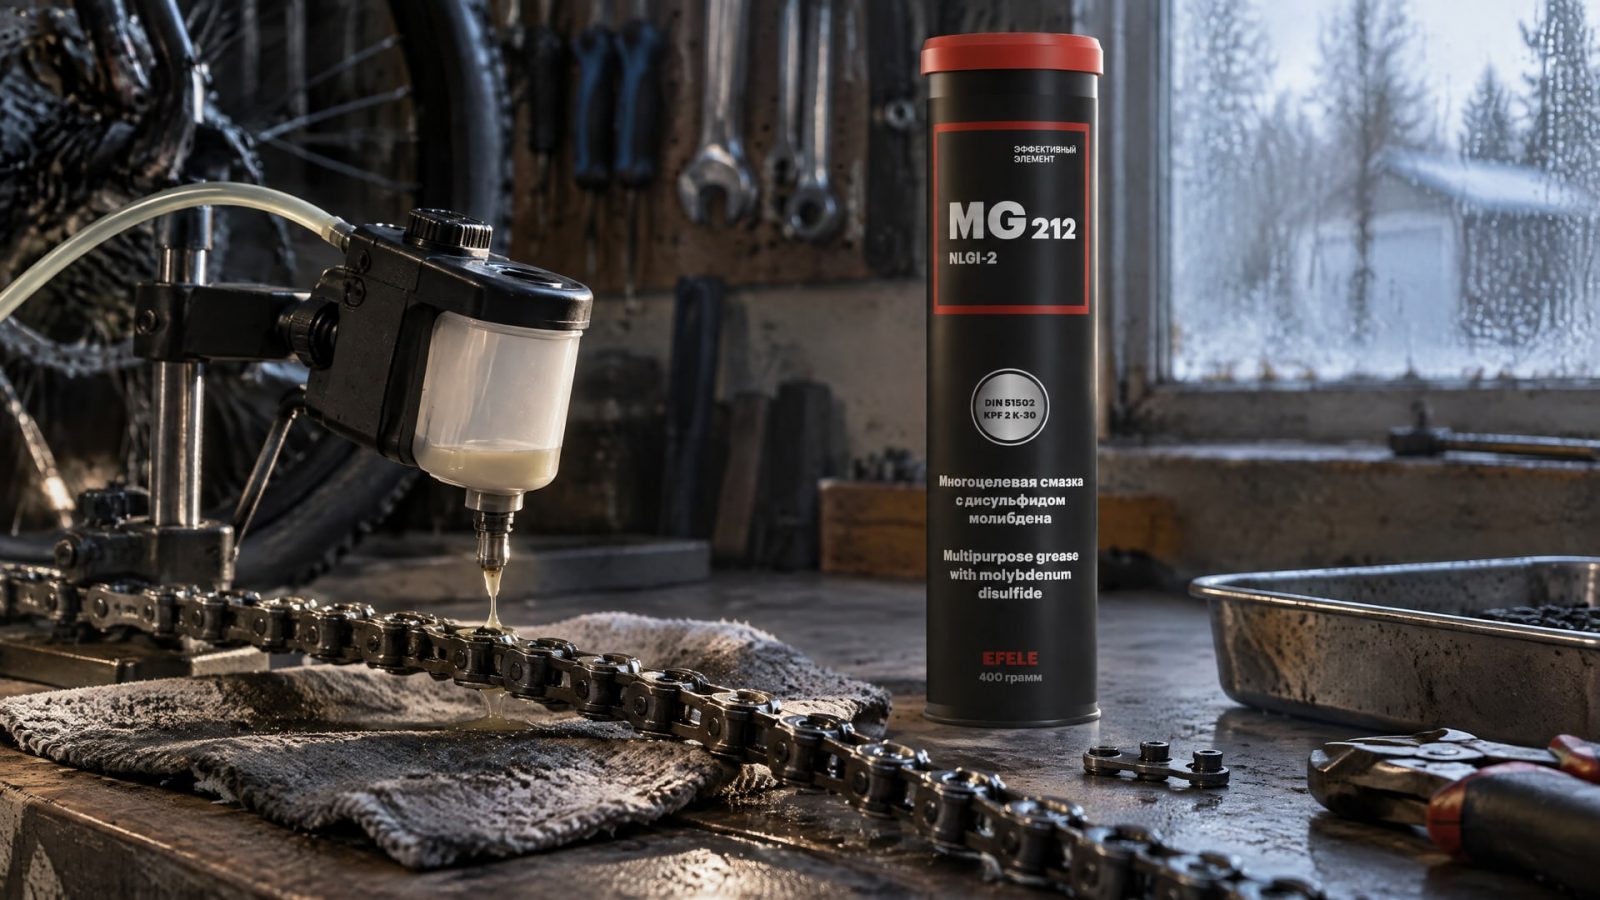
Не всякая автоматизированная подача относится к сухим покрытиям. Если процесс предусматривает смазочную ванну для пластичной смазки, это отдельная технология. Для такой задачи применяется, в частности, EFELE MG-212 - литиевая смазка с MoS2, которая может использоваться в смазочных ваннах для автоматизированной подачи. При выборе такого решения проверяют, соответствует ли форма смазки конструкции узла и предусмотренному способу обслуживания.
Баллончик или автомат: как выбрать метод нанесения смазки
Оба метода могут использоваться для сухопленочных составов, но решают разные производственные задачи.
Баллончик удобен при разовом обслуживании, ремонте на месте и малом количестве деталей. Автоматизированная линия подходит для повторяющегося процесса, где важны стабильность нанесения, контролируемая сушка или отверждение и проверка покрытия.
| Критерий | Распыление из баллончика | Автоматизированная подача |
|---|---|---|
| Типичные задачи | Локальный ремонт, обслуживание на месте, малые серии | Поточное нанесение и серийная обработка |
| Контроль толщины | Зависит от соблюдения техники распыления | Обычно выше повторяемость толщины покрытия |
| Подготовка поверхности | Требуется очистка и обезжиривание | Требуется очистка и обезжиривание |
| Сушка и отверждение | Соблюдают инструкцию к составу | Встраивают в контролируемый производственный цикл |
| Основное ограничение | Результат зависит от оператора и равномерности распыла | Требуются настройка и контроль всей линии |
При ручном нанесении полезно сверяться с указаниями по расстоянию: в имеющихся инструкциях встречаются значения 20-30 см и около 20-25 см. Для сухопленочного покрытия также учитывают требование наносить несколько тонких слоев. Автоматизированный процесс организуют с учетом тех же технологических условий, а не как способ обойти очистку или подготовку детали.
Решение принимают по объему работ и цене ошибки. Для единичного ремонта покупка и настройка автоматической линии могут быть неоправданны. Для регулярной обработки однотипных деталей стабильная подача и контроль цикла могут быть важнее простоты ручного распыления. В обоих случаях результат зависит от соблюдения технологии нанесения, а не только от оборудования.
Смазка стальных канатов: учет нагрузки и условий эксплуатации
Для стальных канатов выбирают смазку с учетом нагрузки, среды и конструкции каната.
В отраслевых материалах правила повторной смазки связывают с DIN 15020. Сухие составы для канатов могут представлять собой растворитель с MoS2 или графитом, то есть слово «сухая» здесь не обязательно означает образование такого же покрытия, как на плоской детали.
Для тяжело нагруженных канатов, в том числе в горной и морской эксплуатации, применяют составы с более высокой вязкостью базового масла и содержанием твердых смазок, таких как MoS2 или графит. Это не универсальное предписание для любого каната: требования зависят от рабочего режима и условий эксплуатации. Важно также не наносить избыточное количество продукта. В одном техническом листе указан ориентир: 1 кг смазки достаточно для 50 м каната диаметром 25 мм.
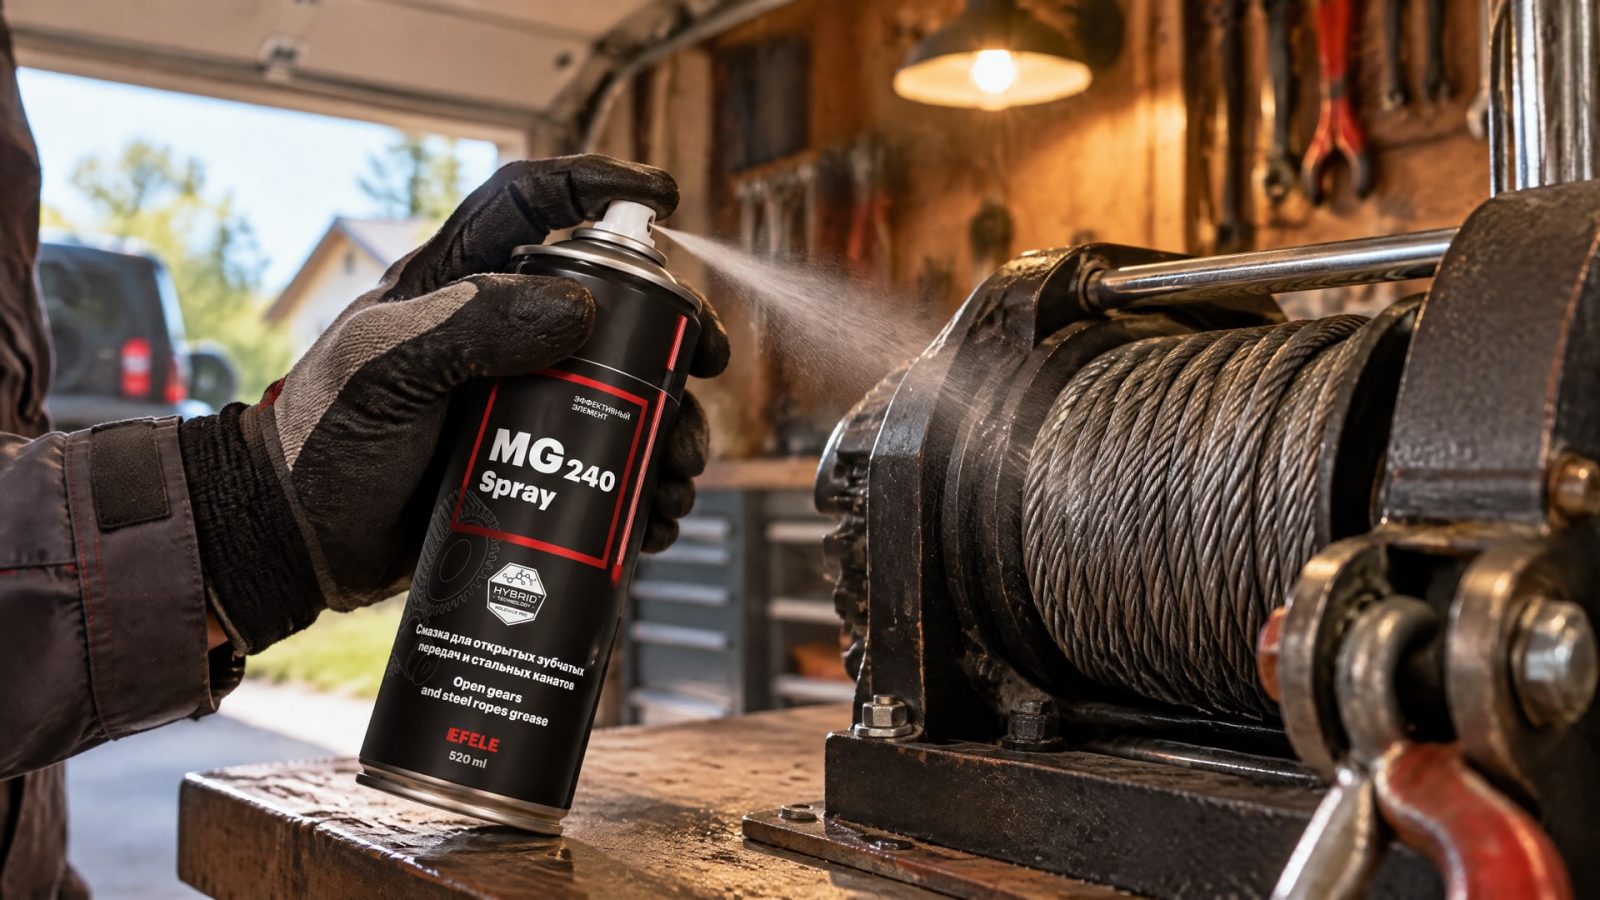
При обработке канатов баллончик удобен для локального нанесения и обслуживания на месте, если это допускает инструкция к составу. Для защиты от вымывания и фреттинга нельзя полагаться только на наличие MoS2: следует подбирать продукт под условия эксплуатации и проверять, подходит ли его форма для каната. В частности, EFELE MG-240 Spray - адгезивная смазка-спрей с MoS2 и графитом, предназначенная в том числе для стальных канатов и нанесения распылением.
Если канаты обслуживают регулярно, способ нанесения соотносят с требованиями к проникновению смазки в пряди и равномерности распределения. Общее указание «чем больше, тем лучше» здесь не работает: для канатной смазки важны нормы нанесения и периодичность релубрикации. Их сверяют с документацией на канат и правилами обслуживания по DIN 15020.
Контроль покрытия и влияние рабочей среды
Результат нанесения MoS2 зависит не только от способа подачи.
На свойства покрытия влияют подготовка поверхности, толщина пленки, атмосфера и метод нанесения. Поэтому один и тот же состав может показывать разный результат на деталях, подготовленных по-разному. Контроль начинают с проверки чистоты и сухости поверхности, а затем оценивают равномерность покрытия и соблюдение режима сушки или отверждения.
По NASA PRC-8001 перед отверждением сухопленочные покрытия сушат на воздухе не менее 30 минут. Для распыления в технических инструкциях приводятся ориентиры 20-30 см и около 20-25 см, но конкретную процедуру определяет документация состава. Если для покрытия задана квалификация по EN 3021:2017, проверяют соответствие применяемого типа и режима требованиям спецификации.
У MoS2 есть ограничения, связанные со средой. В сухом воздухе коэффициент трения может быть выше, чем в вакууме, а влажность и окисление способны снижать эффективность материала в открытой среде. Поэтому применение во влажных условиях нельзя обосновать только тем, что в составе есть дисульфид молибдена: нужно оценить состав целиком и его пригодность для конкретной эксплуатации.
Контроль процесса полезен и при ручном, и при автоматизированном нанесении. Для ремонта проверяют очистку, равномерность распыла и выдержку, для серийного процесса дополнительно фиксируют параметры линии и результаты инспекции. Если покрытие отслаивается или получается неоднородным, следует проверить подготовку поверхности и толщину пленки, а не просто увеличивать количество наносимого состава.
Часто задаваемые вопросы
Что выбрать для сухой смазки: баллончик или автоматизированную подачу?
Для локального ремонта и небольших партий обычно удобнее баллончик. Он позволяет нанести состав на отдельную деталь без организации производственной линии. Для серийной обработки автоматизация дает более высокую повторяемость толщины покрытия и помогает встроить сушку, отверждение и проверку в единый производственный процесс.
На каком расстоянии распылять смазку с дисульфидом молибдена?
В технических указаниях для сухих составов встречаются расстояния 20-30 см и около 20-25 см. Это ориентиры, а не универсальное правило для всех аэрозолей. Рабочее расстояние и способ нанесения следует сверять с инструкцией конкретного продукта, затем контролировать равномерность покрытия.
Нужно ли обезжиривать поверхность перед нанесением сухой смазки?
Да. Перед нанесением удаляют масло, жир, грязь, ржавчину и окалину, а поверхность должна быть сухой. Загрязнения могут ухудшить сцепление покрытия с деталью и привести к его отслаиванию. Очистка нужна и при распылении из баллончика, и при работе на автоматизированной линии.
Подходит ли литиевая смазка с дисульфидом молибдена для сухопленочного нанесения?
Нет, это разные формы смазочных материалов. Литиевая смазка с MoS2 остается пластичной смазкой, а сухопленочный состав формирует покрытие на поверхности детали после предусмотренной технологией сушки или отверждения. Способ нанесения выбирают по форме продукта и конструкции обслуживаемого узла.
Заключение
Распыление из баллончика подходит для локальных работ и малых серий, автоматизированная подача - для повторяющегося серийного процесса, где важна стабильность покрытия. В обоих случаях результат зависит от чистоты поверхности, равномерной толщины слоев и соблюдения сушки или отверждения. Для стальных канатов дополнительно учитывают нагрузку, условия эксплуатации и правила релубрикации по DIN 15020.
Перед выбором метода определите, нужен ли сухопленочный состав, аэрозоль для каната или пластичная смазка для автоматической подачи. Затем сверяйтесь с технической документацией: проверьте требования к поверхности, распылению, выдержке и контролю покрытия.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка с дисульфидом молибдена для стальных канатов: как выбрать состав и правильно нанести для надежной защиты.
Узнайте, как дисульфид молибдена обеспечивает работу смазки в агрессивных средах, и что влияет на ее температурную стойкость.
Твердосмазочное покрытие для нефтегаза: выбираем по критериям, сравниваем с импортом, учитываем солевой туман и адгезию.