
Твердосмазочное покрытие для нефтегазовой отрасли: как сравнить системы и выбрать замену импорту
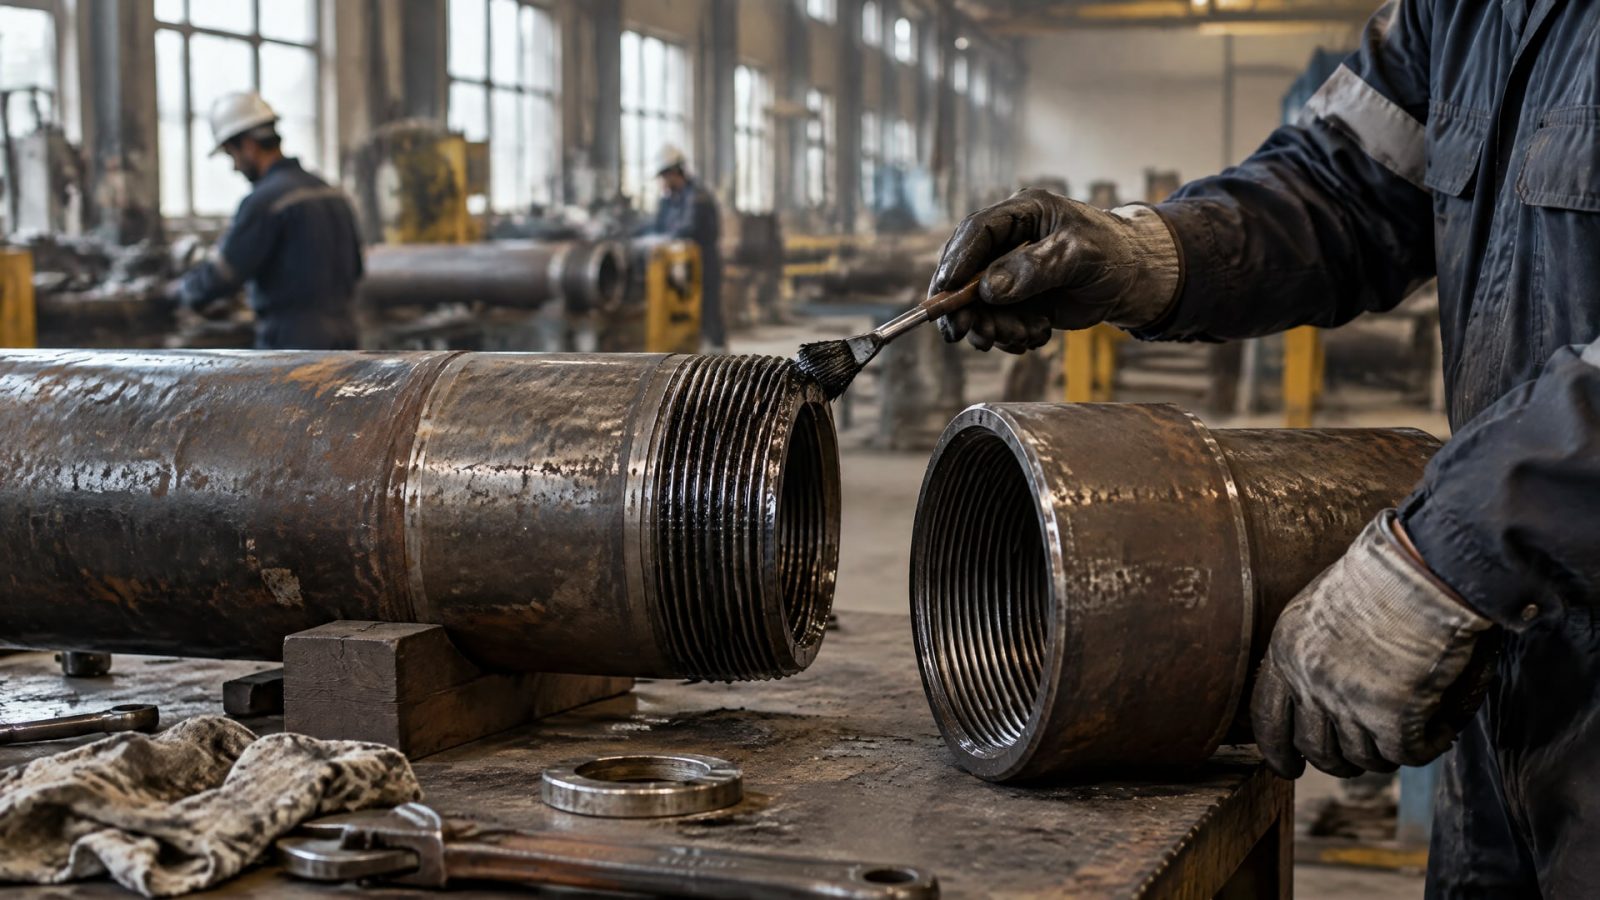
Для нефтегазового оборудования твердосмазочное покрытие выбирают не по одному показателю, а по соответствию конкретной задаче: защите от коррозии, снижению трения или предотвращению задиров. Сравнивать отечественную систему с импортным аналогом корректно только при одинаковых условиях подготовки поверхности, нанесения и испытаний. Само количество часов в соляном тумане не показывает, сколько покрытие прослужит в эксплуатации.
Статья поможет инженерам, техническим специалистам и закупщикам составить критерии сравнения, разобраться в испытании солевым туманом и оценить адгезию покрытия. Отдельно рассмотрим, что учитывать при обработке нержавеющей стали и как подготовить техническое задание на замену импортного покрытия без необоснованных выводов по одному тесту.
По каким критериям сравнивать твердосмазочные покрытия для нефтегаза
Твердосмазочное покрытие может решать несколько задач одновременно, но при сравнении важно определить главную.
Для резьбового соединения приоритетом могут быть антизадирные свойства и стабильность при сборке-разборке, для детали в солесодержащей среде - коррозионная защита, а для нагруженной пары трения - поведение покрытия при контакте с ответной поверхностью. Если критерии не заданы заранее, результаты испытаний разных систем трудно интерпретировать.
Оценивать покрытие следует по комплексу характеристик. К ним относятся адгезия к металлу, устойчивость к коррозии, совместимость с подложкой и работа в паре трения. Для нефтегазового оборудования также важны условия эксплуатации соединения: воздействие влаги и солей, возможность фреттинга, а также сохранение свойств при сборке и разборке. Универсального показателя, который заменил бы эту оценку, нет.
При сравнении систем фиксируют как минимум:
тип и состояние подложки;
способ подготовки поверхности и ее шероховатость;
толщину покрытия и условия нанесения;
показатели адгезии и коррозионных испытаний;
условия работы и материал сопряженной детали;
критерии отказа, установленные для конкретной задачи.
Для адгезии твердосмазочных покрытий применяют ASTM D2510-22. Коррозионные испытания, в том числе по ISO 9227:2022, оценивают отдельно: высокий результат в одном тесте не подтверждает автоматически хорошие трибологические свойства. Если цель - антизадирное покрытие для стали, нужно проверять его именно в соответствующей паре трения, а не ограничиваться испытанием на коррозионную стойкость.
Такой подход позволяет сравнить отечественное решение и импортный аналог по измеряемым параметрам. Для инженера это способ проверить техническую применимость, а для снабженца - избежать выбора только по общему описанию или рекламному заявлению.
Испытание солевым туманом: что показывают часы
Испытание солевым туманом используют как ускоренный метод сравнительной оценки коррозионной стойкости.
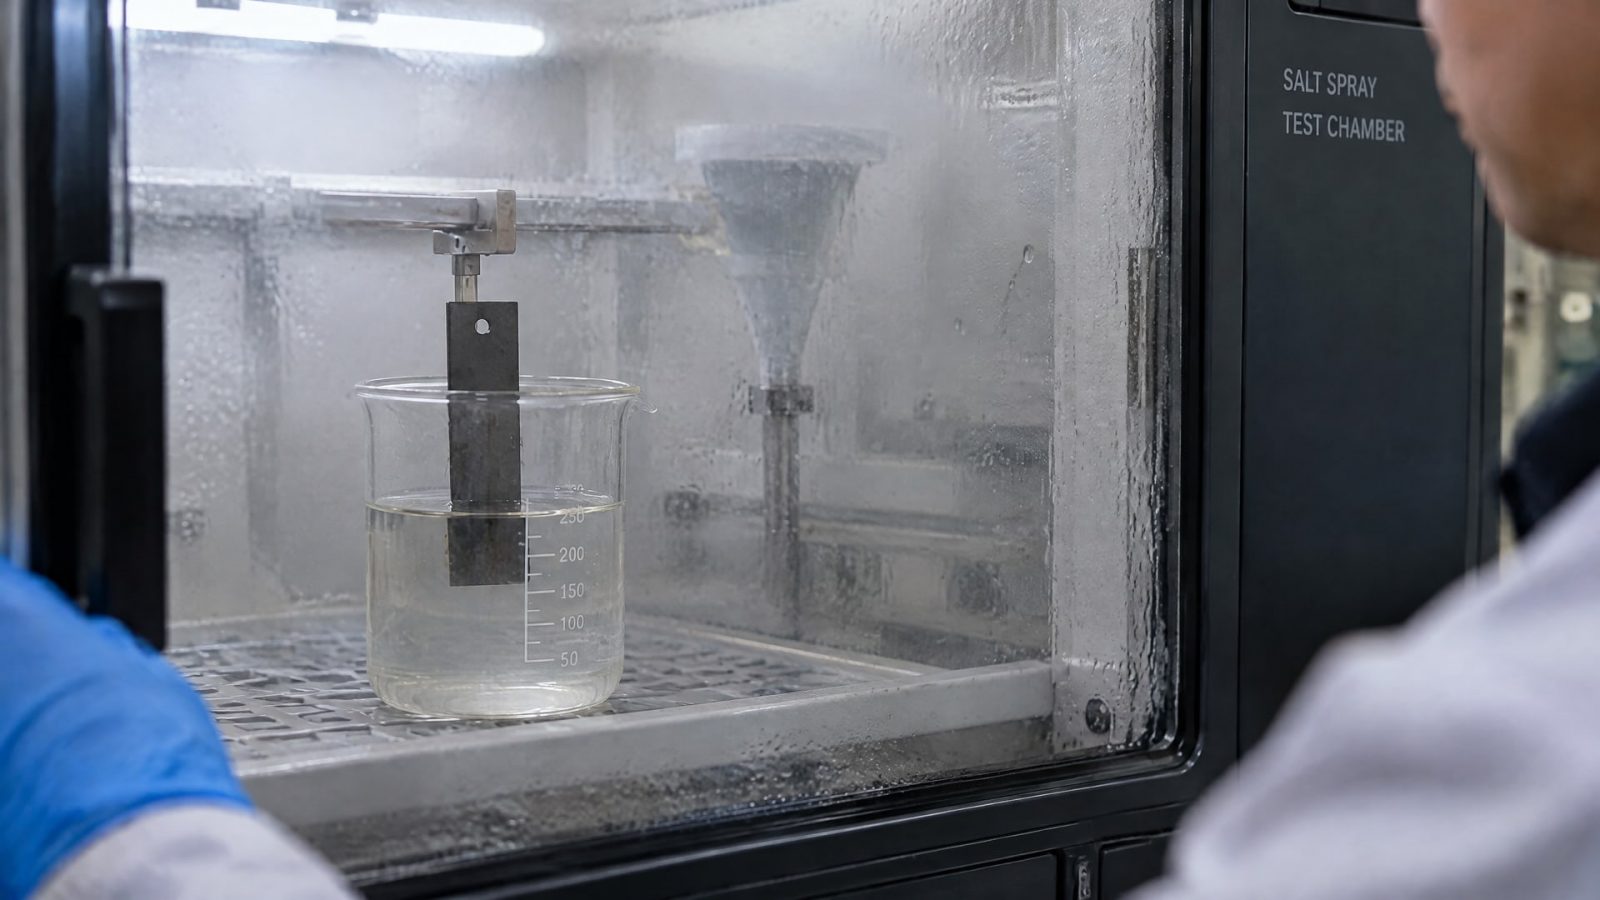
ISO 9227:2022 описывает испытания в солесодержащей среде, включая нейтральный соляной туман и циклическое воздействие влажных и сухих условий. В качестве базового нейтрального теста также применяют ASTM B117. Оба подхода позволяют сопоставлять образцы при заданных условиях, но не моделируют полностью многолетнюю эксплуатацию.
В технических описаниях встречаются испытания продолжительностью 24, 96, 168, 500 и 1000 часов. Эти значения сами по себе не являются универсальной нормой приемки. Требуемую продолжительность и критерии оценки задают для конкретной задачи: например, в техническом задании определяют, что считать началом коррозии, какие участки образца осматривают и как учитывают повреждения покрытия.
Особенно осторожно интерпретируют результаты для нержавеющей стали. Агрессивный соляной туман способен создать впечатление о неудовлетворительной стойкости материала, хотя такая среда может не соответствовать реальным условиям, если в эксплуатации нет постоянного воздействия хлоридов. На результат также влияют состояние поверхности, ее шероховатость и предварительная обработка.
Поэтому фраза «прошло 500 часов» без описания образца и метода мало говорит о пригодности покрытия для нефтегазового узла. В протоколе сравнения фиксируют стандарт, тип подложки, способ ее подготовки, параметры покрытия и критерии оценки. Для двух систем покрытия условия должны быть одинаковыми: иначе разницу может объяснять не состав материала, а подготовка поверхности или порядок испытания.
Соляной туман полезен для проверки и сравнительного ранжирования образцов в заданной процедуре. Но вывод о сроке службы в поле делают с учетом рабочей среды, пары трения и конструкции детали, а не путем прямого пересчета часов испытания в годы эксплуатации.
Адгезия покрытия и фосфатирование нержавеющей стали
Коррозионный тест и проверка адгезии отвечают на разные вопросы.
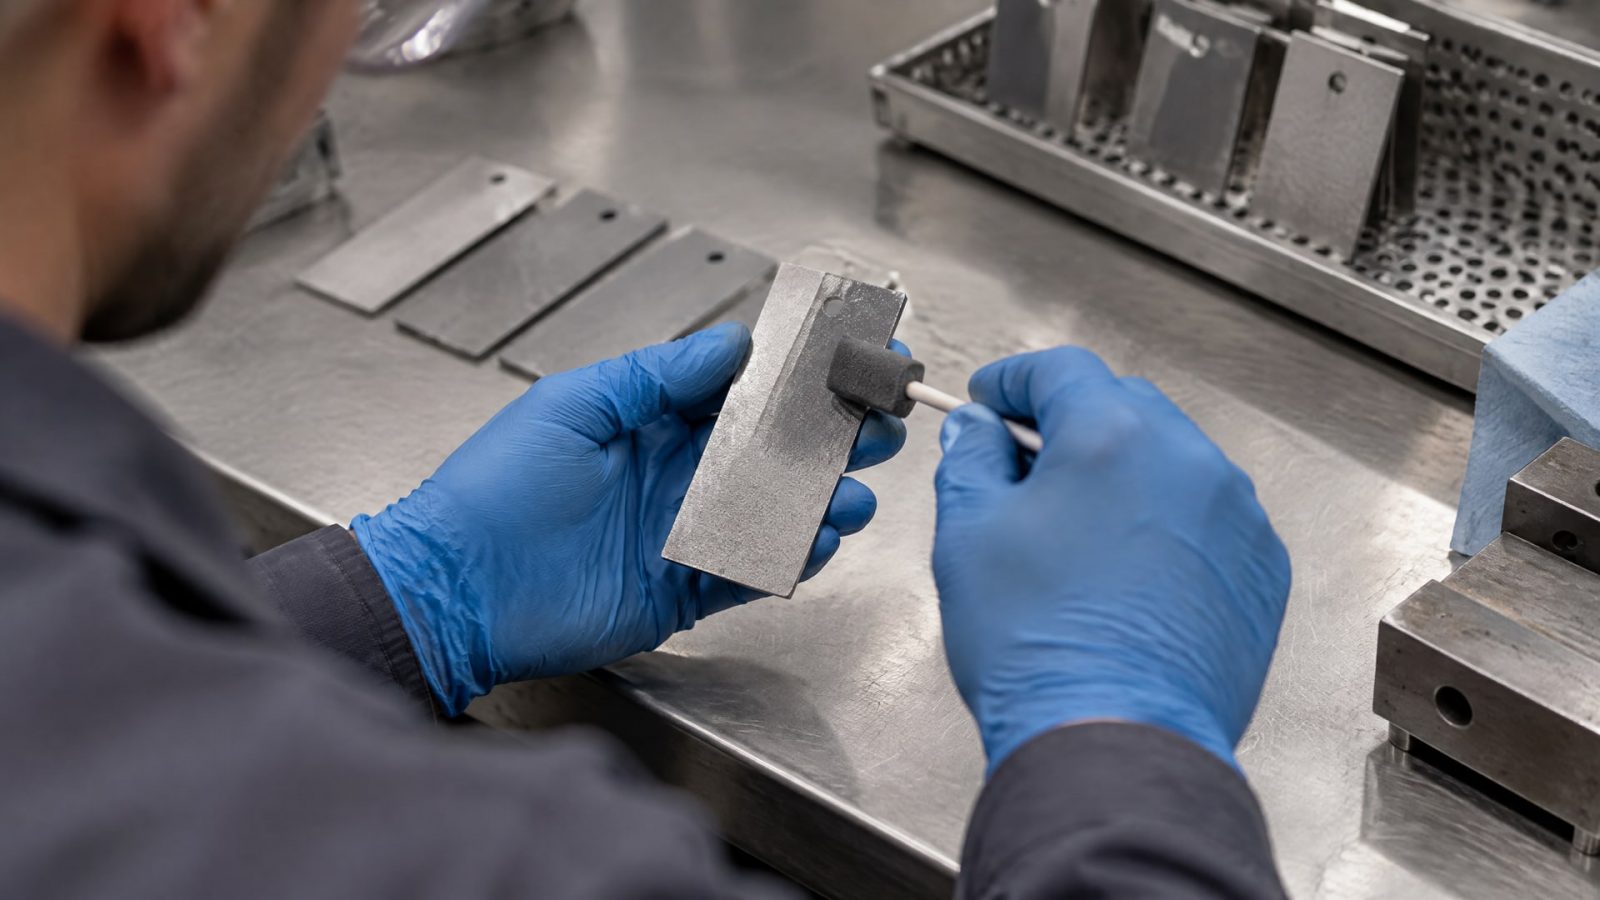
Первый оценивает поведение образца в солесодержащей среде, второй - сцепление твердосмазочного слоя с подложкой. Хорошая коррозионная стойкость не отменяет необходимости проверить адгезию: покрытие должно сохранять связь с металлом в условиях, для которых его подбирают. Для такой оценки применяют ASTM D2510-22.
Подготовка поверхности заметно влияет на сопоставимость результатов. Перед испытанием систем нужно выровнять процедуру обработки образцов: учитывать материал основы, состояние поверхности и способ предобработки. Если один образец обезжирили и обработали одним способом, а второй подготовили иначе, сравнение готовых покрытий не покажет, какой вклад внес сам материал.
Фосфатирование нержавеющей стали требует отдельной оценки. В технической литературе рассматривают фосфатные, в том числе цинк-фосфатные, и аморфные фосфатные покрытия. Эффективность зависит от состава сплава и способа нанесения, поэтому нельзя считать, что одна схема обработки одинаково подходит для разных сталей. Цинк-фосфатные покрытия в отдельных испытаниях показывали коррозионную защиту; для одного из исследованных вариантов после 96 часов соляного тумана коррозии не наблюдали. Это частный результат, а не гарантия для любого изделия.
В исследовании аморфного AlPO4-покрытия на стали AISI 304 после 168 часов соляного тумана скорость коррозии необработанной подложки была примерно в 6 раз выше, чем у покрытой поверхности. В электрохимических испытаниях также отмечено снижение плотности коррозионного тока на 10 порядков. Эти данные иллюстрируют влияние обработки, но не позволяют переносить результат на другие материалы и производственные процессы без проверки.
В техническое задание на испытание включают материал подложки, ее подготовку, толщину покрытия, метод проверки адгезии и критерии коррозионной оценки. Так можно отделить влияние фосфатирования от свойств самого твердосмазочного слоя.
Антизадирное покрытие для стали: оценка работы в паре трения
Твердосмазочное покрытие применяют не только как антикоррозионный барьер.
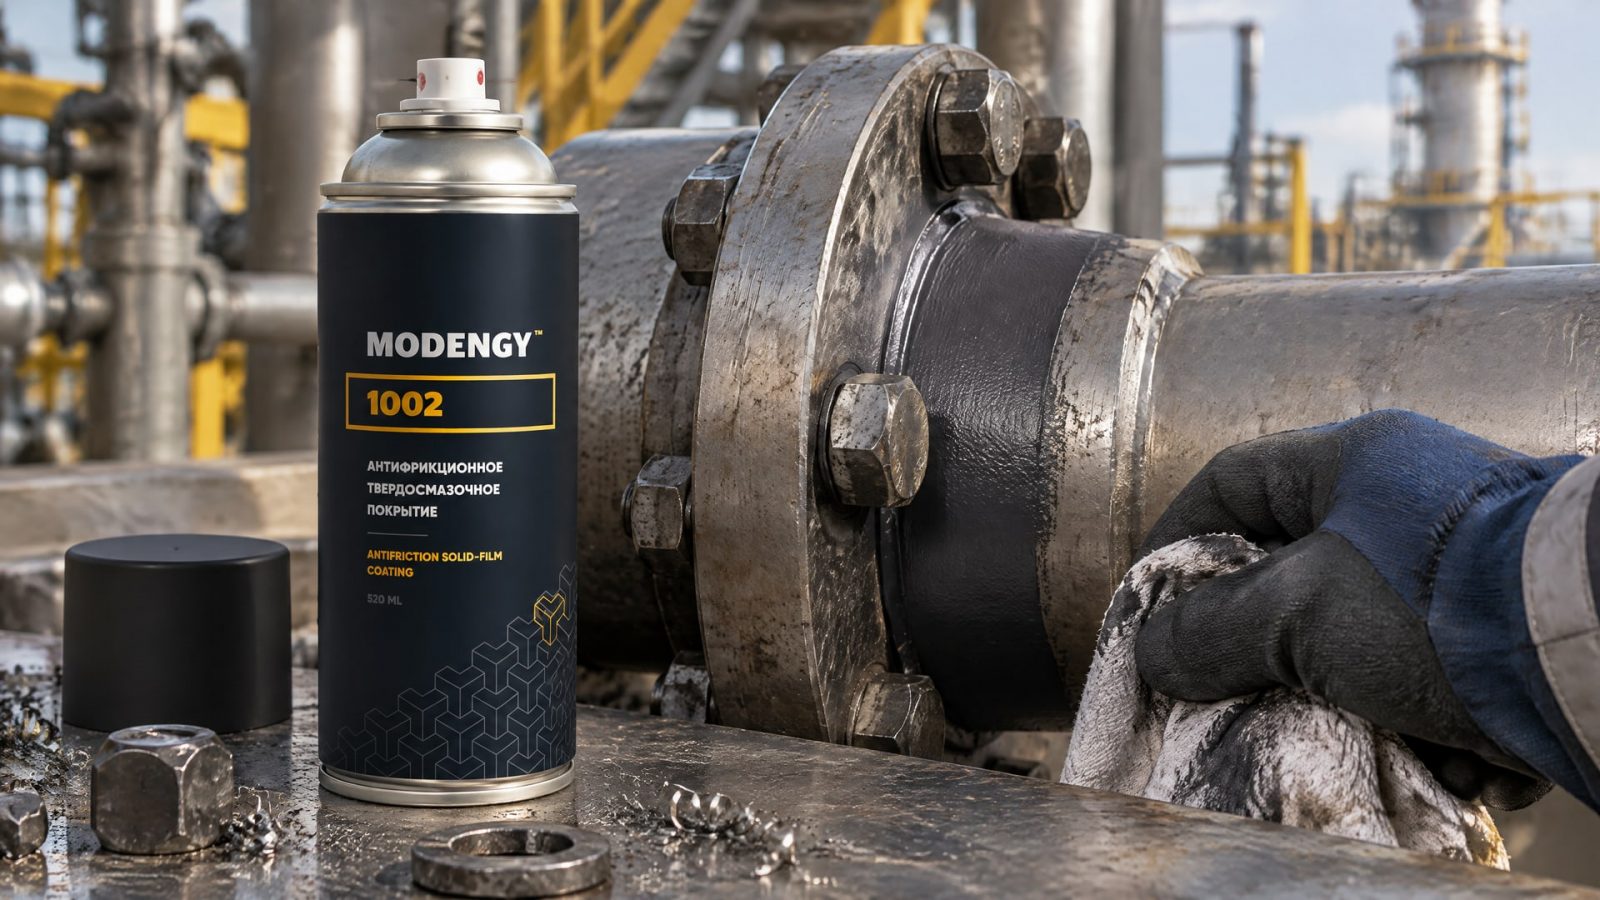
Оно может снижать трение и предотвращать задиры, однако эти свойства оценивают в контакте с конкретной ответной поверхностью. Для нефтегазовой отрасли важно учитывать нагрузку, тип соединения и вероятность фреттинга. Результат коррозионного теста не дает ответа на вопрос, как покрытие поведет себя при трении или сборке резьбового соединения.
При испытаниях заранее определяют, что именно проверяется: защитное действие от коррозии, антизадирные свойства или технологическая защита посадочного и резьбового соединения. Также учитывают возможность образования продуктов износа: их влияние зависит от пары трения и условий работы. Без этих данных сравнение покрытий по одному параметру может привести к выбору системы, которая хорошо проходит соляной туман, но не подтверждена для требуемого режима трения.
Если соединение склонно к заеданию или фреттингу, проверку проводят на образцах, соответствующих материалу и состоянию реальных деталей. Для сравнения импортного и отечественного варианта используют одинаковые поверхности, процедуру нанесения и критерии оценки. Полезно фиксировать состояние образцов до испытания и после него, чтобы отличить повреждение покрытия от коррозии подложки.
В такой задаче MODENGY 1002 рассматривают как вариант замены импортного покрытия: это антифрикционное твердосмазочное покрытие на основе дисульфида молибдена с низким коэффициентом трения и антикоррозионными свойствами. Поскольку поведение зависит от подложки, подготовки и пары трения, окончательное решение подтверждают испытанием на деталях или образцах, подготовленных по требованиям производства.
Линейка антифрикционных покрытий MODENGY включает решения для защиты оборудования в нефтегазовой отрасли, в том числе с антизадирными свойствами и стойкостью к агрессивным средам. При подборе конкретной системы технические специалисты сверяются с характеристиками покрытия и условиями применения, а не переносят свойства одной модификации на всю линейку.
Как организовать замену импортного покрытия
Замена импортного покрытия начинается с описания функции детали, а не с поиска внешне похожего продукта.
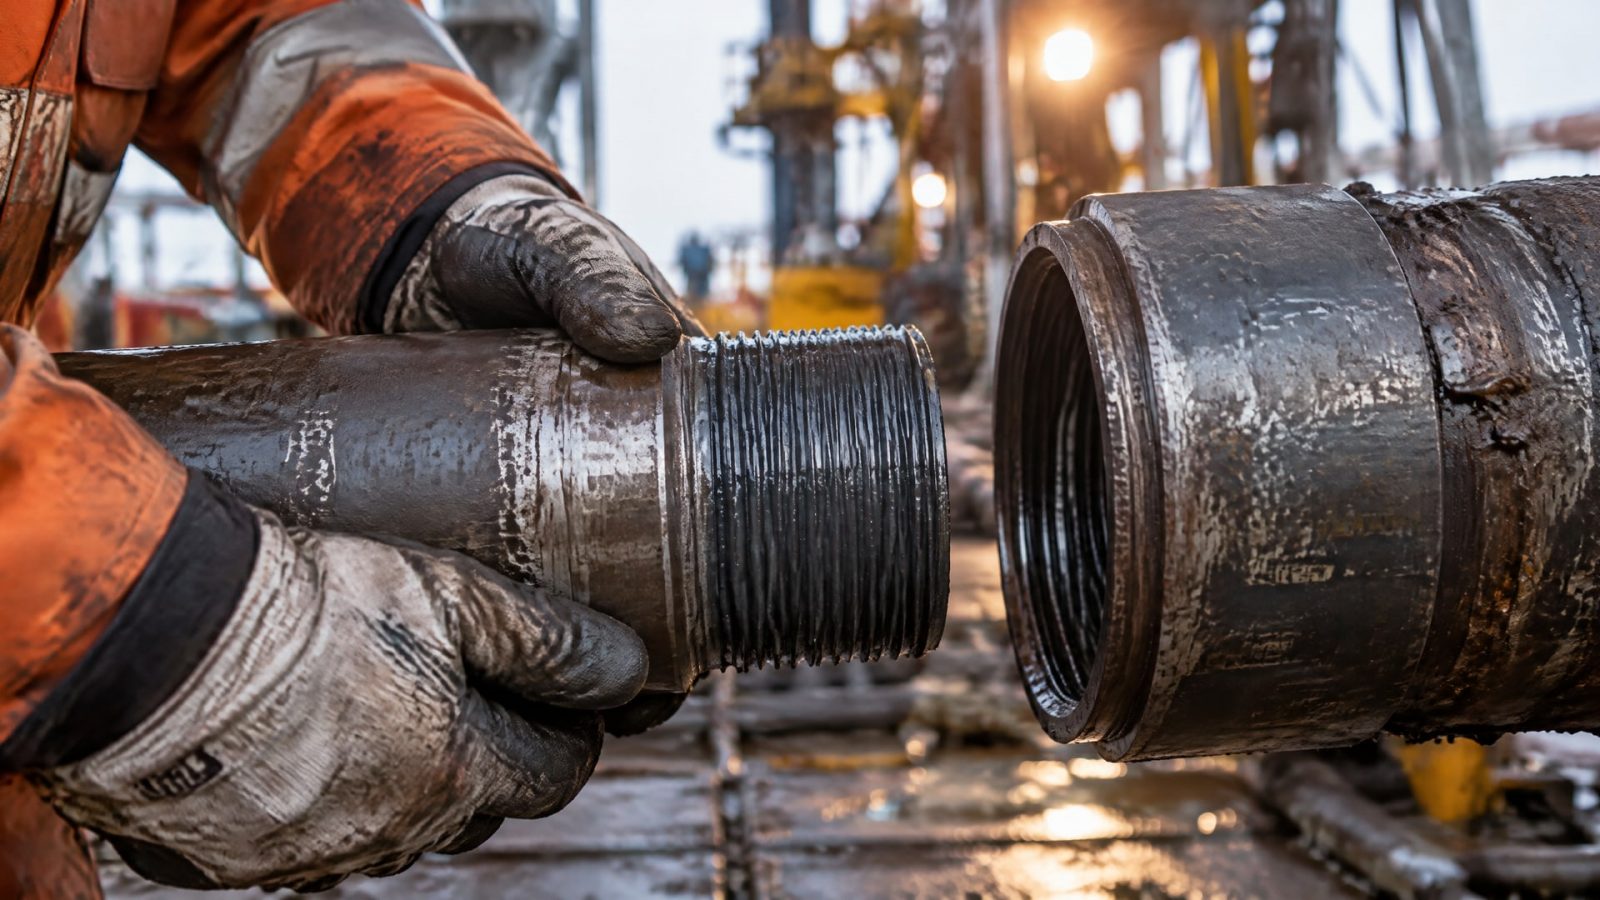
Для резьбы, фланцевого соединения и нагруженной пары трения нужны разные критерии приемки. В одном случае основное внимание уделяют стабильности при сборке-разборке, в другом - коррозионной защите, в третьем - адгезии и поведению при контакте с ответной поверхностью.
Для первичного сравнения запрашивают технические данные по обоим решениям. В пакет включают тип подложки, подготовку поверхности, толщину слоя, адгезию, коррозионные тесты, температурный диапазон и условия отверждения. Если для одного покрытия приведен результат после 96 часов соляного тумана, а для другого - после 500 часов, эти значения нельзя считать прямым сравнением без проверки стандартов, образцов и критериев отказа.
Практический порядок оценки может быть таким:
определить функцию покрытия и условия эксплуатации детали;
согласовать материал образцов и способ подготовки поверхности;
установить толщину покрытия и процедуру нанесения;
провести оценку адгезии по ASTM D2510-22;
выбрать коррозионный тест и критерии осмотра по ISO 9227:2022 или другой применимой методике;
проверить работу покрытия в соответствующей паре трения;
оценить результат по требованиям технического задания, а не по одному числу часов.
Испытание солевым туманом смазка или покрытие проходит не «вообще», а на конкретном образце и по конкретному протоколу. Поэтому в документах следует указывать, что именно испытывали: покрытие как барьер от коррозии, антизадирный слой или средство защиты соединения при сборке. Это снижает риск неверного переноса лабораторного результата на оборудование.
При переходе на замену импортного покрытия инженеру стоит заранее согласовать план квалификации с производством и службой контроля качества. Такой план фиксирует образцы, методы испытания и критерии приемки. Закупщик получает сопоставимые технические данные, а выбор покрытия опирается на подтвержденную применимость, а не на сравнение названий.
Часто задаваемые вопросы
Можно ли сравнивать покрытия только по часам в соляном тумане?
Нет. Часы в соляном тумане показывают результат ускоренного сравнительного испытания при заданных условиях, но не прогнозируют напрямую срок службы в поле. Для корректного сравнения нужны одинаковые подложки, подготовка поверхности, толщина покрытия и критерии отказа. Кроме того, отдельно оценивают адгезию и работу в паре трения.
Что проверяет ASTM D2510-22?
ASTM D2510-22 применяют для испытания адгезии твердосмазочных покрытий. Этот показатель рассматривают отдельно от коррозионной стойкости: устойчивость образца в соляном тумане не подтверждает автоматически достаточное сцепление покрытия с металлом. В сравнительном протоколе фиксируют подготовку поверхности и условия нанесения образцов.
Подходит ли фосфатирование для нержавеющей стали?
Фосфатирование нельзя считать одинаковым для всех нержавеющих сталей. В исследованиях рассматривают разные варианты, включая цинк-фосфатные и аморфные фосфатные покрытия, а результат зависит от состава сплава и способа обработки. Подход подтверждают испытаниями на конкретной марке стали и при согласованных критериях оценки.
Как подготовить испытание для замены импортного покрытия?
Нужно определить назначение покрытия, материал детали, рабочую среду и критерии отказа. Затем согласовать одинаковую подготовку образцов, толщину покрытия и условия нанесения, а также методы проверки адгезии, коррозии и трения. Только при сопоставимых условиях результаты двух систем можно использовать для технического решения.
Заключение
Твердосмазочное покрытие для нефтегазовой отрасли выбирают по комплексу параметров: адгезии, коррозионной стойкости, совместимости с подложкой и работе в паре трения. Соляной туман помогает сравнивать образцы, но не заменяет оценку реальных условий эксплуатации. Фосфатирование, состояние поверхности и критерии испытаний также влияют на итоговый результат.
Следующий шаг для инженерной и закупочной команд - оформить техническое задание на сравнительные испытания: указать материал и подготовку образцов, толщину покрытия, методы контроля и критерии приемки. Это позволит проверить применимость замены на конкретном узле и принимать решение по сопоставимым данным.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как соляной туман помогает сравнивать покрытия и почему он не предсказывает сроки службы покрытий в скважине. Разберем факторы, влияющие на ресурс.
Узнайте, как проверить совместимость сож и материалов станка перед заменой, чтобы избежать проблем с оборудованием.
Узнайте, как обслуживание автомобильной лебедки помогает защитить ее от ржавчины и заедания, продлевая срок службы.