
Смазка шпинделя станка с ЧПУ: выбор, обслуживание и контроль
Долгая работа шпинделя зависит не от количества смазки, а от правильного соответствия способа подачи, материала и режима работы подшипников. Для шпинделей применяют консистентную смазку, масловоздушную подачу и масляный туман. Выбор определяют по документации узла, частоте вращения, нагрузке и предусмотренной конструкции системы.
Статья пригодится инженерам, техническим специалистам и снабженцам, которым нужно организовать обслуживание подшипников шпинделя, проверить регламент смазки шпинделя или подобрать расходный материал. Разберем различия между схемами смазывания, признаки ошибок и порядок проверки. Отдельно рассмотрим, что учитывать для токарного станка и модели 2А622-1: без документации конкретного узла универсальную схему назначить нельзя.
Как устроена смазка шпинделя станка
Смазка подшипников шпинделя ЧПУ должна соответствовать предусмотренной схеме подачи.
При консистентной смазке материал удерживается в подшипнике, а при масловоздушной системе небольшая доза масла поступает в поток воздуха. Масляный туман - еще один вариант подачи, но применимость каждой схемы зависит от конструкции шпинделя и системы станка.
Для высокоскоростных шпинделей масловоздушную систему рассматривают при режимах выше примерно 15 000 об/мин. В качестве примера дозирования приводят подачу 0,01 см³ масла каждые 5-30 секунд при расходе воздуха около 10 л/мин. Это справочные значения, а не настройка для любого оборудования: фактический режим задают требования изготовителя шпинделя и параметры установленной системы.
В такой схеме смазывание зависит не только от масла, но и от состояния воздуха и каналов. В материалах по масловоздушным системам указывают фильтрацию до 5 мкм абсолютных и точку росы не выше 4 °C. Загрязнение или засорение сопел может нарушить подачу и привести к ухудшению смазывания. Поэтому при обслуживании проверяют фильтрацию, состояние магистралей и дозирующих элементов, а не только наличие масла в резервуаре.
Если подшипник поставлен заполненным смазкой или герметизирован на срок службы, нельзя автоматически обслуживать его как открытый узел. Дополнительная подача может нарушить заданный режим. Сначала выясняют, предусмотрено ли пополнение или замена смазки, и сверяются с документацией изготовителя шпинделя. Самостоятельно переводить узел с консистентной смазки на масло-воздух допустимо только при конструктивной поддержке такой схемы.
Выбор смазки для шпинделя
Выбор смазки для шпинделя начинают с паспорта станка или шпиндельного узла.
Важны тип подшипников, частота вращения, нагрузка, тепловой режим, способ подачи и материалы уплотнений. Универсальная смазка для обычных подшипников не обязательно подходит шпинделю: неподходящая вязкость или избыточное количество материала способны увеличить момент трения и нагрев.
Для высокоскоростных подшипников в справочных материалах встречаются шпиндельные масла класса ISO VG 2 и ISO VG 5. ISO VG 2 указывается для высокоскоростных шпинделей свыше 10 000 об/мин, ISO VG 5 - для шпиндельных подшипников станков. Эти значения помогают понять, какие классы рассматривают для таких задач, но сами по себе не заменяют спецификацию конкретного узла.
Для консистентных смазок учитывают не только температурные свойства и совместимость, но и объем заполнения. В справочных данных для подшипников шпинделей приводится заполнение примерно 20-30% свободного объема. Этот ориентир нельзя переносить на любой подшипник без проверки требований изготовителя: избыток материала при высокой скорости повышает сопротивление вращению и может вызвать дополнительный нагрев.
Если узел рассчитан на полимочевинную смазку, при подборе важно учитывать не только высокую скорость, но и поведение смазочного материала при холодном пуске, риск фреттинга и воздействие влаги. При таких исходных требованиях в качестве варианта рассматривают EFELE MG-251 - термостойкую полимочевинную смазку для высокоскоростных шпинделей. Перед применением нужно подтвердить, что именно этот тип материала и его подача соответствуют документации подшипника.
ГОСТ 28549.2-90 относится к смазочным материалам для шпинделей, подшипников и сопряженных соединений. Указание группы в стандарте помогает сориентироваться в области применения, но не означает автоматического допуска любой смазки к конкретному шпинделю. При замене сверяют характеристики материала с требованиями изготовителя, а не выбирают его только по общему назначению.
Как смазывать подшипники шпинделя и задавать регламент
Регламент смазки шпинделя определяется типом системы и документацией оборудования.
В материалах по обслуживанию встречается интервал около 500 моточасов для некоторых узлов ЧПУ, однако это общий ориентир, а не обязательный срок для каждого шпинделя. Периодичность может отличаться в зависимости от скорости, нагрузки, температуры, конструкции подшипников и режима подачи.
Перед обслуживанием уточняют, допускает ли узел пополнение смазки, требуется ли ее замена и предусмотрена ли очистка каналов. Для масловоздушной системы проверяют подачу масла и воздуха, фильтры, дозаторы, соединения и сопла. Для консистентного заполнения соблюдают заданное количество: добавление «с запасом» не увеличивает ресурс автоматически и может привести к нагреву.
Практический порядок проверки можно зафиксировать в карте технического обслуживания:
Записать тип шпинделя, подшипников и системы смазывания.
Сверить материал, способ подачи и периодичность с документацией изготовителя.
Проверить состояние магистралей, каналов и дозирующих элементов, если они предусмотрены конструкцией.
Отмечать время работы, появление шума, вибрации, утечек и изменения температуры.
После обслуживания проверить работу шпинделя в предусмотренном изготовителем режиме.
Если применяют масловоздушную подачу, проверка только уровня масла недостаточна: для работы системы нужны чистый воздух и свободные каналы. Для отдельных систем в качестве параметров приводятся фильтрация до 5 мкм абсолютных и точка росы не выше 4 °C. Конкретные значения для станка следует подтвердить по его технической документации и настройкам системы.
Не следует менять схему смазывания только ради удобства обслуживания. Переход с консистентной смазки на масло-воздух требует соответствующих каналов, сопел, фильтрации и регулирования подачи. Если конструкция шпинделя этого не предусматривает, изменение может ухудшить смазывание вместо того, чтобы повысить надежность.
Смазка шпинделя токарного станка: контроль состояния
Смазка шпинделя токарного станка подбирается по характеристикам его подшипников и штатной системе подачи, а не по названию оборудования.
Это важно и для станков с ЧПУ, и для универсальных моделей: одинаковая операция не гарантирует одинаковой конструкции шпинделей. До обслуживания нужно установить, открыт ли узел, есть ли централизованная подача и допускает ли изготовитель вмешательство.
Изменение шума, вибрации или температуры требует проверки, но не служит основанием просто добавить смазку. Причиной могут быть загрязнение, неподходящая вязкость, старение материала, износ подшипника или нарушение подачи масла и воздуха. Если шум появился после обслуживания, проверяют, не изменились ли количество смазки и режим подачи.
При диагностике полезно сопоставлять состояние шпинделя с режимом работы. Фиксируют, возникает ли нагрев после холодного пуска или длительной работы, меняется ли шум при изменении частоты вращения, есть ли следы утечки. Эти наблюдения помогают отличить возможную неисправность системы смазывания от механического износа, но окончательное решение принимают после проверки узла и требований его изготовителя.
Для станка горизонтально-расточного 2А622-1 нельзя назначить точное место подачи или интервал обслуживания только по обозначению модели. Нужны паспорт и схема смазки конкретного исполнения, а также сведения о установленном шпиндельном узле. Если документация предусматривает отдельные точки смазывания, сверяют их назначение и тип материала; не переносят автоматически рекомендации для другого станка или подшипника.
Чтобы поддерживать узел в рабочем состоянии, ведут записи об обслуживании и изменениях в работе шпинделя. Это позволяет сопоставить фактические моточасы с предписанным интервалом и заметить отклонения до планового обслуживания. Показание около 500 моточасов можно использовать только как справочный ориентир для некоторых CNC-узлов, а не как универсальное правило для токарного или расточного станка.
Ошибки при обслуживании шпиндельных подшипников
Распространенная ошибка - считать, что любой подшипник можно обслуживать одинаково.
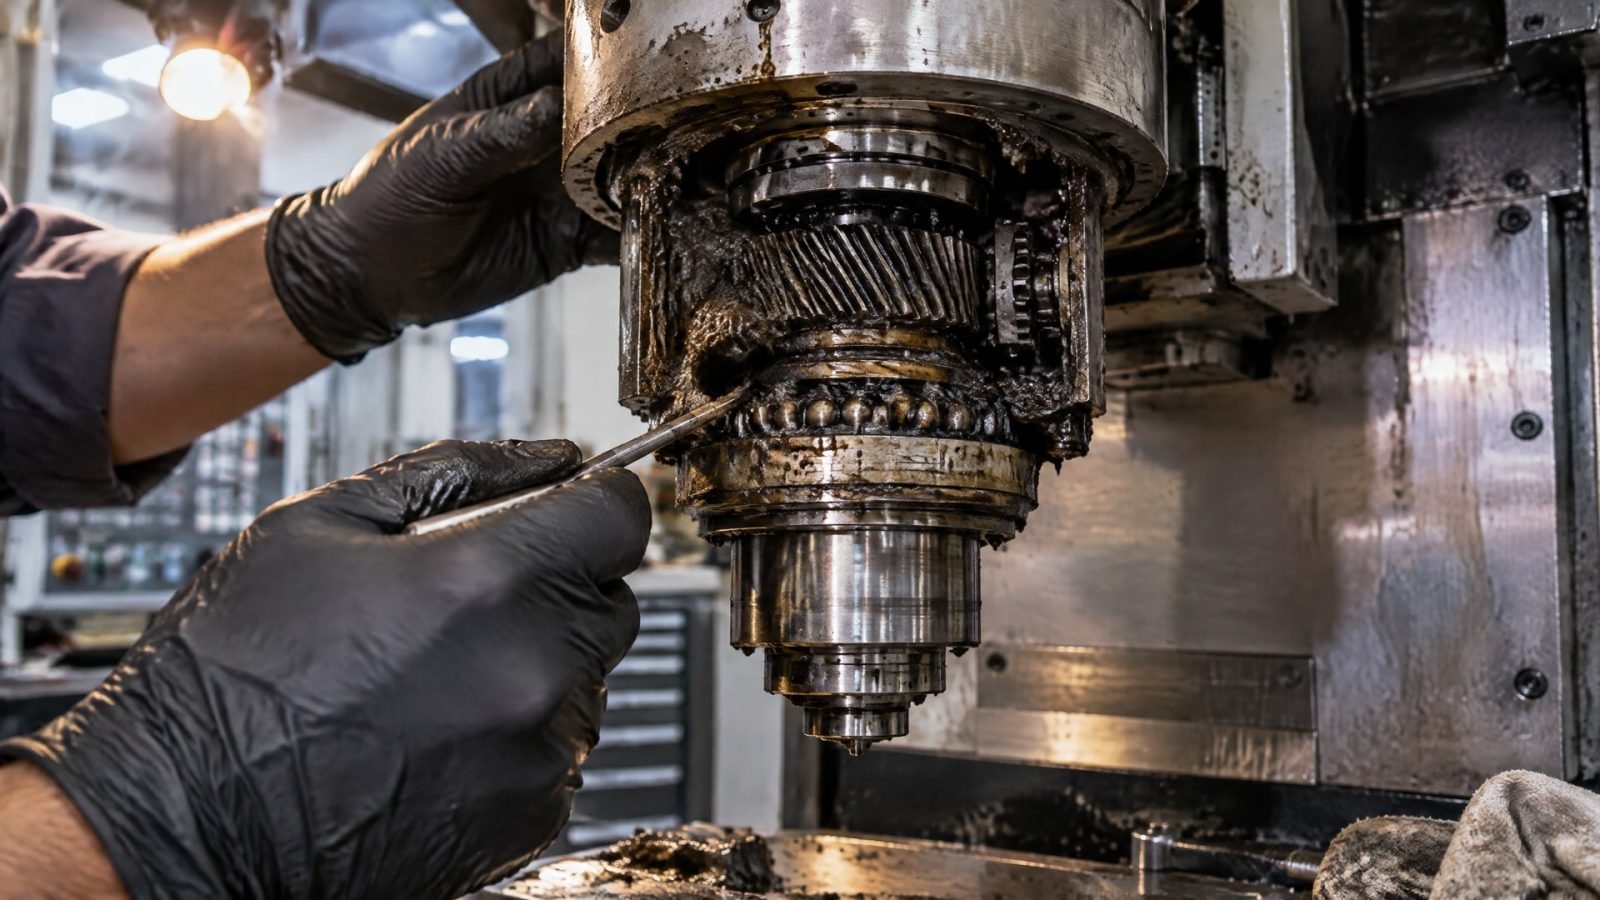
Шпиндель может работать с консистентной смазкой, масловоздушной подачей или масляным туманом, а герметичный или заполненный на заводе узел может не предусматривать регулярного пополнения. Перед работой устанавливают фактическую схему и требования изготовителя.
Вторая ошибка - добавлять материал при каждом появлении шума. Шум может быть связан с загрязнением, износом, несоответствием вязкости или нарушением подачи. Избыток консистентной смазки повышает потери и нагрев, особенно при высокой скорости. Поэтому сначала проверяют состояние подшипника и системы, а затем решают, требуется ли смазывание или ремонт.
К ошибкам также относятся:
Выбор смазки только по общему назначению «для подшипников», без сверки с характеристиками шпинделя.
Превышение заданного количества консистентной смазки.
Попытка перейти на масло-воздух без каналов, сопел и средств регулирования подачи.
Игнорирование чистоты воздуха и состояния дозирующих элементов в масловоздушной системе.
Применение общего интервала обслуживания вместо регламента для конкретного узла.
Отдельно учитывают чистоту: загрязнения в каналах или соплах нарушают дозирование. Для масловоздушных систем в справочных материалах приводятся фильтрация воздуха до 5 мкм абсолютных и точка росы не выше 4 °C. Эти параметры показывают, насколько важны подготовка воздуха и исправность магистралей, но настройки конкретной системы нужно сверять с документацией станка.
Требования к шпиндельной смазке нельзя выводить только из условий цеха. Высокая нагрузка сама по себе не определяет материал и график обслуживания: решающими остаются конструкция, скорость, схема подачи и предписания изготовителя. Такой подход помогает избежать случайной замены смазки и вмешательства в узел, рассчитанный на работу без регулярного пополнения.
Часто задаваемые вопросы
Как часто нужна смазка подшипников шпинделя ЧПУ?
Единого интервала нет. В справочных материалах встречается ориентир около 500 моточасов для некоторых узлов ЧПУ, но он не подходит автоматически для каждого шпинделя. Периодичность зависит от конструкции, типа смазочной системы и режима работы. Основной ориентир - документация изготовителя станка и шпиндельного узла.
Какую смазку выбрать для шпинделя токарного станка?
Сначала выясните тип подшипников и предусмотренную схему: консистентная смазка, масловоздушная подача или масляный туман. Для высокоскоростных шпинделей в справочных материалах упоминаются масла ISO VG 2 и ISO VG 5, но конкретный выбор делают по документации узла, а не только по частоте вращения.
Что учитывать для станка горизонтально-расточного 2А622-1?
Нужно свериться с паспортом и схемой смазки конкретного исполнения. Одного обозначения модели недостаточно, чтобы определить тип шпиндельного подшипника, точки подачи и интервал обслуживания. Не переносите на этот станок схему от другого оборудования: сначала подтвердите конструкцию узла и требования изготовителя.
Можно ли добавить смазку, если шпиндель начал шуметь?
Не обязательно. Шум может быть связан не только с недостатком смазки, но и с загрязнением, износом подшипника, неподходящей вязкостью или нарушением подачи масла и воздуха. Сначала проверьте состояние узла и системы смазывания. Добавление материала без диагностики способно усилить нагрев.
Заключение
Смазка шпинделя станка должна соответствовать типу подшипников, частоте вращения и штатной системе подачи. Для высокоскоростного узла важны точное дозирование и чистота каналов, а для консистентного заполнения - соблюдение требуемого количества. Универсального интервала обслуживания нет: ориентиром служит документация конкретного шпинделя.
Следующий шаг - найти паспорт станка и схему смазки, зафиксировать тип системы и проверить требования к материалу и периодичности. Если документация отсутствует, перед заменой смазки или изменением способа подачи следует установить модель шпиндельного узла и получить данные для его обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от износа и коррозии, а также как правильно проводить обслуживание.
Узнайте, какие документы подтверждают статус смазки с допуском H1, помимо NSF, и как проверить их актуальность.
Узнайте, как выбрать СОЖ для обработки жаропрочных сплавов при глубоком сверлении, чтобы избежать налипания и обеспечить эффективное удаление стружки.