
Финишная обработка покрытия: когда она нужна после нанесения антифрикционного слоя
Финишная обработка покрытия после нанесения нужна не всегда. Для большинства жидких антифрикционных и твердосмазочных составов стандартная последовательность включает подготовку основы, нанесение и сушку или отверждение. Механическую доводку применяют только тогда, когда она предусмотрена технологией: например, термонапыленное покрытие после нанесения шлифуют до заданных размеров и шероховатости.
Инженеру и технологу важно заранее определить, как покрытие повлияет на геометрию детали и можно ли обрабатывать сформированный слой. В статье разберем, чем отличаются технологии, когда допустимы шлифование и суперфиниш, почему подготовка поверхности часто важнее постобработки и как проверить выбранный процесс на деталях.
Финишная обработка покрытия: что происходит после нанесения
Под финишной обработкой покрытия могут понимать разные операции: сушку или отверждение состава, контроль поверхности, а также механическую доводку сформированного слоя.
Эти операции не взаимозаменяемы. Для большинства жидких антифрикционных покрытий завершающий этап - сушка или отверждение, а шлифование после нанесения не входит в стандартную схему.
Обычная последовательность выглядит так: подготовка основы, нанесение состава и выдержка в заданных условиях. В зависимости от механизма отверждения в материалах указаны режимы продолжительностью от 2 до 90 минут при температуре от комнатной до 250°C. Эти значения описывают разброс технологий, а не единый режим, который можно применять к любому покрытию.
После отверждения некоторые твердосмазочные составы образуют сухую пленку толщиной в несколько микрон. Такой слой работает как разделительная и износоснижающая прослойка между трущимися поверхностями. Поэтому попытка снять материал шлифованием без предусмотренной технологии может изменить толщину рабочего слоя и повлиять на работу покрытия.
Важно также различать допустимую шероховатость основы и шероховатость уже нанесенного слоя. Если деталь должна соответствовать заданным размерам, их стоит заложить до нанесения или выбрать технологию, которая предусматривает последующую механическую доводку. Компенсировать отклонение размеров за счет произвольного шлифования жидкого твердосмазочного покрытия нельзя считать универсальным решением.
Сушка и отверждение - не механическая доводка
После нанесения состав может требовать выдержки при комнатной температуре или нагрева. В приведенных техлистах встречаются режимы отверждения по 40 минут при 23°C, 10 минут при 50°C и 5 минут при 90°C. Эти параметры относятся к конкретным составам и показывают, насколько различаются режимы даже внутри одной группы покрытий.
Другие примеры включают выдержку 60 минут при 150°C или 30 минут при 180°C. Переносить эти значения на другой материал нельзя: режим выбирают по документации именно на используемое покрытие и с учетом допустимой температуры детали. Финишная обработка покрытия начинается не с выбора абразива, а с выяснения, что именно предусматривает технологическая инструкция: сушку, отверждение или механическую доводку.
Обработка после нанесения покрытия зависит от технологии
Обработка после нанесения покрытия допустима, если это предусмотрено конструкцией и технологией процесса.
Для жидких антифрикционных составов типовой подход иной: состояние основы доводят до нанесения, затем покрытие сушат или отверждают. Если сразу включить шлифование в маршрутную карту, не проверив совместимость операции с конкретным покрытием, можно снять часть тонкой пленки или изменить ее толщину.
Исключение - отдельные термонапыленные антифрикционные покрытия. После напыления поверхность может оставаться шероховатой, поэтому ее шлифуют до требуемых размеров и чистоты. Для одного из исследованных вариантов термонапыленного покрытия указано значение шероховатости около 0,25 µm RMS при стандартном шлифовании. Это пример технологически предусмотренной операции, а не универсальный норматив для всех покрытий.
Когда шлифование после нанесения уместно
Технология покрытия прямо предусматривает механическую доводку после нанесения.
Необходимо получить заданные размеры или шероховатость, а процесс допускает снятие материала.
Для термонапыленного слоя предусмотрено шлифование до требуемой толщины и геометрии.
Даже в этих случаях параметры обработки нельзя назначать только по виду поверхности. Значение около 0,25 µm RMS относится к конкретному примеру и не означает, что такая шероховатость подходит любой детали или паре трения. Требования к итоговой поверхности определяют по назначению узла и документации на технологию.
Если покрытие жидкое и отверждается с образованием тонкой сухой пленки, сначала проверяют, допускает ли производитель механический контакт после отверждения. Наличие шероховатости само по себе не доказывает брак: для термонапыленных систем она может быть ожидаемым промежуточным состоянием. И наоборот, гладкий внешний вид не подтверждает соответствие толщины или адгезии требованиям.
Подготовка основы важнее постобработки твердосмазочного покрытия
Для многих антифрикционных покрытий качество сцепления с деталью закладывается до нанесения.
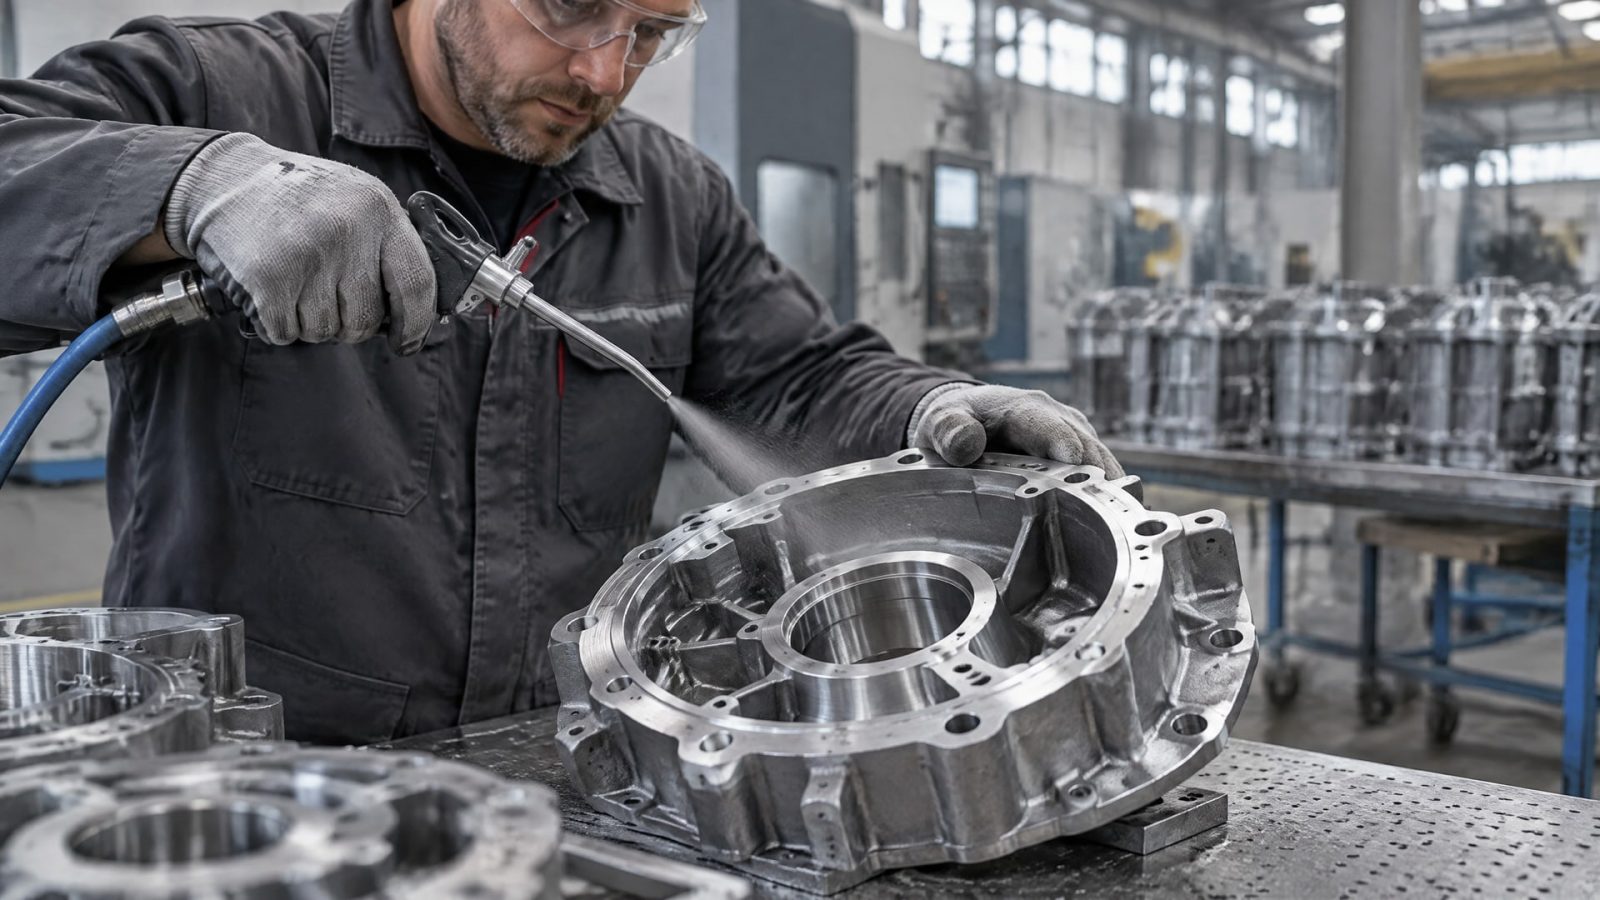
В зависимости от материала и технологии применяют обезжиривание, удаление пыли и ржавчины, струйную очистку, фосфатирование, анодирование и другие способы подготовки. Универсальной схемы нет: набор операций выбирают под основу и конкретный состав.
В техлистах для повышения адгезии и ресурса указывают фосфатирование и пескоструйную обработку. Для одного покрытия приведена пескоструйная подготовка с абразивом зернистостью 180 grit. Это частный параметр технологии, а не общая рекомендация для всех деталей. Предобработка должна соответствовать материалу основы, геометрии изделия и требованиям к покрытию.
Почему нельзя заменить подготовку шлифованием после нанесения
Адгезия и срок службы твердосмазочного слоя зависят от предобработки, подобранной под деталь и тип покрытия. Последующая механическая обработка не исправляет загрязнение основы или неподходящий способ подготовки. Если покрытие плохо сцепилось с деталью, доводка поверхности после нанесения не устраняет причину.
На результат влияют также толщина пленки и способ нанесения. Поэтому при переходе от лабораторного образца к серийному процессу важно учитывать геометрию оригинальной детали. Если на детали есть углубления, внутренние каналы или зоны со сложным доступом, проверяют, можно ли равномерно подготовить и покрыть эти участки.
Для нанесения жидкого состава применяют разные методы подготовки: от обезжиривания и моющей обработки до плазменной или коронной обработки. Перечисленные методы не являются этапами, которые нужно выполнять все одновременно. Инженер выбирает подходящие операции по материалу основы и технологическим требованиям, а затем подтверждает результат испытаниями.
Твердосмазочное покрытие: обработка сложных каналов и отверстий
Для внутренних каналов и плунжерных отверстий сложной детали нужно заранее оценить, как подготовить поверхность и нанести покрытие по всей рабочей зоне.
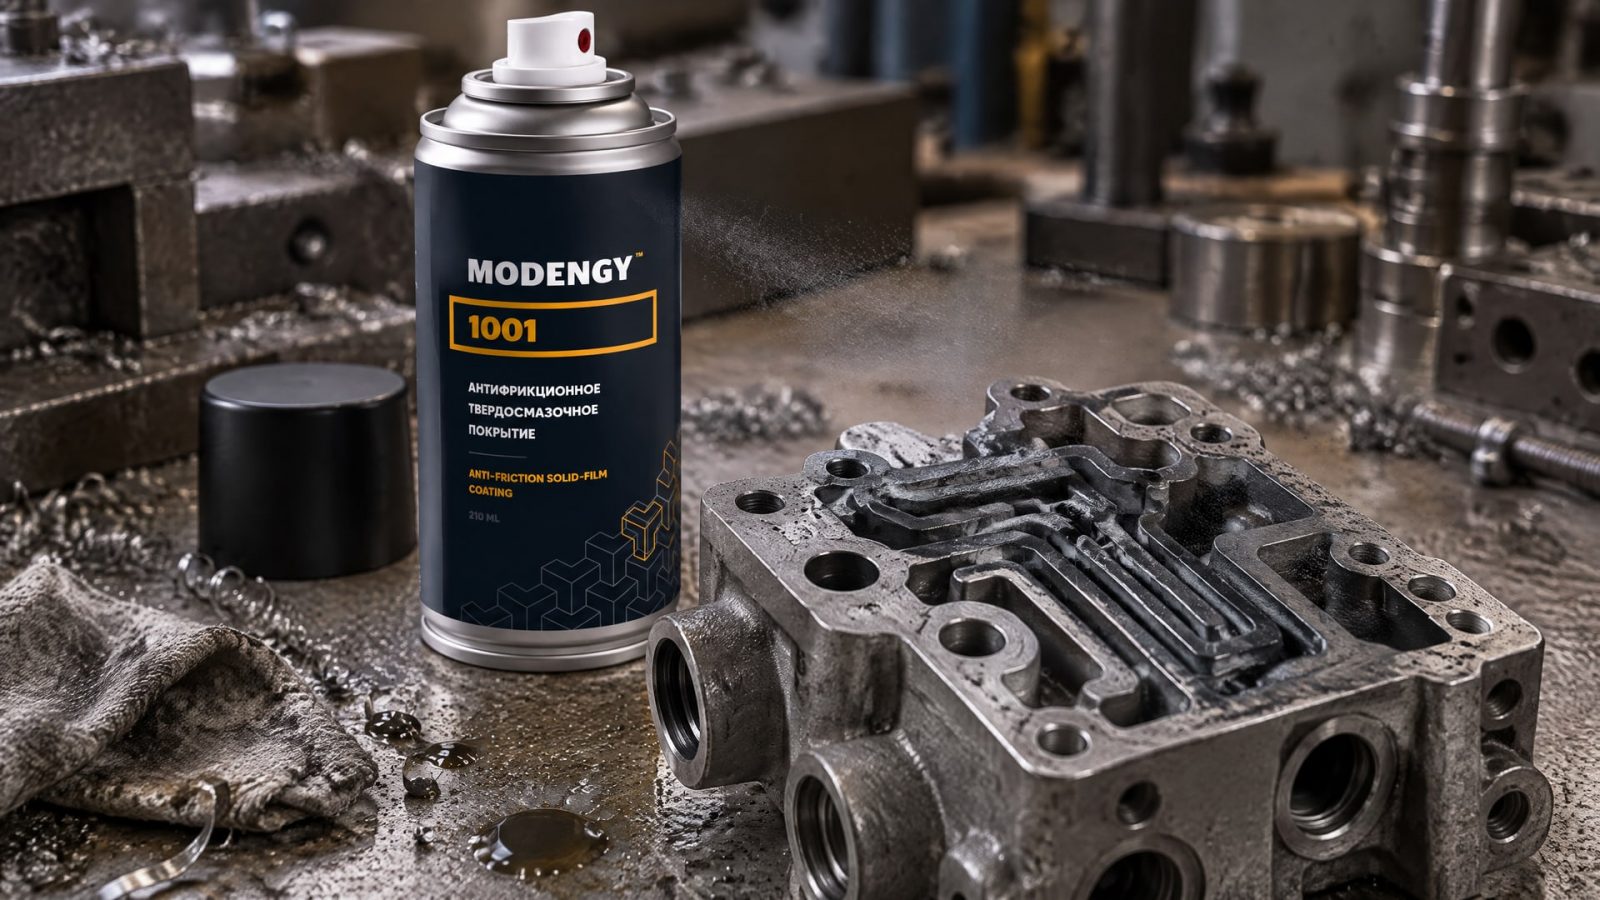
Геометрия может затруднять механический доступ к участку, а последующая доводка способна оказаться невозможной или нежелательной для тонкого слоя. Поэтому размеры и требования к поверхности таких деталей согласуют с технологией покрытия до запуска обработки.
Проблема особенно заметна, когда финишные требования относятся к поверхности внутри канала, а не только к доступной наружной части детали. Если маршрут предполагает механическую доводку, следует проверить, достижимы ли нужные участки инструментом и не будет ли затронута рабочая пленка. Если же обработка после нанесения не предусмотрена, основное внимание уделяют подготовке основы и контролю самого нанесения.
Для внутренних каналов и плунжерных отверстий, где требуется финишная обработка и снижение трения и износа, в качестве решения применяют антифрикционные твердосмазочные покрытия, в том числе MODENGY 1001. Возможность последующей механической доводки при этом нужно определять по технологии покрытия и требованиям к детали, а не по одному лишь факту применения состава.
Такой подход помогает не переносить автоматически на внутреннюю поверхность операции, предназначенные для наружной. Для сложной геометрии важны доступность участка, способ подготовки и возможность проверить результат. Если визуально оценить внутреннюю поверхность нельзя, технологический процесс следует подтверждать на оригинальной детали, а не только на плоском образце.
Как выбрать постобработку антифрикционного покрытия
Выбор начинается с определения типа покрытия и его механизма формирования.
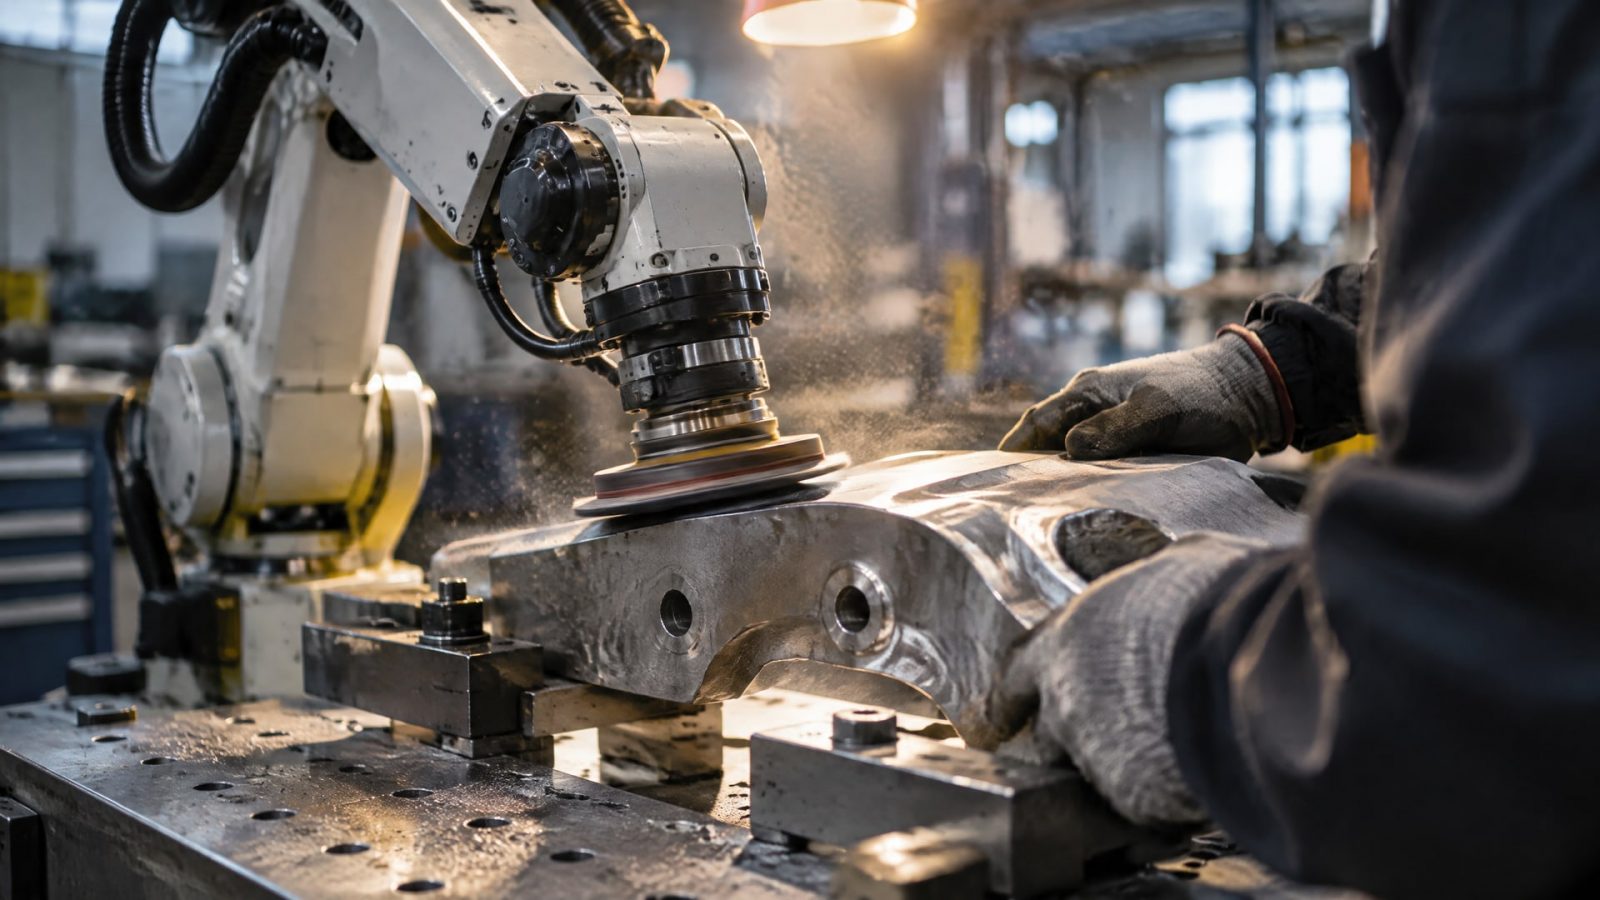
Для большинства жидких составов после нанесения предусмотрены сушка или отверждение; для отдельных термонапыленных систем - шлифование до требуемой геометрии. Поэтому в технологической документации нужно явно указать, требуется ли механическая обработка и какие параметры должны быть получены после нее.
Режимы отверждения существенно различаются. В источниках приведены значения от 2 до 90 минут и от комнатной температуры до 250°C. Это широкий диапазон для разных систем, а не основание выбрать среднее значение. Режим сверяют с документацией на покрытие и возможностями детали выдержать заданный нагрев.
Что проверить перед запуском процесса
Тип покрытия и предусмотренный способ формирования слоя.
Требования к размерам и состоянию поверхности до нанесения.
Необходимые операции подготовки основы: например, обезжиривание, струйная очистка или фосфатирование.
Режим сушки или отверждения, включая продолжительность и температуру.
Допустимость шлифования или другой механической доводки после нанесения.
Возможность проверить покрытие на оригинальной детали и в условиях промышленного процесса.
Результат зависит не только от выбранной операции, но и от толщины пленки, состояния основы и метода нанесения. По этой причине спецификацию рекомендуют утверждать после испытаний на оригинальных деталях и в промышленном процессе. Для оценки коррозионной стойкости антифрикционных покрытий в источниках также указан метод испытаний по ISO 9227.
Если задача связана с трением или финишными покрытиями деревянных и древесно-стружечных полов, в материалах встречаются ASTM D1894 и ASTM D2394. Эти стандарты относятся к отдельным методам оценки и не заменяют требования к промышленному антифрикционному покрытию на металлической детали. Подбирать метод испытаний нужно под объект и свойства, которые требуется оценить.
Часто задаваемые вопросы
Можно ли шлифовать антифрикционное покрытие после нанесения?
Не всегда. Для большинства жидких антифрикционных покрытий стандартный процесс включает подготовку основы, нанесение и сушку или отверждение. Шлифование после нанесения допускается, если оно предусмотрено конкретной технологией. Для термонапыленных покрытий такая доводка может быть обычной операцией, позволяющей получить заданные размеры и шероховатость.
Если поверхность после нанесения шероховатая, это брак?
Не обязательно. У некоторых термонапыленных покрытий шероховатость после нанесения ожидаема, а требуемые размеры и состояние поверхности получают шлифованием. Для жидких покрытий оценивать результат нужно по документации на конкретный состав и процесс. Одного визуального осмотра недостаточно, чтобы подтвердить толщину пленки или качество сцепления.
Можно ли исправить неточные размеры шлифованием покрытия?
Только если механическая доводка предусмотрена технологией. Для большинства жидких антифрикционных покрытий размеры детали и состояние основы контролируют до нанесения, а после формирования пленки проводят сушку или отверждение. Если нужно получить точную геометрию, ее заранее закладывают в маршрут обработки либо выбирают технологию, допускающую последующее шлифование.
Что важнее: постобработка покрытия или подготовка поверхности?
Для большинства твердосмазочных покрытий ключевое значение имеет подготовка основы до нанесения. Обезжиривание, удаление загрязнений и подходящий способ предобработки влияют на адгезию и срок службы. Шлифование после нанесения применяют только при наличии соответствующего этапа в технологии; оно не заменяет очистку или подготовку детали.
Заключение
Финишная обработка покрытия после нанесения зависит от технологии. Жидкие антифрикционные составы обычно сушат или отверждают, а механически доводят только те покрытия, для которых такая операция предусмотрена, например отдельные термонапыленные системы. Поэтому размеры и состояние основы следует контролировать до нанесения, а режим отверждения и возможность шлифования сверять с технологической документацией.
Следующий шаг для инженера или технолога - проверить маршрут на оригинальной детали: зафиксировать подготовку основы, способ нанесения, режим отверждения и требования к итоговой поверхности. После этого подтвердить результат испытаниями в промышленном процессе и включить допустимую постобработку в спецификацию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Защита плунжерных пар твердосмазочным покрытием снижает трение, износ и риск заедания, обеспечивая работу при недостатке смазки.
Узнайте, как обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита.