
Безопасность пищевых смазок и прохождение аудитов HACCP
Смазки категории H1 - один из ключевых элементов системы безопасности пищевого производства, но только наличие сертификата NSF H1 не гарантирует успешное прохождение аудита HACCP. Аудиторы проверяют не просто продукт, а всю цепочку: действующую регистрацию в реестре, правильность применения на каждой точке, документацию, хранение и доказуемую прослеживаемость использования. Статья рассчитана на технических специалистов, инженеров и закупщиков, которые готовят производство к аудиту или управляют программой безопасности пищевых смазок. Вы узнаете, что именно проверяют аудиторы HACCP, какие ошибки чаще всего приводят к замечаниям, и как правильно организовать учет смазок, чтобы уверенно пройти проверку.
Что такое H1 и как она связана с HACCP
NSF H1 - это не просто маркетинговый термин «пищевая смазка», а конкретная регистрация продукта, допускающая случайный (incidental) контакт с пищей в пределах не более 10 ppm (10 мг/кг).
Эта категория применяется к смазкам на основе разрешенных минеральных масел, синтетических базовых жидкостей и одобренных присадок, перечисленных в FDA 21 CFR 178.3570.
В логике HACCP каждая точка смазки должна быть оценена как потенциальный источник химического загрязнения. Если узел находится над продуктовой линией, рядом с открытым продуктом или в зоне потенциального разбрызгивания, использование H1-смазки рассматривается как стандартный способ контроля этого риска. Однако сама регистрация H1 - это только инженерный контроль; аудиторы смотрят дальше: действительно ли смазка применена в указанных точках, правильно ли количество, ведется ли учет.
Важно различать H1 и H2. H2 предназначены для зон без контакта с пищей и не допускают ни прямого, ни случайного попадания в продукт. Термин «Food Grade» в источниках прямо связывается только с H1, а H2 исключаются из пищевого контекста полностью. Эта граница критична для аудита: если на точке над продуктом обнаружена H2-смазка, это будет замечанием, даже если риск попадания кажется минимальным.
Аудит HACCP: что проверяют аудиторы в отношении смазок
Аудиторы HACCP используют четкий чек-лист при проверке смазок, и успешное прохождение зависит от того, что вы можете показать и доказать.
Вот основные элементы проверки.
Действующая регистрация и документация
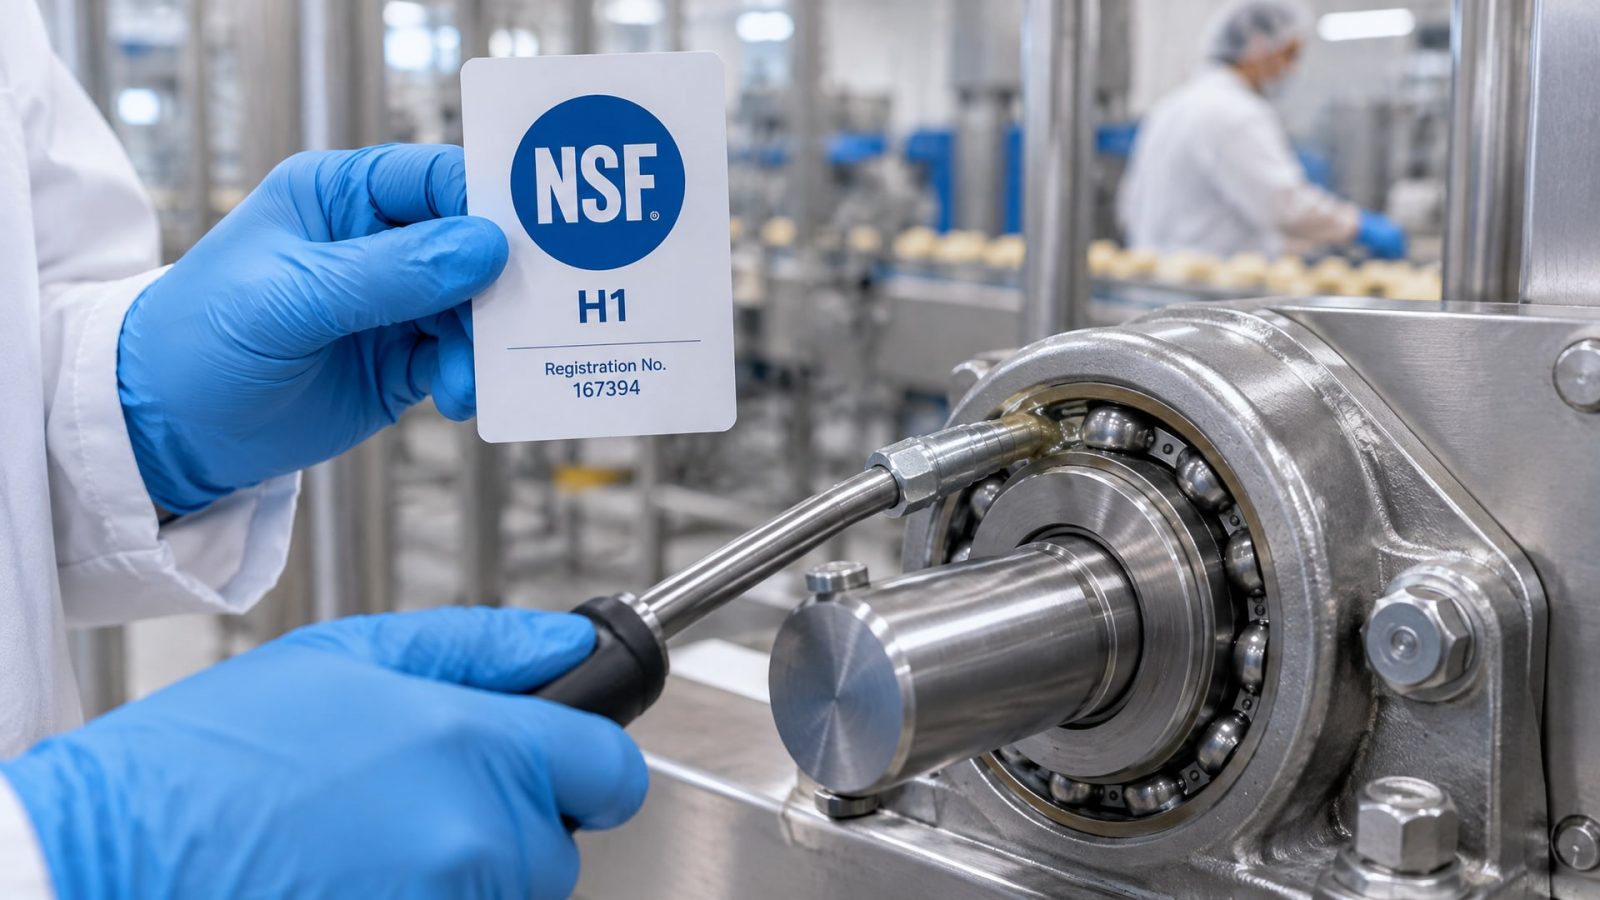
Аудитор запросит актуальный сертификат NSF H1 или проверит регистрацию продукта в онлайн-реестре NSF. Старый сертификат, даже если когда-то был получен, может быть недостаточен - нужна текущая регистрация. Кроме того, должны быть в наличии:
паспорт безопасности материала (SDS);
подтверждение соответствия FDA 21 CFR 178.3570;
при наличии - сертификат ISO 21469, который показывает, что производство смазки тоже управляется санитарными процедурами.
Все эти документы должны быть на русском языке или иметь перевод, и храниться в доступном для проверки месте.
Реестр применяемых смазок
Необходимо вести список (реестр) всех смазок, разрешенных на производстве, с указанием:
названия продукта и производителя;
регистрационного номера NSF или ссылки на реестр;
разрешенных точек применения (например, подшипники направляющих линии A, петли люков, шарниры дозирующего оборудования);
максимального количества смазки на одну точку (в граммах или миллилитрах);
статуса утверждения (одобрена, снята с обращения, заменена).
Этот реестр - основной документ, который показывает системный подход к управлению химическими нагрузками. Без него аудит обычно не проходит.
Журналы применения и трассируемость
Для каждого смазывания или перепроверки должен быть журнал, где записано:
дата и время применения;
название смазки;
точка применения;
количество (граммы или миллилитры);
фамилия и должность исполнителя;
подпись ответственного лица.
Частота ведения такого журнала зависит от программы смазки (ежедневно, еженедельно, ежемесячно). Аудиторы особенно тщательно проверяют соответствие между плановым расходом смазки и фактическими записями: если по документам смазка применяется каждый день, но журнал пустой за две недели - это замечание.
Классификация точек и оценка риска
Каждая точка смазки должна быть классифицирована как:
Зона I - непосредственный контакт с продуктом (редко требует смазку, обычно используются H3 или безсмазочные узлы);
Зона II - косвенный контакт (над продуктовой линией, в радиусе потенциального разбрызгивания) - требует H1;
Зона III - без контакта (механизмы, удаленные от продукта) - допускаются H2.
Аудитор проверит, есть ли схема или акт оценки риска, подписанные инженером и согласованные с начальником производства. Если точка классифицирована неправильно (например, узел Зоны II смазан H2), это будет замечанием.
Различие между H1 и ISO 21469: почему аудиторы смотрят дальше
H1 и ISO 21469 часто путают, но это разные уровни контроля.
H1 - это оценка самого продукта: состав, разрешенные базовые масла и присадки, уровень безопасности при случайном контакте. ISO 21469 - это стандарт для процесса: как производится смазка, какие санитарные процедуры применяются на заводе-производителе, как контролируется качество ингредиентов, как управляются загрязнения.
Смазка может иметь H1-регистрацию, но не иметь ISO 21469. В этом случае аудитор все еще может согласовать ее использование, но с повышенными требованиями к документации и контролю хранения. Если же смазка сертифицирована по ISO 21469, это сигнал, что производство придерживается высокого санитарного уровня, и аудитор воспринимает такую смазку с большей уверенностью.
На практике: если выбирать между двумя H1-смазками, одна из которых имеет ISO 21469, а вторая - только NSF H1, закупщики предпочитают сертифицированную по ISO 21469. Это не обязательно, но показывает знание регулятора и усиливает позицию при аудите.
Типовые ошибки, которые приводят к замечаниям при аудите
Практика показывает, что большинство замечаний по смазкам возникают не из-за неправильного выбора продукта, а из-за организационных упущений.
Отсутствие или неполное ведение реестра смазок
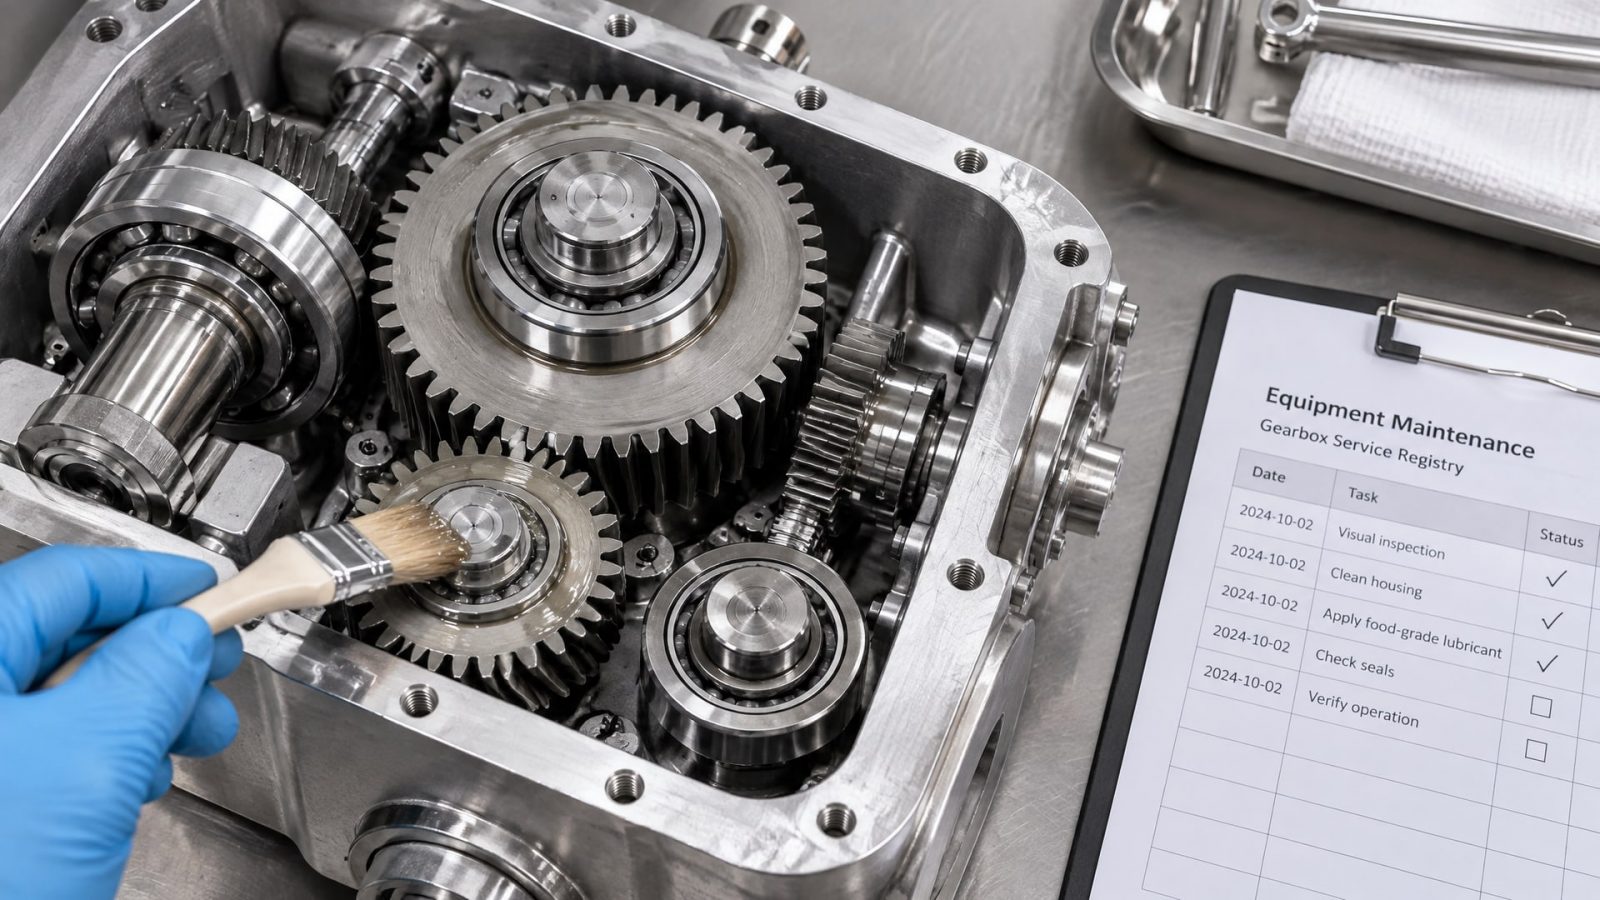
Это самая частая ошибка. Производство использует несколько смазок, но нет централизованного списка, где указано, какая смазка в какой точке применяется. Результат: при аудите аудитор обнаруживает на полке смазку, которая не внесена в реестр, или точку, за которой не закреплена смазка.
Решение: составить реестр со всеми точками и смазками, согласовать его с производством, утвердить у руководителя, разместить в доступном месте.
Неправильная классификация точек
Типичный пример: узел, расположенный над конвейером с открытым продуктом, смазан H2, потому что «вероятность попадания мала, и мастер привык к этой смазке». Аудитор категоризирует эту точку как Зону II и требует H1.
Решение: провести формальную оценку рисков с участием инженера и специалиста HACCP; результаты записать в акт; при необходимости пересмотреть выбор смазок.
Пропуски в журналах применения
Журнал ведется, но не полностью: пропущены даты, не указано количество, или записи ведутся задним числом, когда о точных данных уже не вспомнить.
Решение: обучить персонал вести журнал сразу после смазывания; установить напоминания (график на производстве); ежемесячно проверять полноту записей.
Смешение пищевых и промышленных смазок при хранении
Если все смазки хранятся в одном шкафу без маркировки или разделения, риск перепутать H1 с H2 очень высок. Аудитор может обнаружить, что на производстве стоит смазка, которая вообще не в реестре.
Решение: отдельное хранилище для пищевых смазок, четкие ярлыки на каждой канистре (H1 или H2), недоступность для случайного использования.
Использование дешевой смазки вместо согласованной
Бывает, что по документам согласована одна смазка, а на практике используется другая, якобы «аналог». Даже если она тоже H1, это нарушение программы HACCP.
Решение: жесткий контроль соответствия фактического использования реестру; обучение персонала; периодические проверки на местах.
Истекший срок годности
Смазка может быть правильно выбрана и правильно применена, но если срок годности истек, это замечание при аудите. Кроме того, окисленная смазка может потерять свои защитные свойства и представлять больший риск загрязнения.
Решение: контроль дат на канистрах при получении; ведение реестра сроков; регулярная ревизия хранилища (ежеквартально); утилизация истекших запасов.
Организация системы управления пищевыми смазками на производстве
Успешное прохождение аудита требует системного подхода, а не точечных мер.
Документирование в HACCP-программе
Смазка должна быть явно отражена в анализе опасностей и оценке рисков (HAZARD ANALYSIS AND RISK ASSESSMENT). Для каждой Зоны II должны быть указаны:
тип опасности (химическое загрязнение смазкой);
вероятность попадания;
тяжесть последствий;
контрольная мера (применение H1-смазки);
критический предел (допуск H1 на эту точку).
Это не лишний документ - это основание для всех последующих действий. Без этого система управления смазками выглядит для аудитора как набор случайных правил, а не программа.
Предварительные условия (PRP) и оперативные предварительные условия (OPRP)
Программа управления смазками может быть встроена в PRP (например, в «Программу управления химическими веществами») или в OPRP, если она критична для безопасности. Документ должен описывать:
ответственных лиц;
частоту применения смазок;
методы контроля качества и соответствия;
действия при отклонениях (например, если обнаружена H2-смазка на месте H1);
обучение персонала.
Обучение и инструктирование персонала
Мастера и операторы должны знать:
какие смазки применяются на их участке;
на каких точках и в каком количестве;
почему используется именно H1, а не обычная смазка;
как вести журнал применения;
что делать, если смазка кончилась или обнаружен дефект.
Обучение проводится при приеме на работу и повторяется ежегодно. Протоколы обучения хранятся в личных делах и должны быть предъявлены аудитору.
Ревизия и аудиты
Раз в полугодие или год производство проводит внутренний аудит системы управления смазками: проверяют реестры, журналы, хранилище, фактическое соответствие. Результаты записываются, назначаются корректирующие действия. Это показывает аудитору, что производство само контролирует себя и не ждет замечаний извне.
Подбор и применение H1-смазок в критичных узлах пищевого оборудования
При выборе H1-смазки для конкретного узла нужно учитывать не только допуск H1, но и технические требования: температурный диапазон, тип узла, условия эксплуатации.
Узлы с высокой влажностью
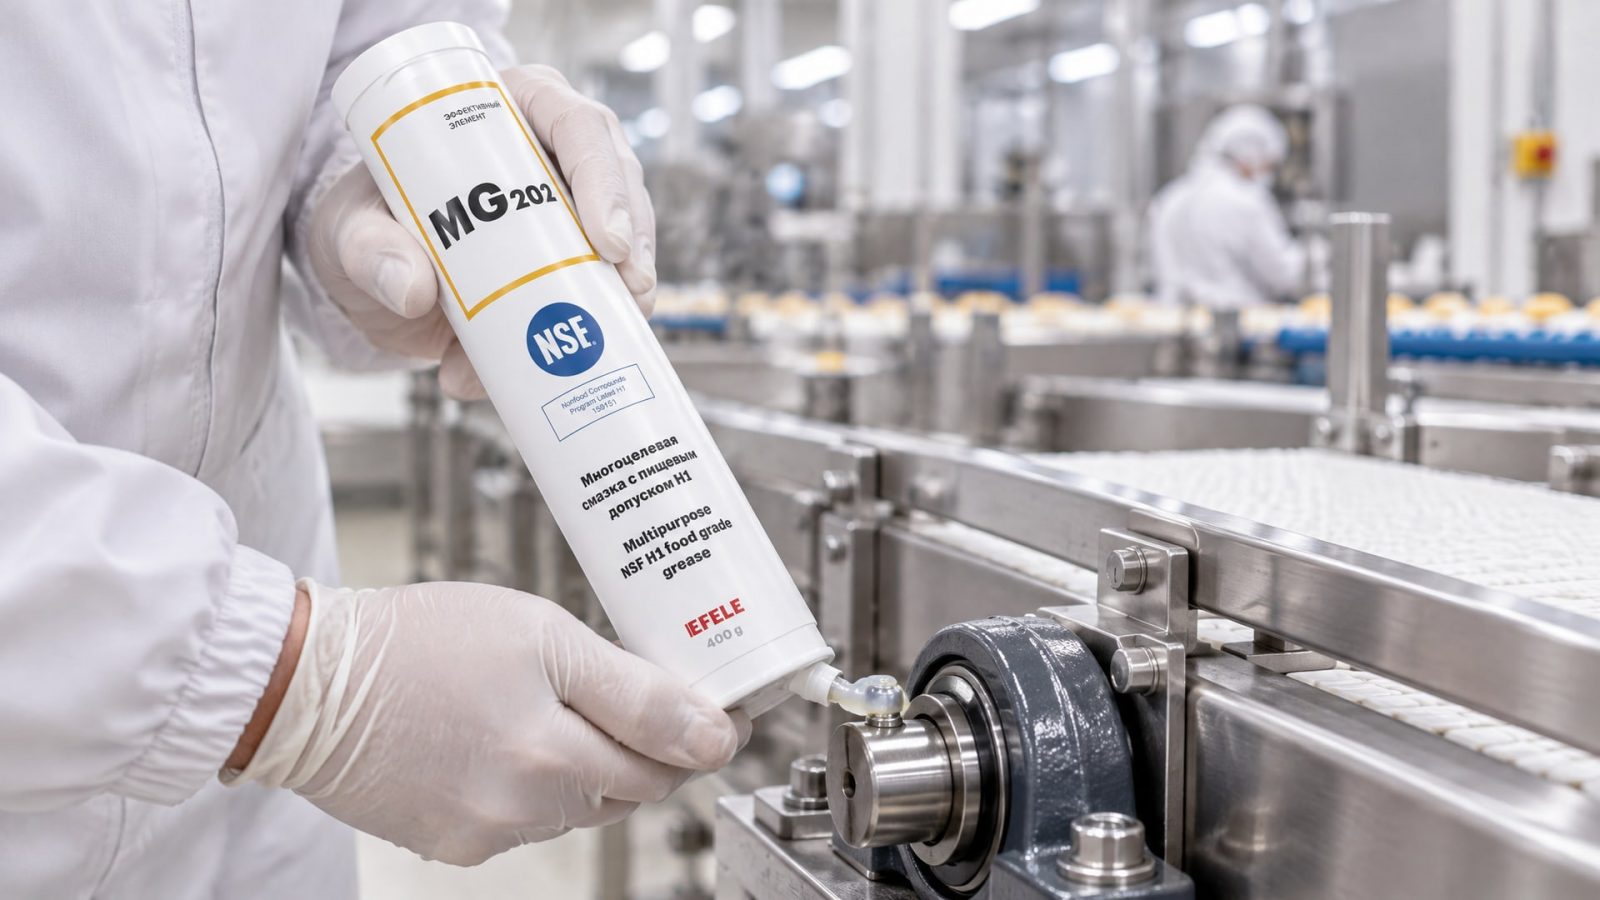
Направляющие конвейеров, люки, шарниры в зоне мойки и стерилизации работают при повышенной влажности и частом контакте с водой. Обычная минеральная H1-смазка может быть вымыта или расслоиться. В таких точках требуется смазка, устойчивая к воде и щелочным моющим средствам.
Подшипники направляющих, люки и другие узлы скольжения часто страдают от вымывания и микроколебаний (фреттинга), особенно при холодных пусках оборудования. Правильно подобранная H1-смазка с хорошей адгезией (способностью держаться на поверхности) решает обе проблемы: не стекает при мойке и обеспечивает надежную смазку при частых циклах включения-выключения. В таких случаях на производстве прижилась EFELE MG-202, которая сочетает пищевой допуск H1 с повышенной липкостью и водостойкостью, что подтверждается фактическим расходом в ежемесячных журналах применения.
Высоконагруженные узлы с экстремальными температурами
Узлы упаковочного оборудования, стерилизаторов, сушилок работают при температурах выше 80 °C и повышенной нагрузке. Стандартная H1-смазка может окислиться, загустеть или стечь, оставив узлы без защиты. В таких точках нужна термостойкая смазка.
На высоконагруженных узлах пищевого оборудования, где одновременно действуют высокие температуры (до 120 °C в циклах стерилизации) и влажность, простая смазка быстро деградирует. EFELE SG-392 была разработана именно для таких условий: это термо-водостойкая пластичная смазка с допуском H1, которая держит консистенцию при перепадах температур и не разрушается от щелочных моющих растворов. На линиях фасовки и упаковки эта смазка применяется в редукторах, шпинделях и направляющих высокоскоростного оборудования, где критична как защита от износа, так и отсутствие разбрызгивания на продукт.
Точки быстрого износа и потери смазки
Некоторые узлы работают с таким высоким трением и скоростью, что смазка быстро расходуется или выдавливается из зазора. В этих точках нужна H1-смазка, которая не только держится, но и легко пополняется без полной переборки узла.
Часто задаваемые вопросы
Если на оборудовании стоит H1-смазка, аудит HACCP пройден?
Нет. H1-смазка - необходимый, но недостаточный элемент. Аудитор проверит: действительна ли регистрация, верно ли она применена, ведется ли учет, правильно ли хранится. Замечание может быть даже при наличии отличной H1-смазки, если нет документов, журналов или если смазка нарушена при хранении.
Можно ли использовать H2, если уверен, что смазка не попадет в продукт?
В логике HACCP нельзя полагаться на вероятность, нужна гарантия. Если точка находится над или рядом с продуктом, аудитор требует H1, даже если риск попадания кажется минимальным. Использование H2 в такой точке - нарушение программы HACCP.
Что делать, если производитель смазки снял свою H1-регистрацию?
Это - неотложное действие для производства. Нужно: срочно прекратить применение этой смазки; вывести ее из реестра; подготовить замену; пересмазать все точки новой смазкой; обновить журналы; уведомить персонал. При плановом аудите это может быть замечанием, если документацию не собрать заранее.
Как часто нужно проверять и переутверждать систему управления смазками?
Минимум - один раз в год (обычно это совпадает с ежегодным аудитом HACCP). Кроме того, ревизия проводится при смене оборудования, при смене производителя смазки, при обновлении HACCP-программы, а также если выявлены отклонения в журналах (пропуски, неправильное применение).
Есть ли разница между смазкой, зарегистрированной только как NSF H1, и смазкой с NSF H1 + ISO 21469?
Обе подходят для пищевого производства, но ISO 21469 - дополнительный уровень гарантии. Эта сертификация показывает, что производство смазки тоже управляется санитарными процедурами и требует ежегодных аудитов. Для аудитора HACCP это более надежный сигнал, хотя обе смазки одинаково допустимы по закону.
Заключение
Смазка H1 - это не просто продукт, а часть системы безопасности пищевого производства. Успешное прохождение аудита HACCP зависит от того, насколько слаженно работают документирование, классификация точек, ведение записей и контроль. Аудиторы проверяют действительность регистрации, правильность применения, наличие журналов, корректность хранения и соответствие фактического расхода плановому. Типовые ошибки - неполный реестр смазок, пропуски в журналах, смешение пищевых и промышленных смазок при хранении, использование неправильной смазки вместо согласованной - легко предотвращаются системным подходом.
Первый шаг для подготовки к аудиту: провести ревизию всех смазок на производстве, составить или обновить реестр с указанием точек применения, проверить действительность всех регистраций NSF H1, убедиться, что журналы ведутся полностью и своевременно, организовать раздельное хранение пищевых и промышленных смазок. Если эта работа выполнена, аудит обычно проходит без замечаний по смазкам.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и нанести смазку для уплотнителей авто, чтобы защитить их от примерзания зимой и продлить срок службы резины.
Средний фиксатор резьбы обеспечивает надежность соединения и возможность демонтажа без нагрева. Узнайте, как выбрать подходящий.
Узнайте, как правильно выполнить замену масляной СОЖ на водосмешиваемую эмульсию без ошибок и сбоев в работе.