
Восстановление посадочных мест подшипников: как зафиксировать подшипник в разбитом корпусе без замены детали
Выработка посадочного места подшипника - одна из самых частых причин люфта, вибрации и преждевременного износа узла. Замена корпуса не всегда экономически оправдана, особенно если деталь дорогостоящая или редко встречается. Восстановление посадочного места позволяет вернуть детали рабочее состояние без полной замены: достаточно остановить прогрессирующий люфт, восстановить соосность и обеспечить правильную посадку подшипника. Статья рассчитана на инженеров, ремонтных специалистов и закупщиков, которым нужно принять решение между локальным ремонтом и дорогой заменой оборудования.
Ключевой момент: восстановление посадочного места - это не просто «приклеить подшипник». Это комплекс работ, где важны измерение износа, выбор правильного материала, подготовка поверхности и контроль геометрии после ремонта.
Измерение износа посадочного места: с чего начать ремонт
Первый и самый критичный этап - точное определение величины выработки.
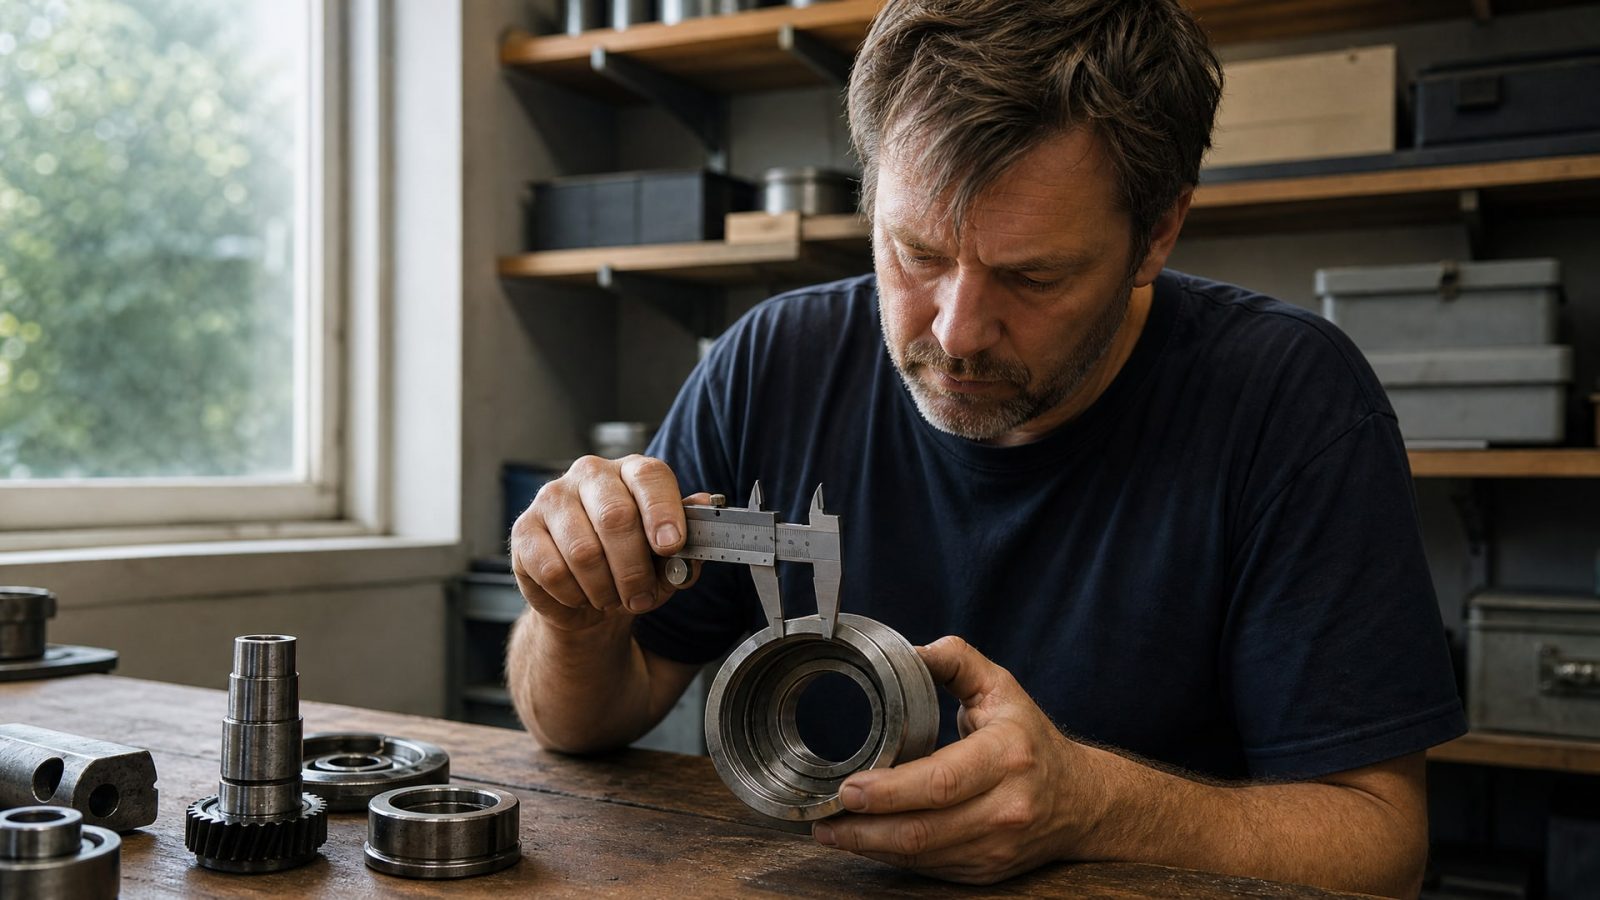
Это влияет на выбор всей технологии восстановления. Износ не равномерен по окружности: на одной стороне он может быть 30 мкм, а на противоположной - уже 80 мкм. Если измерить только в одной точке, подобранный материал может оказаться неподходящим.
Проверяют износ в четырех-шести точках по периметру посадки, замеряя внутренний диаметр корпуса щупом, глубиномером или измерительными сухариками. Сравнивают фактический размер с номиналом по чертежу. Если разница составляет 15–50 мкм, анаэробные фиксирующие составы еще работают. При износе 50–150 мкм уже нужны композитные материалы с последующей расточкой. Если зазор превышает 150 мкм и корпус при этом имеет трещины, дешевле и надежнее заменить деталь целиком.
Одновременно проверяют форму посадочного места: оно не должно быть овальным, конусным или иметь локальные ямы. Если форма нарушена, одного фиксатора недостаточно - требуется предварительное восстановление композитом или напыление.
Анаэробные фиксаторы подшипников: когда они решают задачу
Анаэробный клей в посадке подшипника срабатывает в условиях отсутствия кислорода: он затвердевает между двумя металлическими поверхностями, создавая упругую пленку толщиной 0,01–0,05 мм.
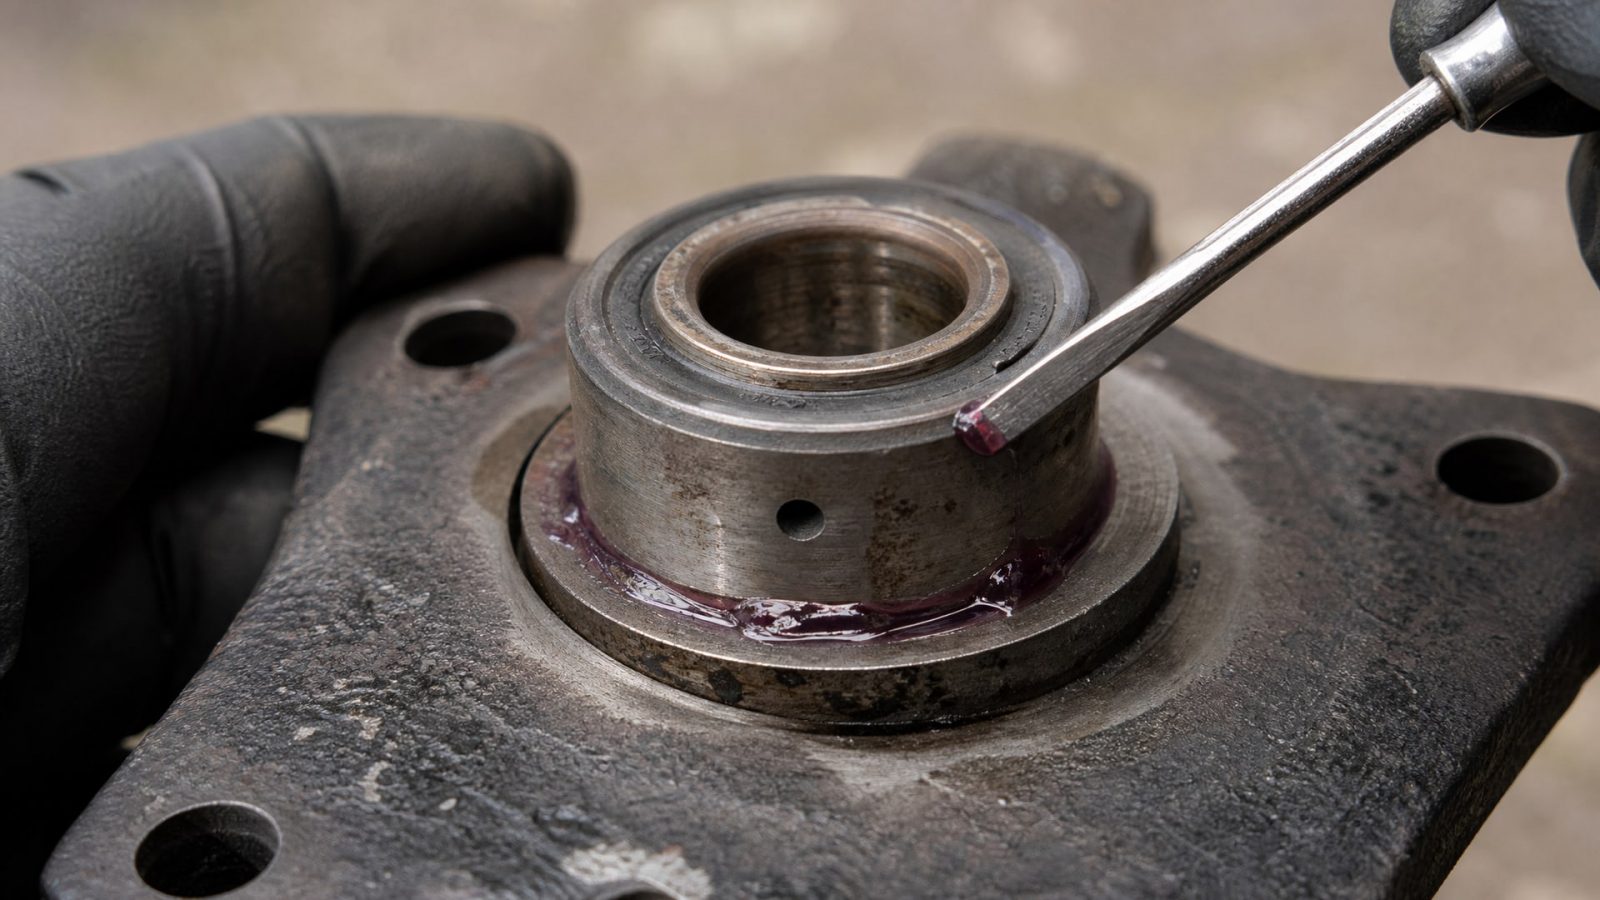
Эта пленка заполняет микрошероховатость, компенсирует малый люфт и предотвращает проворачивание подшипника и фреттинг-коррозию.
Анаэробные фиксаторы эффективны при диаметральных зазорах до 0,15 мм (150 мкм). Для вал-втулочных соединений с плотной или переходной посадкой используют составы средней вязкости. При необходимости зафиксировать подшипник в разбитом корпусе, где зазор достигает 15–50 мкм и форма посадки не нарушена, анаэробный фиксатор становится быстрым и экономичным решением.
Применение требует соблюдения нескольких правил:
Очистка и обезжиривание. Посадочная поверхность вала, внутреннее кольцо подшипника и корпус моют в органическом растворителе, чтобы удалить масло, грязь и оксиды. Остатки влаги недопустимы.
Активатор. При нанесении на неактивные или плохо смачиваемые металлы (хром, никель, оксидированная сталь) используют активатор, ускоряющий полимеризацию.
Нанесение. Состав наносят тонкой полоской по периметру сопряжения или на поверхность одной из деталей (обычно на вал или на внутреннее кольцо).
Сборка. Детали собирают без перекоса, медленно вводя подшипник в посадку. Выдавленный клей аккуратно убирают после того, как детали займут финальное положение.
Молекулярные связи формируются за несколько часов; полная прочность достигается за 24 часа. Если временные ограничения жесткие, применяют быстротвердеющие составы, дающие рабочую прочность за 2–3 часа.
Восстановление посадочного места подшипника на валу
Выработка посадки подшипника на валу происходит по другим причинам, чем на корпусе.
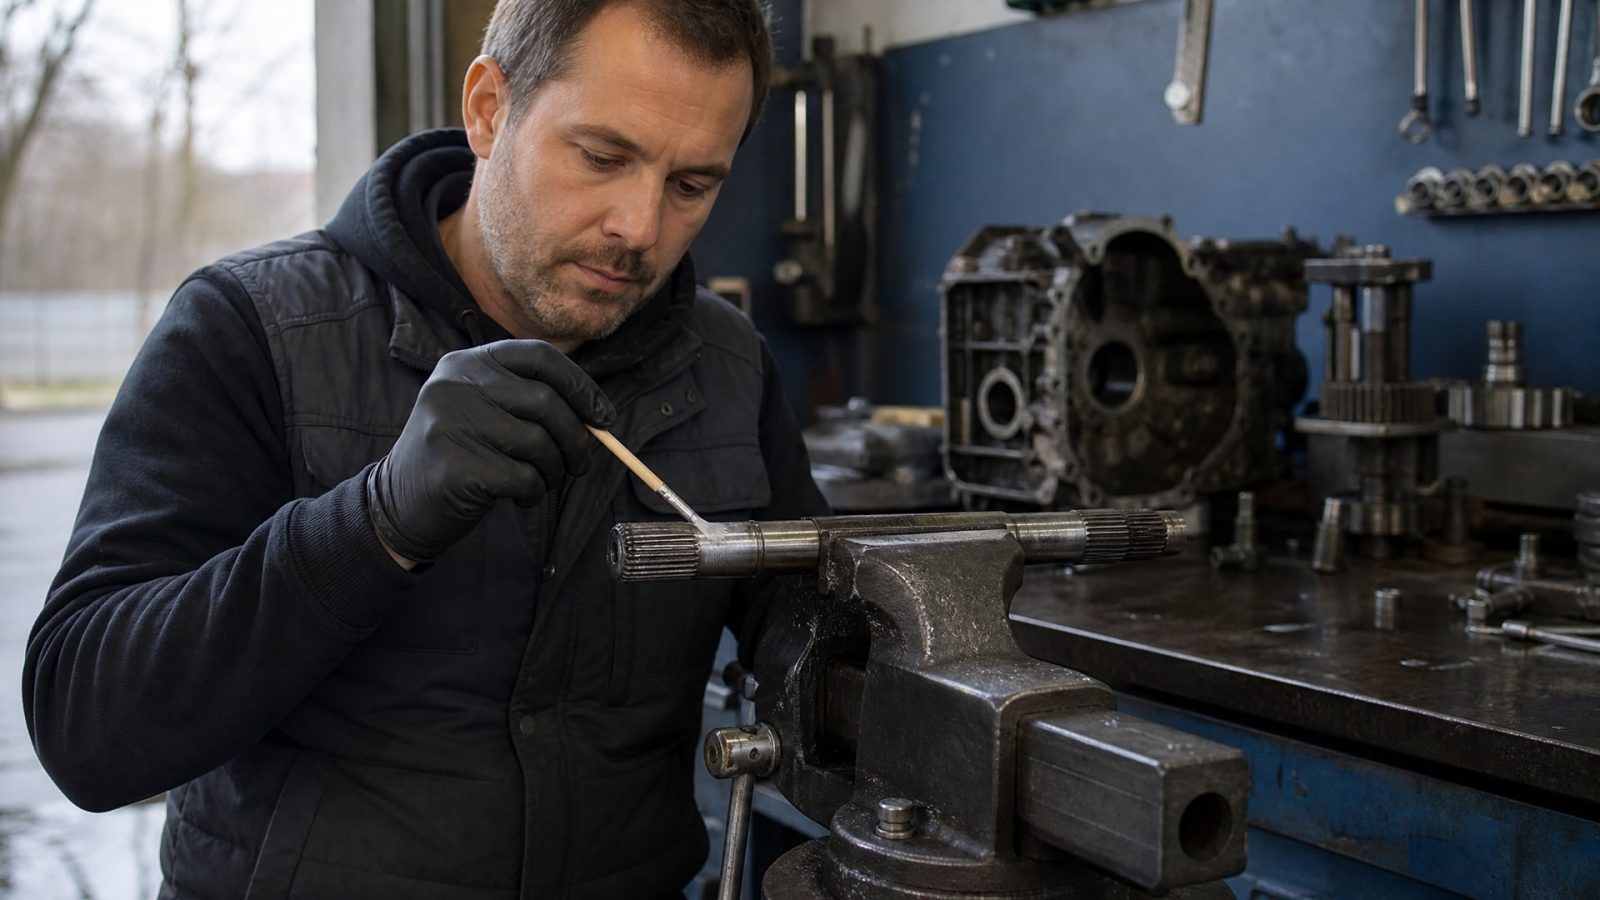
Если корпус изнашивается от люфта и вибрации, то вал страдает от фреттинга - микроскопического проскальзывания внутреннего кольца с одновременным окислением. При этом образуется шероховатая, окисленная поверхность, и диаметр вала уменьшается на 10–100 мкм.
Восстановление посадочного места на валу выполняют следующим образом:
При небольшом износе (10–40 мкм) посадочную поверхность вала очищают, обезжиривают и наносят анаэробный фиксатор. После полимеризации подшипник плотно сидит и фреттинг прекращается.
При среднем износе (40–100 мкм) требуется нарастить вал. Используют напыление металлом (газотермическое напыление, электроплазменное), холодную или горячую наружную гильзу. Для меньших объемов применяют металлополимерный композит, наносимый на вал.
При сильном износе (свыше 100 мкм) вал расточивают на больший диаметр (ремонтный размер), подшипник подбирают большего размера, или вал заменяют.
Шероховатость восстановленной посадочной поверхности вала должна быть в пределах Ra 0,8–1,6 мкм. Если нарастить вал металлополимером, требуется последующая полировка или шлифовка до этого уровня.
Центровка и контроль геометрии после ремонта
Восстановление диаметра посадочного места - только половина успеха.
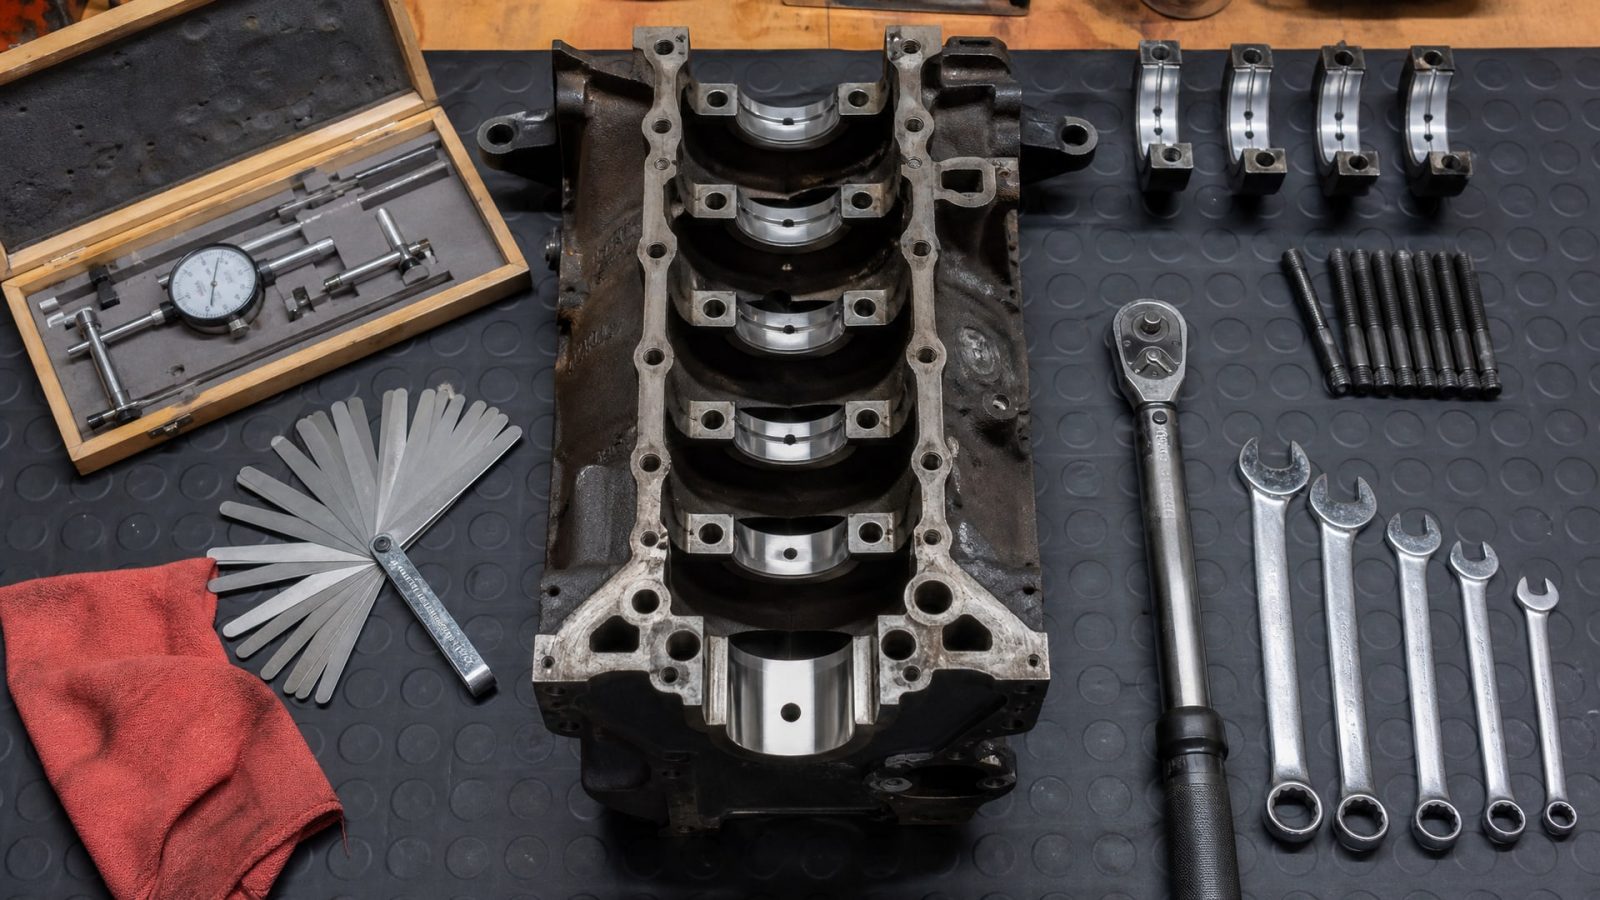
Если после ремонта подшипник смещен относительно оси вращения, узел будет работать с перекосом: внутреннее кольцо будет опираться на края, возникнет локальное давление и ускоренный износ.
Контроль выполняют на следующих этапах:
При установке подшипника. Если корпус разъемный, подшипник размещают в зазор и выравнивают относительно оси при помощи щупов, шпилек или гибких прокладок так, чтобы оси вала и внешнего кольца совпали.
После полимеризации. Проверяют соосность подшипника с соседними опорами (вспомогательные подшипники, буртики) при помощи индикатора часового типа или лазерного центровщика. Допустимое смещение - не более 0,05–0,1 мм на длине опоры.
После расточки. Если восстановленное место подвергалось расточке, проверяют, что новый диаметр соответствует посадочному месту соседних деталей и что соосность не нарушена.
На разъемных узлах центровка критична: даже небольшой перекос приводит к ускоренному износу уплотнений, цапф и самого подшипника. Поэтому при разборке корпуса рекомендуется оставить хотя бы одну опору собранной с подшипником, чтобы использовать ее как ориентир при восстановлении соседней.
Когда восстановление неэффективно и нужна замена
Несмотря на возможность восстановления большинства посадочных мест, есть ситуации, когда ремонт не имеет смысла:
Корпус имеет трещины или расколы. Если материал корпуса разрушен не только выработкой, но и хрупким разрушением, восстановление композитом или фиксатором не остановит развитие трещины. Необходима замена.
Выработка более 150–200 мкм при нарушении формы. Если посадочное место овальное, коническое или имеет локальные ямы и сколы, восстановление потребует глубокой расточки, которая может вывести корпус за пределы номинальных габаритов или ослабить его стенки.
Корпус алюминиевый или тонкостенный. Такие корпусы чувствительны к механической обработке и могут быть нарушены при доводке восстановленного места. Если износ критичный, замена безопаснее.
Многоопорные узлы с рассинхронизацией. Если в многоопорном подшипниковом узле разбиты несколько посадочных мест, восстановление каждого по отдельности не гарантирует правильную геометрию всей системы. Лучше заменить весь корпус.
Высокие требования к безопасности и надежности. На критичных узлах (авиация, атомная энергетика, транспортные системы) даже качественно восстановленное посадочное место может не получить допуск; замена - единственный вариант.
В остальных случаях, особенно если корпус дорогой, редкий или снять его сложно, восстановление экономически оправдано. Выбор между восстановлением и заменой должен основываться на оценке износа, риске дальнейшего отказа и стоимости простоя оборудования.
Практический пример: восстановление посадочного места подшипника в корпусе редуктора
Редуктор работал с люфтом в подшипниковом узле: при проверке обнаружена выработка посадочного места в корпусе на 30–40 мкм, форма посадки не нарушена.
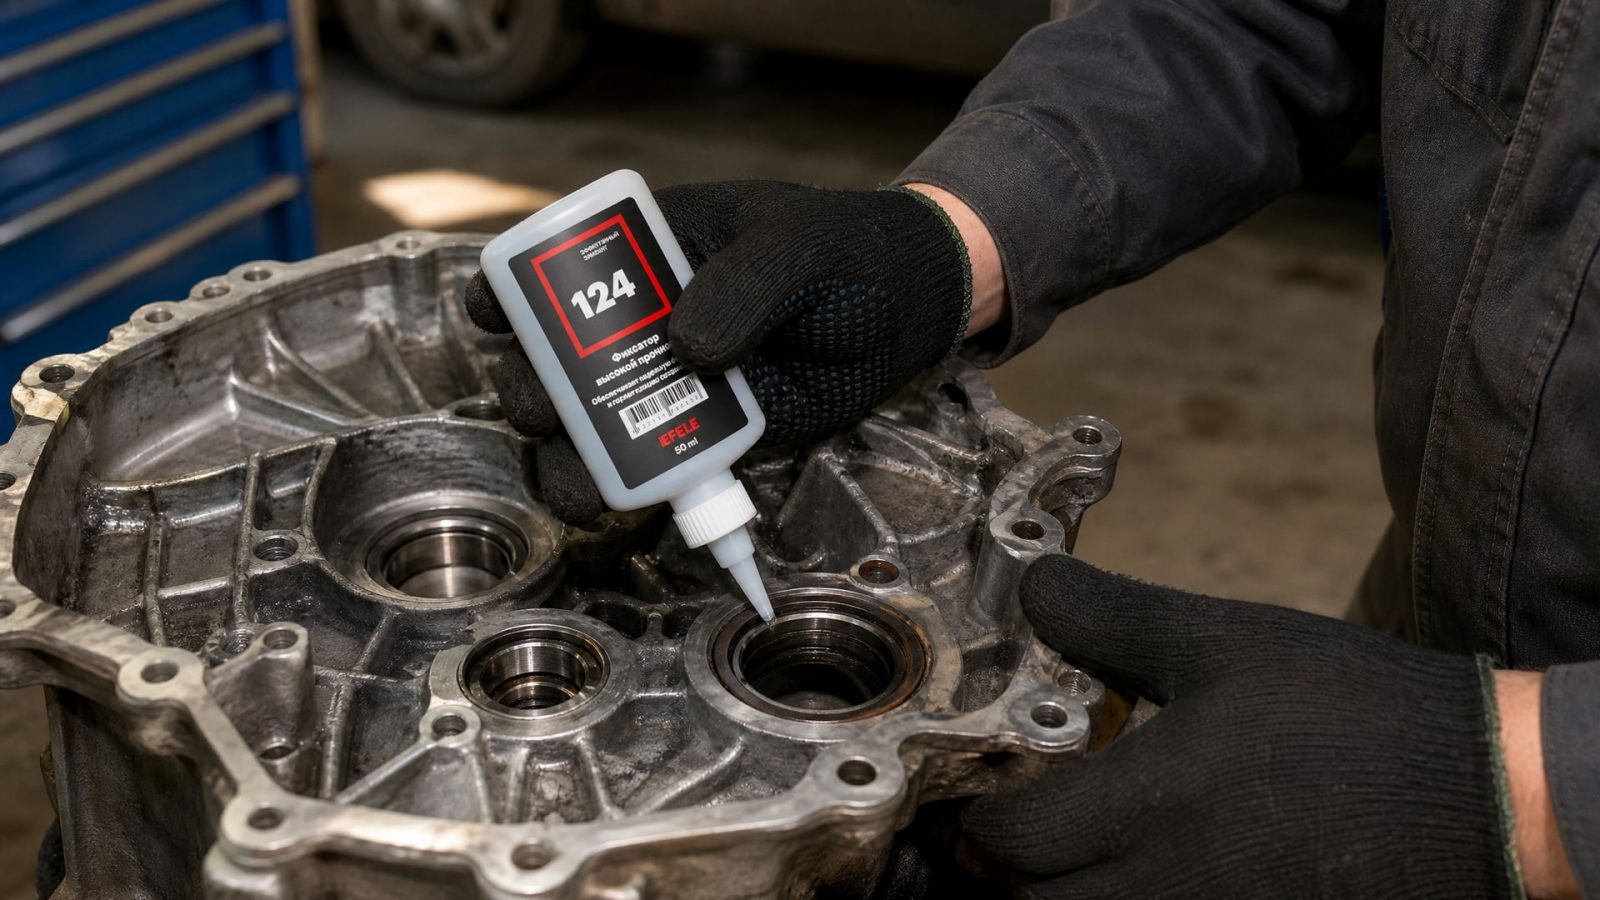
Замена корпуса редуктора стоила бы в два раза дороже, чем локальный ремонт.
Примененная технология:
Разборка. Редуктор разобран, подшипник снят, корпус очищен от остатков масла и грязи.
Измерение. В шести точках по периметру измерен диаметр посадочного места: колебание размеров - от –35 до –42 мкм относительно номинала.
Выбор материала. Решено применить анаэробный клей, так как зазор находится в пределах 15–50 мкм и форма посадки не повреждена.
Подготовка. Посадочное место протравлено активатором, обезжирено органическим растворителем.
Нанесение и сборка. Анаэробный клей нанесен на внутреннее кольцо подшипника тонкой полоской. Подшипник центрирован в корпусе при помощи щупов и медленно введен в посадку. Сборка выполнена в течение 5 минут до затвердения клея.
Полимеризация. Узел выдержан 24 часа при комнатной температуре для полного отверждения.
Контроль. После сборки редуктора проверена соосность подшипника относительно соседней опоры индикатором: допуск ±0,05 мм соблюден.
Испытание. Редуктор работал без люфта и вибрации в течение 6 месяцев в штатных условиях.
Этот пример показывает, что даже при видимой поломке посадочного места ремонт часто эффективнее, чем полная замена.
Для фиксации подшипника в разбитом корпусе с зазорами в диапазоне 15–50 мкм используют анаэробный клей EFELE 124, предназначенный для вал-втулочных соединений. Состав образует прочную полимерную пленку, компенсирующую люфт и предотвращающую фреттинг-коррозию. Перед применением поверхность тщательно очищают и обезжиривают, а подшипник центрируют в корпусе без перекоса. Полная прочность достигается через 24 часа.
Часто задаваемые вопросы
Как измерить износ посадочного места подшипника, если нет микрометра?
Используйте щуп, глубиномер или измерительные пластинки. Вставьте щуп в зазор между корпусом и подшипником в разных местах по периметру и запомните толщину щупа, который плотно входит. Если на номинальном размере корпуса 50 мм, а щуп 0,03 мм входит свободно - это примерно 30 мкм выработки. Этот метод грубоват, но для первичной оценки подходит.
Можно ли наносить анаэробный клей прямо на масляную поверхность?
Нет. Масло препятствует полимеризации клея, и он не затвердеет. Перед нанесением обязательно очистите и обезжирьте посадочную поверхность органическим растворителем (ацетон, белый спирт, уайт-спирит). После очистки поверхность должна быть абсолютно сухой.
Какова толщина слоя анаэробного клея в посадке подшипника?
Слой получается очень тонким: 0,01–0,05 мм. Это микроскопическая пленка, которая заполняет микрошероховатость металла. Вы не почувствуете ее на ощупь. При нанесении нужна лишь тонкая полоска клея - не нужно наносить его толстым слоем.
Есть ли минимальный размер посадочного места, при котором восстановление уже невозможно?
Если посадочное место корпуса изношено более чем на 150–200 мкм и при этом нарушена форма (овальность более 0,05–0,1 мм), восстановление требует глубокой расточки. Если толщина стенки корпуса позволяет расточить его на такую глубину без нарушения жесткости и герметичности - восстановление возможно. Если нет - нужна замена.
Насколько повышается надежность узла после восстановления посадочного места?
При правильно выполненном ремонте надежность восстанавливается практически полностью. Узел работает как новый, пока нет других повреждений (трещины корпуса, износ вала и т. п.). В примере с редуктором узел отработал 6 месяцев без люфта и вибрации. Однако если причина выработки (например, недостаточное смазывание или перегруз) не устранена, износ может вернуться быстрее, чем в первый раз.
Заключение
Восстановление посадочного места подшипника - это не просто «приклеивание» детали. Это технология, требующая точного измерения износа, выбора правильного материала, аккуратной подготовки поверхности и контроля геометрии узла после ремонта. При износе посадки в пределах 15–50 мкм анаэробные фиксирующие составы часто решают задачу за несколько часов. При больших зазорах (50–150 мкм) применяют металлополимерные композиты с последующей расточкой.
Успех ремонта зависит от соблюдения технологии на каждом этапе: очистки, обезжиривания, правильной сборки и контроля соосности. Замена корпуса оправдана только в случаях, когда трещины, сильный перекос или критичные требования безопасности делают восстановление невозможным. Во всех остальных ситуациях локальный ремонт позволяет избежать дорогостоящей замены и вернуть оборудование в работу на полный срок.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем растворить супер клей и как правильно демонтировать резьбу с помощью нагрева, чтобы не повредить детали.
Смазка уплотнителей авто зимой предотвращает примерзание дверей и защищает резину от разрушения. Узнайте, как правильно выбрать состав и обработать.
Узнайте, как пищевая смазка для оборудования H1 защищает конвейеры от агрессивной мойки CIP, сохраняя их производительность и безопасность.