
Замена прокладок фланцевых на анаэробные герметики
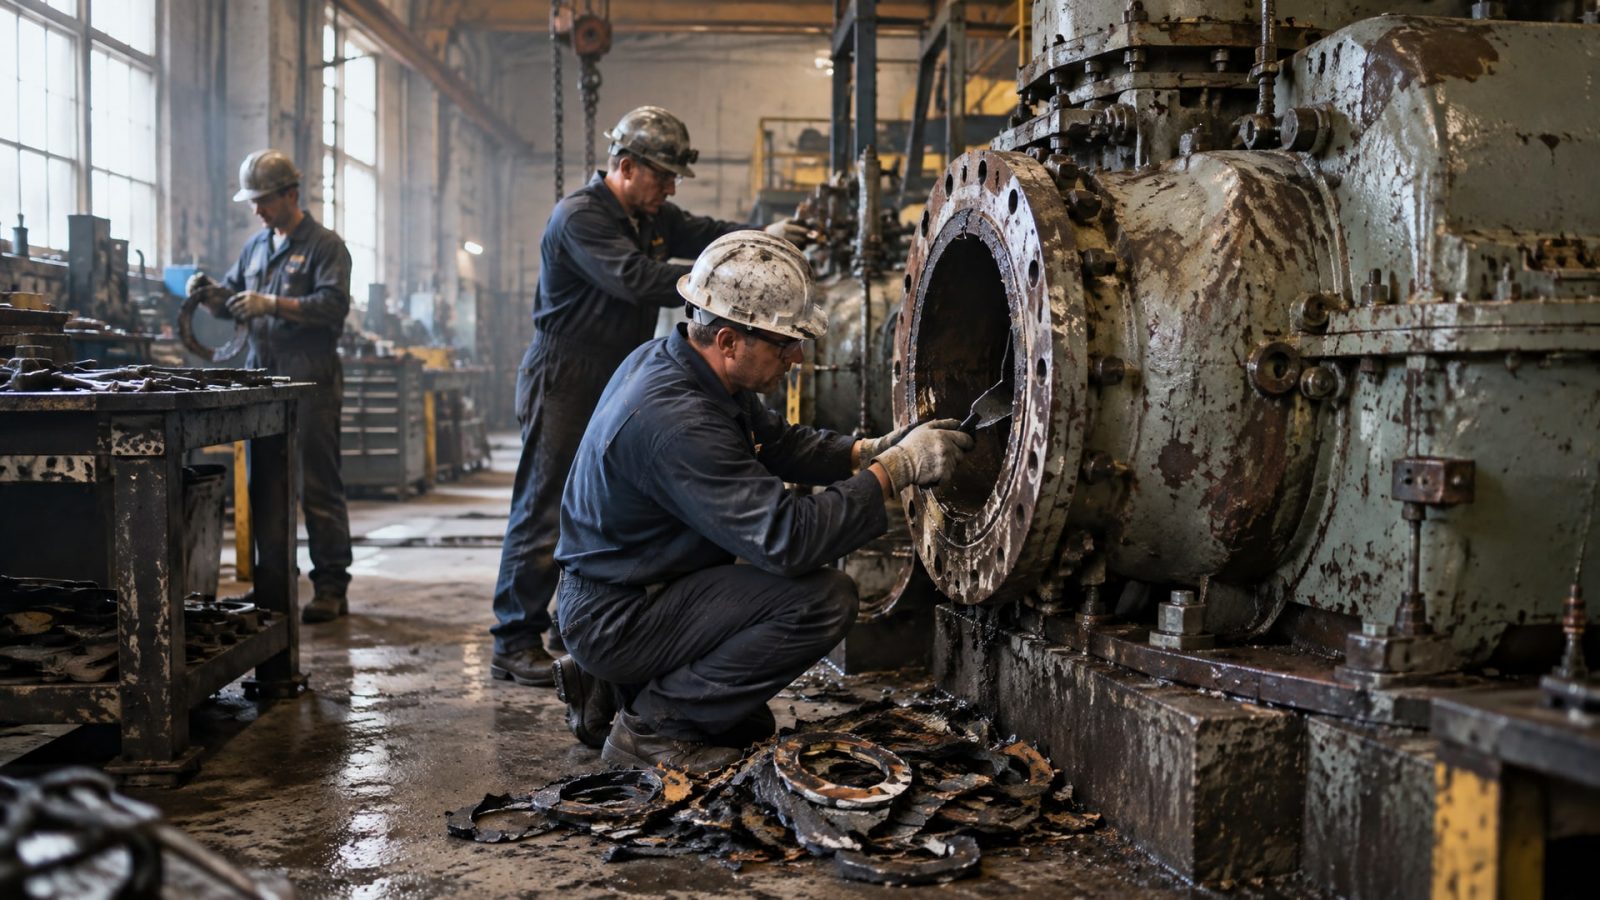
Анаэробные герметики давно стали альтернативой традиционным вырубным прокладкам на фланцевых соединениях промышленного оборудования. Их применение решает сразу несколько задач: упрощает конструкцию, снижает расходы на складское хранение расходников, ускоряет сборку узлов и при правильном применении обеспечивает герметичность на уровне классических прокладок. Однако переход с механической прокладки на жидкий герметик требует четкого понимания процесса: от подготовки поверхности до режима отверждения. Статья разбирает, когда замена прокладки на фланцевом соединении целесообразна, какие требования предъявляют анаэробные составы к геометрии фланцев и технологии монтажа, и как избежать типичных ошибок, приводящих к утечкам.
Материал адресован инженерам, закупщикам и специалистам технических служб, которые оценивают возможность перевода своего парка оборудования на герметизацию жидкими составами вместо прокладок.
Почему анаэробные герметики вытесняют традиционные прокладки
Вырубные прокладки долгие годы оставались стандартом промышленной герметизации, однако у них есть объективные минусы: они требуют точного подбора по размеру, занимают место на складе, подвержены старению и усыханию во время хранения, а их остатки после демонтажа долго удаляются со старых фланцевых поверхностей.
Анаэробные жидкие герметики (их еще называют formative gaskets, gasket makers или liquid gaskets) устраняют эти проблемы. Состав отверждается только в отсутствие кислорода - именно в зазоре между двумя плотно прижатыми поверхностями. На складе, в открытой таре или в небольшом контакте с воздухом герметик остается текучим и может храниться месяцы. После сборки фланцев в течение 10–45 минут (в зависимости от типа продукта и температуры) поверхность затвердевает и формирует герметичное уплотнение.
Такой подход снижает материальные потери (один флакон герметика заменяет десятки размерных вырубок), сокращает время на складскую логистику, ускоряет ремонт (не нужно искать нужный размер) и упрощает повторную сборку узлов на производстве и в сервисных центрах.
Основные требования к фланцам при переходе на анаэробные герметики
Самая частая причина отказа от герметика в цехе - неправильная подготовка поверхности.
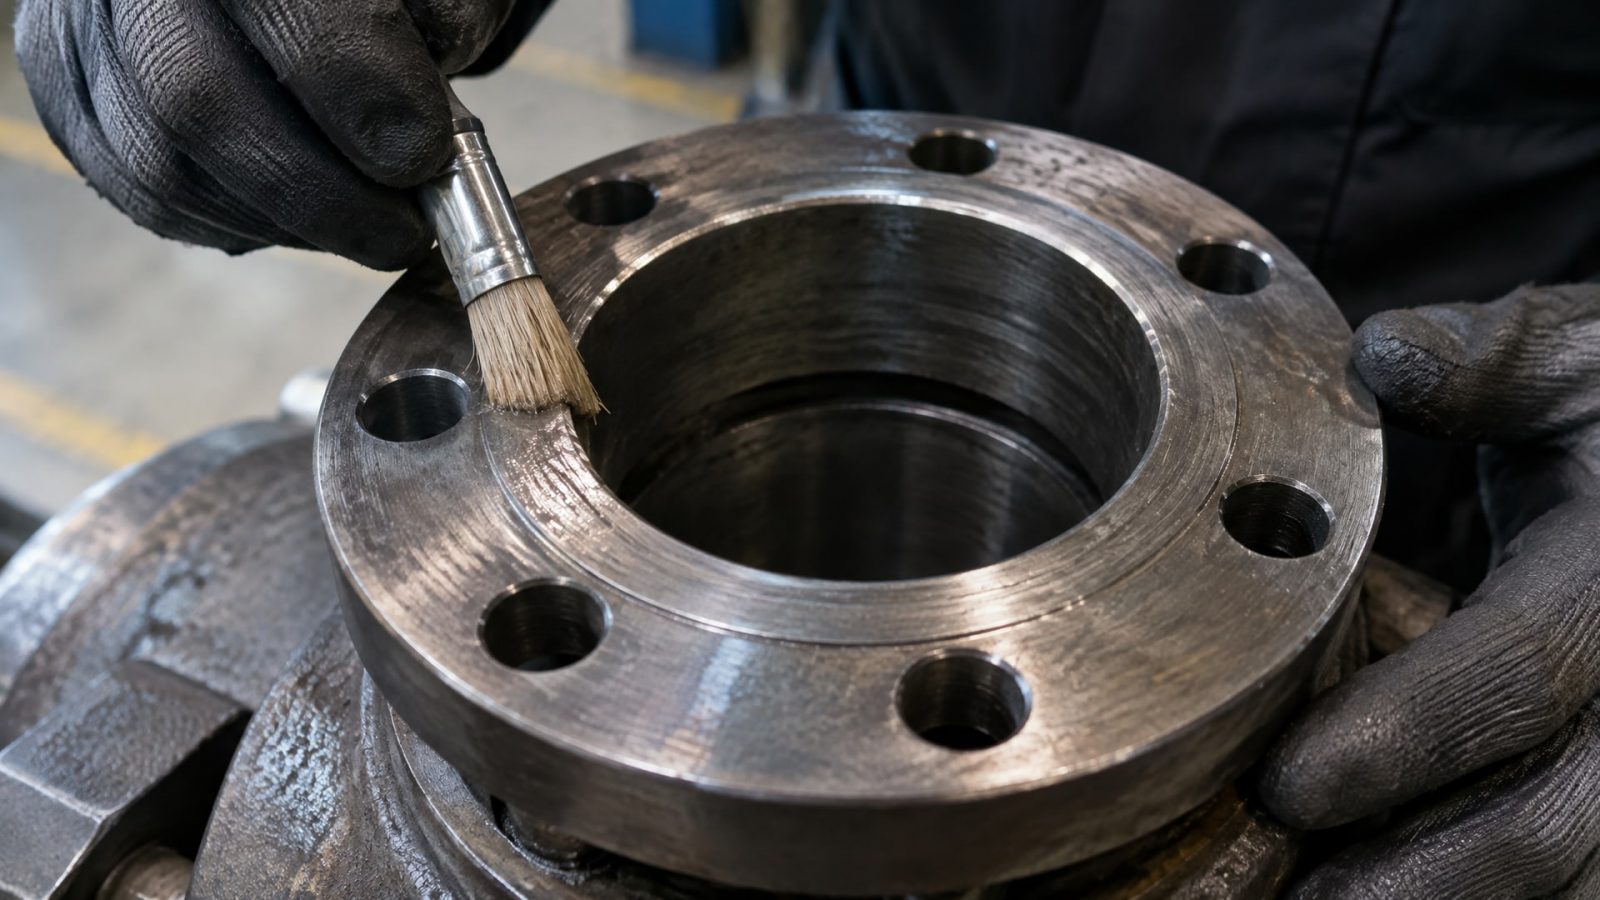
Анаэробные составы работают только на чистых, сухих и металлических фланцах, потому что для отверждения им нужна прямая адгезия к поверхности.
Геометрия фланцев: жесткость и ровность
Фланцы должны быть достаточно жестки, чтобы выдержать усилие болтовой затяжки без заметного прогиба. Гибкие или тонкостенные крышки способны деформироваться при сборке, что приводит к нарушению контакта герметика с металлом и утечкам.
Ровность поверхности тоже критична. Даже небольшие раковины, задиры, коробление или остаточные рубцы от предыдущей прокладки могут стать каналами утечки. Если при проверке щупом под фланцем обнаруживаются зазоры более 0,5 мм, герметик не сможет их перекрыть - нужна механическая обработка, шлифовка или замена деталей.
Проверку проводят простым способом: туго натянутый шпагат или деревянная линейка на несколько точек измеряют зазор под фланцем в нескольких местах. Если разброс отметок превышает допуск, поверхность шлифуют или правят.
Полная очистка и сухость
Перед нанесением герметика старую прокладку и остатки старого герметика удаляют полностью. Здесь нужен баланс: агрессивная зачистка абразивом или скребком может оставить задиры, а полусредства часто оставляют пленку, мешающую адгезии.
Оптимальный способ - механическая очистка пластиковыми скребками, щетками по металлу средней жесткости или специализированными удалителями прокладок. После очистки поверхность должна быть гладкой, без видимых остатков, грязи и масляных пятен.
Влага - враг герметика. Даже капельная влага или конденсат, оставшиеся на фланце, нарушают связь между герметиком и металлом. Перед нанесением поверхность протирают чистой сухой тряпкой и дают просохнуть. На холодном производстве или во влажной среде полезно выдержать фланцы в теплом месте за 30–60 минут до сборки, чтобы избежать конденсата.
Обезжиривание может потребоваться, если на поверхности осталась производственная смазка или техническое масло. Для этого используют специализированные обезжириватели или простую и проверенную схему: протирку тонкого слоя растворителя (в зависимости от типа масла), затем вторую протирку чистой ветошью. После испарения растворителя - перепроверка чистоты.
Технология нанесения анаэробного герметика на фланец
Нанесение герметика - это не просто размазывание состава на поверхность, а четкая операция, от которой напрямую зависит герметичность узла.
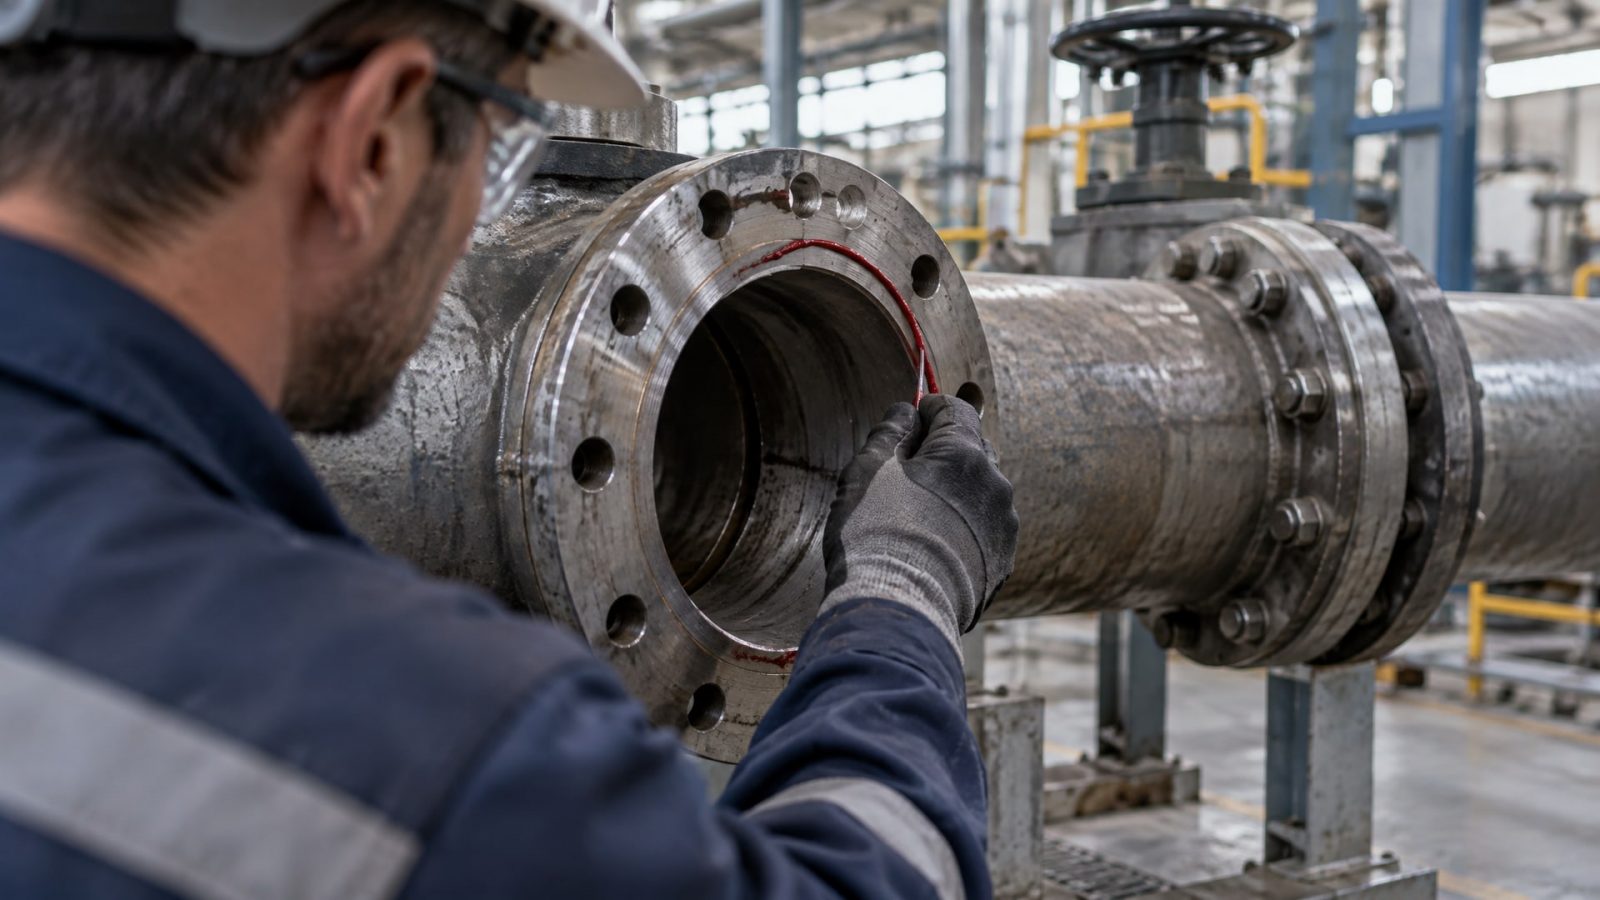
Схема нанесения валика
Герметик наносят непрерывным валиком по одной из фланцевых поверхностей (обычно по корпусной или стационарной детали). Валик должен проходить:
По внутреннему контуру рабочей полости (там, где находится среда под давлением)
Вокруг каждого болтового отверстия, чтобы исключить утечку по каналу между отверстиями и рабочей полостью
По периметру, не пересекая и не создавая разрывов
Толщина валика подбирается под ширину зазора фланца: для типичного зазора 0,1–0,3 мм достаточно валика диаметром 2–3 мм. Большие валики - это избыток, который выдавливается наружу при сборке и только загрязняет узел.
Время между нанесением и сборкой
После нанесения герметик начинает вязнуть. На этом окне скорости работы критична. Типичная схема:
Сразу после нанесения (в течение 5–15 минут в нормальных условиях) нужно стянуть фланцы без смещения. Слишком долгое ожидание приводит к образованию начальной корочки на воздухе, которая препятствует нормальному контакту герметика со второй поверхностью.
Общее окно до затяжки болтов - примерно 10–45 минут в зависимости от типа продукта, температуры и влажности. В холодных условиях (ниже +10 °C) окно растягивается, в теплых (выше +25 °C) сужается.
После затяжки болтов герметик продолжает полимеризоваться в анаэробных условиях. Начальная схватка может занимать 1–6 часов, полное отверждение - до 24 часов в зависимости от материала, температуры и давления.
Затяжка болтов: последовательность и равномерность
Болты затягивают не одновременно и не в один проход. Применяется схема крест-накрест (по диагонали) в несколько проходов, чтобы обеспечить равномерное распределение нагрузки на фланец и предотвратить локальное смещение герметика.
Например, для четырехболтового фланца последовательность может быть: сначала первый болт (1-2 оборота «в заработку»), потом диагональный (1-2 оборота), потом третий, потом четвертый. Затем повторяется цикл со слегка большим усилием, и так до финального затяга. Это гарантирует, что герметик равномерно обжимается со всех сторон и валик не смещается в одну сторону.
Отличие анаэробных герметиков от RTV-силиконов: выбор правильного состава
На рынке соседствуют две основные группы жидких герметиков: анаэробные и RTV-силиконы.
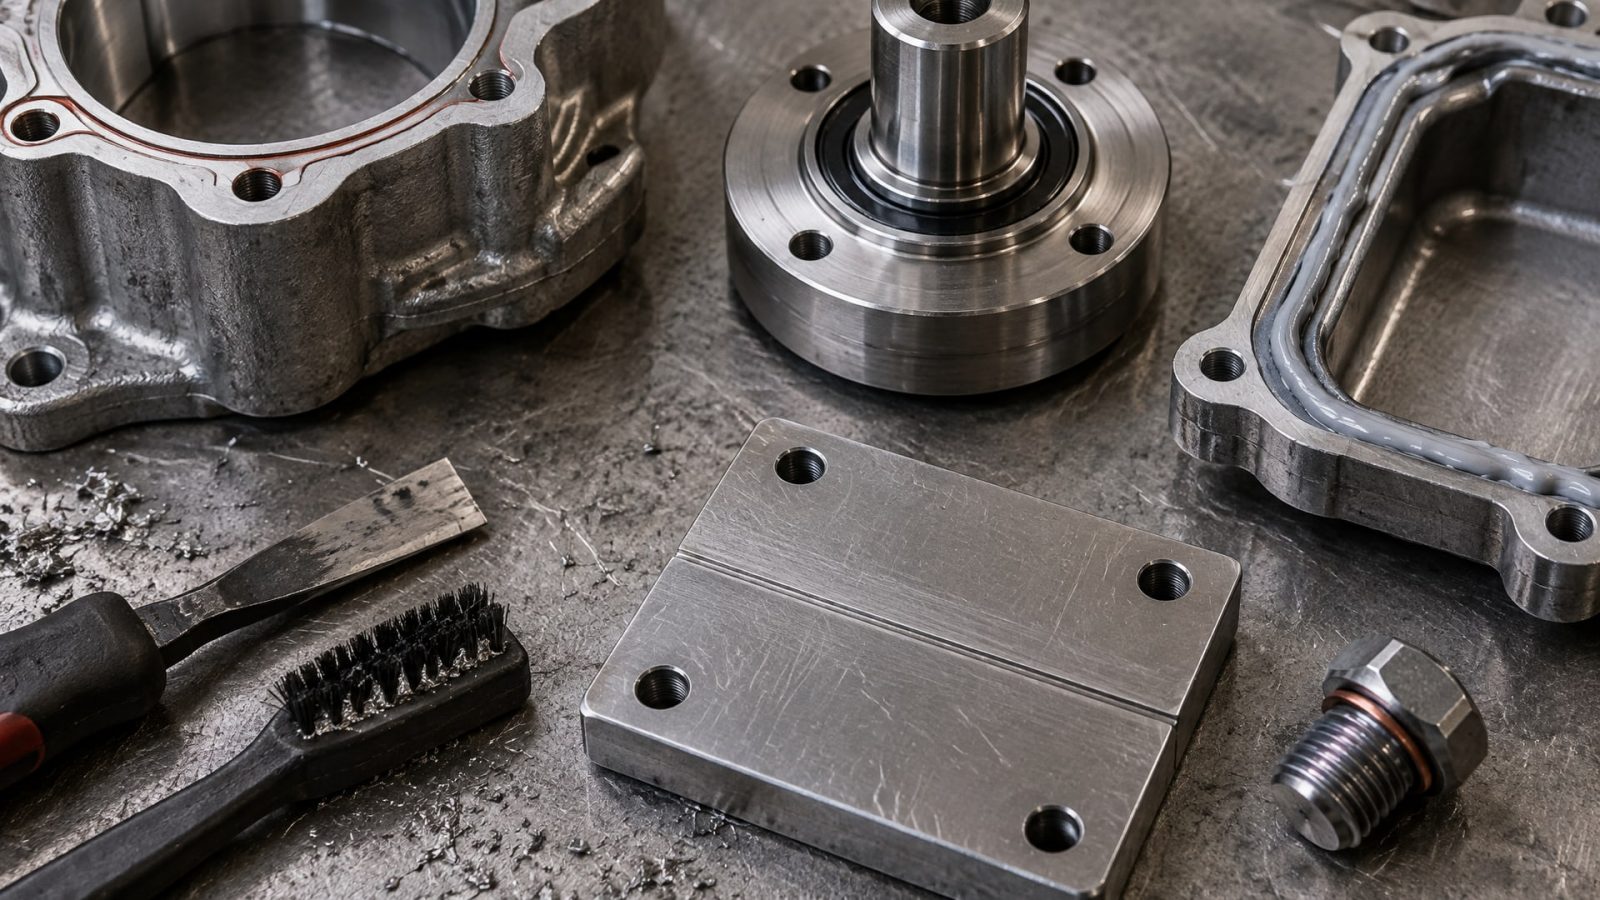
Их часто путают или считают универсальной заменой, но это ошибка.
Анаэробные герметики работают в узких зазорах (до 0,5 мм) между жесткими металлическими поверхностями. Они требовательны к качеству подготовки, но дают быстрое и надежное уплотнение при правильном применении. Замена прокладок фланцевых соединений с использованием анаэробных составов целесообразна именно там, где поверхности ровные и хорошо обработаны.
RTV-силиконы (room-temperature vulcanizing) более пластичны, могут заполнять зазоры до 2–3 мм и более, менее чувствительны к небольшим неровностям и влажности. Однако они отверждаются медленнее (часы и сутки), требуют больше времени для набора прочности и часто используются для крышек с неточной геометрией или когда фланцы не столь жесткие.
Выбор между анаэробным герметиком и RTV определяется так: - Фланцы ровные, жесткие, металлические, зазоры до 0,5 мм → анаэробный герметик - Фланцы с неровностями, гибкие, частично неметаллические, зазоры свыше 1 мм → RTV-силикон
Замена прокладок фланцевых соединений газопроводов: специфика и нормативные требования
Газовые системы предъявляют особые требования.
Замена прокладок фланцевых соединений наружных газопроводов или на газораспределительных узлах допускается только при соблюдении проектных решений, местных норм безопасности и одобрения ответственного органа.
Перед тем как принять решение о переводе газового фланца на герметик, необходимо:
Убедиться, что проект оборудования допускает анаэробный герметик для данного применения (давление, температура, среда, график осмотров)
Проверить нормативные документы (ГОСТ, отраслевые инструкции, приказы Ростехнадзора)
Убедиться, что материал фланцев и герметика совместимы (например, некоторые давления требуют специальных составов)
Провести испытание герметичности по нормам (пузырьковый метод, для высоких давлений - более строгие методы)
На практике замена прокладок фланцевых соединений газопроводов часто проводится в цехах и сервисных службах, когда исходные прокладки износились или потеряны, а срочно нужно привести узел в рабочее состояние. Герметик в таких случаях - оправданный выбор, так как фланцы газовых узлов обычно хорошо обработаны и ровны.
Подготовка к замене: чек-лист для закупщика и специалиста
Перед тем как внедрить анаэробные герметики в производство, стоит проверить несколько моментов.
| Пункт проверки | Что нужно убедиться |
|---|---|
| Состояние фланцев | Фланцы ровные (зазор не более 0,5 мм), без видимых повреждений, жесткие, не гнутся при сборке |
| Чистота оборудования | Линия очистки фланцев готова (скребки, щетки, обезжиривающие средства, сухие тряпки) |
| Выбор герметика | Герметик подобран под материал фланцев, давление, температуру и среду (консультация с поставщиком) |
| Навыки сборки | Сотрудники обучены правильной схеме нанесения, времени сборки и затяжке болтов |
| Условия производства | На участке сборки обеспечены нормальная температура (не ниже +10 °C) и влажность |
| Время процесса | В производственный цикл заложено время на схватку герметика перед подачей среды (обычно 1–6 часов, для высоких давлений до 24 часов) |
| Нормативные требования | Для критичных применений (газовые системы, высокие давления) проведена проверка допустимости герметика в проекте |
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик на грязном или влажном фланце?
Нет. Даже небольшое остаточное масло, грязь или влага нарушают адгезию герметика к металлу, и уплотнение не будет держать давление. Допускается только чистая, сухая, обезжиренная поверхность. Это базовое требование, которое невозможно обойти.
Как часто нужно проверять герметичность после замены прокладки герметиком?
Первую проверку проводят спустя время, необходимое для полного отверждения (обычно 2–24 часа в зависимости от типа герметика и условий). Обычный пузырьковый метод: разбавленное мыло на стыке фланцев. Дальше график зависит от конкретного оборудования и применяемых нормативов, обычно это периодическая проверка в ходе плановых осмотров.
Нужно ли наносить герметик вокруг болтовых отверстий?
Да. Болтовые отверстия - это потенциальные каналы утечки. Герметик должен образовывать непрерывный валик не только по внутреннему контуру рабочей полости, но и вокруг каждого отверстия под болт, чтобы перекрыть все возможные пути утечки.
Можно ли собирать фланец медленнее, чтобы лучше выровнять герметик?
Нет. Герметик нужно собрать быстро, в окне 10–45 минут. Слишком долгое ожидание приводит к образованию корочки на воздухе, которая мешает нормальному заполнению зазора. Кроме того, медленная сборка с покачиванием или смещением фланцев может нарушить целостность валика и создать каналы утечки.
Допускается ли замена прокладок фланцевых соединений на всех видах оборудования?
Нет. Это работает прежде всего на хорошо обработанных, жестких и относительно ровных металлических фланцах. Сильно поврежденные, покоробленные или изношенные фланцы требуют предварительного мехремонта. Кроме того, для газовых систем, высоких давлений и критичных сред требуется проверка совместимости герметика с проектом и нормативами.
Заключение
Замена прокладок фланцевых соединений на анаэробные герметики - это технологически обоснованный шаг, который экономит расходы на хранение прокладок, ускоряет ремонт и сборку, и снижает риск утечек благодаря предсказуемому качеству. Однако успех полностью зависит от соблюдения технологии: чистые и сухие фланцы, правильная геометрия поверхностей, точное нанесение валика и дисциплинированная затяжка болтов крест-накрест.
Первый шаг - провести инвентаризацию своего парка оборудования: какие фланцы и при каких условиях работают, есть ли проблемы с текущей герметизацией вырубными прокладками. Затем согласовать выбор герметика с поставщиком (важны давление, температура, среда и материал фланцев), провести пилотное тестирование на одном узле, обучить сотрудников технологии и только после этого переводить участки на новый метод. Такой подход минимизирует риск и гарантирует, что герметик будет работать надежно.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для холодильного оборудования, способную работать при -40 °C, сохраняя текучесть и адгезию.
Узнайте, как правильное хранение инструмента поможет избежать ржавчины и заклинивания, продлевая срок службы вашего садового инвентаря.
Узнайте, как открутить болт глушителя, используя правильную смазку и эффективные методы демонтажа, чтобы избежать повреждений.