
Защита плунжерных пар: технология нанесения твердосмазочного покрытия
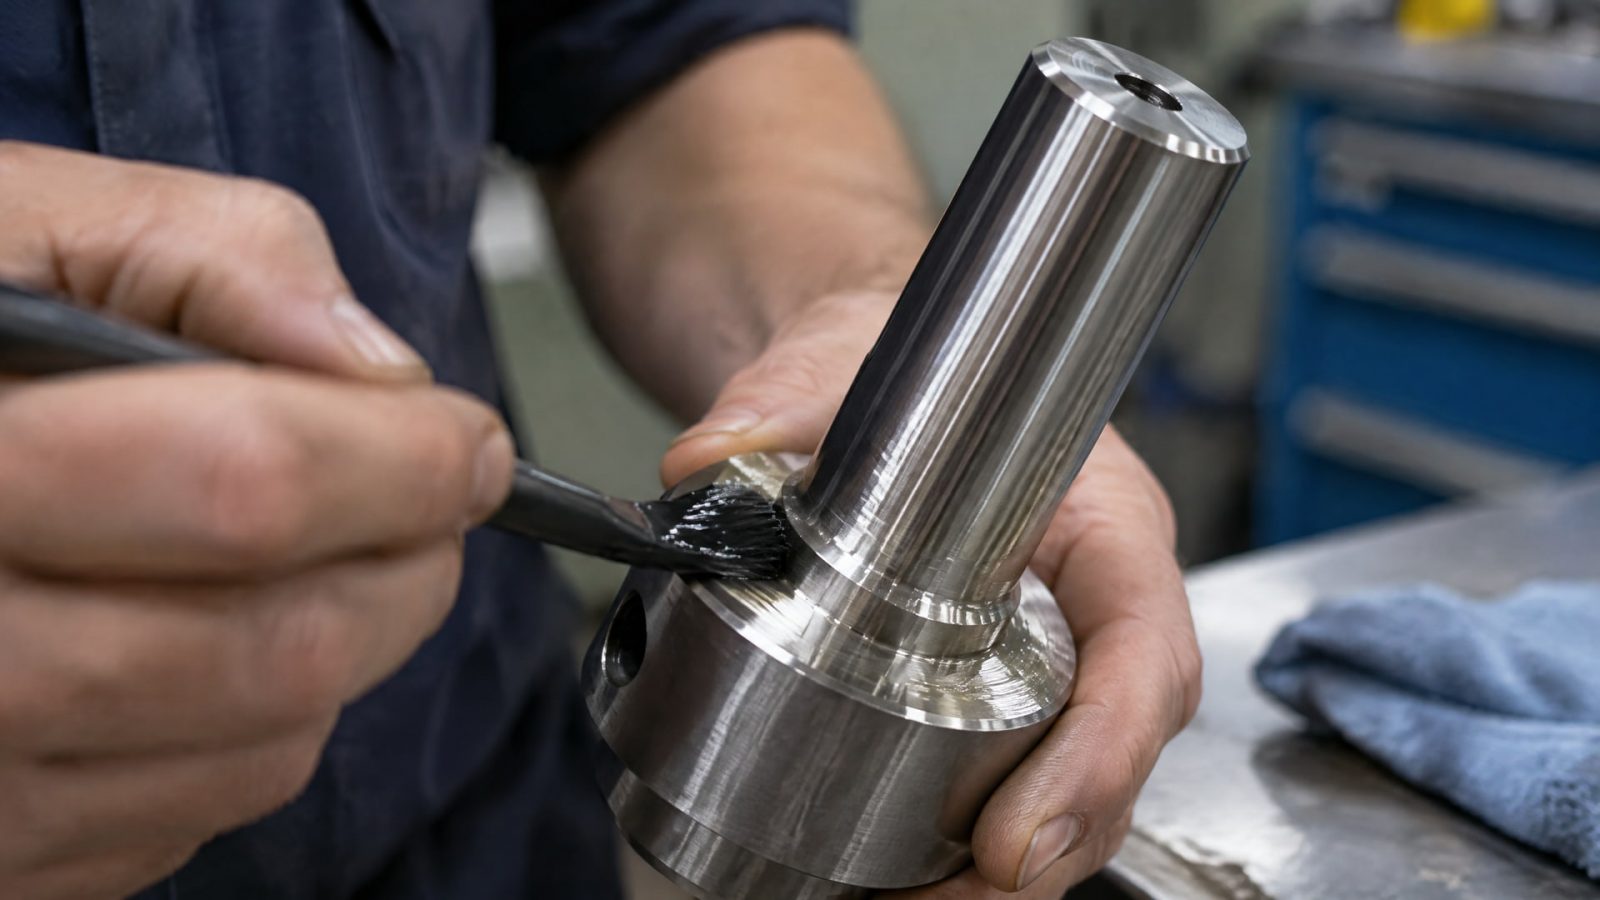
Защиту плунжерных пар сухопленочным твердосмазочным покрытием применяют, когда важно снизить трение и износ, уменьшить риск заедания или обеспечить работу сопряжения при недостатке жидкой смазки. Технология включает выбор покрываемой детали, подготовку поверхности, нанесение покрытия подходящим способом и контроль толщины с учетом посадки. Для деталей с отверстиями и полостями используют окунание с центрифугированием: оно помогает удалить излишки состава из углублений.
Материал будет полезен инженерам, техническим специалистам и закупщикам, которые выбирают способ защиты сопрягаемых поверхностей плунжера. Ниже разберем, когда оправдана сухая пленка, как определить деталь для нанесения, чем окунание с центрифугированием отличается от обычного окунания и почему толщину нельзя выбирать по принципу «чем больше, тем лучше».
Когда нужна защита плунжерных пар сухопленочным покрытием
Сухопленочная смазка образует на поверхности твердую пленку, которая уменьшает трение и износ без жидкой фазы.
Такой способ рассматривают, если масло или пластичная смазка могут быть недостаточны или нестабильны из-за условий эксплуатации, например влажности, температуры или вакуума. Решение зависит от режима узла: покрытие не следует считать универсальной заменой жидкой смазке во всех случаях.
Для плунжерной пары важно оценивать не только наличие смазки, но и поведение сопряжения при контакте и перемещении деталей. Сухая пленка может снижать риск заедания и износа, а некоторые составы дополнительно обеспечивают защиту от коррозии. Если в узле возможен контакт с влагой или коррозионной средой, антикоррозионную функцию нужно учитывать при подборе материала, а не считать свойством любого покрытия.
Твердосмазочное покрытие плунжерных деталей наносят тонким слоем. В описаниях технологии встречаются значения от нескольких микрон; в справочных материалах типичный диапазон составляет 8-12 мкм, а общий приведенный диапазон - 5-19 мкм. Это ориентиры, а не универсальная спецификация для любой пары. Толщину согласуют с геометрией детали и допусками конкретного сопряжения.
Отдельные технологические описания приводят слои толщиной 10-80 мкм с последующим термоотверждением. Этот диапазон относится к конкретным описаниям материалов и процессов, поэтому его нельзя автоматически переносить на плунжерную пару. Более толстое покрытие не означает более надежную защиту: оно может изменить размеры рабочей поверхности и повлиять на посадку.
Перед выбором технологии инженеру следует сопоставить условия работы пары, риск заедания и коррозии, форму деталей и требования к размерам. Если жидкая смазка удерживается в узле и обеспечивает требуемую работу, оснований заменять ее сухой пленкой может не быть. Если же жидкая фаза нежелательна или нестабильна, сухое покрытие рассматривают как отдельное инженерное решение с проверкой совместимости с конструкцией.
Как выбрать поверхность для нанесения
Покрытие не обязательно наносить на обе детали сопряжения.
Практический принцип выбора - обработать поверхность, которая при работе постоянно подает свежий материал в зону давления или контакта. Для плунжерной пары это решение зависит от конструкции и требований к износу, поэтому его принимают после оценки движения деталей, посадки и того, какая поверхность обновляется в зоне контакта.
Если нанести покрытие на обе поверхности без проверки, можно получить нежелательное изменение размеров или поведения сопряжения. Слой сухой смазки измеряется микронами: в справочных материалах указаны 5-19 мкм, а типовое значение составляет около 8-12 мкм. Даже тонкое покрытие нужно учитывать в размерной цепи, особенно если посадка чувствительна к изменению размеров.
Покрытие должно сцепляться с основанием и сохранять целостность в работе. Поэтому до нанесения задают требования к подготовке поверхности и режиму отверждения. Конкретные операции зависят от выбранного материала и технологии; универсальную последовательность обработки без учета состава и детали назначать нельзя. Качество сцепления с основанием - один из признаков работоспособности сухой пленки.
При планировании нанесения полезно разделить требования на три группы:
Функция покрытия: снижение трения, уменьшение износа, защита от заедания или коррозии.
Геометрия детали: наличие отверстий, полостей и участков, из которых нужно удалить излишки материала.
Размеры сопряжения: допустимая толщина пленки и влияние покрытия на посадку.
Для закупщика этот перечень помогает запросить у поставщика не только описание состава, но и рекомендации по нанесению, подготовке поверхности и отверждению. Инженеру стоит сверить указанные параметры с чертежом и требованиями к паре. Если в материалах приводятся диапазоны 5-19 мкм и 10-80 мкм, их нельзя считать взаимозаменяемыми: они относятся к разным описаниям и требуют уточнения применительно к конкретному покрытию.
Твердосмазочное покрытие методом окунания
При простом окунании деталь погружают в материал, а затем извлекают.
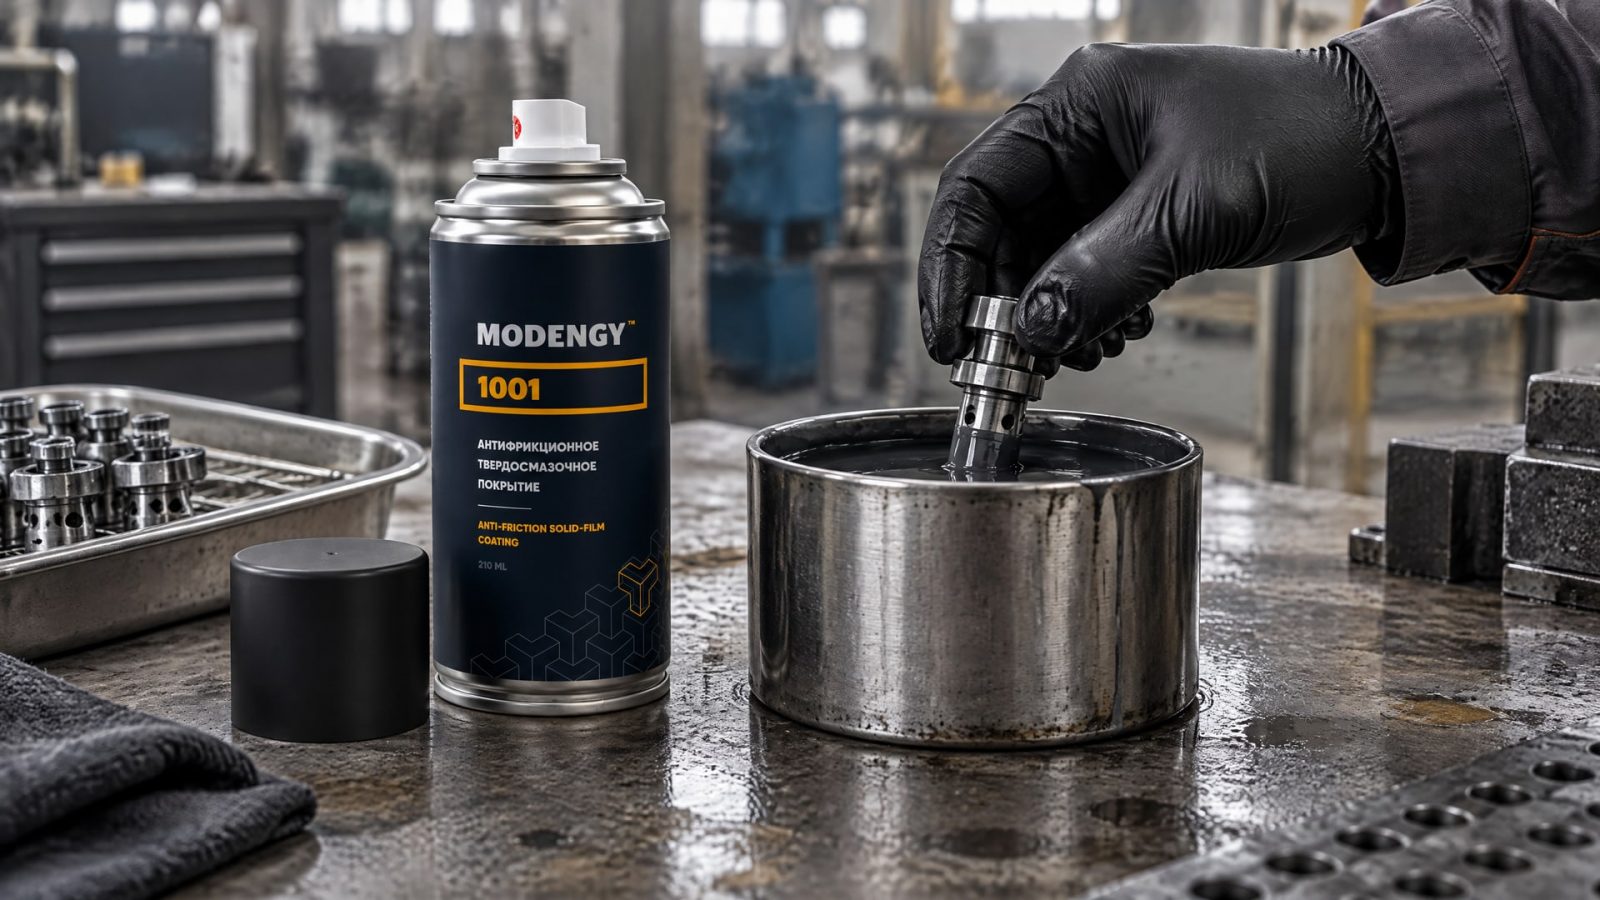
Такой метод применяют наряду с распылением и кистевым нанесением, но результат зависит от формы детали. Внутренние полости и отверстия могут удерживать избыток состава, поэтому одного факта погружения недостаточно, чтобы считать покрытие равномерным.
Для деталей со сложной геометрией используют окунание с центрифугированием, или dip-spin. Детали помещают в перфорированную корзину, погружают в ванну с материалом и вращают, чтобы удалить излишек. Если на детали есть углубления, ее могут переориентировать: это помогает вывести состав из полостей и снизить риск локального накопления покрытия. Такой процесс особенно уместен, когда нужно получить контролируемое покрытие на деталях с отверстиями.
На плунжерной детали избыток материала в отверстии может повлиять на толщину пленки и размеры рабочей зоны. Поэтому технологию выбирают по геометрии и проверяют не только внешний вид, но и соответствие покрытия требованиям к посадке. Для сухих пленок в справочных материалах указаны значения 5-19 мкм, в том числе типичные 8-12 мкм; это не готовый режим нанесения, а ориентир для обсуждения допусков и контроля.
Если из-за недостатка жидкой смазки сопряжение подвержено трению и износу, производственная задача состоит в том, чтобы нанести тонкую пленку и не оставить излишки в отверстиях. Для такого процесса в практике применяют MODENGY 1001: это антифрикционное твердосмазочное покрытие для защиты сопрягаемых поверхностей плунжерных пар методом окунания. При выборе процесса важно подтвердить, что материал, подготовка детали и режим отверждения согласованы с требованиями конкретного узла.
Окунание подходит не для каждой формы и не отменяет контроля. При выборе между погружением, dip-spin, распылением и кистью учитывают доступность обрабатываемых поверхностей и возможность удалить излишек. При работе с плунжерными отверстиями смазочное покрытие должно оставаться в заданных пределах, а не скапливаться в полостях. Поэтому контроль процесса начинают с пробной обработки деталей и проверки результата по установленным требованиям.
Как контролировать толщину и посадку
Толщина покрытия определяет, насколько оно изменит размеры поверхности.
В справочных материалах типичны значения 8-12 мкм, а приведенный диапазон составляет 5-19 мкм. Отмечается, что такая толщина обычно не влияет на допуски большинства деталей, но это не гарантия для каждой плунжерной пары. Фактическое влияние проверяют по чертежу и размерным требованиям конкретного сопряжения.
В отдельных технологических описаниях встречается диапазон 10-80 мкм с последующим термоотверждением. Его нельзя использовать как целевой диапазон для любой детали: источники описывают разные материалы и процессы. Если покрытие выбирают для пары с жесткими требованиями к размерам, инженер должен получить применимые к конкретному составу данные и определить, как учитывать пленку при контроле деталей.
Проверка не ограничивается измерением толщины. Важны равномерность покрытия, отсутствие избыточного материала в отверстиях и сцепление пленки с основанием. Подготовка поверхности и отверждение напрямую связаны с прочностью сцепления, поэтому эти операции фиксируют в технологическом процессе. Если состав удерживается в углублениях, корректируют способ нанесения или удаление излишков, а не компенсируют проблему произвольным изменением толщины.
Для системного контроля качества покрытий в источниках упомянуты VDI 2840, VDI 2841, VDI 3198 и VDI 3823. Их рассматривают как ориентиры по покрытиям и обеспечению качества, а не как автоматически применимые требования к любой плунжерной паре. Для анализа трения и изнашивания также указаны DIN 50320 и VDI 3822. Применимость каждого документа зависит от задачи и принятой на предприятии системы контроля.
В технологической документации целесообразно зафиксировать, какую деталь покрывают, каким способом наносят материал, как обеспечивают удаление избытка из полостей и по каким критериям принимают результат. Числовые ориентиры 5-19 мкм, 8-12 мкм и 10-80 мкм следует сохранять вместе с контекстом их применения, а не объединять в одну общую норму. Это снижает риск ошибочного переноса параметров между разными процессами.
Как выбрать технологию для плунжерных отверстий
При выборе способа нанесения сначала оценивают геометрию.
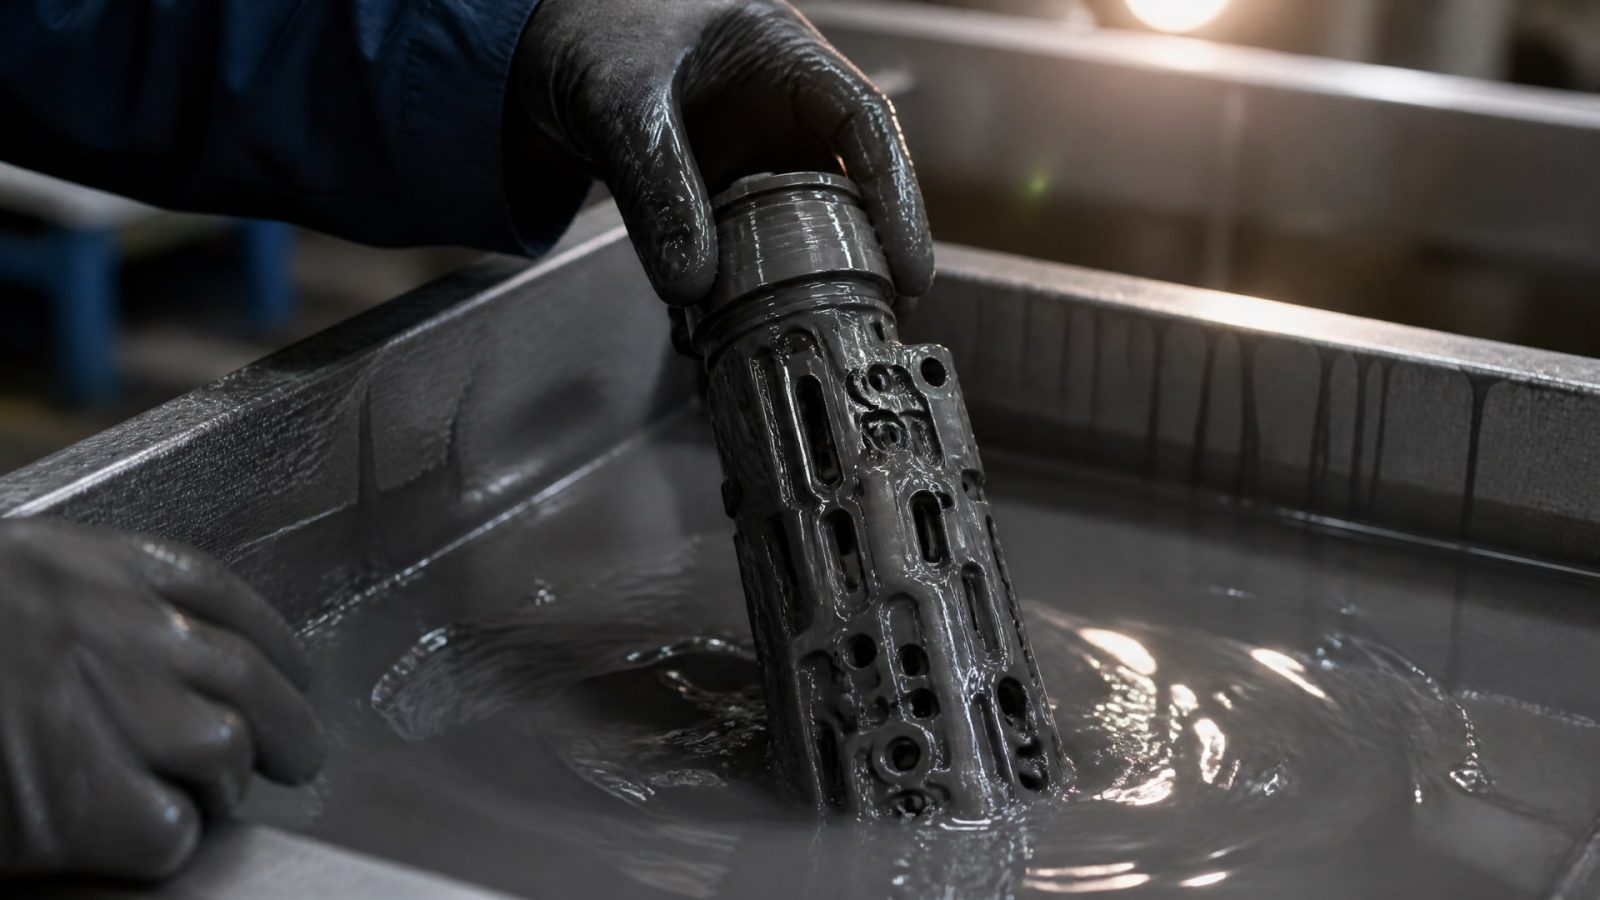
Для открытых и доступных участков могут рассматриваться распыление или кистевое нанесение, а для деталей с внутренними полостями и отверстиями - окунание или окунание с центрифугированием. Методы отличаются не только удобством обработки: способ удаления излишка влияет на равномерность пленки и риск ее накопления в углублениях.
Простое окунание и dip-spin не следует считать одинаковыми процессами. При dip-spin после погружения детали вращают в перфорированной корзине, чтобы вывести избыток покрытия; при необходимости детали переориентируют относительно полостей. Поэтому для плунжерных отверстий смазочное покрытие выбирают с учетом возможности контролировать его распределение внутри детали, а не только нанесения на наружную поверхность.
Подбор толщины связывают с назначением покрытия и посадкой. Справочные ориентиры 5-19 мкм и 8-12 мкм описывают тонкие сухие пленки, тогда как значение 10-80 мкм приводится в отдельном технологическом описании с термоотверждением. Эти цифры не задают единую норму для всех плунжерных пар. Их используют как повод запросить спецификацию выбранного материала и проверить параметры на конкретной детали.
До запуска серийной обработки полезно согласовать с технологом или поставщиком следующие вопросы:
Какой элемент пары следует покрывать с учетом конструкции и обновления рабочей поверхности в зоне контакта?
Подходит ли выбранный метод для внутренних полостей и отверстий детали?
Как удаляют избыток материала и контролируют толщину пленки?
Каковы требования к подготовке поверхности и отверждению?
Как проверяют сцепление покрытия и соответствие посадочным размерам?
Ответы на эти вопросы позволяют связать защиту сопрягаемых поверхностей плунжера с реальным процессом производства, а не выбирать покрытие только по общему описанию его свойств. Для оценки результата учитывают снижение трения и износа, риск заедания и коррозии, а также стабильность размеров. Если узел зависит от жидкой смазки, до внедрения сухой пленки отдельно проверяют, не изменит ли она предусмотренный режим работы.
Часто задаваемые вопросы
Можно ли наносить покрытие на сопрягаемые поверхности без нарушения посадки?
Можно, если контролировать толщину и учитывать ее при проверке размеров. В справочных материалах для сухих пленок указаны диапазон 5-19 мкм и типичное значение около 8-12 мкм, которые обычно не влияют на допуски большинства деталей. Для конкретной плунжерной пары результат нужно сверить с чертежом и требованиями к посадке.
Нужно ли покрывать обе детали плунжерной пары?
Не обязательно. В качестве практического принципа рассматривают покрытие поверхности, которая постоянно подает свежую рабочую плоскость в зону контакта. Для плунжерной пары выбор зависит от конструкции и требований к износу. Перед обработкой обеих деталей оценивают влияние пленки на размеры и характер взаимодействия сопрягаемых поверхностей.
Подходит ли обычное окунание для детали с отверстиями?
Не всегда. Внутренние полости могут удерживать излишек состава, поэтому для сложной геометрии применяют окунание с центрифугированием. Деталь погружают, затем вращают в перфорированной корзине; при необходимости ее переориентируют, чтобы удалить материал из углублений. После обработки проверяют распределение пленки и соответствие размеров заданным требованиям.
Защитит ли сухое покрытие от коррозии?
Некоторые сухопленочные составы сочетают антифрикционные и антикоррозионные свойства, но это зависит от выбранного материала. Нельзя считать защиту от коррозии свойством любого твердосмазочного покрытия. При наличии влаги или коррозионной среды нужно проверить назначение состава, а также требования к подготовке поверхности и отверждению.
Заключение
Защита плунжерных пар сухопленочным покрытием оправдана, когда нужно снизить трение и износ, уменьшить риск заедания или обеспечить защиту в условиях, где жидкая смазка недостаточна либо нежелательна. Технологию выбирают по геометрии детали и условиям работы, а толщину согласуют с посадкой. Для отверстий и внутренних полостей важно предусмотреть удаление избытка покрытия, в том числе методом окунания с центрифугированием.
Следующий шаг - сопоставить чертеж плунжерной пары с требуемой функцией покрытия, определить обрабатываемую поверхность и запросить данные по нанесению, отверждению и контролю выбранного материала. Диапазоны 5-19 мкм, 8-12 мкм и 10-80 мкм относятся к разным описаниям и не заменяют спецификацию конкретного процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
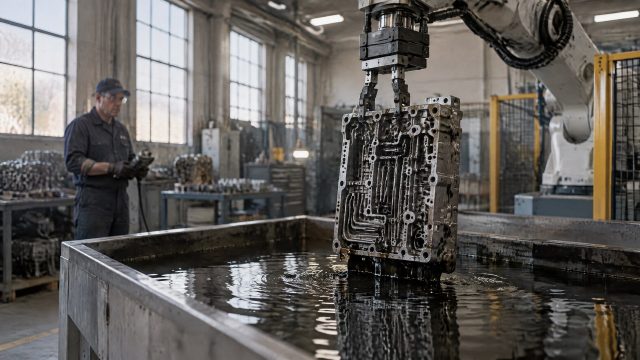
Узнайте, как обработка каналов смазкой методом окунания обеспечивает равномерное покрытие деталей сложной геометрии.
Изучите сравнительные триботехнические испытания антифрикционных материалов на основе бронзографита.
Измерение коэффициента трения скольжения на трибометре по схеме «пин-диск» позволяет оценить износостойкость материалов и покрытий.