
Аналоги пищевых смазок H1: как сравнивать по качеству и цене
При выборе пищевой смазки H1 закупщики и инженеры часто сталкиваются с вопросом: почему разные производители предлагают продукты с одинаковой маркировкой, но по разным ценам, и стоит ли переплачивать? Ответ прост: NSF H1 - это не показатель качества смазки, а лишь допуск на возможный случайный контакт с пищей. Реальное различие между аналогами кроется в технических параметрах, которые определяют, подходит ли смазка для конкретного узла. В этой статье разберем, как сравнивать H1-смазки разных производителей, какие критерии действительно важны, и почему выбор нельзя свести к одной маркировке или цене.
Статья адресована техническим специалистам, инженерам и снабженцам, которые закупают смазки для пищевого оборудования и хотят понять, какой продукт стоит действительно выбрать.
Что на самом деле означает маркировка NSF H1
NSF H1 классифицирует смазку как пригодную для пищевого оборудования при условии возможного случайного, технически неизбежного контакта с пищей.
Ключевое слово - случайный. Это не означает, что смазку можно наносить прямо на продукт или использовать в местах прямого контакта; это означает, что если несколько миллиграммов смазки по ошибке попадут в пищу, это не нанесет вреда.
Для H1 установлен предел в 10 ppm (10 мг на килограмм пищи). Для некоторых составов, например силиконовых, эксперты рекомендуют еще более строгий ориентир -1 ppm. Смазка допускается к маркировке H1 только если она содержит исключительно разрешенные базовые масла, присадки и загустители, регистрация которых прошла международный аудит.
Но вот что важно: маркировка H1 сама по себе не указывает на качество смазки в механическом смысле. Две смазки, обе с маркировкой H1, могут иметь совершенно разные рабочие параметры. Одна подойдет для высоконагруженных подшипников при 60 градусах, другая будет вязкой при минус 10 и потеряет свойства выше плюс 40. Поэтому аналоги нельзя выбирать только по логотипу NSF.
Как NSF H1 отличается от ISO 21469
Часто путают NSF H1 и ISO 21469, считая их эквивалентными.
На самом деле это разные уровни подтверждения гигиеничности.
NSF H1 - это регистрация конкретной смазки, которая проходит лабораторное тестирование на токсичность и разрешенность ингредиентов. Регистрация говорит: этот продукт безопасен при случайном контакте с пищей.
ISO 21469 - это международный стандарт, который охватывает не только ингредиенты смазки, но и весь цикл ее производства, хранения, транспортировки и применения. Стандарт требует, чтобы производитель доказал, что на каждом этапе соблюдены условия гигиены, исключающие загрязнение. Компания, сертифицированная по ISO 21469, подтверждает не только безопасность продукта, но и порядок на производстве.
Для закупщиков пищевых предприятий с жесткими требованиями аудита ISO 21469 часто становится критерием выше, чем просто наличие регистрации NSF H1. Если на площадке проходит аудит по FSSC 22000 или аналогичной системе, проверяющие могут попросить именно сертификат ISO 21469.
Критерии сравнения аналогов: что смотреть в паспорте смазки
Когда вы рассматриваете несколько предложений с маркировкой H1, не ориентируйтесь только на цену или знаком ли вам производитель.
Откройте технические описания (TDS) и сравните реальные параметры.
Вязкость и класс NLGI
Для пластичных смазок вязкость базового масла и NLGI-класс консистенции - первое, на что надо смотреть. NLGI 2 - самый распространенный класс для универсальных применений, но бывают NLGI 1, 1.5 и 3. Более мягкие смазки (NLGI 1, 1.5) проникают лучше и подходят для высокоскоростных узлов; более жесткие (NLGI 3) держат пленку в высоконагруженных зонах.
Вязкость базового масла указывается в cSt (сантистоксах) при 40 и 100 градусах Цельсия. Если оборудование работает при температуре минус 15 градусов, смазка с индексом вязкости 90 может стать слишком твердой, а с индексом 140 остаться работоспособной. Здесь лежит одна из главных причин различия цен между аналогами: синтетические базовые масла (PAO, PAG) дороже минеральных, но обеспечивают лучший индекс вязкости и более широкий температурный диапазон.
Водостойкость и вымываемость
Для пищевого оборудования, особенно на линиях мойки, выводится вода и моющие растворы. Если смазка легко смывается, ее придется наносить каждый день; если держится хорошо, повторная смазка понадобится раз в неделю или реже. Параметр водовымываемости (water washout) измеряется в процентах потери смазки после трехминутного контакта с водой при определенной температуре. Для пищевых применений допустимое значение часто лежит в диапазоне 3-5%. Смазки с низкой водовымываемостью (до 3%) требуют переформулировки с использованием дорогих загустителей и присадок, что повышает их цену.
Окислительная стабильность
Смазка окисляется под действием тепла, воздуха и загрязнений. Окислительная стабильность измеряется временем до момента, когда кислотное число смазки достигнет предельного значения (обычно 2.0 мг КОН/г). Для пищевых смазок, которые часто контактируют с влагой, хорошая окислительная стабильность критична. Смазка с индексом окислительной стабильности 500 часов будет служить примерно год при условии нормальной температуры; 1000 часов - два года.
Совместимость с уплотнениями и пластиками
На многих узлах пищевого оборудования стоят эластомерные уплотнения (резина, фторопласт). Некоторые базовые масла вызывают разбухание или растворение резины, другие совместимы идеально. Правильная смазка не должна повреждать прокладки. В TDS это обычно указывается как совместимость с материалами.
Таблица сравнения параметров H1-смазок
| Параметр | Минеральная H1 (пример) | Синтетическая PAO H1 (пример) | На что влияет выбор |
|---|---|---|---|
| Вязкость ISO VG, cSt при 40°C | 32–46 | 32–46 | Скорость вращения узла, проникаемость |
| NLGI-класс | NLGI 2 | NLGI 2 | Консистенция, удержание на поверхности |
| Индекс вязкости | 90–105 | 130–150 | Температурный диапазон, гибкость в холодном пуске |
| Водовымываемость, % | 8–12 | 3–5 | Частота переповторной смазки при мойке |
| Окислительная стабильность, ч | 300–500 | 800–1200 | Интервал замены смазки в окружающей среде |
| **Цена (относительно) | Базовая | +30–50% | Бюджет закупки |
Когда нужна H1-смазка, а когда можно обойтись другой
Первый этап выбора - определить, действительно ли в вашем оборудовании возможен контакт смазки с пищей.
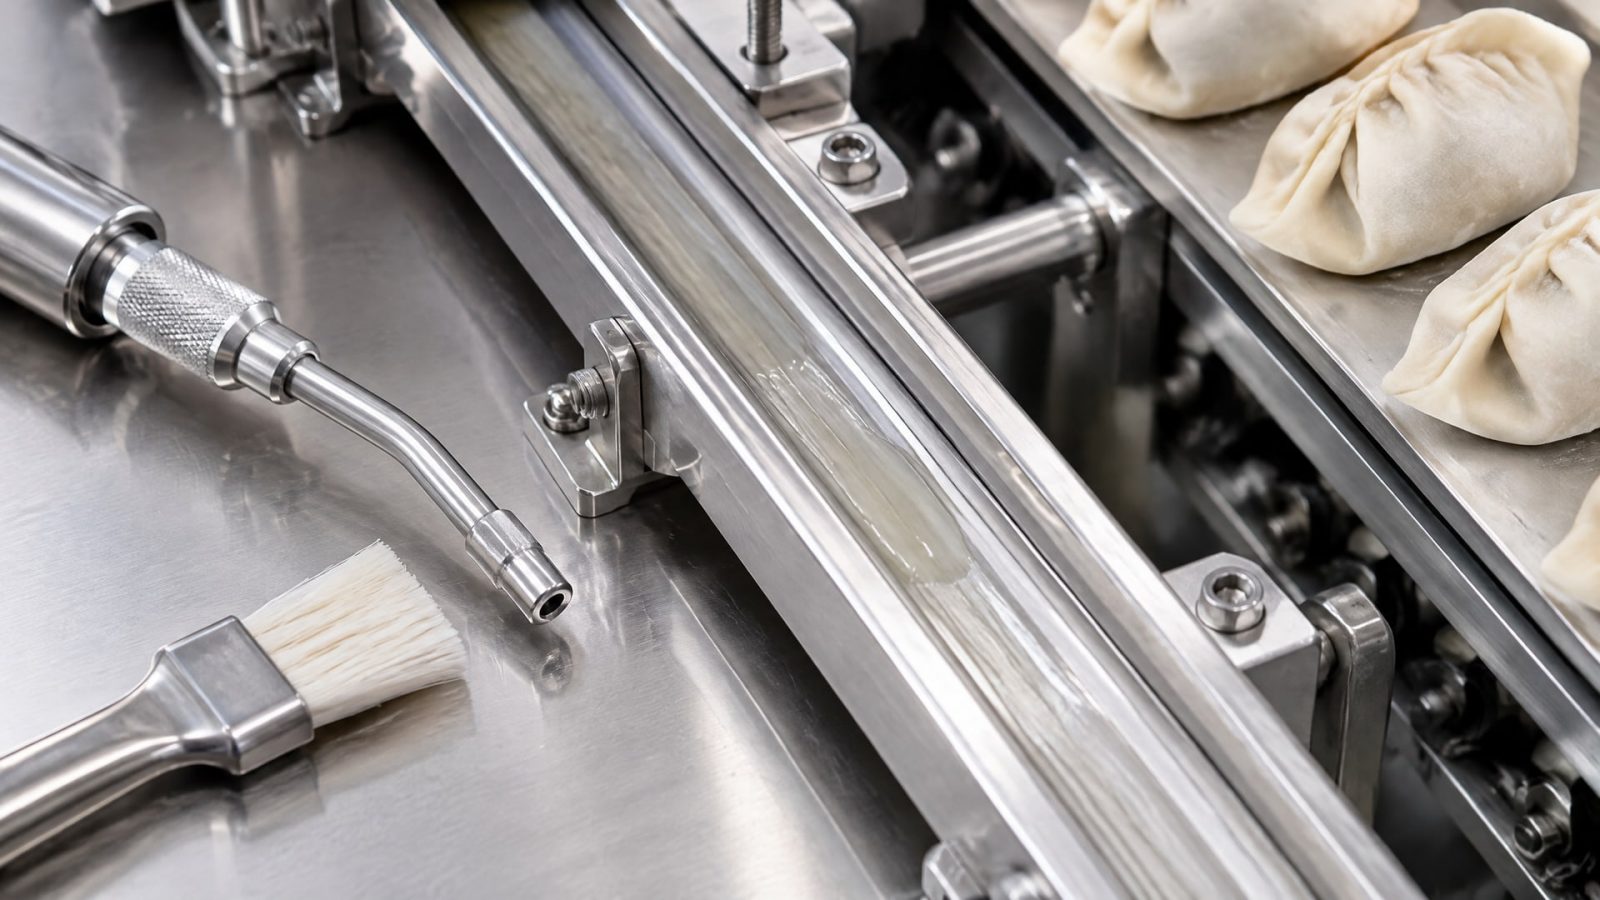
NSF H1 требуется только там, где такой риск есть.
На линии фасовки пельменей H1-смазка нужна на направляющих упаковочного автомата, которые находятся в непосредственной близости от продукта. На редукторе мясорубки, спрятанном под кожухом, можно применить обычную индустриальную смазку с допуском H2 (контакт исключен конструктивно). На подшипниках центрифуги, где продукт отделяется через сетку, если сетка в хорошем состоянии, тоже можно перейти на H2.
Не все производства требуют H1 везде. Правильный подход - составить карту точек смазки, отметить, где возможен случайный контакт, и только для этих мест использовать H1. Остальные точки могут смазываться более дешевыми и часто более функциональными маслами и смазками других классов.
Роль базового масла в различии цены между аналогами
Цена H1-смазок зависит от выбора базового масла.
Существует три основных типа: минеральное (white oil), синтетическое на основе полиальфаолефинов (PAO) и полиэфиры (PAG).
Минеральные смазки H1 на основе белого масла - самые дешевые. White oil - это очищенное минеральное масло без ароматики, одобренное для пищевого контакта. Его преимущество: низкая цена. Недостаток: индекс вязкости около 95–105, поэтому при минусовых температурах смазка станет вязкой. Срок ее окисления -300–500 часов, что означает замену раз в 6–9 месяцев при нормальной эксплуатации.
PAO-смазки H1 стоят на 30–50% дороже, но дает индекс вязкости 130–150 и сохраняет текучесть при минус 20 градусах. Окислительная стабильность PAO выше -800–1200 часов, то есть можно держать смазку в узле 1.5–2 года. Водовымываемость PAO ниже (3–5%), что особенно полезно на оборудовании с мойкой.
PAG-смазки (полиэфиры) используются реже, так как требуют тщательного подбора совместимости с пластиками и резиной. Но они отлично работают при экстремальных температурах и с некоторыми химическими веществами.
Разница в цене между минеральной и PAO H1-смазкой часто окупается снижением частоты переповторной смазки и удлинением интервала замены. Если вы смазываете вручную раз в неделю, экономия 20% на покупке может обойтись в потери времени персонала. Если у вас централизованная система смазки, которая автоматически дозирует смазку, дороговизна PAO-смазки окупается за счет реже выполняемого обслуживания.
Выбор H1-смазки для конкретного узла
При сравнении аналогов начните с таблицы требований узла.
Напишите:
Тип узла: подшипник, редуктор, цепь, направляющая, винт.
Температура: минимальная и максимальная.
Нагрузка: легкая, средняя, тяжелая.
Водяной контакт: нет, брызги, регулярная мойка.
Скорость: RPM или м/с.
Интервал смазки: требуемый, предпочтительный.
Затем сравните TDS конкурирующих смазок по следующим критериям (в порядке приоритета):
Вязкость и индекс вязкости соответствуют температурному диапазону узла.
NLGI-класс подходит для типа узла (NLGI 2 для универсального, NLGI 1 для высокоскоростного).
Водовымываемость не превышает 5% при контакте с водой.
Окислительная стабильность 500+ часов для систем с частой переповторной смазкой, 800+ для систем с редкой.
Цена в расчете на год использования, с учетом интервала замены и трудозатрат на переповторную смазку.
Совет инженера: выбор смазки при работе в экстремальных условиях
Сценарий: на линии горячего формования вам нужно смазать направляющие, которые работают при 80 градусах Цельсия и соприкасаются с брызгами воды. Одновременно требуется минимизировать интервал переповторной смазки, так как доступ к узлу затруднен.
Смазка с базовым минеральным маслом и индексом вязкости 95 при 80 градусах будет слишком жидкой и вымоется водой за 1–2 недели. Потребуется переповторная смазка каждые 5–7 дней.
Водостойкая синтетическая смазка H1 на основе PAO с индексом вязкости 140 и водовымываемостью 3% при 80 градусах останется вязкой достаточно для направляющей, не растворится при контакте с водой и удержится на поверхности 3–4 недели. Переповторную смазку можно планировать раз в месяц.
Итог: цена такой смазки выше на 35–40%, но за счет снижения частоты переповторной смазки на 75–80% в год экономится минимум 10–15 часов труда техника. На горизонте 2–3 лет разница в цене полностью окупается.
Как выбрать аналог вместо привычного бренда
Если ваше предприятие привыкло закупать H1-смазку одного производителя, но возникла необходимость переойти на аналог по причине цены или доступности, вот пошаговый алгоритм:
Возьмите TDS текущей смазки (действующей).
Выпишите ключевые параметры: вязкость, NLGI, индекс вязкости, водовымываемость, окислительная стабильность, совместимость с материалами.
Сформулируйте требования: если текущая смазка хорошо работает, новая должна иметь такие же или лучше параметры.
Получите TDS-ы предлагаемых аналогов. Пропустите те, которые не соответствуют вашим требованиям по вязкости или NLGI.
Из оставшихся выберите 2–3 кандидата, которые удовлетворяют параметрам, и запросите образцы.
Испытайте образцы на тестовом узле (если возможно, на менее критичной точке смазки) в течение 1–2 месяцев. Смотрите на вытечку, окисление, удержание на поверхности.
Только после успешного испытания переходите на новый аналог в производстве.
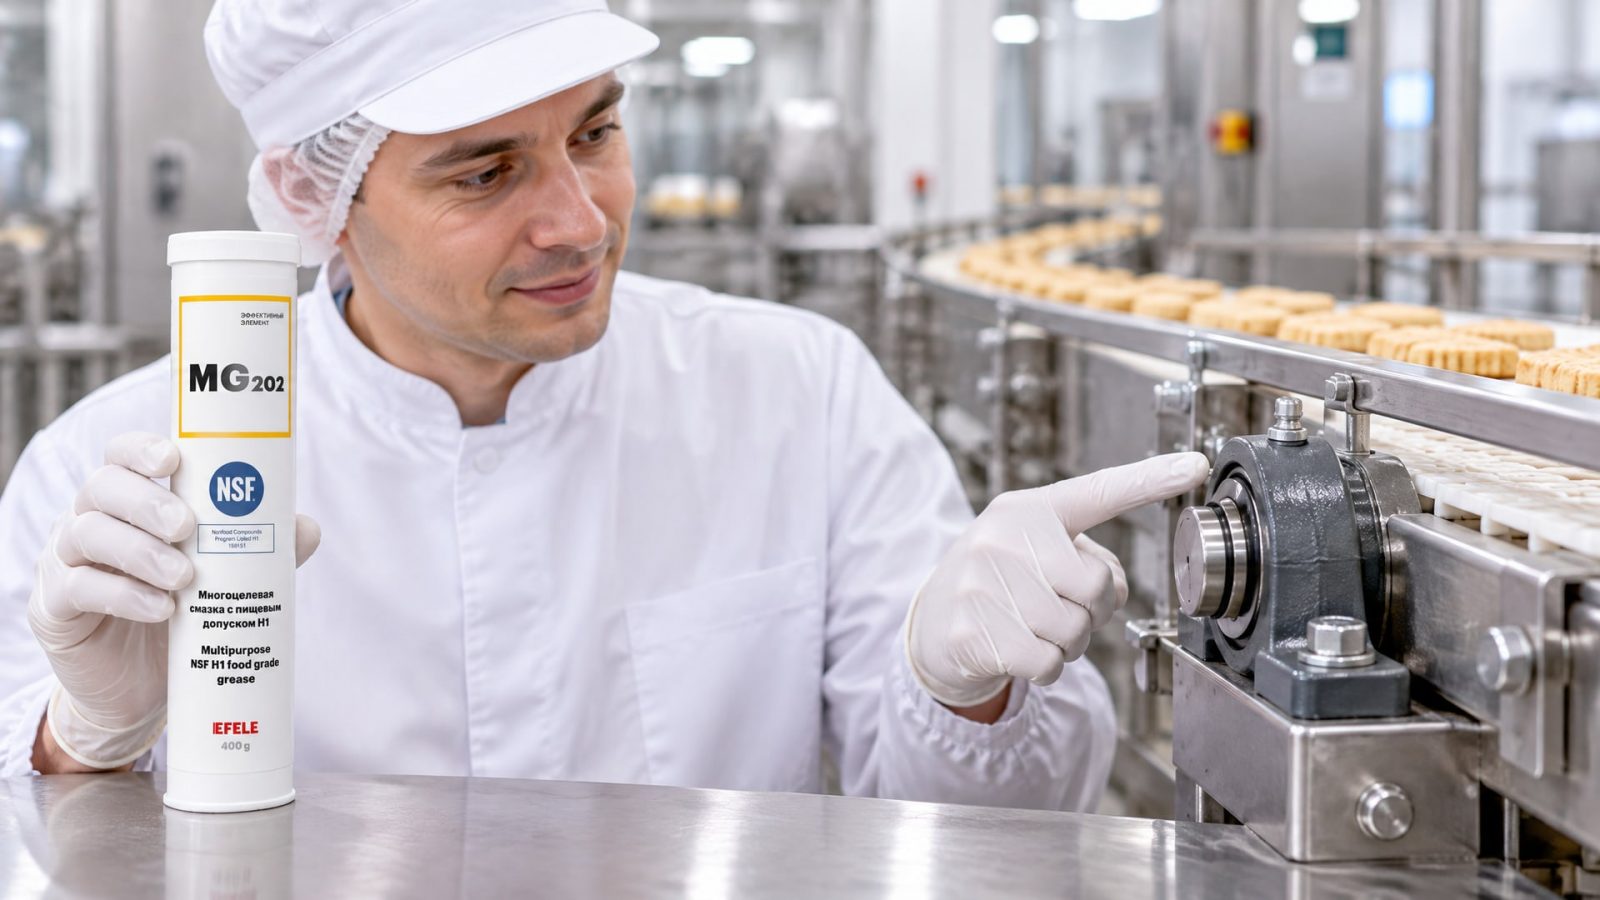
Универсальная H1-смазка EFELE MG-202 часто рассматривается при переходе с импортных аналогов, так как ее параметры охватывают типичные требования пищевого оборудования: вязкость в диапазоне минус 15 до плюс 60 градусов, NLGI 2, низкая водовымываемость и совместимость с резиной и пластиками. Выбор такого класса смазок экономит время на подбор для большинства узлов.
Часто задаваемые вопросы
Можно ли использовать H1-смазку вместо обычной, если нет контакта с пищей?
Технически можно. Все H1-смазки сертифицированы по своим механическим свойствам и будут работать в узлах, где нет контакта с пищей. Однако экономически это неэффективно: за пищевой допуск вы переплачиваете 20–40% стоимости, в то время как обычная индустриальная смазка той же вязкости будет работать идентично. Используйте H1 только в зонах возможного контакта.
Почему две H1-смазки с одинаковым названием у разных производителей работают по-разному?
Потому что H1 - это допуск, а не спецификация. Два производителя могут выпустить смазку с маркировкой H1, но с разными базовыми маслами: один использует минеральное white oil (индекс вязкости 95), другой - PAO (индекс 140). При одинаковом ISO VG смазки будут вести себя по-разному при температурных скачках. Всегда проверяйте полные параметры в TDS.
Нужна ли сертификация ISO 21469, или достаточно NSF H1?
Для большинства пищевых предприятий NSF H1 достаточна. ISO 21469 требуется, если у вас запросит аудит по стандартам пищевой безопасности (FSSC 22000, SQF и т.д.) или если на ваш продукт действуют жесткие требования со стороны заказчика. Уточните требования перед закупкой.
Как определить, что текущая смазка не подходит, и нужен переход на другой аналог?
Признаки: смазка вытекает из узла через неделю (низкая водовымываемость или неправильный NLGI); смазка окислилась за 3–4 месяца (низкая окислительная стабильность); при минусовых температурах узел не вращается свободно (высокая вязкость); после старта ощущается рывок, потом нормально (смазка затвердевает в покое). При таких симптомах пересмотрите параметры и выберите аналог с лучшими показателями.
Сколько стоит переход на другую H1-смазку?
Стоимость образцов для тестирования: 2–5 тыс. рублей. Проведение тестирования на узле: труд техника в течение 1–2 месяцев. Риск незначительный, если вы выбираете аналог с одинаковыми или лучшими параметрами. Перестраховка: начните с узла, который не критичен для производства, и только потом переводите все остальные точки.
Заключение
Сравнение пищевых смазок H1 по цене и качеству - это не выбор между логотипами, а сопоставление рабочих параметров в контексте вашего оборудования и условий эксплуатации. Цена отражает выбор базового масла (минеральное дешевле, синтетическое лучше по характеристикам), но высокая цена не гарантирует пригодность для вашего узла.
Начните с определения точек, где действительно нужна H1 по условиям контакта с пищей. Для каждого узла выпишите требования: температуру, скорость, нагрузку, контакт с водой, требуемый интервал смазки. Затем возьмите несколько предложений, откройте их TDS и сравните вязкость, NLGI, водовымываемость и окислительную стабильность. Выбирайте смазку, которая соответствует этим параметрам и оптимальна по цене в расчете на год использования, учитывая трудозатраты на переповторную смазку.
Для высоконагруженных узлов в условиях повышенной влажности рекомендуется рассмотреть водостойкие синтетические H1-смазки, которые хотя и дороже минеральных, окупаются за счет реже выполняемого обслуживания и более предсказуемого результата. Для узлов с экстремальными температурами и требованием длительного хранения смазки в наличии обратите внимание на окислительную стабильность и совместимость с материалами.
Не бойтесь переходить на аналог, если текущая смазка не оптимальна. Главное - провести тестирование и убедиться, что параметры нового продукта соответствуют требованиям вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать распространенных ошибок и обеспечить надежное соединение.
Узнайте, как выбрать подходящую смазку для личинок замков, чтобы защитить их от замерзания зимой и обеспечить бесперебойную работу.
Узнайте, когда герметик вместо прокладки - лучшее решение для фланцев, как его выбрать и применить для долговечной герметизации.