
Антифрикционное покрытие: толщина слоя и точные посадочные размеры
Твердосмазочный слой влияет на посадочные размеры: он добавляет толщину к поверхности детали и может уменьшить зазор или изменить характер посадки. Для точных узлов толщину покрытия нужно учитывать в размерной цепи заранее, а после отверждения проверять фактический размер. Типичный ориентир для сухих пленочных смазок составляет 10-20 мкм, но допустимая толщина зависит от назначения узла и требований к зазорам.
Статья полезна инженерам, технологам и снабженцам, которые выбирают антифрикционное покрытие, планируют процесс нанесения или проверяют посадки после обработки. Разберем, как связаны толщина слоя и допуски, чем отличаются способы нанесения, как контролировать покрытие и что учитывать для резьбовых соединений и деталей червячного редуктора.
Как толщина антифрикционного покрытия влияет на посадку
Покрытие не остается за пределами геометрии детали: оно формирует новый поверхностный размер.
Если обрабатывают сопрягаемые поверхности, слой может сократить зазор между ними. В посадке с натягом покрытие также меняет размерный баланс и может осложнить сборку. Поэтому твердая смазка и посадочные размеры должны рассматриваться как части одной проектной задачи, а не как независимые параметры.
Для сухих пленочных смазок типичной называют толщину 10-20 мкм. В технической документации для отдельных применений встречается диапазон 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. Другие материалы указывают более широкий интервал: 0,00025-0,002 дюйма, то есть примерно 6,35-50,8 мкм. Разброс показывает, что единого значения для всех деталей нет: нужную толщину определяют конструкция, назначение покрытия и допустимые зазоры.
При слишком тонком слое свойства покрытия могут не соответствовать задаче. При толщине ниже 5 мкм отмечают снижение износостойкости и коррозионной стойкости. Увеличение толщины тоже не означает автоматического роста ресурса: выше 25 мкм повышается риск растрескивания, сдвигового разрушения и несоответствия допускам точного механизма.
Учитывайте покрытие на каждой поверхности
Если покрывают только одну из сопрягаемых деталей, в расчете учитывают изменение ее размера. Если слой наносят на обе детали, нужно учитывать оба покрытия и проверять итоговый зазор после обработки. Расчет должен соответствовать конкретной конструкции, а не опираться только на усредненный диапазон толщины.
Толщина покрытия становится частью размерной цепи и в тех случаях, когда речь идет не о скользящей паре, а о сборке с натягом. Для таких деталей заранее определяют, какой размер должен быть у заготовки до нанесения и какой размер допустим после отверждения. Это помогает избежать ситуации, когда покрытие превращает предусмотренную конструкцией зазорную посадку в посадку с натягом.
Какая толщина твердосмазочного покрытия подходит для точных деталей
Универсальной толщины для всех сухих пленок нет.
В качестве рабочего ориентира часто используют диапазон 10-20 мкм, но допустимость такого слоя нужно сверять с требованиями конкретного узла и покрытия. Для точных посадок выбирают минимальную толщину, достаточную для выполнения задачи, а не максимальную из диапазона, который допускает материал.
Диапазоны в технической документации различаются. Для одного процесса указан слой 0,0003-0,0005 дюйма, или примерно 7,6-12,7 мкм. В других материалах приводится интервал 0,0002-0,0015 дюйма для тонкопленочных покрытий. Такие данные нельзя переносить на любую деталь без проверки: толщина, подходящая для одной скользящей поверхности, может оказаться избыточной для точной посадки.
Как заложить допуски до нанесения
Размеры под покрытие лучше предусмотреть при проектировании детали. Если производственный процесс определен, в документации фиксируют допустимую толщину слоя и итоговый размер после его формирования. Такой подход особенно важен для сопряжений с малыми зазорами: корректировать конструкцию после нанесения сложнее, чем учесть слой заранее.
Для оценки размерного вклада используют не только номинальную толщину, но и допустимый разброс процесса. Например, в технических материалах встречается рекомендация учитывать возможность наращивания покрытия на 0,0002-0,0003 дюйма без помех для инженерных допусков. Для другого покрытия указан диапазон нанесения 0,0003-0,0007 дюйма. Эти величины относятся к конкретным системам и не заменяют требования спецификации для выбранного материала.
Перед запуском партии полезно проверить на образце, какой размер получается после полного цикла обработки. Измерение только исходной детали не показывает итогового положения поверхности. Если узел собирают с ответной деталью, пробная сборка позволяет дополнительно проверить отсутствие закусывания и соответствие функциональным требованиям.
Как выбрать между распылением и окунанием твердой смазки
Способ нанесения влияет на равномерность и управляемость толщины.
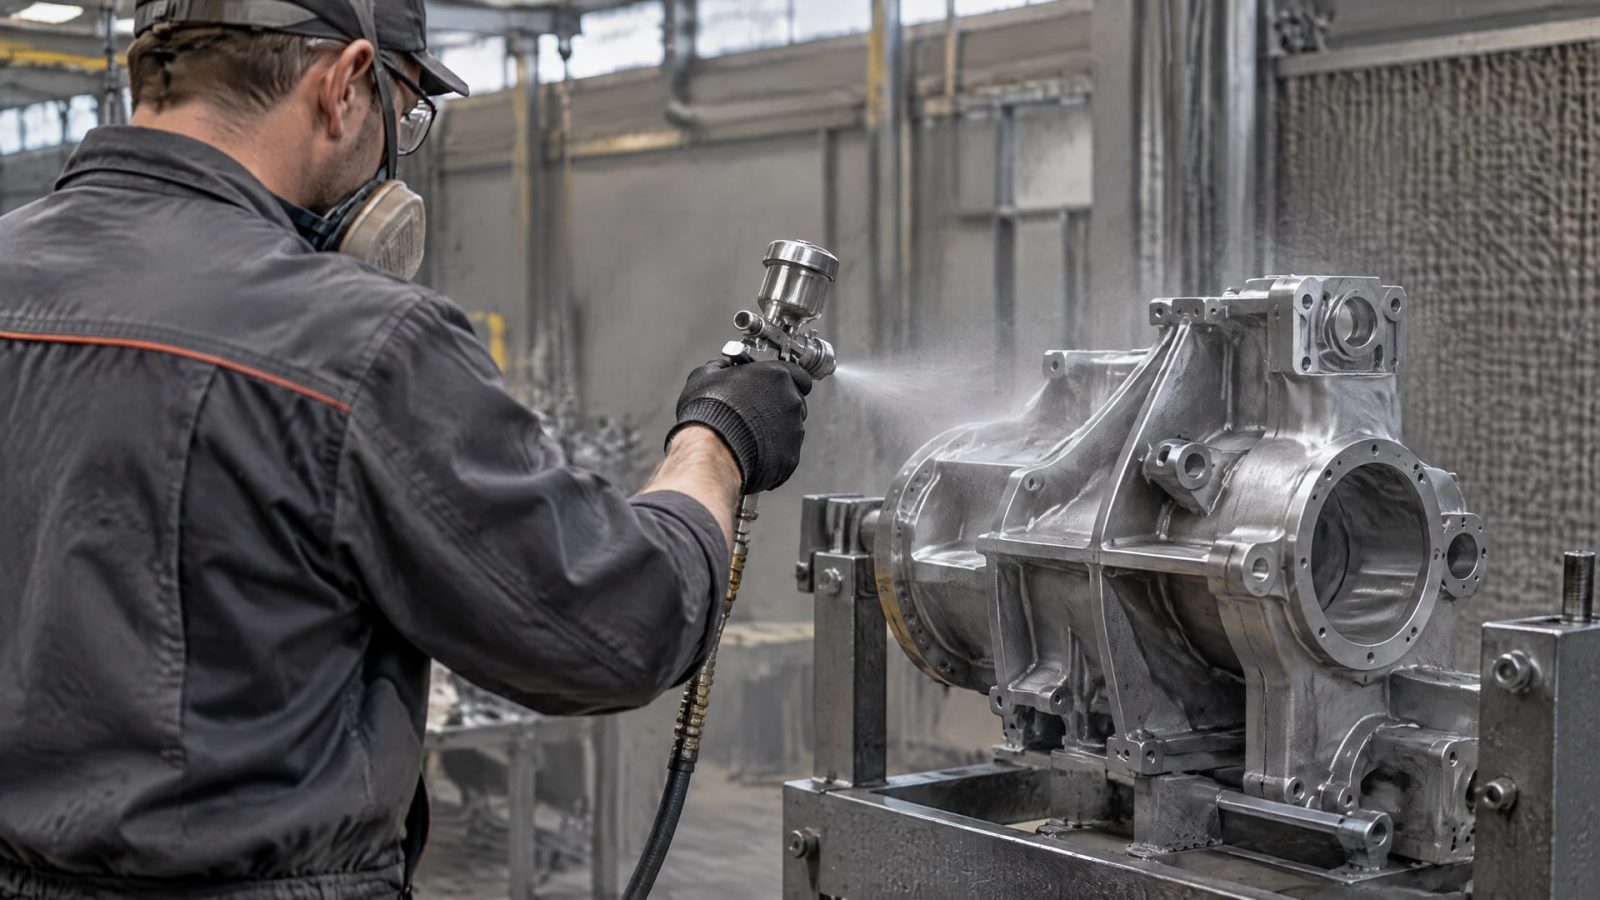
Для сухих пленочных покрытий применяют распыление, окунание и нанесение кистью. Выбор зависит от геометрии детали, доступности поверхностей и того, насколько точно нужно контролировать слой на посадочных участках.
Для распыления важна стабильность процесса и равномерное распределение материала. Техническая документация NASA предписывает наносить сухую пленку несколькими тонкими равномерными слоями, просушивая каждый перед следующим. Такой подход помогает управлять наращиванием покрытия и уменьшает риск получить локально толстый слой одним проходом.
Окунание удобно рассматривать для деталей, которые можно полностью погрузить в состав, однако сложный профиль и кромки могут давать вариации толщины. Поэтому для точных посадок следует проверять результат на конкретной геометрии, а не считать, что любой метод обеспечивает одинаковый слой. В технических материалах также указывается нанесение кистью, но сам перечень способов не гарантирует одинаковой точности при каждом из них.
Подготовка и сборка
Требования к покрываемым поверхностям зависят от технологии. В документации NASA для описанного процесса указана предварительная шероховатость 32 RMS или грубее для улучшения адгезии и износостойкости. Это значение относится к конкретной технической спецификации, поэтому его нельзя автоматически применять к другому покрытию.
Для резьбовых деталей контроль не всегда сводится к отдельному измерению толщины на внутренней и наружной резьбе. В документации по сухой пленке важна полная покрывная способность, а для внутренней резьбы предусмотрен функциональный критерий: ответная наружная резьба должна обеспечивать минимум 3/4 оборота. Это пример того, почему наряду с измерением слоя проверяют сборку узла.
Как контролировать толщину после отверждения
Контроль «на глаз» не позволяет надежно оценить слой, особенно если деталь имеет точные посадочные поверхности.
В технических материалах упомянуты вихретоковый и магнитно-индукционный методы измерения толщины. Выбор прибора и процедуры контроля зависит от материала основы и требований к покрытию.
Измерять следует результат после отверждения. Толщина мокрого слоя и итоговый размер детали могут различаться; в технических материалах отдельно отмечено, что фактическую толщину нужно проверять после отверждения или последующей обработки поверхности. Для точной посадки это принципиально: именно готовая деталь поступает на сборку.
Что включить в план контроля
Заранее согласуйте контрольные точки, допустимые размеры и способ проверки. Для деталей с несколькими функциональными поверхностями важно определить, где именно измеряют слой и каким образом подтверждают итоговый размер. Если измерение толщины на резьбе затруднено, дополняйте его функциональной проверкой сборки, соответствующей конструкции соединения.
В качестве ориентира можно сопоставить результат с заявленным для конкретного процесса диапазоном. Например, в одной технической документации задан слой 0,0003-0,0005 дюйма, а в другой для рабочего слоя указано 0,008-0,013 мм на смазываемую поверхность. Это не взаимозаменяемые нормы: подходящее значение устанавливают по спецификации выбранного покрытия и требованиям детали.
При выходе за целевой диапазон оценивают не только номинальный размер, но и состояние пленки. Слой выше 25 мкм может быть связан с риском растрескивания, сдвигового разрушения и проблем с допусками. Повторное нанесение или дополнительная обработка требуют отдельной оценки, поскольку меняют итоговую геометрию покрытия.
Твердосмазочное покрытие и допуски в червячном редукторе
В червячном редукторе размеры сопряженных деталей и рабочие зазоры нужно учитывать вместе с толщиной покрытия.
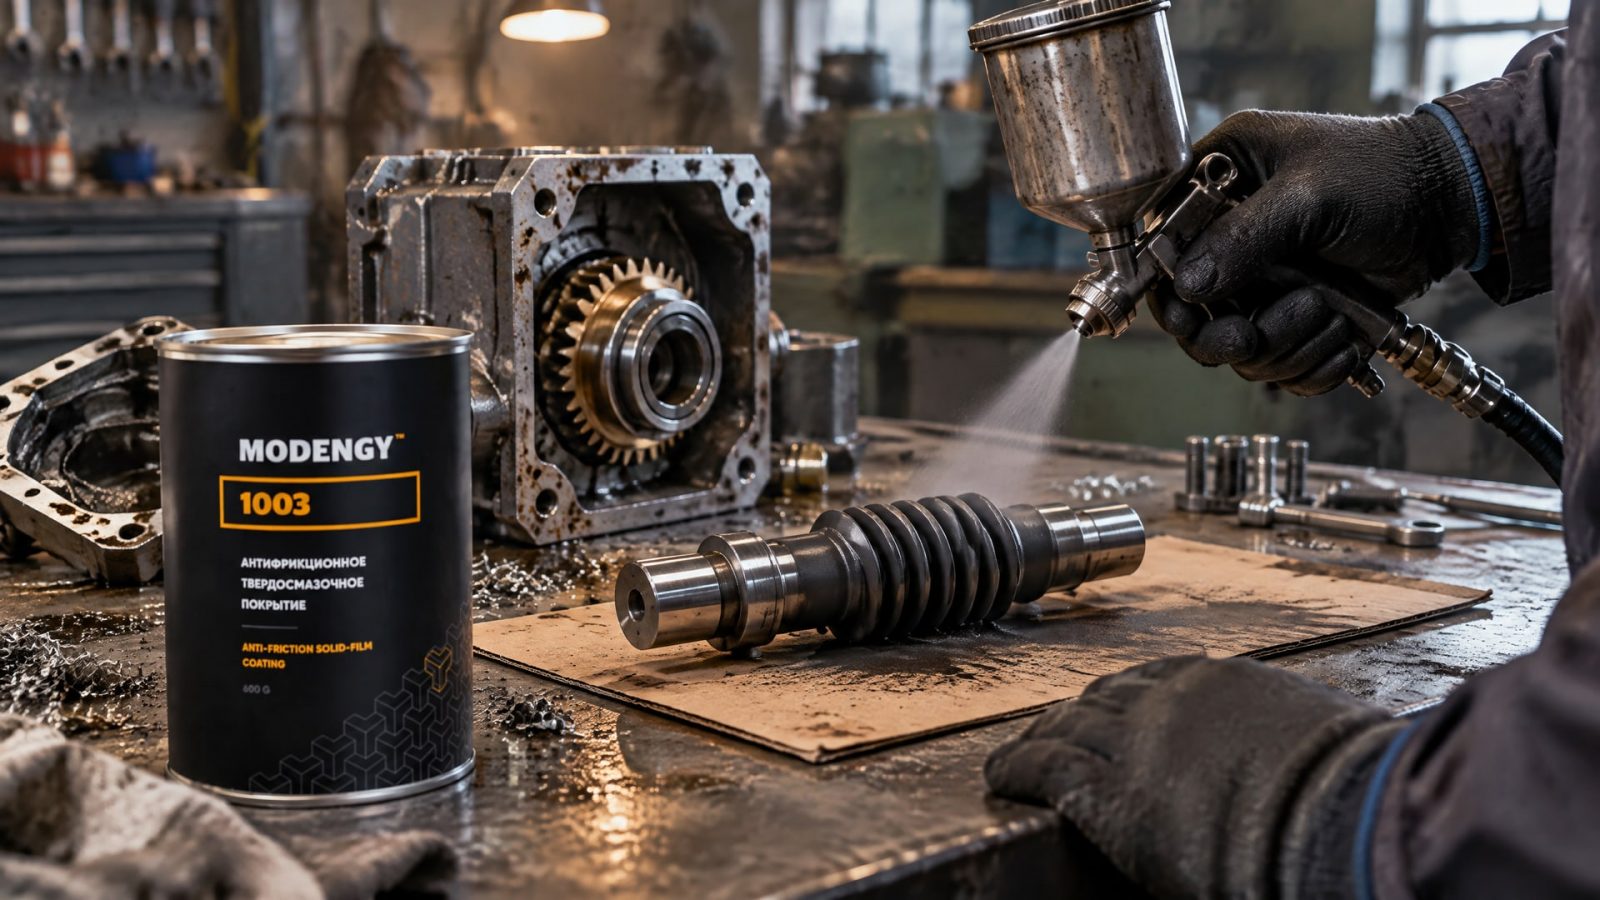
Если проект предусматривает обработку посадочных или скользящих поверхностей, сначала определяют, какие именно поверхности покрывают и как слой повлияет на сборку. Нельзя автоматически переносить на редуктор толщину, выбранную для другой детали или другого режима работы.
Для сухих пленок ориентиром часто служат 10-20 мкм, но отдельные технические диапазоны шире: от 0,00025 до 0,002 дюйма, или примерно 6,35-50,8 мкм. Это не рекомендация наносить максимально толстый слой. Для узла с малыми зазорами выбирают минимально достаточную толщину и проверяют итоговый размер после отверждения.
Когда важны вымывание, фреттинг и холодный пуск
Если при выборе покрытия инженеры одновременно оценивают риск вымывания жидкой смазки, фреттинг и работу узла при холодном пуске, важно не подменять проверку посадок оценкой одного эксплуатационного свойства. Для таких условий отдельно проверяют назначение покрытия, допустимую толщину и совместимость процесса с геометрией детали. Слой выше 25 мкм может создавать проблемы с допусками и повышать риск разрушения пленки, поэтому увеличение толщины не следует считать универсальным способом усилить защиту.
В этой задаче рассматривают MODENGY 1003: это запекаемое антифрикционное покрытие на основе дисульфида молибдена и графита, которое наносят распылением и которое позволяет точно контролировать толщину слоя. Для детали червячного редуктора выбор все равно сверяют с требованиями к посадке и рабочим зазорам, а итоговый размер проверяют после отверждения.
Если конструкция еще находится на стадии проектирования, закладывают покрытие в размерную цепь до выпуска чертежа. Если детали уже изготовлены, до обработки проверяют исходные размеры, устанавливают допустимый итоговый размер и проводят пробное нанесение. В обоих случаях решение опирается на характеристики конкретного покрытия и требования конкретного узла, а не только на типовой диапазон толщины.
Часто задаваемые вопросы
Нужно ли менять посадочный размер под твердосмазочное покрытие?
Иногда исходные размеры можно оставить без изменений, если фактическая толщина укладывается в допуск детали и не нарушает требуемый зазор. Но для точных посадок размерный вклад покрытия нужно учитывать заранее. Особенно важно проверить детали, на которые покрытие наносят с обеих сторон сопряжения, и подтвердить итоговый размер после отверждения.
Какая толщина антифрикционного покрытия считается рабочей?
Для сухих пленочных смазок типичным ориентиром служат 10-20 мкм. При толщине ниже 5 мкм могут ухудшаться износостойкость и коррозионная стойкость, а выше 25 мкм возрастает риск растрескивания, сдвигового разрушения и проблем с допусками. Фактическое значение выбирают по спецификации покрытия и конструкции узла.
Что точнее для посадочных поверхностей: распыление или окунание?
Единого ответа для всех деталей нет: результат зависит от геометрии и настроенного процесса. Для точных посадок выбирают метод, который позволяет стабильно получать заданный слой на нужных поверхностях, и проверяют результат измерением. При распылении сухую пленку наносят несколькими тонкими слоями с сушкой между проходами.
Можно ли наносить одно покрытие на резьбу и точную посадку?
Не всегда: требования к резьбовому соединению и точной посадке могут различаться. Для резьбы важны полное покрытие и функциональная сборка; в одной технической спецификации для внутренней резьбы указан критерий минимум 3/4 оборота ответной наружной резьбы. Для посадки дополнительно проверяют изменение размеров и зазоров.
Заключение
Толщина антифрикционного покрытия влияет на посадочные размеры и должна входить в размерную цепь детали. Для сухих пленочных смазок типичный ориентир составляет 10-20 мкм, однако конкретную толщину устанавливают по спецификации покрытия, геометрии узла и требованиям к зазорам. Посадку проверяют по готовой детали после отверждения, а не только по исходным размерам перед обработкой.
Следующий шаг для инженера - определить покрываемые поверхности, согласовать допустимую толщину и итоговые размеры, затем провести пробное нанесение с инструментальным контролем. Такой порядок помогает проверить твердосмазочное покрытие и допуски до запуска серийной обработки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Повышение КПД червячного редуктора за счет снижения трения антифрикционными покрытиями для эффективной работы привода.
Узнайте, как правильно очистить пищевое антипригарное покрытие от остатков теста и муки, чтобы продлить срок службы форм и лотков.
Узнайте, как глицерин влияет на твердосмазочные покрытия для пищевого оборудования, и какие стандарты важны при выборе.