
Толщина слоя покрытия и боковой зазор в червячной передаче
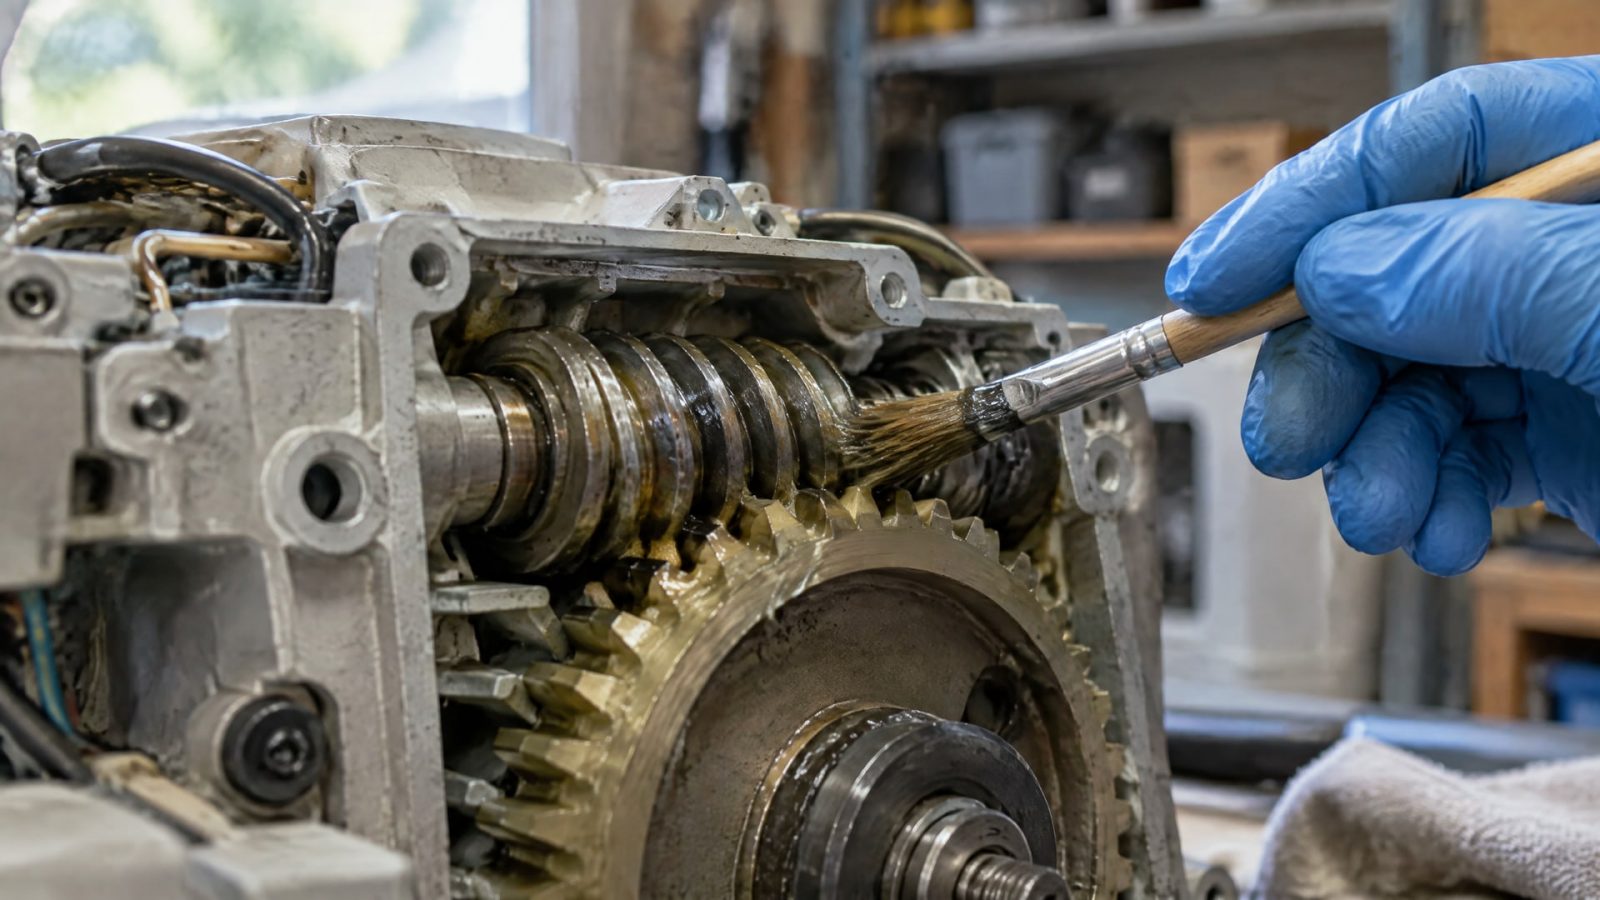
Толщина слоя покрытия влияет на боковой зазор червячной передачи: пленка занимает часть пространства между рабочими поверхностями зубьев. Поэтому даже покрытие толщиной в несколько микрометров может изменить люфт, особенно если запас зазора невелик. Чтобы оценить эффект, нужно учитывать толщину сухого слоя, число покрытых поверхностей, равномерность нанесения и режим отверждения.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые подбирают твердосмазочное покрытие или готовят червячный редуктор к сборке. Разберем, как связаны толщина покрытия и боковой зазор редуктора, почему нельзя выбирать слой только по типичному диапазону и как контролировать результат после нанесения.
Как толщина слоя покрытия влияет на боковой зазор червячной передачи
Боковой зазор - это свободное пространство между рабочими поверхностями зубьев в зацеплении.
Покрытие добавляет пленку на поверхность зуба, то есть меняет фактическую геометрию детали. Чем меньше исходный зазор и чем больше суммарная толщина покрытия на обращенных друг к другу поверхностях, тем заметнее может стать изменение люфта червячной передачи.
Для твердосмазочных покрытий в источниках приводится типичная рабочая толщина 5-13 мкм. В обзорах сухих смазочных пленок также указан диапазон 10-30 мкм. Эти значения описывают разные материалы и способы нанесения, поэтому их нельзя считать универсальной нормой для каждой червячной передачи. Выбирать толщину следует с учетом конструкции конкретного узла и требований к зазору.
Важно учитывать не только слой на червяке или колесе по отдельности, но и то, какие поверхности покрывают одновременно. Если покрыты обе контактирующие стороны, слой занимает больше пространства в зацеплении, чем при обработке одной поверхности. При этом точное изменение зазора зависит от геометрии передачи, ориентации рабочих поверхностей и распределения пленки. Одного номинального значения толщины недостаточно, чтобы заранее определить итоговый люфт.
При минимальном исходном зазоре инженер проверяет, останется ли после покрытия запас, необходимый для сборки и работы передачи. Если такого запаса нет, слой может повлиять на сборку или кинематику узла. Поэтому толщину покрытия следует сопоставлять не с усредненным значением для рынка, а с расчетом и допусками конкретного редуктора.
Как выбрать толщину покрытия для червячной передачи
Подбор начинают с исходных параметров узла: требуемого бокового зазора, геометрии червяка и колеса, допусков сборки и перечня поверхностей, которые будут покрыты.
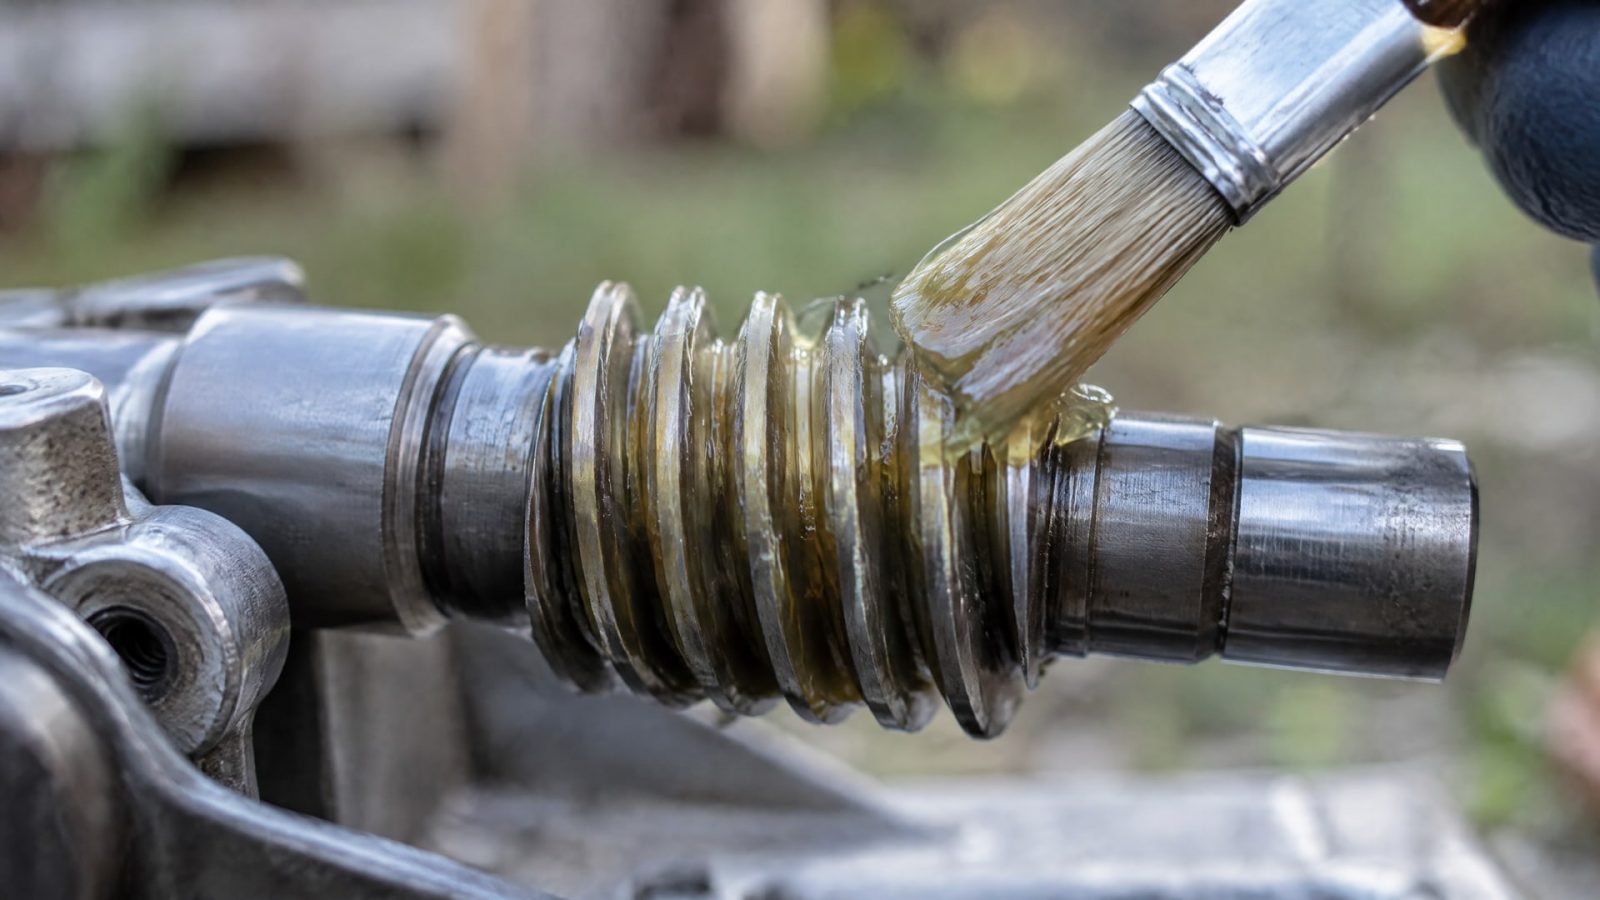
Затем выбранную толщину соотносят с доступным запасом зазора. Если в передаче предусмотрен небольшой люфт, нужно отдельно проверить влияние пленки на каждой покрываемой поверхности.
Значения из технических спецификаций помогают определить, какие толщины задает производитель конкретного материала, но сами по себе не подтверждают пригодность покрытия для узла. Например, в одной спецификации целевая толщина составляет 0,008-0,013 мм, а допустимые единичные измерения - от 0,005 до 0,018 мм. Эти величины относятся к указанной спецификации и не должны переноситься на другие покрытия или червячные передачи без проверки.
При выборе учитывают и состояние покрытия после отверждения. Толщина мокрого материала не равна толщине готовой сухой пленки: на результат влияют испарение растворителя и формирование покрытия. Поэтому для расчета зазора важна толщина готового слоя, а не количество материала, нанесенного до сушки или термообработки.
Полезно заранее зафиксировать в технологических требованиях:
какие детали и поверхности покрывают;
какую толщину готового слоя задают;
в каких точках и каким способом контролируют покрытие;
какой режим отверждения предусмотрен для выбранного материала;
как подтверждают боковой зазор после покрытия и сборки.
Такой порядок помогает избежать ситуации, когда толщина 1 слоя покрытия указана в документации, но неясно, относится ли она к мокрому материалу, готовой пленке или каждой из покрытых поверхностей. Для ответственного узла эти различия принципиальны: одинаковый номинал не гарантирует одинаковый результат при разных схемах нанесения.
Толщина сухого слоя и число слоев
Для оценки зазора важна именно толщина сухого слоя покрытия после завершения предусмотренного процесса.
В источниках встречаются значения 5-13 мкм для типичной рабочей толщины и 10-30 мкм для сухих пленок, нанесенных распылением. Это ориентиры для разных систем, а не единый диапазон, который подходит любой передаче.
Число нанесенных слоев само по себе не дает точного ответа о конечной толщине. Два слоя не обязательно образуют пленку вдвое толще одного: результат зависит от материала и технологии нанесения. Поэтому формулировка «один слой» должна быть связана с требованиями технического описания и измерением уже готового покрытия.
Не следует смешивать значения толщины для разных типов покрытий. Толщина слоя асфальтобетонного покрытия, лакокрасочного или цинкового покрытия не помогает определить допустимую толщину твердосмазочной пленки в зацеплении. Для червячной передачи значение имеет покрытие, предназначенное для соответствующей задачи, и его фактическая толщина на рабочей поверхности зуба.
Покрытие должно быть равномерным: локальные утолщения способны по-разному повлиять на зазор в разных участках зацепления. В источниках в качестве базовых параметров контроля названы качество поверхности, толщина слоя и адгезия к основанию. Оценивать только среднее значение толщины недостаточно, если оно скрывает существенную неоднородность пленки.
При сравнении нескольких вариантов покрытия полезно сверять не только номинальную толщину и число нанесений, но также способ отверждения. Линейку антифрикционных покрытий MODENGY рассматривают с учетом этих параметров: толщина слоя и режим его формирования должны соответствовать задаче узла, а итоговую пленку необходимо проверять на детали.
Смазочное покрытие: отверждение и подготовка к сборке
Для отверждаемых твердосмазочных покрытий встречаются разные технологические режимы.
Некоторые материалы высыхают на воздухе примерно за 30 минут до состояния «на отлип», другим требуется термоотверждение. Для отдельных систем указан диапазон температур печного отверждения 100-250 °C. Эти данные не задают режим для любого покрытия: параметры выбирают по документации конкретного материала.
В отдельных спецификациях приведены два режима: 1 час при 204 ± 15 °C или 2 часа при 150 ± 15 °C. Отсчет времени начинается после того, как деталь достигла температуры отверждения. Следовательно, время нахождения детали в печи и выдержка при заданной температуре - не всегда одно и то же. Если режим не соблюден, свойства сформированной пленки могут отличаться от ожидаемых.
Неполное отверждение связывают с ухудшением износостойкости, адгезии и стабильности толщины. Поэтому нельзя считать, что слой готов к эксплуатации только потому, что он высох на воздухе или перестал быть липким на ощупь. Нужно выдержать процесс, установленный для выбранного покрытия, а затем оценивать его на детали.
В червячной передаче последствия неравномерного нанесения или неправильного отверждения проявляются не только в качестве самой пленки, но и в изменении зазора. Контроль до сборки позволяет выявить отклонения, пока их еще можно устранить без разборки готового узла. После подготовки деталей инженер сверяет фактическое покрытие с требованиями и проверяет зазор по принятой для передачи процедуре.
Измерение толщины покрытия и контроль зазора
Контроль проводят по готовому покрытию, после предусмотренного отверждения.
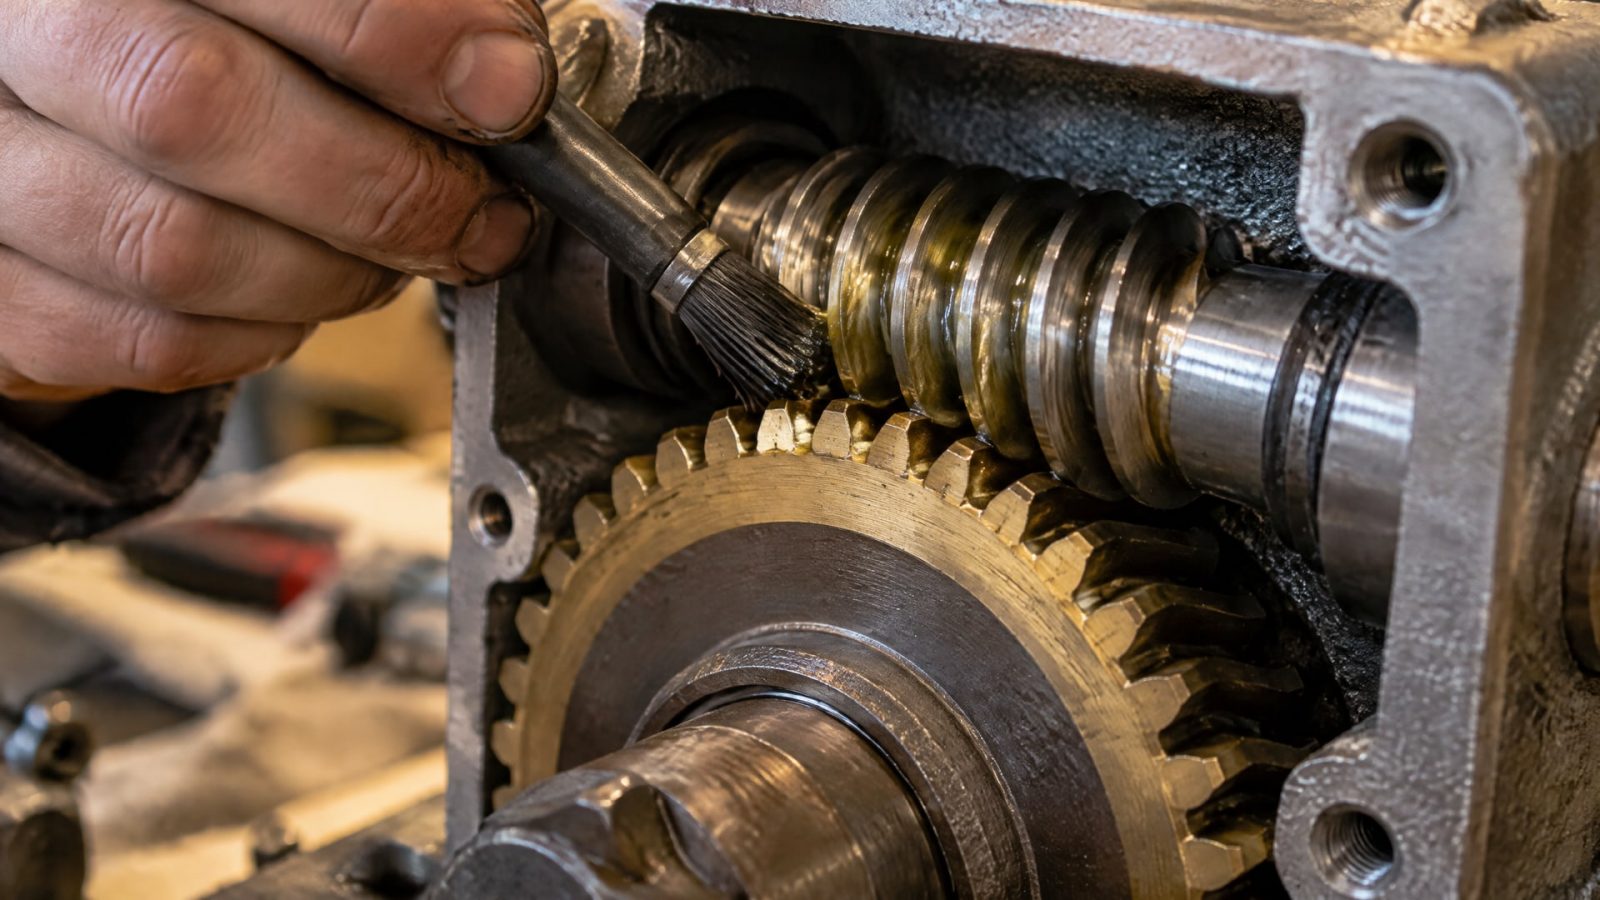
Измерение мокрого слоя не заменяет проверку сухой пленки, поскольку после нанесения и отверждения ее толщина меняется. В одном исследовании толщину контролировали не менее чем в 10 точках до и после нанесения. Для рассмотренного там покрытия требование составляло около 0,3 mil с допуском 0,1 mil, то есть примерно 7,6 ± 2,5 мкм.
Это пример методики и диапазона для конкретного исследования, а не универсальная норма для червячных передач. Число точек контроля и критерии приемки следует устанавливать для конкретной детали и покрытия. При этом измерения в нескольких местах помогают заметить неравномерность, которую нельзя выявить по одному значению.
На практике проверяют три характеристики покрытия: качество поверхности, толщину и адгезию к основанию. Для оценки влияния на узел данные по пленке сопоставляют с боковым зазором до и после нанесения, а затем - с параметрами собранной передачи. Особенно внимательно контролируют детали, где исходный запас зазора мал или покрываются обе рабочие поверхности.
Если люфт червячной передачи выходит за допустимые для узла пределы, необходимо установить причину: избыточная или неравномерная толщина, особенности сборки либо сочетание нескольких факторов. Одного значения толщины недостаточно, чтобы объяснить изменение зазора. Поэтому запись результатов контроля должна включать измерения по точкам и сведения о том, какие поверхности покрывали.
Подбор покрытия для условий работы редуктора
Помимо геометрии и толщины, при выборе учитывают условия работы передачи и задачу покрытия.
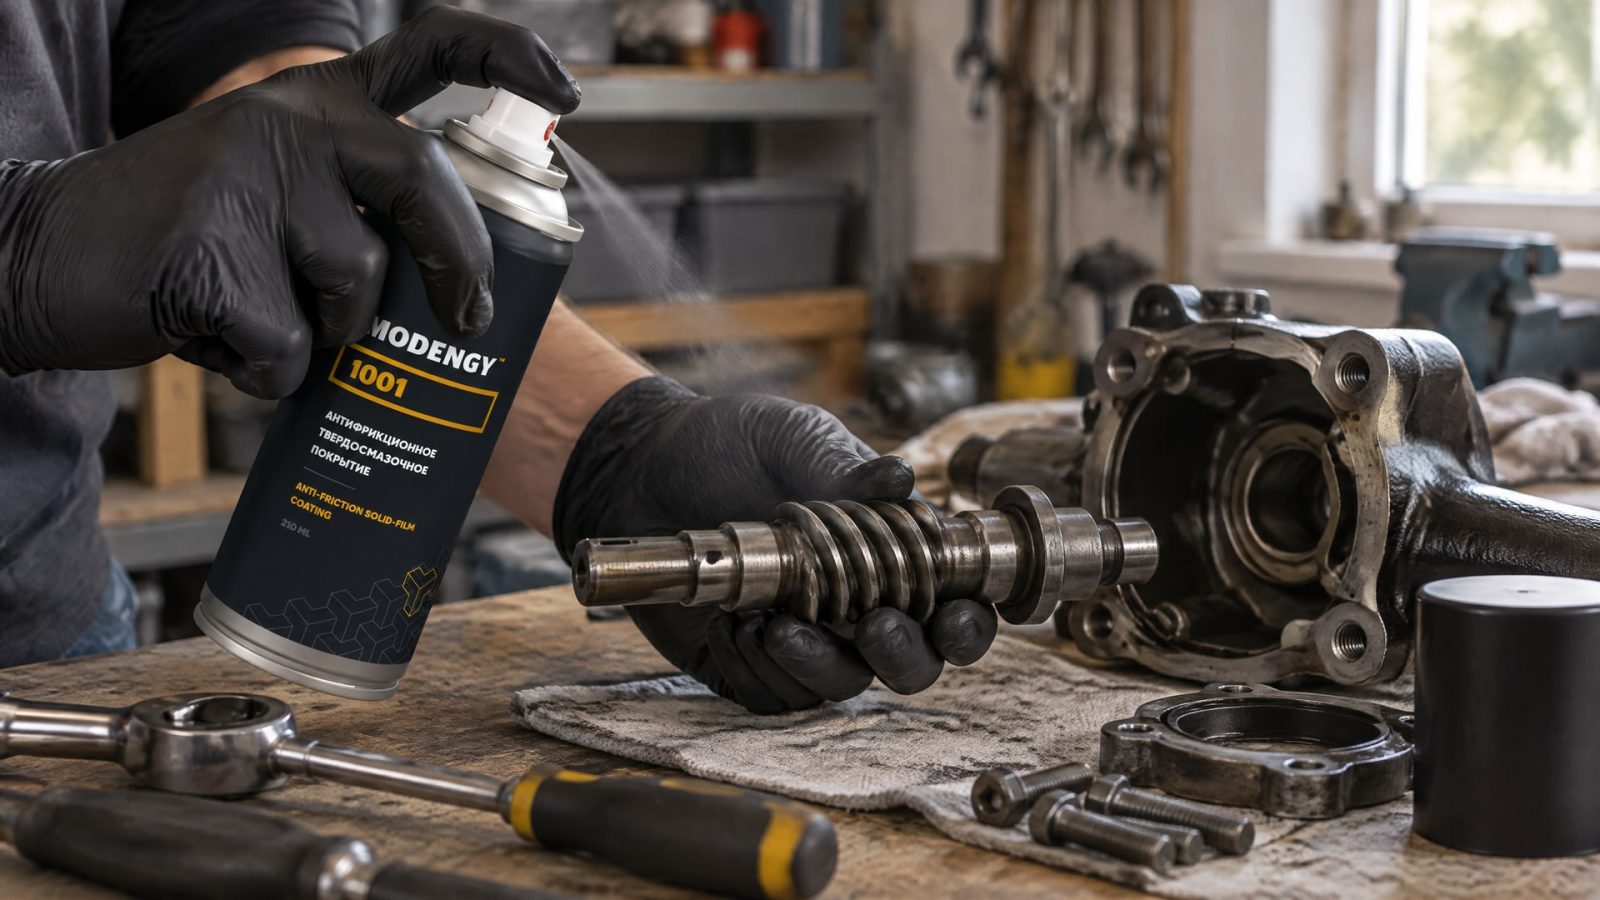
При холодном пуске, фреттинге или воздействии среды инженер оценивает, какой тип защиты нужен узлу и можно ли обеспечить заданный боковой зазор после нанесения. Свойства покрытия нельзя рассматривать отдельно от режима нанесения и отверждения.
Для узлов, где важно контролировать трение и сохранить предусмотренный зазор, в качестве одного из вариантов антифрикционного твердосмазочного покрытия рассматривают MODENGY 1001. Его наносят тонким слоем; при выборе толщину готовой пленки сопоставляют с запасом бокового зазора и подтверждают измерением на детали. Это особенно важно, если покрываются обе контактирующие поверхности червячной передачи.
Покрытие не заменяет проверку геометрии и не устраняет необходимость в контроле сборки. До нанесения следует определить допустимый диапазон толщины, а после отверждения проверить фактическую пленку и состояние поверхности. Если узел имеет жесткие требования к люфту, результат подтверждают на конкретных деталях, а не только по паспортному значению материала.
Снабженцу при согласовании поставки важно получить документацию, в которой указаны целевая толщина готового слоя и режим отверждения. Инженеру необходимо убедиться, что эти параметры соответствуют конструкции передачи и доступному запасу зазора. Такой обмен данными помогает заранее согласовать материал, технологию нанесения и критерии приемки, а не решать проблему уже после сборки редуктора.
Часто задаваемые вопросы
Может ли тонкое покрытие повлиять на боковой зазор редуктора?
Да. Даже микронный слой может изменить свободное пространство между зубьями, если исходный запас зазора невелик. В источниках для твердосмазочных покрытий приводятся рабочие толщины 5-13 мкм и типичные значения сухого слоя 10-30 мкм. Реальное влияние зависит от геометрии передачи и количества покрытых поверхностей.
Как определить толщину сухого слоя покрытия?
Толщину проверяют после нанесения и завершения предусмотренного отверждения. Мокрый слой не равен готовой пленке, поэтому его измерение не подтверждает конечный результат. Контроль проводят в нескольких точках: в одном исследовании использовали не менее 10 точек до и после нанесения, но конкретные требования устанавливают для выбранного покрытия и детали.
Можно ли считать, что два слоя вдвое толще одного?
Нет, число нанесенных слоев не позволяет автоматически определить толщину готового покрытия. Результат зависит от материала и технологии нанесения, а после испарения растворителя и отверждения толщина меняется. Ориентироваться следует на требования к готовой пленке и проверять ее на детали, а не умножать номинал одного слоя на их количество.
Достаточно ли высушить покрытие на воздухе перед сборкой?
Не всегда. Для некоторых материалов сушка на воздухе до состояния «на отлип» занимает около 30 минут, но другим требуется термоотверждение. В отдельных спецификациях указана выдержка 1 час при 204 ± 15 °C или 2 часа при 150 ± 15 °C после достижения деталью нужной температуры. Режим выбирают по документации материала.
Заключение
Толщина слоя покрытия влияет на боковой зазор червячной передачи, поскольку пленка изменяет геометрию рабочих поверхностей. Универсального значения для всех узлов нет: нужно учитывать исходный зазор, число покрытых поверхностей, равномерность нанесения и отверждение. Для надежной оценки проверяют готовый слой и фактический зазор, а не полагаются только на номинал в документации.
Следующий шаг для инженера - зафиксировать допустимый боковой зазор, определить покрываемые поверхности и согласовать толщину сухой пленки с режимом отверждения. После обработки следует проконтролировать толщину в нескольких точках и подтвердить зазор на деталях до сборки передачи.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Сравните антифрикционные покрытия холодного и горячего отверждения, чтобы выбрать оптимальную технологию для ваших задач.
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей и какие параметры важны для качественного результата.
Узнайте, почему некачественное масло резьбонарезного станка портит инструмент и резьбу, и как выбрать подходящую СОЖ.