
Антифрикционное твердосмазочное покрытие при восстановлении анодного слоя алюминия
Поврежденный анодный слой обычно нельзя надежно восстановить локальным нанесением антифрикционного состава. Дефектную пленку удаляют, поверхность подготавливают и заново обрабатывают, а антифрикционное твердосмазочное покрытие применяют как финишный слой, когда помимо защиты требуется снизить трение. Оно не заменяет анодирование и не формирует вместо него базовый оксидный слой.
Материал полезен инженерам, техническим специалистам и снабженцам, которые подбирают способ восстановления детали из алюминиевого сплава, в том числе Д16. Разберем, как оценить повреждение, почему для Д16 важен контроль толщины, какие этапы включить в восстановление и в каких случаях поверх подготовленной поверхности уместно твердосмазочное покрытие.
Почему восстановление анодного слоя не сводится к локальному ремонту
Анодная пленка образуется на поверхности алюминия в результате электрохимической обработки.
Если она повреждена, нанесение состава только на царапину не восстанавливает целостность слоя вокруг дефекта. В результате на детали могут остаться участки с разными свойствами, а зона повреждения продолжит влиять на износ и работу узла.
Поэтому восстановление анодного слоя начинают с оценки состояния всей поверхности. Если дефект затрагивает только пленку, а основа детали не разрушена, деталь может быть пригодна к повторной обработке. Глубокие царапины и выбоины требуют подготовки основания: в зависимости от состояния поверхности применяют шлифование, полировку или дробеструйную обработку. Цель подготовки - получить однородную поверхность перед новым анодированием.
Локальная подкраска твердосмазочным составом решает другую задачу. Такое покрытие используют для снижения трения и предотвращения задиров, но оно не возвращает поврежденной детали исходный анодный слой. Если нанести его поверх дефектной пленки без подготовки, это не устранит причину неоднородности и не восстановит базовую барьерную защиту.
При планировании ремонта важно различать три функции:
Анодирование формирует на алюминии оксидный слой.
Микродуговое оксидирование создает оксидно-керамическое покрытие, свойства которого зависят от электролита и режима обработки.
Антифрикционное твердосмазочное покрытие применяют для снижения трения и износа в контакте деталей.
Для алюминиевых сплавов используют разные способы защиты, включая плакирование, анодирование и лакокрасочные покрытия. Выбор зависит от состояния детали и ее функции. Если требуется восстановить базовую защиту, сначала решают задачу с оксидным слоем. Если после этого в узле остается скользящий контакт, отдельно подбирают финишное антифрикционное покрытие.
Такой порядок особенно важен для ответственных деталей: он не позволяет принять финишный состав за замену восстановительной технологии. До начала работ стоит определить, повреждена ли только пленка или затронуто основание, и согласовать с исполнителем способ подготовки и повторной обработки.
Анодирование Д16: почему важны толщина и режим
При выборе технологии для Д16 нельзя ориентироваться только на толщину покрытия.
В материалах по алюминиевым сплавам для анодной пленки приводятся разные диапазоны: 6-20 мкм для защитного слоя в общем случае и 5-30 мкм для дюралюминия. Для твердого анодирования Д16 указывается возможность получить слой до 80-90 мкм, однако для качественного результата толщину рекомендуют ограничивать уровнем до 20 мкм. Для Д16 и Д16Т отдельно отмечено, что твердые анодные покрытия более 20 мкм нежелательны.
Эти значения не следует трактовать как универсальное задание для любой детали. Слишком толстый слой на Д16 может иметь повышенную пористость и разрушаться. Поэтому при защите сплава Д16 оценивают не только толщину, но и равномерность, структуру и износостойкость покрытия. Само по себе увеличение толщины не означает, что поверхность прослужит дольше.
На результат влияет и длительность процесса. В исследовании по Д16 увеличение времени анодирования с 2 до 4 часов повышало толщину оксидного слоя. Однако дальнейшее продолжение обработки снижало толщину и износостойкость на 30-40%. Это показывает, почему режим нельзя выбирать по принципу «чем дольше, тем лучше»: связь между временем, толщиной и свойствами покрытия нелинейна.
Для Д16 также важны состав электролита и условия формирования слоя. В исследованиях по микродуговому оксидированию рассматриваются комбинированные режимы, в том числе с анодно-катодной и промежуточной катодной обработкой. Такие технологии требуют подбора режима под материал и задачу, а не механического переноса параметров с другой детали.
При приемке результата полезно сверить фактические параметры с технологической документацией на конкретную деталь. В первую очередь проверяют:
Соответствует ли толщина покрытия принятому для детали режиму.
Равномерно ли обработана поверхность.
Нет ли признаков избыточной пористости или разрушения слоя.
Обеспечивает ли покрытие требуемую износостойкость.
Для Д16 качество восстановления зависит от сочетания подготовки поверхности и режима повторной обработки. Если деталь работает в контакте скольжения, антифрикционный слой рассматривают отдельно от требований к оксидному покрытию.
Этапы восстановления поврежденного анодного слоя
Работу начинают с оценки глубины повреждения.
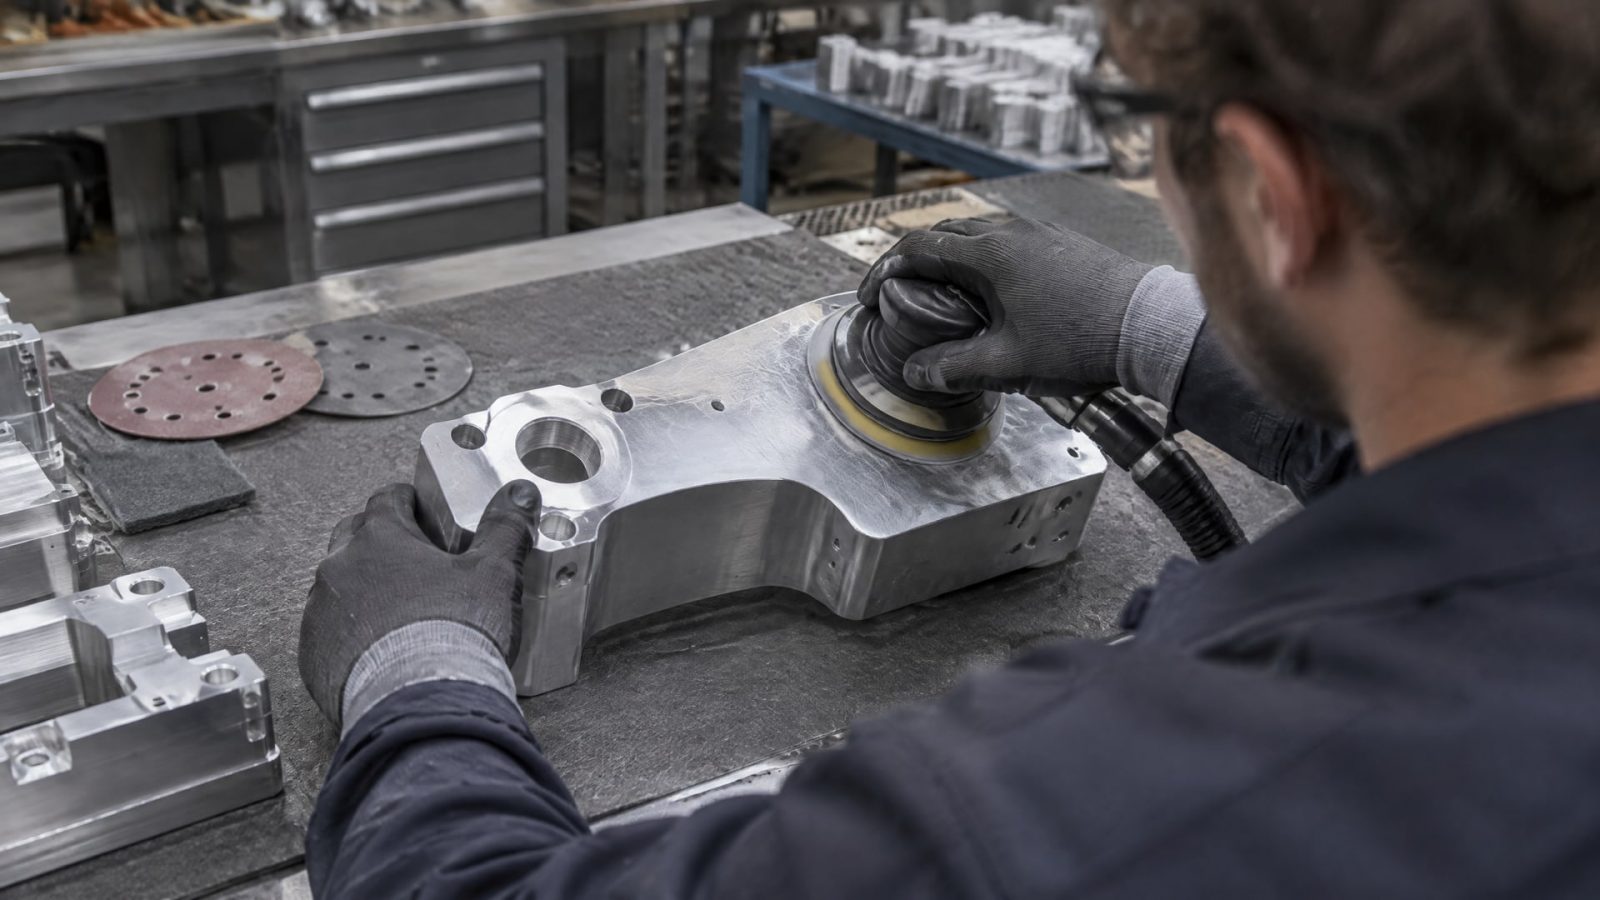
Нужно установить, ограничен ли дефект анодной пленкой или затронул основной металл, а также определить, сохранилась ли геометрия детали. От этого зависит объем подготовки и возможность повторного покрытия. Если есть глубокие царапины или выбоины, перед анодированием поверхность выравнивают механически.
Следующий этап - удаление дефектной пленки. В материалах описаны разные способы снятия: в одном случае упоминается обработка щелочью с последующей промывкой деионизированной водой, в другом - раствор на основе 17-20 г/л хромового ангидрида и 35 г/л фосфорной кислоты. Один из приведенных методов предназначен для удаления пленки без заметного нарушения размеров, однако его пригодность зависит от состояния детали и выбранного режима. Состав и порядок обработки должны определять специалисты, выполняющие работы.
После удаления покрытия проверяют состояние основания. Если дефекты затрагивают геометрию, поверхность подготавливают шлифованием, полировкой или дробеструйной обработкой, добиваясь однородности. Затем деталь повторно анодируют или применяют подходящую технологию формирования оксидного слоя. Подбор процесса для Д16 требует учета состава электролита и длительности обработки: эти параметры влияют на структуру, толщину и износостойкость покрытия.
Практический порядок можно представить так:
Оценить состояние пленки, основы и геометрии детали.
Полностью удалить дефектный анодный слой выбранным технологическим способом.
Подготовить поверхность, если есть царапины, выбоины или другие неровности.
Повторно сформировать защитный оксидный слой по согласованному режиму.
Проверить толщину, равномерность и износостойкость результата.
При необходимости снизить трение отдельным финишным покрытием.
Требование удалить дефектную пленку целиком связано не с формальностью, а с необходимостью получить подготовленное основание для нового покрытия. Попытка оставить поврежденные участки и закрыть их сверху не обеспечивает восстановление анодного слоя. При этом результат снятия нужно оценивать с учетом размеров детали: допустимость выбранного способа зависит от глубины дефекта и режима зачистки.
Когда антифрикционное твердосмазочное покрытие нужно для деталей
После восстановления базового слоя у детали может остаться задача, связанная с трением.
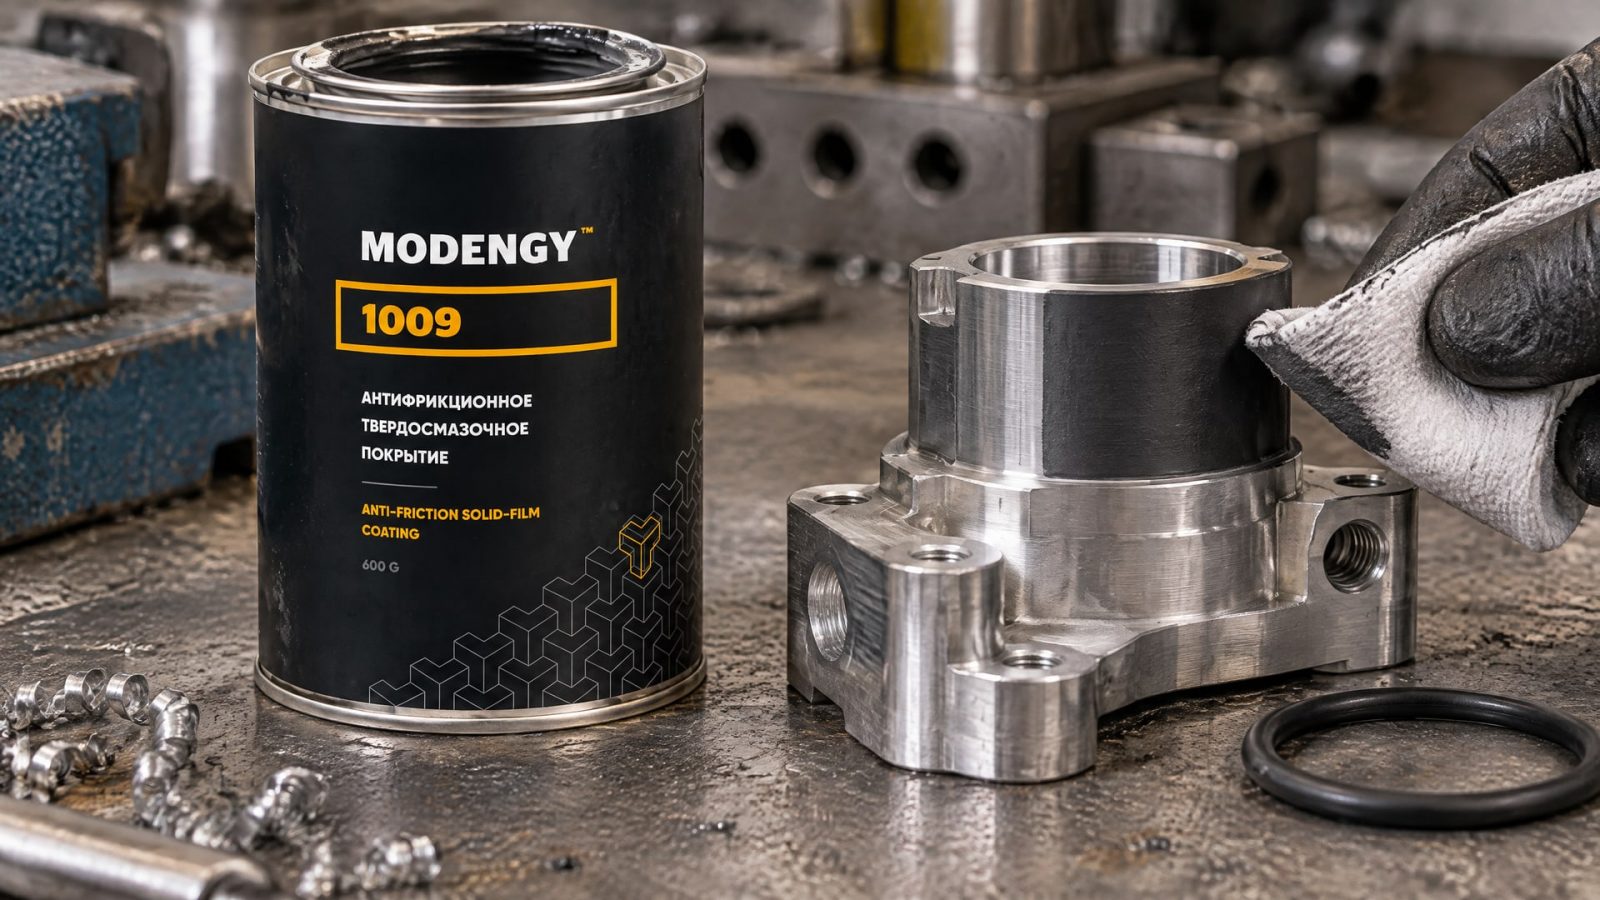
Это характерно для скользящих контактов, в которых поверхность взаимодействует с другой деталью или уплотнением. В таком узле нужно отдельно оценить риск задиров, износа и фреттинга, а также условия работы при холодном пуске. Анодирование обеспечивает базовую защиту, но само по себе не решает все задачи скольжения.
Если резиновая прокладка должна скользить по алюминиевому сплаву Д16, в качестве финишного решения применяют MODENGY 1009 - антифрикционное твердосмазочное покрытие на основе политетрафторэтилена (ПТФЭ), обладающее химической стойкостью и гидрофобными свойствами. Его рассматривают именно для контактной зоны, где требуется обеспечить скольжение; покрытие не заменяет удаление дефектной анодной пленки и повторную обработку основания.
Такое разделение функций помогает избежать ошибочного выбора. Если первичная проблема - разрушенный оксидный слой, сначала восстанавливают поверхность. Если базовая защита сформирована, но контакт деталей сопровождается трением, подбирают антифрикционный финиш. Если же основание имеет глубокие повреждения, одного нанесения твердосмазочного состава недостаточно: сначала требуется оценить возможность восстановления геометрии.
При выборе покрытия для узла важно учитывать материал сопряженной детали, характер контакта и среду эксплуатации. Химическая стойкость и гидрофобные свойства могут быть значимы для конкретных условий, но они не отменяют требований к подготовке основания. Нельзя также переносить параметры одного решения на все алюминиевые сплавы: поведение Д16 при анодировании отличается чувствительностью к увеличению толщины слоя.
Итоговый выбор удобнее делать по функции каждого слоя:
| Задача | Подход |
|---|---|
| Восстановить поврежденную оксидную защиту | Удалить дефектную пленку, подготовить основание и повторно обработать деталь |
| Снизить трение в скользящем контакте | Рассмотреть антифрикционный финиш поверх подготовленной поверхности |
| Защитить деталь и обеспечить скольжение | Сочетать базовый оксидный слой с отдельным твердосмазочным покрытием |
Как оценить результат и выбрать технологию
Качество восстановления нельзя оценивать только по внешнему виду или по одному показателю толщины.
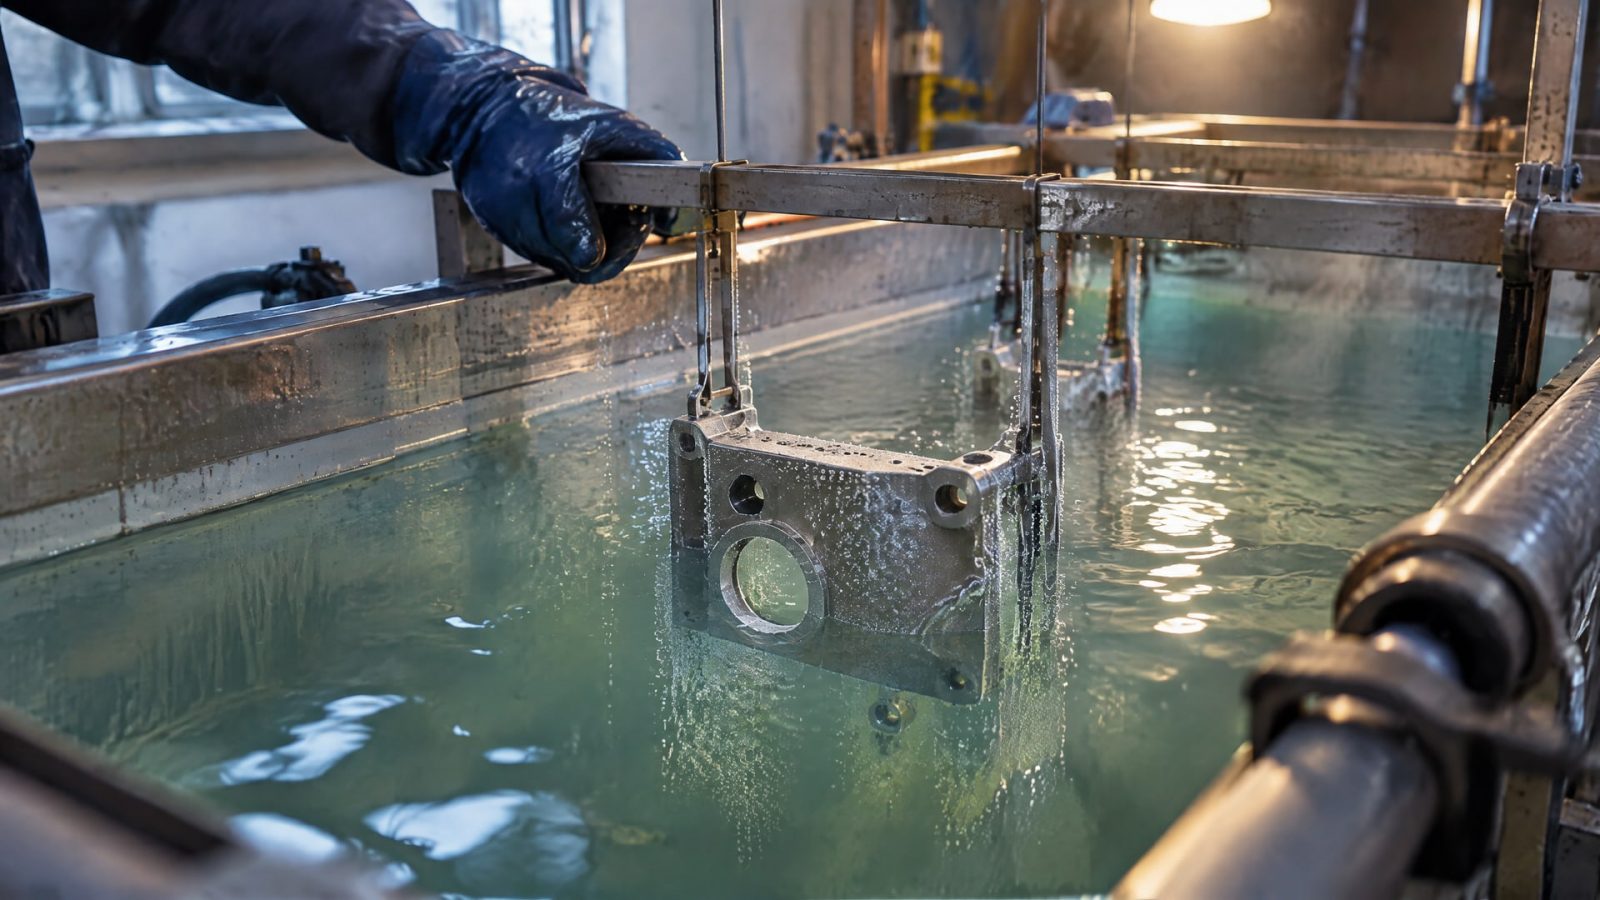
Для ответственных деталей важны равномерность и пористость пленки, а также ее износостойкость. Для Д16 особенно важно не считать максимальную толщину автоматически лучшим результатом: исследования показывают, что чрезмерное увеличение времени обработки может ухудшить свойства покрытия.
В материалах по Д16 приведен пример влияния процесса на результат: продувка электролита озоно-воздушной смесью повышала толщину покрытия примерно на 40% и снижала износ примерно в 1,2 раза. Эти данные относятся к описанному исследованию, а не служат универсальным режимом для любого производства. При переносе технологии учитывают конкретный сплав, электролит, состояние поверхности и требования к детали.
В работах по микродуговому оксидированию Д16 рассматриваются режимы с предварительной обработкой в водном растворе, содержащем 280 г/л ТЖС. Также описано формирование многофункциональных покрытий на основе аморфного SiO₂ в сильнощелочном растворе с pH около 14. Эти параметры характеризуют отдельные технологические подходы; применять их без технологической проверки для другой детали нельзя.
Перед запуском ремонта инженеру и закупщику стоит согласовать с исполнителем несколько пунктов:
Какой дефект обнаружен: повреждение пленки или основы детали.
Каким способом удалят старое покрытие и подготовят поверхность.
Какую технологию используют для повторного формирования базового слоя.
По каким показателям будут принимать результат.
Нужен ли поверх базовой защиты антифрикционный слой для скользящего контакта.
Для снабженца важно получить не просто наименование операции, а понятный маршрут восстановления и критерии приемки. Если в узле требуется низкое трение, это нужно включить в постановку задачи отдельно: иначе подрядчик может восстановить оксидную защиту, но не учесть особенности контакта. Технологический маршрут должен разделять восстановление анодного слоя и нанесение финишного твердосмазочного покрытия.
Часто задаваемые вопросы
Можно ли локально восстановить поврежденный анодный слой?
Обычно поврежденную пленку удаляют целиком, а затем повторно обрабатывают поверхность. Локально нанесенный антифрикционный состав не восстанавливает оксидный слой и не устраняет неоднородность вокруг дефекта. Возможность ремонта зависит от состояния основы и геометрии детали, поэтому сначала оценивают глубину повреждения.
Подходит ли антифрикционное твердосмазочное покрытие для деталей из Д16?
Оно может быть уместно, если детали из Д16 нужно обеспечить скольжение или снизить трение в контакте. Однако такое покрытие не заменяет анодирование. Для восстановления базовой защиты сначала удаляют дефектный слой и повторно обрабатывают поверхность, а антифрикционный финиш рассматривают отдельно.
Чем важнее руководствоваться при анодировании Д16: толщиной или режимом?
Нужно учитывать оба параметра. Для Д16 указано ограничение: качественное твердое анодное покрытие рекомендуется формировать толщиной до 20 мкм. При этом продолжительность обработки и состав электролита влияют на свойства слоя; в исследовании увеличение времени после 4 часов снижало его толщину и износостойкость.
Можно ли нанести твердосмазочное покрытие поверх поврежденной пленки?
Такой способ не восстанавливает анодный слой. Антифрикционное покрытие предназначено прежде всего для снижения трения, а поврежденную пленку обычно удаляют и заменяют повторной обработкой поверхности. Финишный слой рассматривают после подготовки основания, если узлу дополнительно требуется улучшить скольжение.
Заключение
Антифрикционное твердосмазочное покрытие применяют не вместо анодирования, а как финиш для контактов, где важно снизить трение. Чтобы восстановить поврежденный анодный слой, дефектную пленку обычно удаляют, подготавливают основание и повторно обрабатывают деталь. Для Д16 при этом контролируют толщину, равномерность, пористость и износостойкость покрытия.
Следующий шаг - зафиксировать в техническом задании состояние детали, материал, требования к восстановлению базового слоя и наличие скользящего контакта. По этим данным технолог сможет предложить маршрут обработки, а снабженец - запросить у подрядчика критерии приемки отдельно для анодного и антифрикционного слоев.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка резиновых уплотнений в металлических корпусах: как выбрать подходящий состав и обеспечить надежное скольжение с учетом всех факторов.
Выбирайте покрытие для скольжения на алюминий Д16 с учетом подготовки поверхности, адгезии и износостойкости.
Узнайте, почему покрытие алюминиевого сплава для промышленных механизмов требует особого подхода и чем твердое анодирование превосходит бытовой тефлон.