
Покрытие для скольжения на деталях из алюминия Д16: особенности нанесения
Для деталей из алюминия Д16 покрытие для скольжения выбирают не только по низкому трению: важны подготовка поверхности, адгезия и стойкость всей системы к износу. PTFE-покрытие можно наносить на алюминий, но перед этим металл очищают и механически активируют, а для ответственных узлов рассматривают анодный подслой или PTFE-импрегнацию анодного слоя. Конкретную технологию подбирают под условия работы детали и требования к размерам.
Статья полезна инженерам, специалистам по ремонту и снабженцам, которые выбирают антифрикционную систему для алюминиевых деталей. Разберем, чем различаются финишное PTFE-покрытие, PTFE-импрегнация анодного слоя и сухое антифрикционное покрытие, как подготовить Д16 и какие параметры запросить у подрядчика. Отдельно поясним, почему покрытия для плитки против скольжения относятся к другой задаче.
Как выбрать покрытие для скольжения на алюминии Д16
Фраза «покрытие для скольжения» описывает задачу, но не определяет технологию.
На деталях из Д16 могут использоваться финишные PTFE-системы, PTFE-импрегнация или соосаждение PTFE с анодным слоем, а также сухие антифрикционные покрытия. У этих вариантов различаются устройство слоя, процесс нанесения и поведение в узле трения. Поэтому сначала определяют, что именно должно обеспечить покрытие: низкое трение, стойкость к истиранию или сочетание этих свойств.
PTFE известен низким трением, однако сам по себе такой финиш не решает все задачи износа. На ресурс влияют нагрузка, температура, шероховатость сопряженной поверхности и подготовка алюминия. Для ответственных деталей источники предлагают рассматривать систему с анодным подслоем или PTFE-импрегнацией, а не выбирать материал только по слову «тефлоновый».
| Вариант | Что представляет собой | Что учитывать |
|---|---|---|
| PTFE-финиш | Фторполимерное покрытие на поверхности детали | Адгезию, толщину и износ в конкретном узле |
| PTFE-импрегнация анода | PTFE в структуре анодного слоя | Сочетание с анодированием и требования процесса |
| Сухое антифрикционное покрытие | Отдельный класс покрытий для снижения трения | Назначение и условия эксплуатации конкретной системы |
Термин «тефлоновое покрытие алюминий» не означает, что любой состав можно нанести на любую алюминиевую деталь без подготовки. Для Д16 важно уточнить состояние поверхности: есть ли анодный слой, следы масла или СОЖ, а также посадочные места и резьбы, которые нельзя покрывать. До заказа работ инженер сверяет требования к детали с технологией нанесения и контролем результата.
Не следует смешивать эту задачу с покрытием для плитки против скольжения. Такие составы предназначены для увеличения сцепления при ходьбе, тогда как PTFE-система на детали Д16 должна снижать трение в контакте. Сходство формулировок не делает эти материалы взаимозаменяемыми.
Подготовка поверхности и адгезия PTFE-покрытия
Главное условие надежного нанесения тефлонового покрытия - чистая и подготовленная поверхность.
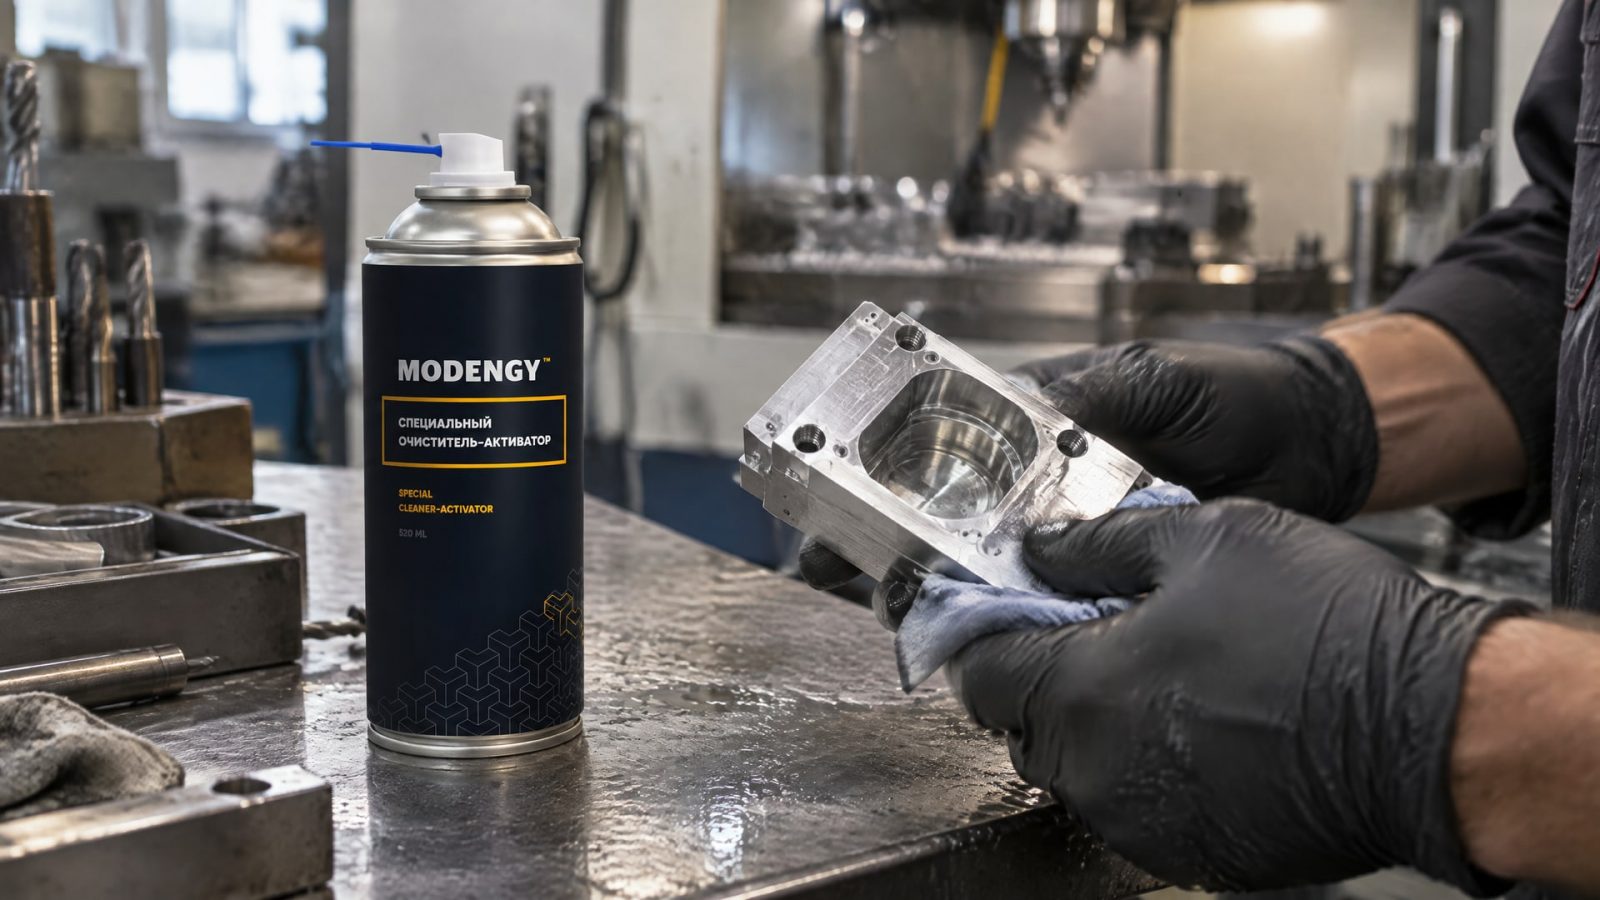
Остатки масел и СОЖ, загрязнения и повторно образовавшаяся оксидная пленка могут ухудшить сцепление. Для алюминия в источниках выделены обезжиривание, создание шероховатости или якорного профиля и нанесение покрытия вскоре после подготовки. Конкретный способ обработки выбирают с учетом исходного состояния детали и типа системы.
Для анодированного алюминия приводится последовательность: анодирование, абразивная обработка, очистка, нанесение. В одном практическом руководстве указан профиль поверхности 100-250 microinches RMS и абразив #40-#80. Это ориентиры из описанной технологии, а не универсальные параметры для каждой детали из Д16: перед обработкой их нужно сверить с требованиями применяемого покрытия и подрядчика.
До начала работ обозначают поверхности, которые должны остаться без покрытия. К ним могут относиться посадочные места, контакты, резьбы и зоны с точными размерами. Их маскируют до нанесения, поскольку финишный слой способен изменить размеры детали. Особенно важно заранее согласовать допустимую толщину покрытия на сопрягаемых поверхностях.
Совет инженера
Сценарий: на алюминиевой детали обнаружены остатки технологических загрязнений, а к покрытию предъявляют требования по сцеплению и долговечности. Что сделали: поверхность очистили и активировали до нанесения антифрикционного слоя. Итог: технологический процесс начинается с управляемого состояния поверхности, а не с распыления покрытия поверх загрязнений. Для такой подготовительной операции применяют MODENGY Очиститель-активатор; фактическую последовательность и совместимость с материалом детали необходимо подтвердить для конкретного процесса.
Адгезию можно проверять методом решетчатого надреза по ASTM D3359. Однако испытание не заменяет контроль подготовки, толщины и шероховатости. При выборе подрядчика стоит уточнить, каким методом он оценивает сцепление слоя и как контролирует остальные параметры. Без этих данных сравнивать предложения только по названию покрытия недостаточно.
Нанесение тефлонового покрытия: толщина и число слоев
Для алюминиевых деталей в источнике приведен типичный диапазон сухой толщины PTFE-системы 0.8-6 mil, что соответствует примерно 20-150 мкм.
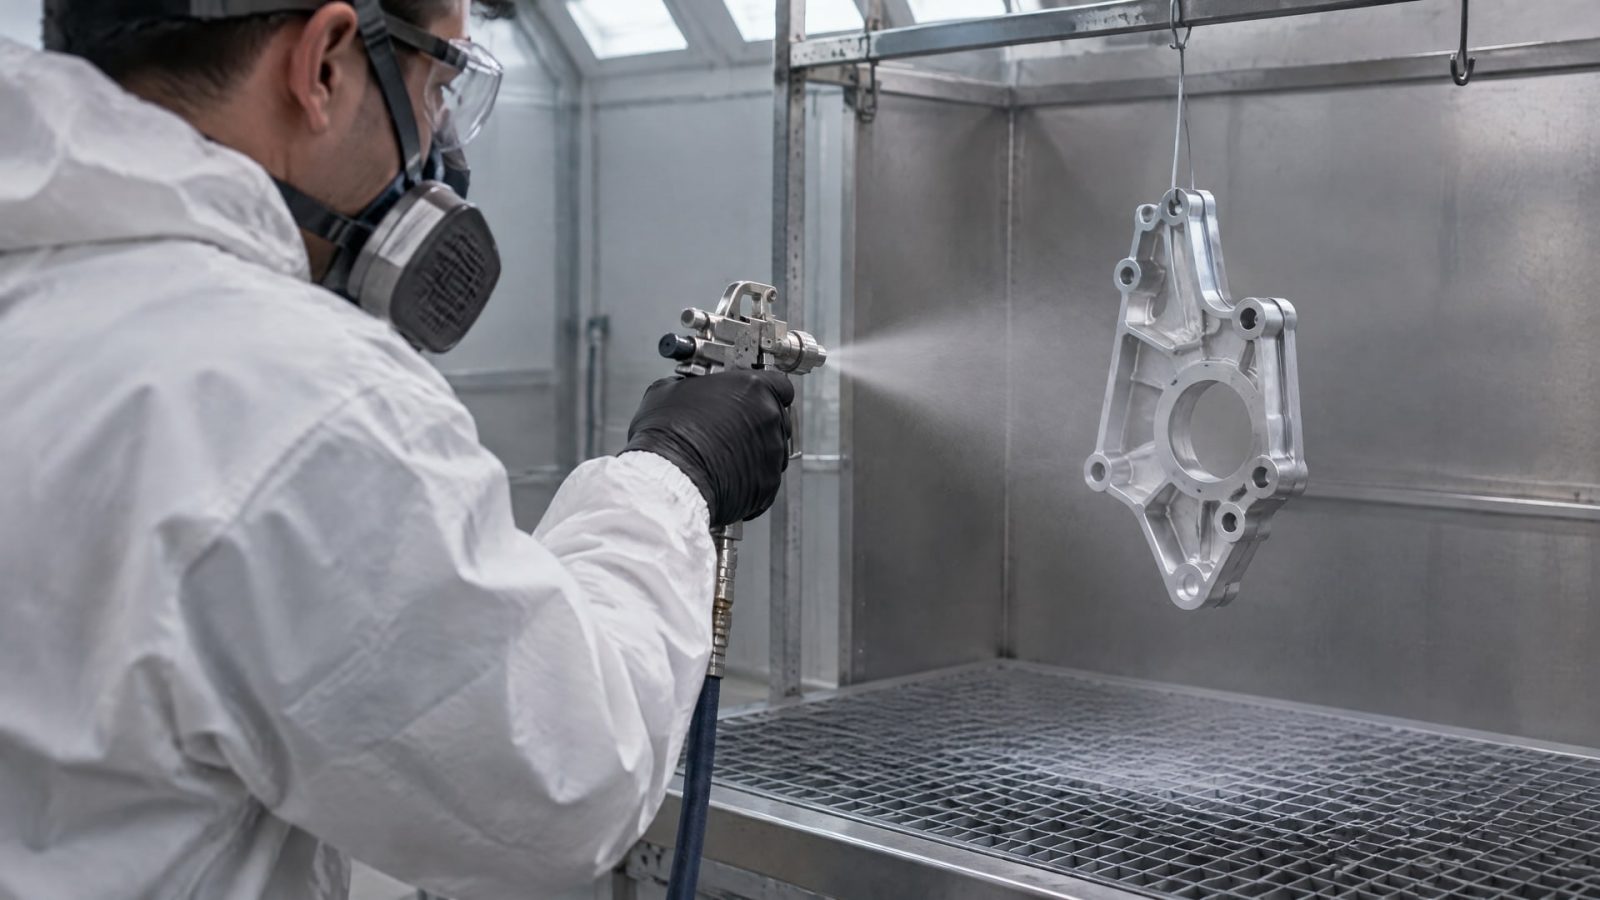
Диапазон широкий: подходящее значение зависит от системы и требований детали. Поэтому его нельзя автоматически переносить на любую деталь из Д16 или считать готовым техническим заданием.
В качестве подхода к нанесению описаны несколько тонких слоев вместо одного толстого. Такая технология помогает избегать наплывов, непрокрасов и внутренних напряжений, которые могут возникнуть в толстом слое. Толщина должна соответствовать назначению покрытия и геометрии детали, а не принципу «чем больше, тем лучше».
При подготовке технического задания фиксируют:
какие поверхности покрывают и какие маскируют;
какой тип системы применяют: PTFE-финиш, PTFE-импрегнацию анода или другое сухое антифрикционное покрытие;
какую сухую толщину требуется получить;
как контролируют адгезию, толщину и шероховатость;
какие размеры и посадки необходимо сохранить.
Режим сушки или отверждения нельзя выбирать по общему описанию PTFE: он зависит от конкретной системы и связующего. В имеющихся данных нет универсального температурно-временного режима для нанесения на Д16, поэтому его задают по документации на выбранное покрытие. То же относится к температурной стойкости. В одном техническом обзоре для стандартных PTFE-покрытий указаны до 260°C при непрерывной работе и до 300°C кратковременно, но это справочный ориентир, а не гарантия для любой системы.
Если деталь работает в узле трения, следует оценивать не только покрытие отдельно, но и пару трения. Даже низкое трение не гарантирует длительный ресурс при неподходящей нагрузке, температуре или шероховатости сопряженной поверхности. До запуска серии полезно проверить технологию на детали или образце, соответствующем условиям конкретного применения.
Восстановление анодированного слоя и применимые стандарты
PTFE-покрытие и анодирование выполняют разные функции.
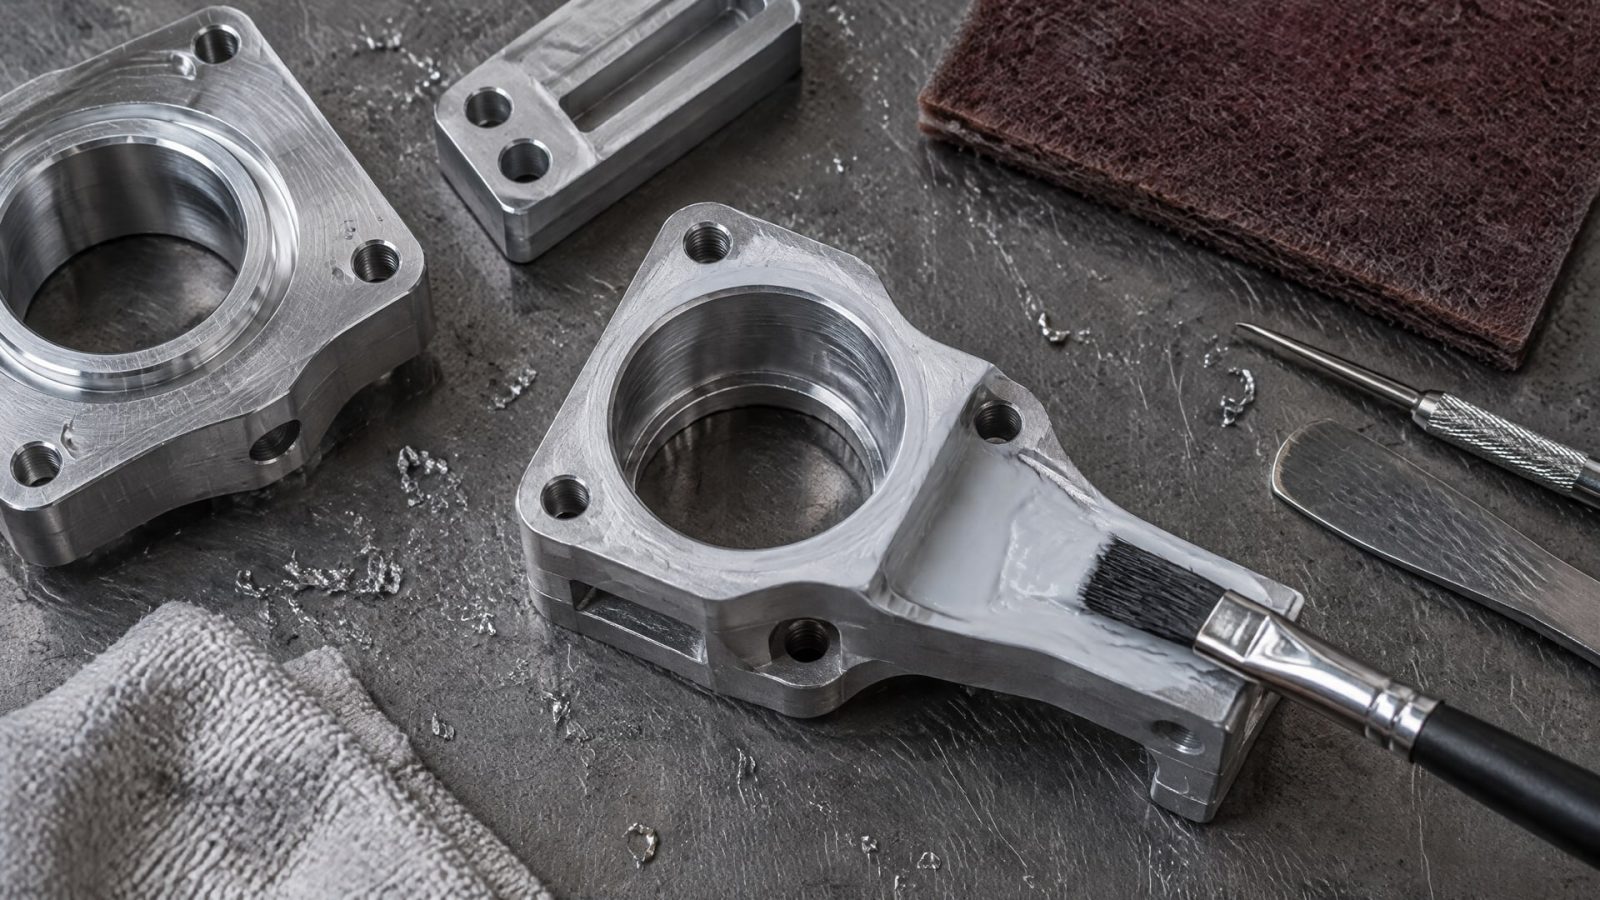
Фторполимерный финиш не следует считать автоматической заменой анодного слоя, а добавление PTFE не означает, что поврежденное анодирование восстановлено. Если задача состоит в восстановлении анодированного слоя, рассматривают ремонт или обновление анодной системы либо подходящий фторполимерный финиш как часть согласованной технологии.
Для алюминиевых сплавов в источнике упомянут AMS 2482 - документ, связанный с твердым анодным покрытием с PTFE-импрегнацией или соосаждением. Это не общий стандарт на любое нанесение тефлонового покрытия на Д16. Его применимость определяют по требованиям к детали и конкретной технологии.
Для оценки адгезии применяют ASTM D3359. Он описывает испытание методом решетчатого надреза и может использоваться как базовый способ контроля сцепления покрытия. При этом результат такого испытания не дает полного прогноза износостойкости в узле: отдельно важны толщина, состояние поверхности и условия эксплуатации.
ASTM D4969 относится к ткани из стекловолокна с PTFE-покрытием, а не к нанесению покрытия на алюминиевые детали. Упоминание этого стандарта не подтверждает соответствие покрытия на Д16. В документах также приводится связь ASTM D4441 с ISO 12086-1 и ISO 12086-2 для фторполимеров, но это не устанавливает единого универсального стандарта на «тефлон на алюминии».
| Документ | К чему относится |
|---|---|
| AMS 2482 | Твердый анодный слой на алюминиевых сплавах с PTFE-импрегнацией или соосаждением |
| ASTM D3359 | Проверка адгезии методом решетчатого надреза |
| ASTM D4969 | PTFE-покрытая ткань из стекловолокна |
| ISO 12086-1 и ISO 12086-2 | Международные документы по фторполимерам, связанные в источнике с ASTM D4441 |
При приемке детали инженер сверяет фактическую технологию с техническим заданием: уточняет вид подслоя, метод проверки адгезии, контроль толщины и шероховатости. Если подрядчик предлагает «восстановление анодированного слоя» одним финишным нанесением, нужно отдельно прояснить, каким способом обновляют анодную систему и что именно будет контролироваться.
Покрытие для скольжения резиновой прокладки по алюминию Д16
В контакте резиновой прокладки с алюминиевым корпусом низкое трение важно для перемещения и сборки, но выбор покрытия зависит от условий узла.
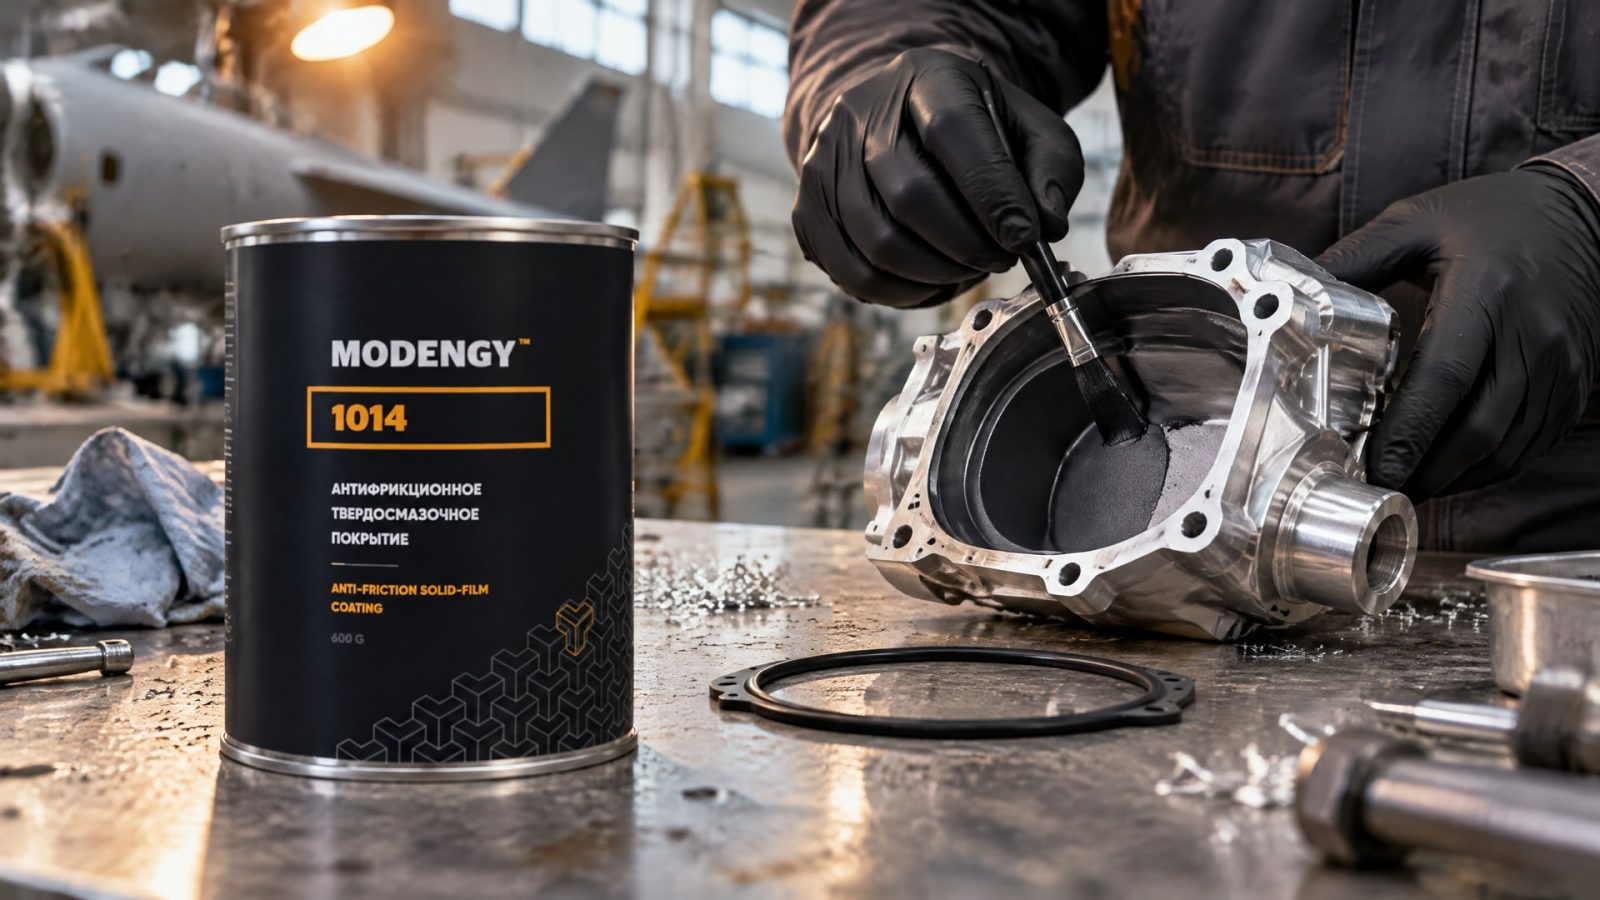
Инженеру нужно учитывать возможное вымывание, фреттинг и холодный пуск, а также совместимость покрытия с резиной и корпусом. Такие условия нельзя компенсировать одной лишь толщиной слоя: значение имеют подготовка поверхности, сцепление покрытия с алюминием и поведение пары трения.
Для этой задачи предусмотрено антифрикционное покрытие на основе политетрафторэтилена, когда требуются низкое трение и химическая стойкость. В качестве конкретного решения для скольжения резиновой прокладки по алюминиевому корпусу Д16 применяется MODENGY 1014. Перед внедрением важно подтвердить соответствие покрытия условиям узла и согласовать, какие поверхности будут обработаны.
Необходимо также определить, как деталь будет работать после нанесения. Если прокладка перемещается по покрытой поверхности, стоит оценить контактную зону и требуемую геометрию. Если деталь имеет посадки или резьбы, их маскируют заранее. Толщину слоя и контроль адгезии фиксируют в техническом задании, чтобы результат можно было проверить при приемке.
Фраза «покрытие для скольжения рулонного металла» описывает близкую промышленную задачу, но не дает оснований автоматически переносить технологию с Д16 на оборудование для обработки рулонного металла. Условия контакта и требования к материалам там нужно оценивать отдельно. Аналогично, бытовые антискользящие покрытия для пола не подходят для снижения трения в машиностроительном узле.
Часто задаваемые вопросы
Можно ли наносить PTFE-покрытие на алюминий Д16?
Да, алюминий можно покрывать PTFE-системами, но адгезия зависит от подготовки поверхности. Металл очищают и обезжиривают, создают требуемую шероховатость, а покрытие наносят без неоправданной задержки. Для ответственных деталей рассматривают также анодный подслой или PTFE-импрегнацию анодного слоя.
Какой толщины должно быть покрытие для скольжения?
Для алюминиевых деталей в источнике указан ориентир 0.8-6 mil, примерно 20-150 мкм. Это не универсальное требование для всех деталей из Д16: фактическую толщину согласуют с технологией, геометрией и условиями работы. Обычно применяют несколько тонких слоев, а не один толстый.
Можно ли считать PTFE-покрытие восстановлением анодированного слоя?
Нет, эти процессы нельзя автоматически считать взаимозаменяемыми. PTFE-финиш не означает, что поврежденный анодный слой восстановлен. Для обновления анодной системы рассматривают отдельный ремонт или повторное анодирование; PTFE-импрегнация может быть частью согласованной технологии обработки алюминиевого сплава.
Подходит ли покрытие для плитки против скольжения для деталей из Д16?
Нет, назначение этих материалов различается. Покрытие для плитки против скольжения увеличивает сцепление при ходьбе, а антифрикционная система на детали из Д16 должна снижать трение. Совпадение слов в названии не говорит о совместимости материалов или пригодности для промышленного узла.
Заключение
Покрытие для скольжения на алюминии Д16 подбирают по задаче узла, а не только по названию материала. Для надежного результата важны очистка и активация поверхности, контролируемая толщина, маскирование точных зон и проверка адгезии. PTFE-финиш, PTFE-импрегнация анода и восстановление анодного слоя - разные технологические задачи.
Следующий шаг для инженера или снабженца - подготовить требования к детали: указать рабочие условия, состояние поверхности, маскируемые зоны и методы контроля покрытия. Затем эти требования сверяют с технологией подрядчика и документацией на выбранную систему, отдельно подтверждая толщину, адгезию и совместимость с сопряженными материалами.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему покрытие алюминиевого сплава для промышленных механизмов требует особого подхода и чем твердое анодирование превосходит бытовой тефлон.
Узнайте, как правильно выбрать смазку с допуском H1 для подшипников пищевого оборудования, чтобы предотвратить износ и обеспечить безопасность.
Узнайте, как вязкость смазки подшипников влияет на их износ и ресурс, а также как выбрать оптимальный смазочный материал.