
Антифрикционные покрытия для снижения крутящего момента в трубопроводной арматуре больших диаметров
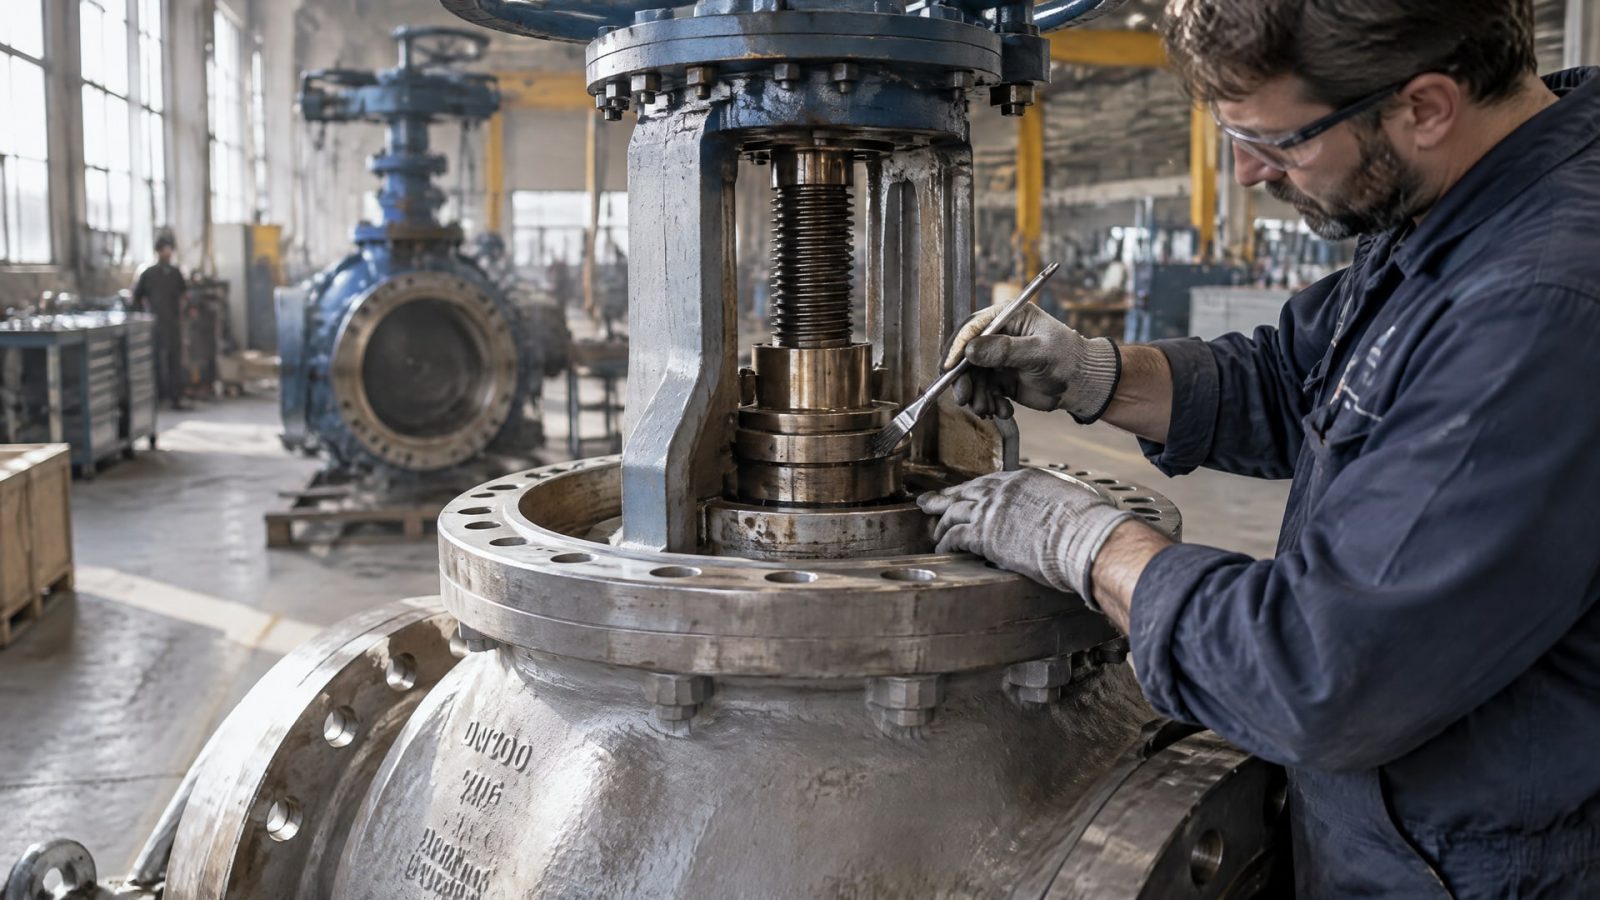
Антифрикционные покрытия помогают контролировать трение в рабочих парах арматуры и снижать разброс крутящего момента. Для больших диаметров это важно при расчете привода: его подбирают с учетом момента, необходимого для начала движения запирающего органа, и неблагоприятного сценария работы. Само наличие покрытия не гарантирует снижения момента: результат зависит от конкретной пары трения, подготовки поверхности и толщины пленки.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытие для трубопроводной арматуры или оценивают требования к ее производству и обслуживанию. Разберем, какие детали обрабатывают, как сухая пленка влияет на трение, что учитывать при подготовке поверхности и каким образом проверять совместимость покрытия с испытаниями и сборкой.
Как антифрикционные покрытия влияют на крутящий момент
Антифрикционное покрытие представляет собой сухую пленку на поверхности детали.
В отличие от жидкой или пластичной смазки, оно работает без свободного смазочного материала в зоне контакта. Для арматуры это способ контролировать трение в определенной рабочей паре, а не универсальная замена смазок во всех узлах.
Крутящий момент на штоке связан с усилием, необходимым для начала движения запирающего органа. Такой смысл термина «требуемый входной момент на штоке» использует ISO 5115. Если трение в сопряжении меняется от цикла к циклу, момент также может быть менее предсказуемым. Поэтому для больших диаметров инженерная задача состоит не только в снижении среднего значения, но и в уменьшении разброса, который учитывают при выборе привода.
Покрытие может помочь стабилизировать трение при сборке, разборке и длительной эксплуатации. Однако эффект зависит от состояния поверхности и режима работы узла. Нельзя заранее считать, что любое антифрикционное покрытие заметно снизит момент: требуется учитывать материал деталей, рабочую среду, температуру, влажность, давление и частоту циклов.
Для сухих пленок важна небольшая толщина. В одном из технических материалов приведен ориентир 10–20 мкм для сухого слоя. Эти значения нельзя переносить на любую систему покрытия без проверки: целевая толщина зависит от требований к детали и технологии нанесения. Избыточная толщина способна повлиять на геометрию сопряжения и стабильность работы узла.
Антифрикционные покрытия MODENGY относятся к решениям на основе сухой твердосмазочной пленки. При оценке такой линейки инженер сопоставляет условия контакта и требования к моменту с техническими данными конкретного материала, а не делает вывод по одному только названию покрытия.
Какие детали арматуры обрабатывают
Для снижения крутящего момента имеет значение покрытие именно тех деталей, которые контактируют при работе арматуры.
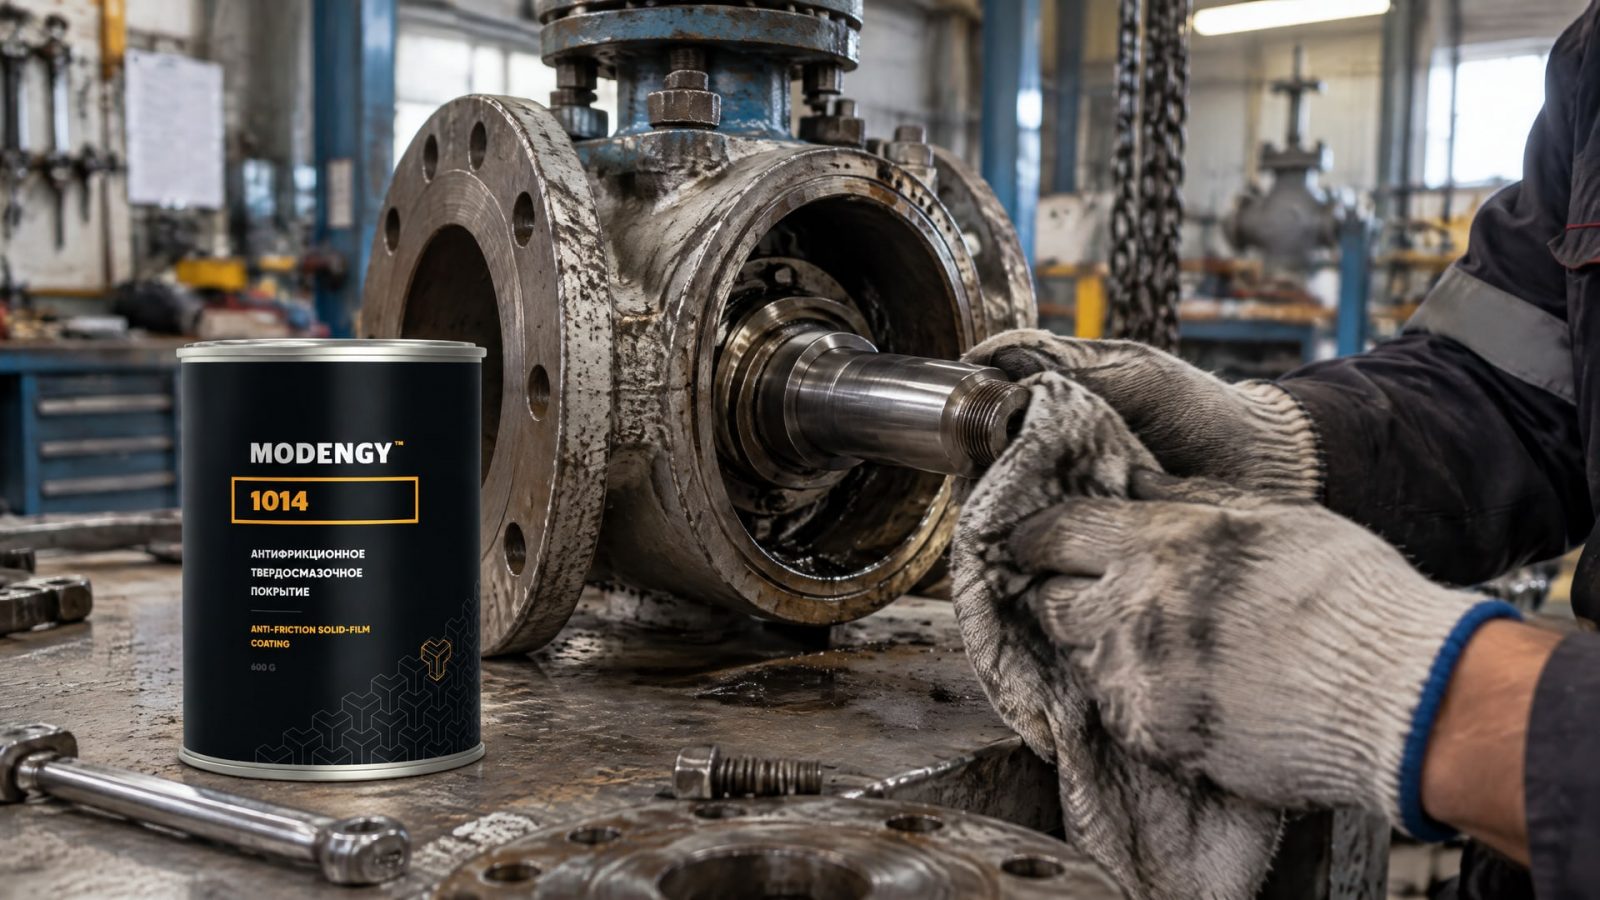
В типовой перечень входят шпиндели, штоки, седла, пробки и другие трущиеся пары. Наружная антикоррозионная защита корпуса решает другую задачу и сама по себе не снижает трение во внутренних сопряжениях.
Перед выбором зоны обработки полезно проследить путь передачи усилия от привода к запирающему органу. Затем определяют, где возникает относительное движение и какие поверхности испытывают трение при открытии, закрытии или удержании положения. Такой анализ помогает не наносить материал на поверхности, для которых он не предусмотрен.
В трубопроводной арматуре больших диаметров особенно важна стабильность работы рабочих пар. Привод и автоматику выбирают с учетом требуемого момента и расчетного запаса. Если фактический момент существенно меняется между циклами, одного снижения среднего значения недостаточно для надежного подбора исполнительного механизма.
При поиске решения для химических насосов и трубопроводной арматуры можно рассматривать MODENGY 1014: покрытие разработано для этих областей применения. Его выбор следует соотнести с материалами сопряженных деталей, рабочей средой и технологией нанесения. Это не отменяет проверки конкретного узла и не означает, что одним составом можно обработать все пары трения на арматуре.
Отдельно нужно разграничивать антифрикционное и защитное покрытие корпуса. В инженерных документах встречаются требования к внешним органическим покрытиям толщиной 375–500 мкм. Это существенно большая толщина, но она относится к внешней защите, а не к тонким антифрикционным пленкам на рабочих поверхностях. Смешивать эти назначения при составлении спецификации нельзя.
Как выбрать антифрикционное покрытие для трубопровода
Выбор начинают с условий работы узла, а не с марки материала.
Учитывают тип среды, температуру, влажность, химическую агрессивность, давление, частоту циклов и необходимость сухого трения без масел. Затем определяют детали, которые контактируют, и требования к их поверхности после нанесения.
Для больших диаметров важна предсказуемость коэффициента трения. Сухие пленки применяют, когда нужно контролировать трение при сборке и разборке, а также в эксплуатации, в том числе в загрязненной среде. Но пригодность покрытия для конкретного узла подтверждают с учетом фактических условий, а не только общего описания технологии.
Не следует переносить температурные и коррозионные показатели одного покрытия на всю категорию. В одном примере для клапанного покрытия заявлен диапазон от −75 до +255 °C, а стойкость в испытании по ISO 9227 превышает 672 ч. Эти значения описывают конкретный пример из технических материалов, а не универсальные параметры антифрикционных покрытий.
При рассмотрении антифрикционного твердосмазочного покрытия проверьте техническую документацию по нескольким пунктам:
допустимые материалы деталей и сопряжений;
требования к подготовке и чистоте поверхности;
рекомендуемая толщина сухого слоя и режим отверждения;
совместимость с рабочей средой и условиями эксплуатации;
ограничения при сборке, испытаниях и последующем обслуживании.
Если в спецификации фигурирует лишь формулировка «антифрикционное покрытие», ее недостаточно для надежного выбора. Инженеру нужно согласовать материал, способ подготовки и контроль нанесения, а закупщику - сверить эти требования с документацией на выбранное решение. Для MODENGY 1014, как и для любого конкретного покрытия, применимость подтверждают по техническим данным для соответствующего узла.
Подготовка поверхности и нанесение сухой пленки
Ресурс антифрикционного покрытия зависит не только от его состава.
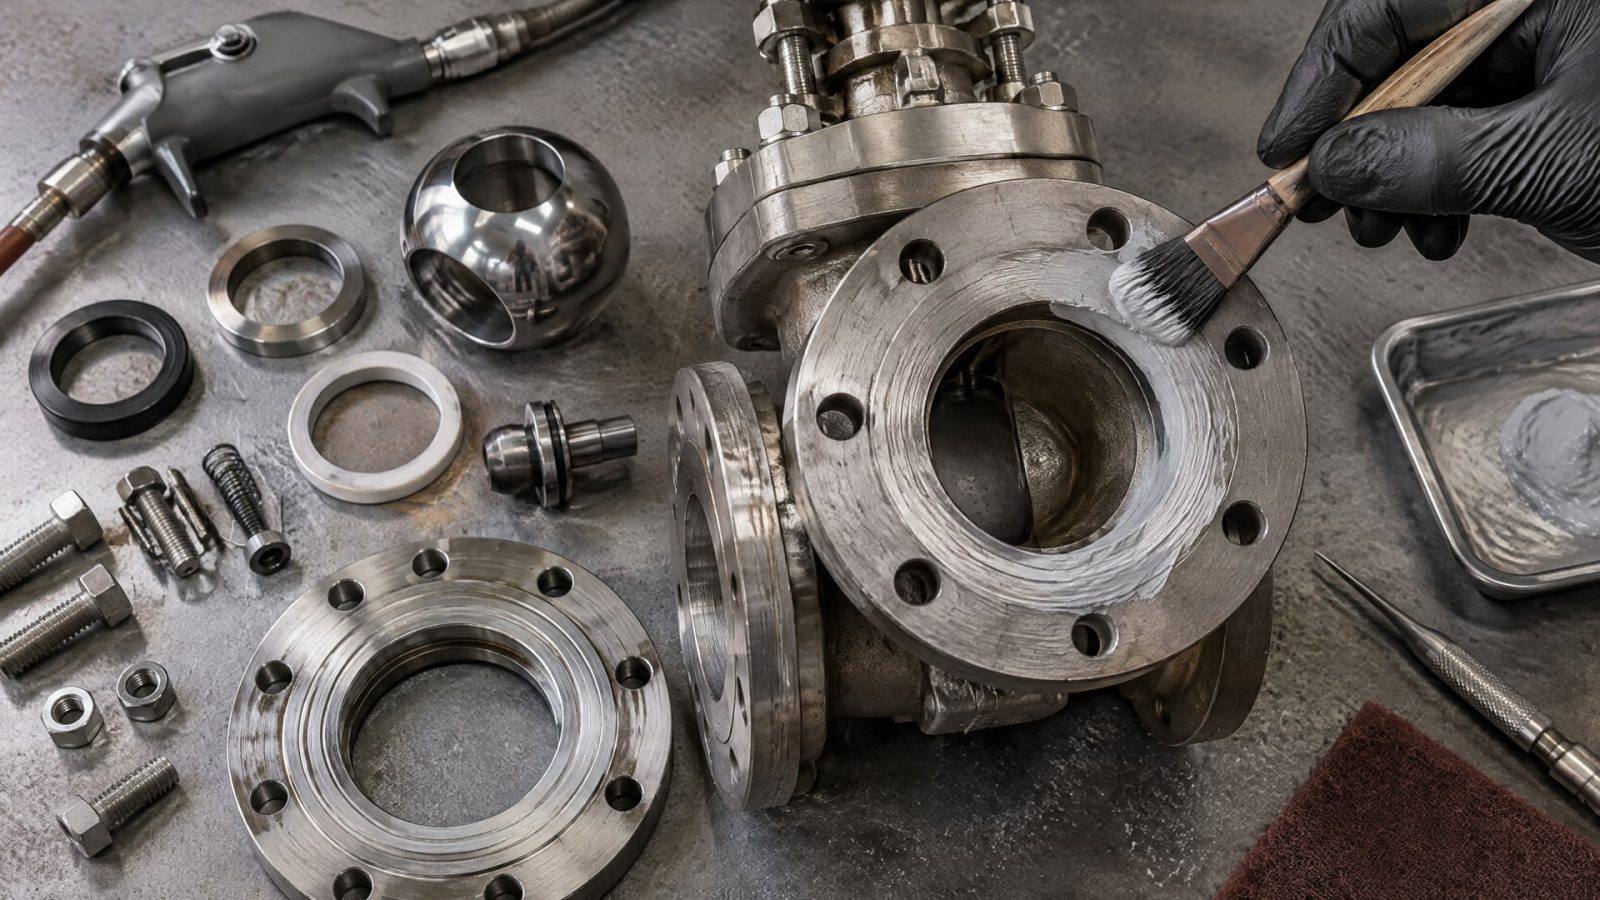
На результат влияют состояние поверхности, качество подготовки и соблюдение технологии нанесения. В технических материалах среди операций подготовки перечисляются обезжиривание, абразивоструйная обработка, фосфатирование и анодирование. Конкретный набор операций выбирают по материалу детали и требованиям к покрытию.
Если поверхность плохо очищена или подготовлена неподходящим способом, адгезия может снизиться, а вместе с ней и работоспособность пленки. Поэтому перед нанесением следует зафиксировать требования к чистоте и подготовке, а после обработки контролировать состояние поверхности. Нельзя считать, что сам факт нанесения материала компенсирует отклонения на подготовительном этапе.
Тонкий сухой слой принципиален для сопряжений с заданной геометрией. Ориентир 10–20 мкм, приведенный в одном из материалов, показывает порядок толщины пленки, но не заменяет спецификацию конкретного покрытия. Толщина должна быть совместима с конструкцией пары и технологией нанесения. Слой, рассчитанный для внешней защиты корпуса, к рабочей поверхности штока или седла автоматически неприменим.
Покрытие обычно наносят на отдельные детали до сборки. Так проще подготовить поверхности, выдержать режим нанесения и отверждения, а также проконтролировать покрытый участок. Возможность обработать собранную арматуру не следует предполагать без отдельного подтверждения: доступ к поверхности и технологический контроль могут быть ограничены.
На этапе производства стоит заранее определить, как будут проверять готовую деталь и какие поверхности должны остаться непокрытыми. Это снижает риск повреждения пленки при сборке и помогает сохранить требуемую геометрию сопряжения. Для закупки важно включить в техническую документацию не только название материала, но и требования к подготовке и нанесению.
Испытания арматуры и подбор привода
Перед испытаниями необходимо проверить, допускают ли нормативные документы и технические условия наличие внутреннего покрытия.
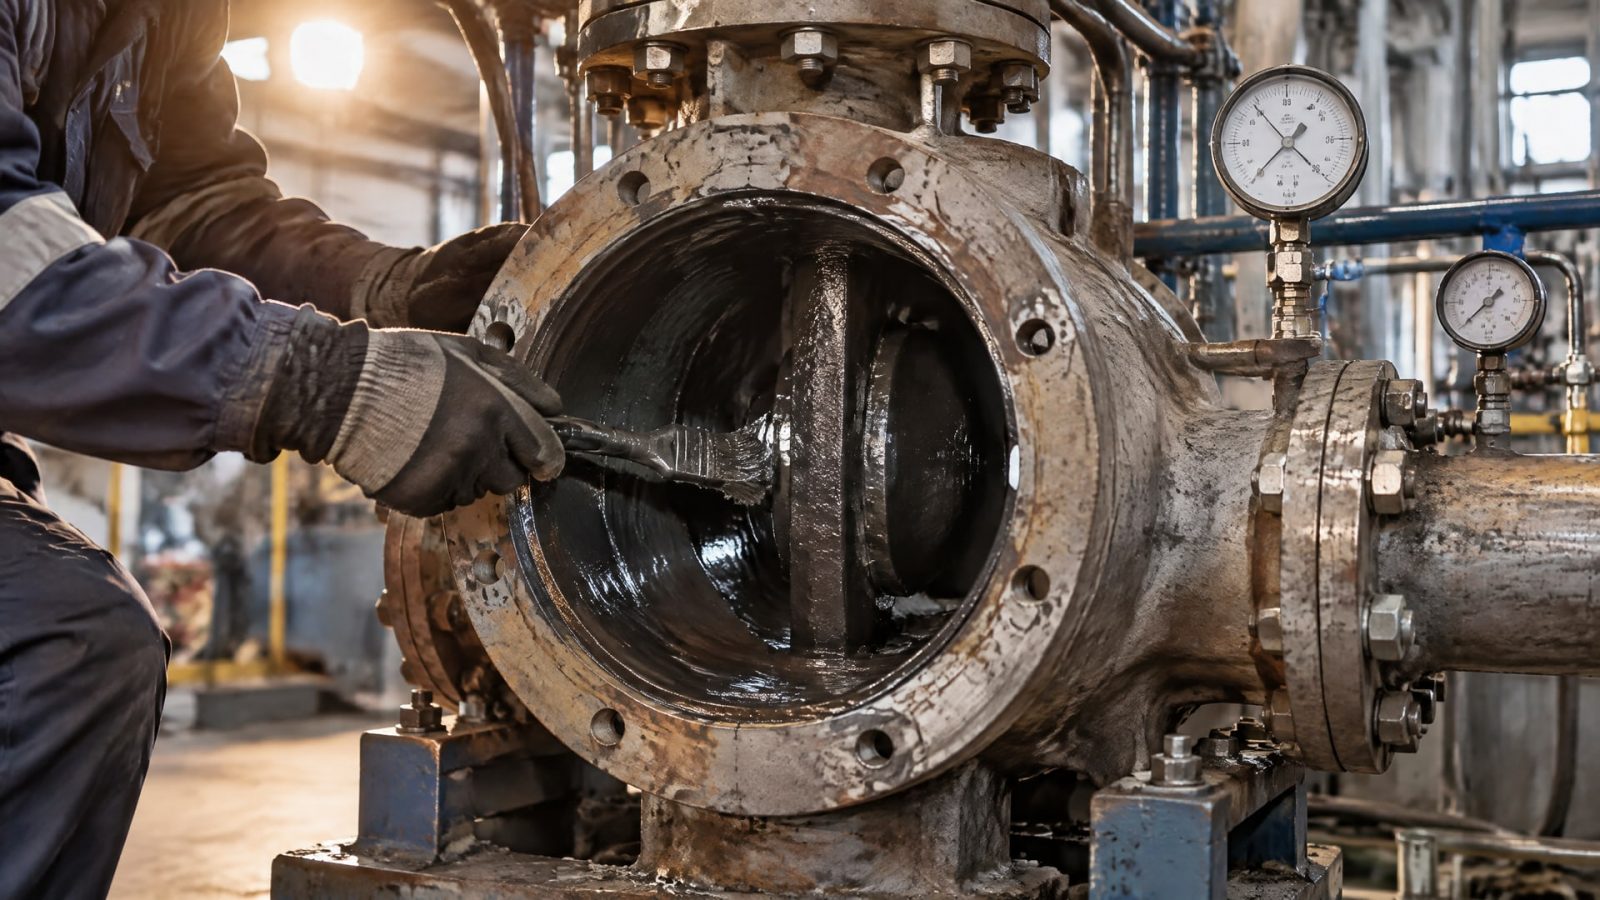
ISO 12266-2 рассматривает испытания промышленной арматуры и допускает испытания клапанов с внутренними покрытиями, если покрытие входит в конструкцию изделия. При этом документ отдельно обращает внимание на недопустимость повреждения покрытия во время испытаний.
Такое требование важно согласовать между производителем арматуры, исполнителем нанесения и службой контроля качества. Если пленка повреждена при испытании или сборке, результаты могут не отражать ожидаемую работу готового узла. Поэтому в плане контроля полезно определить, какие поверхности осматривают и на каком этапе проводят проверку.
Подбор исполнительного механизма также связан с моментом на штоке. ISO 5115 использует понятие требуемого входного момента при начале относительного движения запирающего органа. В отраслевых спецификациях встречается требование сопоставлять стартовый момент или усилие привода с моментом арматуры по ISO 5211. Следовательно, расчет и проверка момента должны предшествовать окончательному выбору привода.
Для больших диаметров важно оценивать диапазон возможного момента, а не только единичный результат измерения. Если покрытие применяют для стабилизации трения, проверяют, как оно работает на конкретной паре и сохраняется ли пленка после сборки и испытаний. Нельзя обосновывать выбор привода только расчетным эффектом от покрытия без подтверждения характеристик узла.
Практический комплект исходных данных для согласования включает модель узла, материалы деталей, рабочую среду, режимы эксплуатации, требования к покрытию и процедуру испытаний. На этой основе технический специалист и снабженец сверяют спецификацию покрытия и требования к приводу. Такой порядок помогает избежать ситуации, когда материал выбран, но его влияние на момент и совместимость с производственным процессом не проверены.
Часто задаваемые вопросы
Любое антифрикционное покрытие снижает крутящий момент?
Нет, само название материала не гарантирует снижения момента. Результат зависит от подготовки поверхности, толщины пленки, режима нанесения и конкретной пары трения. Для арматуры важно проверить не только среднее значение момента, но и его разброс в условиях, близких к эксплуатации.
Куда наносят антифрикционное покрытие на трубопроводной арматуре?
Для снижения момента обрабатывают рабочие пары, в которых происходит относительное движение: штоки, шпиндели, седла, пробки и сопряженные детали. Наружное покрытие корпуса предназначено для защиты внешней поверхности и не заменяет обработку внутренних трущихся узлов.
Можно ли наносить покрытие на собранную арматуру?
Обычно детали покрывают до сборки: так проще подготовить поверхность, нанести пленку и контролировать ее толщину. Нанесение на собранный узел не следует считать допустимым без проверки технологии. Нужно также убедиться, что сборка и испытания не повреждают покрытие.
Есть ли единый стандарт на антифрикционные покрытия для снижения момента арматуры?
В приведенных технических материалах нет единого универсального стандарта именно для этой задачи. В них рассматриваются требования к испытаниям арматуры, измерению момента и подбору приводов, включая ISO 12266-2, ISO 5115 и ISO 5211. Спецификацию самого покрытия согласуют для конкретного узла.
Заключение
Антифрикционные покрытия применяют для контроля трения в рабочих парах арматуры, а снижение и стабилизация крутящего момента зависят от правильного выбора деталей, подготовки поверхности и соблюдения технологии. Для больших диаметров это важно при расчете привода: нужно оценивать момент в рабочем узле и проверять, как покрытие ведет себя после сборки и испытаний.
Следующий шаг - составить перечень трущихся пар, зафиксировать условия эксплуатации и требования к испытаниям, затем сверить их с документацией на выбранное покрытие. После этого можно согласовать технологию нанесения и проверить момент на конкретной арматуре до окончательного подбора привода.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Редукторное масло 320: характеристики, применение и выбор для промышленных редукторов. Узнайте, как правильно подобрать смазку.
Как выбрать редукторное масло вязкость 320 для червячной передачи, учитывая базовое масло и нагрузочные свойства.
Защита контактов от окисления в гаражных светильниках: узнайте, как правильно смазать цоколь лампы и устранить плохой контакт.