
Антипригарное покрытие оборудования: как предотвратить прилипание нетканого материала в упаковочных узлах
Прилипание нетканого материала в упаковочном узле часто связано не только с самим материалом, но и с нагревом и состоянием контактной поверхности. Если к нагретой детали прилипает расплавленный полимер, подходящим решением может стать антиадгезионное покрытие оборудования: оно создает разделительный барьер между поверхностью и расплавом. Для нетканых материалов этот подход применим, когда налипание вызвано именно нагревом и полимерным расплавом.
Статья полезна инженерам, техническим специалистам и закупщикам, которые разбираются в причинах брака и простоев на упаковочных линиях. Ниже рассмотрим, какие узлы проверять, чем покрытие отличается от смазки и как оценить решение для конкретной машины.
Почему возникает прилипание нетканого материала
На упаковочном оборудовании материал проходит рядом с нагретыми поверхностями и контактирует с деталями, которые выполняют запайку или резку.
Если полимер размягчается или плавится, он может налипать на металл, образовывать нагар и мешать стабильной работе узла. В результате растет риск дефектов упаковки, а оборудование приходится останавливать для очистки.
При этом не каждое прилипание объясняется только свойствами материала. Важно проверить состояние рабочей поверхности, загрязнения и режим нагрева. Источники описывают эту проблему как сочетание материала, температуры и поверхности оборудования, поэтому замена пленки или увеличение количества смазки не всегда устраняют причину.
Для нетканого материала принцип тот же, если на контактной поверхности возникает полимерный расплав. Если же материал прилипает без признаков плавления или нагара, следует отдельно оценить условия подачи и контакт с деталями. Не стоит автоматически переносить решение для расплавленной пленки на любой случай прилипания.
Какие узлы упаковочной линии проверять
Начните с деталей, которые непосредственно соприкасаются с материалом или оказываются рядом с зоной нагрева.
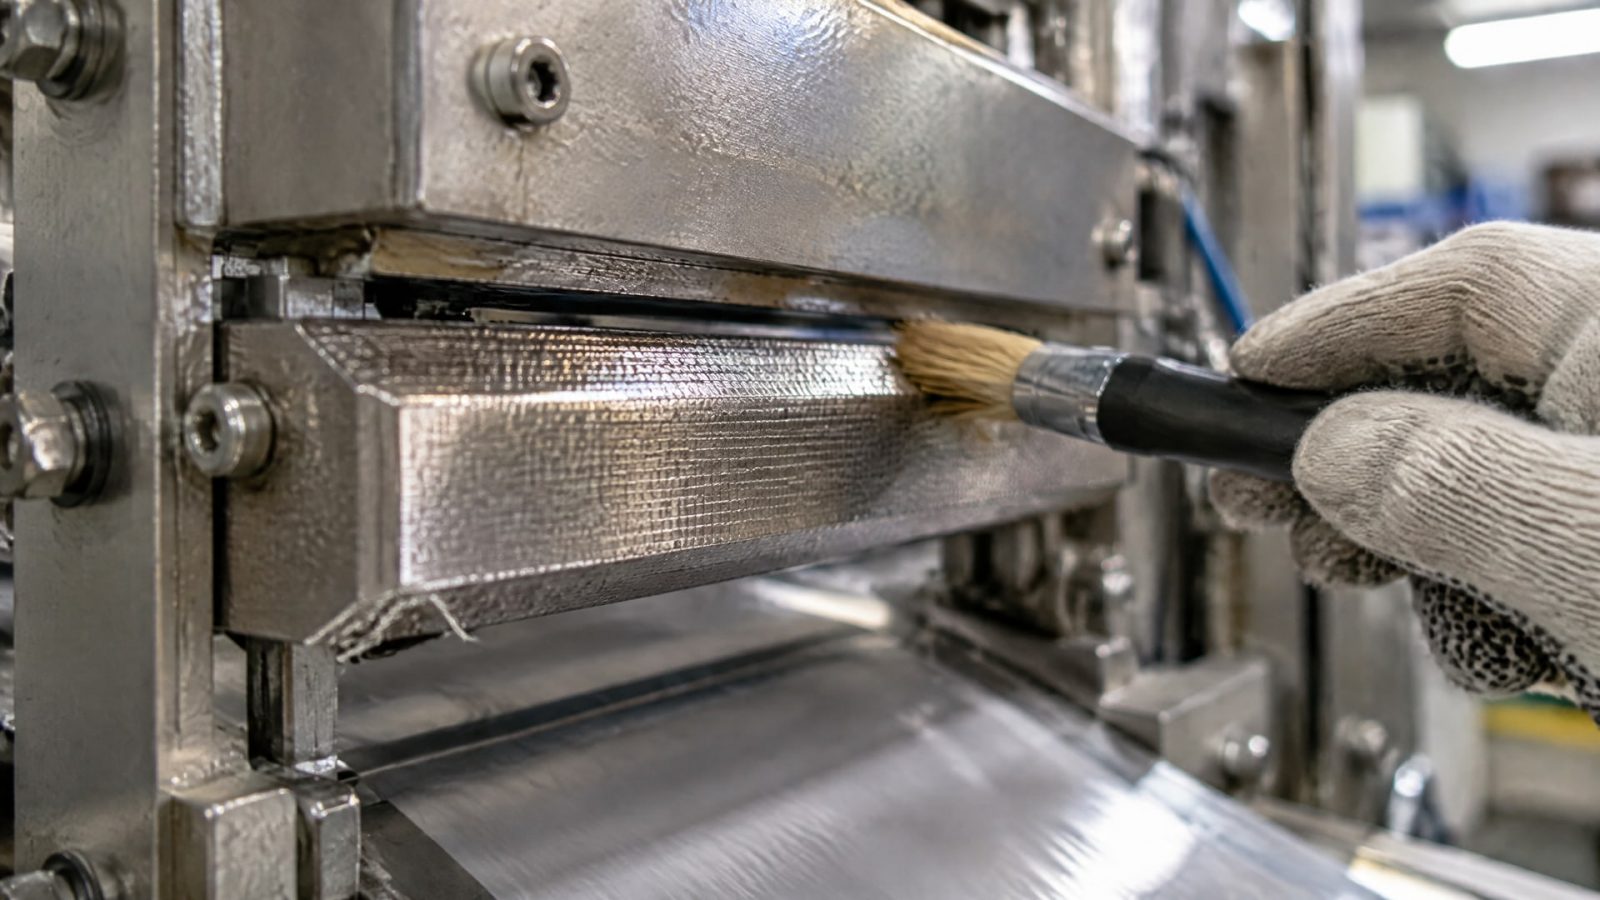
В материалах по упаковочному оборудованию к типовым участкам риска относят запаечные ножи, губки, планки, нагревательные плиты и элементы станций запечатывания. Для каждого узла нужно установить, где именно появляется налипание и требуется ли защита контактной поверхности.
Запаечные ножи - проверьте наличие налипшего полимера и нагара на режущем элементе.
Запаечные губки и планки - осмотрите участки, которые соприкасаются с материалом при запечатывании.
Нагревательные плиты и станции запечатывания - оцените, на каких поверхностях появляются загрязнения и нарушается контакт.
Направляющие - выясните, связана ли проблема с трением или материал действительно прилипает к нагретой детали.
Такой осмотр помогает отличить задачу антиадгезионной защиты от необходимости применять смазку для упаковочного оборудования. Смазочные материалы могут быть уместны в узлах трения, но для горячей поверхности, на которую налипает расплав, в источниках рассматривают отдельный разделительный слой.
Антипригарное покрытие оборудования или смазка
Антиадгезионное покрытие создает барьер между нагретой деталью и расплавленным полимером.
Его задача - снизить налипание и образование нагара, чтобы сократить число остановок на очистку. Это не универсальная замена смазке: покрытие выбирают для контактных поверхностей, где масла и пластичные смазки могут быть менее эффективны из-за нагрева, влаги или пыли.
Для горячих элементов упаковочного оборудования в источниках указан рабочий предел покрытия до +350 °C. Также приведен диапазон от -50 °C до +350 °C для продукта, применяемого в упаковочных узлах. При выборе проверяют не только температурный режим, но и назначение конкретной детали: решение для ножа не следует автоматически переносить на направляющую или другую поверхность.
Еще один критерий - тепловой обмен. Защитный слой должен уменьшать контакт с расплавом, не мешая работе нагреваемого элемента. Если на детали уже есть изношенное заводское антипригарное покрытие, его состояние стоит оценить отдельно: замена изношенного слоя может помочь устранить налипание без ухудшения теплопередачи.
MODENGY 1007 для упаковки: где уместно покрытие
Когда полимер налипает на горячие запаечные или режущие элементы, увеличение количества масла не обязательно решит проблему.
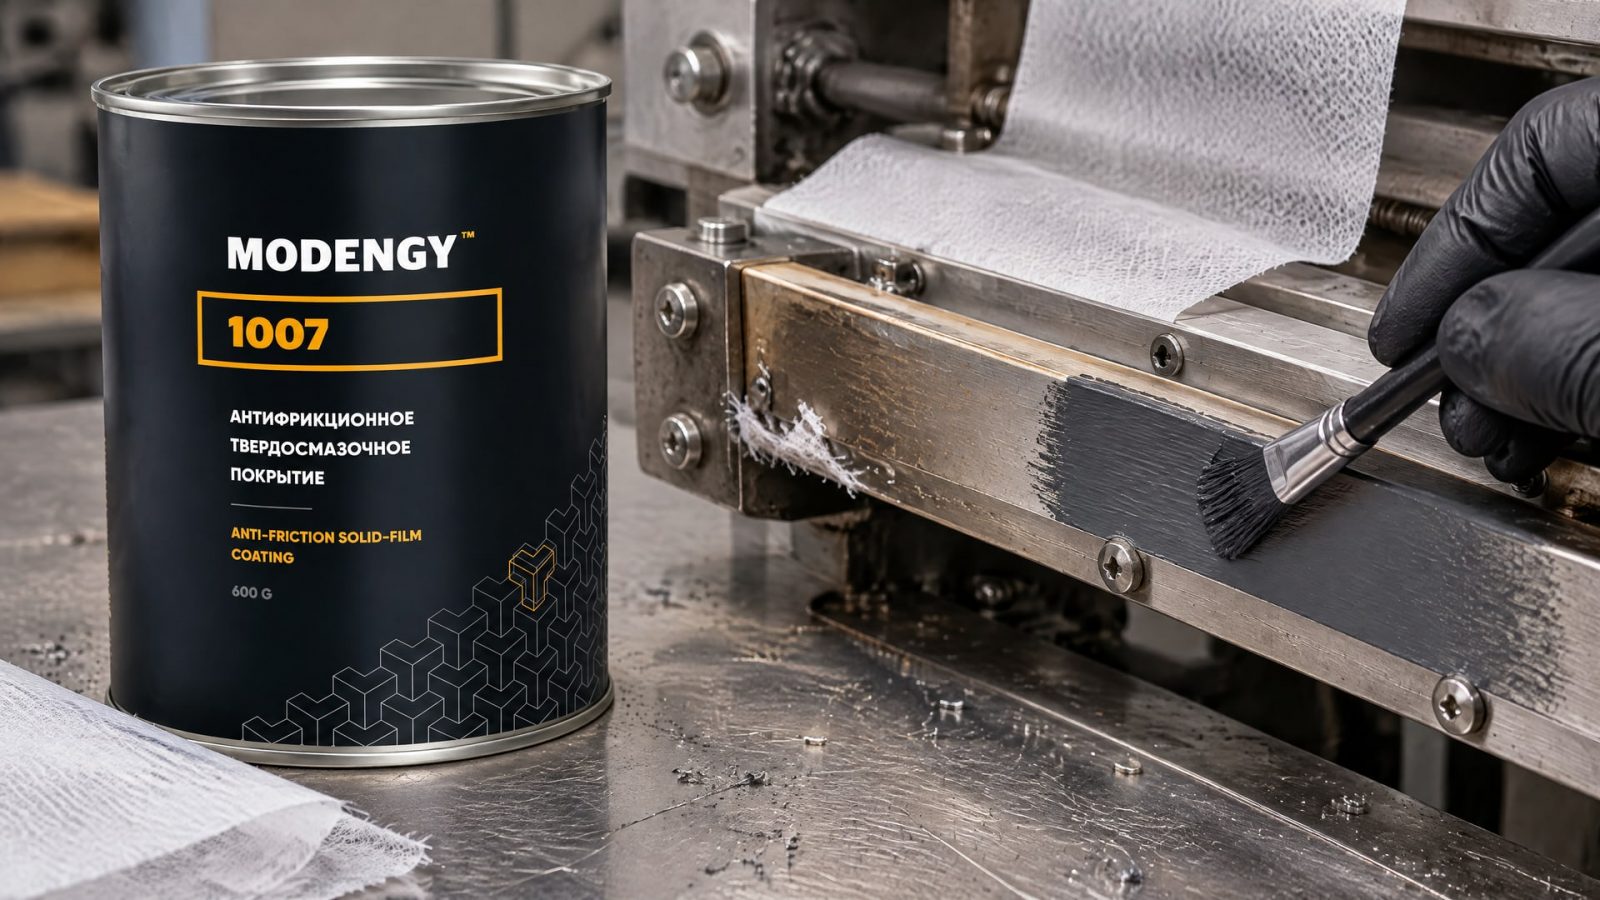
В описаниях упаковочных применений MODENGY 1007 указан для защиты таких поверхностей от прилипания пленки. Это твердосмазочное покрытие на основе графита с рабочим диапазоном от -50 °C до +350 °C.
Такое решение рассматривают именно для поверхности, на которой возникает контакт с расплавом, а не как универсальную смазку для всех механизмов машины. Перед подбором нужно сопоставить тип узла, его температуру и характер загрязнения. Если причина прилипания не связана с нагревом или полимерным расплавом, сначала следует проверить другие условия работы оборудования.
Как оценить решение и проверить результат
Подбор начинайте с фиксации проблемного участка: отметьте, на какой детали появляется налипание, когда оно возникает и есть ли следы нагара.
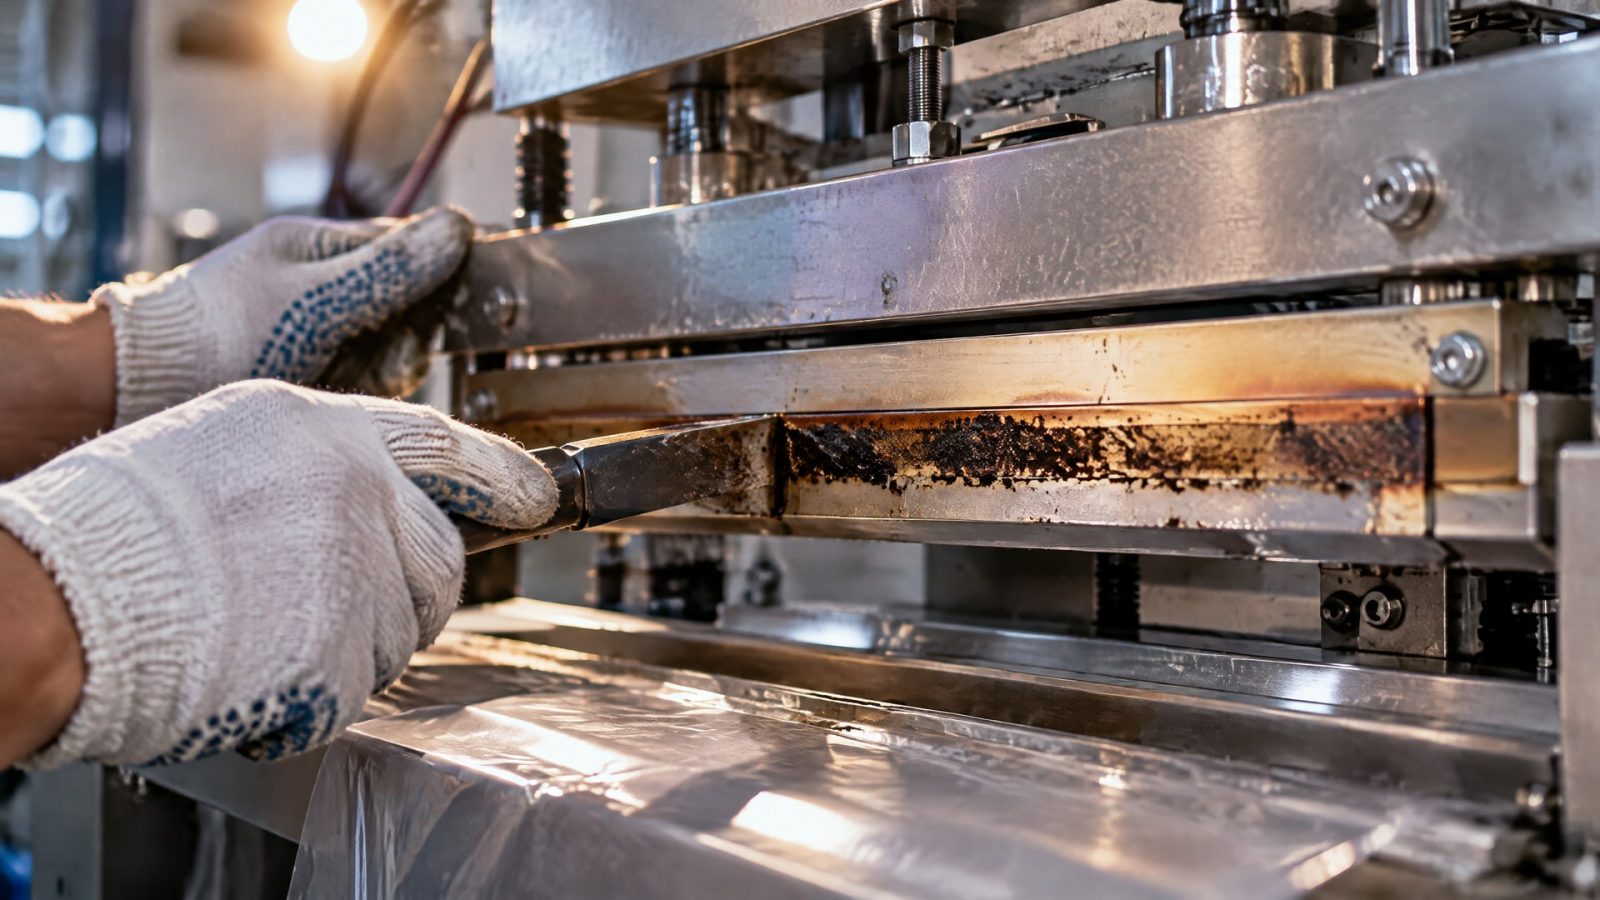
Затем уточните, соприкасается ли с поверхностью расплавленный полимер и насколько участок нагревается. Эти наблюдения помогут понять, требуется ли антиадгезионный барьер или причина связана с другим этапом процесса.
При выборе покрытия сверяйте назначение материала с конкретной деталью. Учитывайте рабочую температуру и требования к тепловому обмену, а также проверьте, предусмотрено ли покрытие для соответствующего типа поверхности. Не переносите характеристики одного узла на все оборудование без проверки: нож, запаечная планка и направляющая выполняют разные функции.
После внедрения решения оценивайте те же признаки, которые зафиксировали до него: частоту налипания, образование нагара, необходимость остановок на очистку и качество запечатывания. Если загрязнение сохраняется, повторно проверьте режим нагрева и место контакта материала с оборудованием. Одно только покрытие не заменяет диагностику технологического процесса.
Часто задаваемые вопросы
Почему нетканый материал прилипает к упаковочному оборудованию?
Если в материале есть полимер, который размягчается или плавится при контакте с нагретой деталью, он может налипать на поверхность и образовывать нагар. Но прилипание не всегда вызвано только материалом: проверьте также температуру, состояние контактной поверхности и загрязнения в упаковочном узле.
Можно ли решить проблему увеличением количества смазки?
Не всегда. Смазка подходит для узлов трения, но на нагретых поверхностях, где к металлу прилипает расплавленный полимер, она может оказаться неэффективной. Для таких участков рассматривают антиадгезионное покрытие. Сначала определите, связана ли проблема с трением или именно с налипанием расплава.
Подойдет ли покрытие для любой сетки с антипригарным покрытием для оборудования?
Нет, назначение покрытия нужно соотносить с конкретной деталью и условиями работы. Упоминание сетки само по себе не подтверждает, что материал подходит для нагретого запаечного или режущего узла. Проверьте тип поверхности, рабочую температуру и назначение покрытия по технической документации.
Заключение
Прилипание нетканого материала стоит начинать диагностировать с контактных поверхностей упаковочного узла и режима нагрева. Если подтверждено налипание расплавленного полимера, антипригарное покрытие оборудования может создать разделительный барьер и снизить образование нагара. Для узла важно подобрать покрытие с учетом его назначения и температуры, а не заменять диагностику увеличением подачи смазки.
Следующий шаг - определить конкретную деталь, на которой возникает налипание, зафиксировать температуру и состояние поверхности, затем сверить эти данные с назначением покрытия. Это позволит оценить решение для линии и проверить его по частоте очистки, наличию нагара и качеству упаковки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Твердые смазочные покрытия: графит или PTFE? Узнайте, когда выбрать каждый материал, их свойства и применение в оборудовании.
Узнайте, как выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить долговечность крепежа в сложных условиях эксплуатации.
Полимеризация при комнатной температуре позволяет получить сухую антифрикционную пленку без нагрева детали, снижая трение и износ.