
Твердые смазочные покрытия: когда графит предпочтительнее PTFE
Графитовые твердые смазочные покрытия выбирают, когда важны термостойкость и электропроводность, а PTFE-покрытия - когда на первом месте низкое трение, антиадгезионные свойства и химическая стойкость при сравнительно умеренных нагрузках. Универсального победителя нет: решение зависит от температуры, нагрузки, среды, подложки и режима трения.
Статья поможет инженерам, техническим специалистам и снабженцам сравнить графит и PTFE по рабочим свойствам, оценить ограничения и определить, какие данные запросить у поставщика. Отдельно разберем стандарты, испытания и применение покрытий в оборудовании.
Чем отличаются твердые смазочные покрытия на основе графита и PTFE
Графит и PTFE относятся к распространенным материалам для сухих смазочных покрытий, но работают в разных условиях.
PTFE обычно обеспечивает низкое трение и хорошую химическую стойкость. Графитовые решения выбирают прежде всего за термостабильность и электропроводность. Поэтому сравнивать их по одному свойству, например по трению, недостаточно.
Для PTFE в техническом материале приводится рабочий диапазон примерно от −200 до 250 °C. Для графита указана высокая термостабильность, однако практическое применение ограничивается ориентировочно 500-600 °C из-за окисления. Эти значения не заменяют данные конкретного покрытия: на результат влияют связующее, подложка и условия эксплуатации.
| Параметр | Графитовое покрытие | Покрытие на основе PTFE |
|---|---|---|
| Температурный фактор | Высокая термостабильность; практическое применение ограничивается окислением примерно при 500-600 °C | Ориентировочный рабочий диапазон от −200 до 250 °C |
| Трение и нагрузка | Рассматривают для условий с повышенной тепловой нагрузкой; эффективность зависит от атмосферы и режима трения | Низкое трение, но несущая способность и пределы выносливости могут быть ниже, чем у ряда альтернатив |
| Дополнительные свойства | Более высокая электропроводность | Хорошая химическая стойкость и антиадгезионные свойства |
Коэффициент трения нельзя переносить с одного материала на любую конструкцию. В отраслевом руководстве для систем покрытие-подложка при экстремальных нагрузках на твердых поверхностях приведено снижение коэффициента трения примерно до 0,02. Это показатель системы в определенных условиях, а не универсальная характеристика графита или PTFE.
Еще один фактор - влага. Графит в значительной степени опирается на адсорбированные влагу или пары для достижения низкого трения, поэтому в некоторых сухих условиях его эффективность может снижаться. При выборе графитового покрытия важно оценить атмосферу, а не только температуру.
Графит или PTFE-покрытие: что важнее в вашей задаче
Если приоритетом служит стойкость к нагреву и электропроводность, графит может оказаться подходящим направлением выбора. Если важнее химическая стойкость, антиадгезия и низкое трение при сравнительно умеренной нагрузке, чаще рассматривают PTFE. Сходство назначений не означает взаимозаменяемости: замена материала требует проверки всей трибологической системы.
Когда выбирать графитовое покрытие, а когда PTFE
Графитовое покрытие имеет смысл оценивать для узлов, где тепловая нагрузка становится определяющим фактором, а также там, где важна электропроводность.
Но высокая термостабильность графита не означает неограниченную работу при нагреве: при окислении его практическое применение ограничено примерно 500-600 °C. Кроме того, зависимость от адсорбированной влаги может повлиять на трение в сухой атмосфере.
PTFE обычно выбирают для задач с приоритетом низкого трения, антиадгезионных свойств и химической стойкости. В техническом материале для него указан ориентировочный диапазон от −200 до 250 °C. При этом меньшая несущая способность и пределы выносливости по сравнению с рядом альтернатив могут стать ограничением при высоких нагрузках.
Для деталей машин и антипригарных покрытий оборудования решение принимают не по названию базового материала. Нужно учитывать нагрузку, скорость, температуру, влажность, наличие смазки и свойства ответной поверхности. Важны также твердость и качество подложки: они влияют на трение и ресурс покрытия.
Как оценивать работу покрытия в узле
Определите температуру детали в рабочем цикле, включая нагрев при трении.
Зафиксируйте нагрузку, скорость и характер контакта поверхностей.
Уточните, есть ли в зоне трения влага, пары, масла, топливо или гидравлические жидкости.
Проверьте совместимость покрытия, связующего и подложки с рабочей средой.
Запросите условия испытаний, по которым получены значения трения и износостойкости.
Для PTFE-систем, работающих с маслами, топливами и гидравлическими жидкостями, проверяют химическую совместимость не только полимера, но и всей системы покрытия. Такой подход важен и при выборе графитового состава: характеристика базового материала сама по себе не описывает поведение готового покрытия.
Что показывают стандарты и испытания PTFE-покрытий
ISO 13000-1:2021 относится к полуфабрикатам из PTFE и служит ориентиром для сырья и его спецификации.
Это не стандарт на любое готовое смазочное покрытие. ISO 22437-2018 описывает требования и испытания для конкретного типа PTFE-покрытия, поэтому его показатели нельзя автоматически распространять на все покрытия с политетрафторэтиленом.
В требованиях, приведенных для этого типа покрытия, указаны толщина финального слоя 5-13 мкм и коэффициент трения не более 0,12. Также предусмотрено не менее 25 повторных сборок без роста коэффициента трения. Для проверки стойкости описано 30-дневное погружение в гидравлические жидкости при комнатной температуре.
Подготовка поверхности в рамках этих требований включает абразивоструйную обработку неметаллическим абразивом. Покрытие наносят кистью или распылением, а температура процесса не должна превышать 400 °C. Эти параметры относятся к описанной стандартизированной системе, а не к любому PTFE-составу или графитовому покрытию.
При сравнении предложений поставщиков важно сверять условия испытаний. Коэффициент трения без данных о нагрузке, скорости, температуре, подложке и атмосфере мало говорит о поведении детали в работе. Для многократной сборки полезно уточнять, как проводили циклические испытания и при каких условиях оценивали изменение трения.
| Что проверить | Зачем это нужно |
|---|---|
| Толщину покрытия | Сопоставить исполнение с требованиями к детали и процессу нанесения |
| Коэффициент трения и условия измерения | Понять, применим ли показатель к реальному узлу |
| Число циклов сборки и разборки | Оценить поведение покрытия при повторном монтаже |
| Химическую стойкость | Проверить совместимость с рабочей жидкостью и средой |
| Подготовку поверхности и температуру нанесения | Убедиться, что технология соответствует подложке и производственному процессу |
Антипригарные покрытия для оборудования: практический пример
На упаковочном оборудовании нетканый материал может прилипать к рабочим поверхностям и нарушать стабильность процесса.
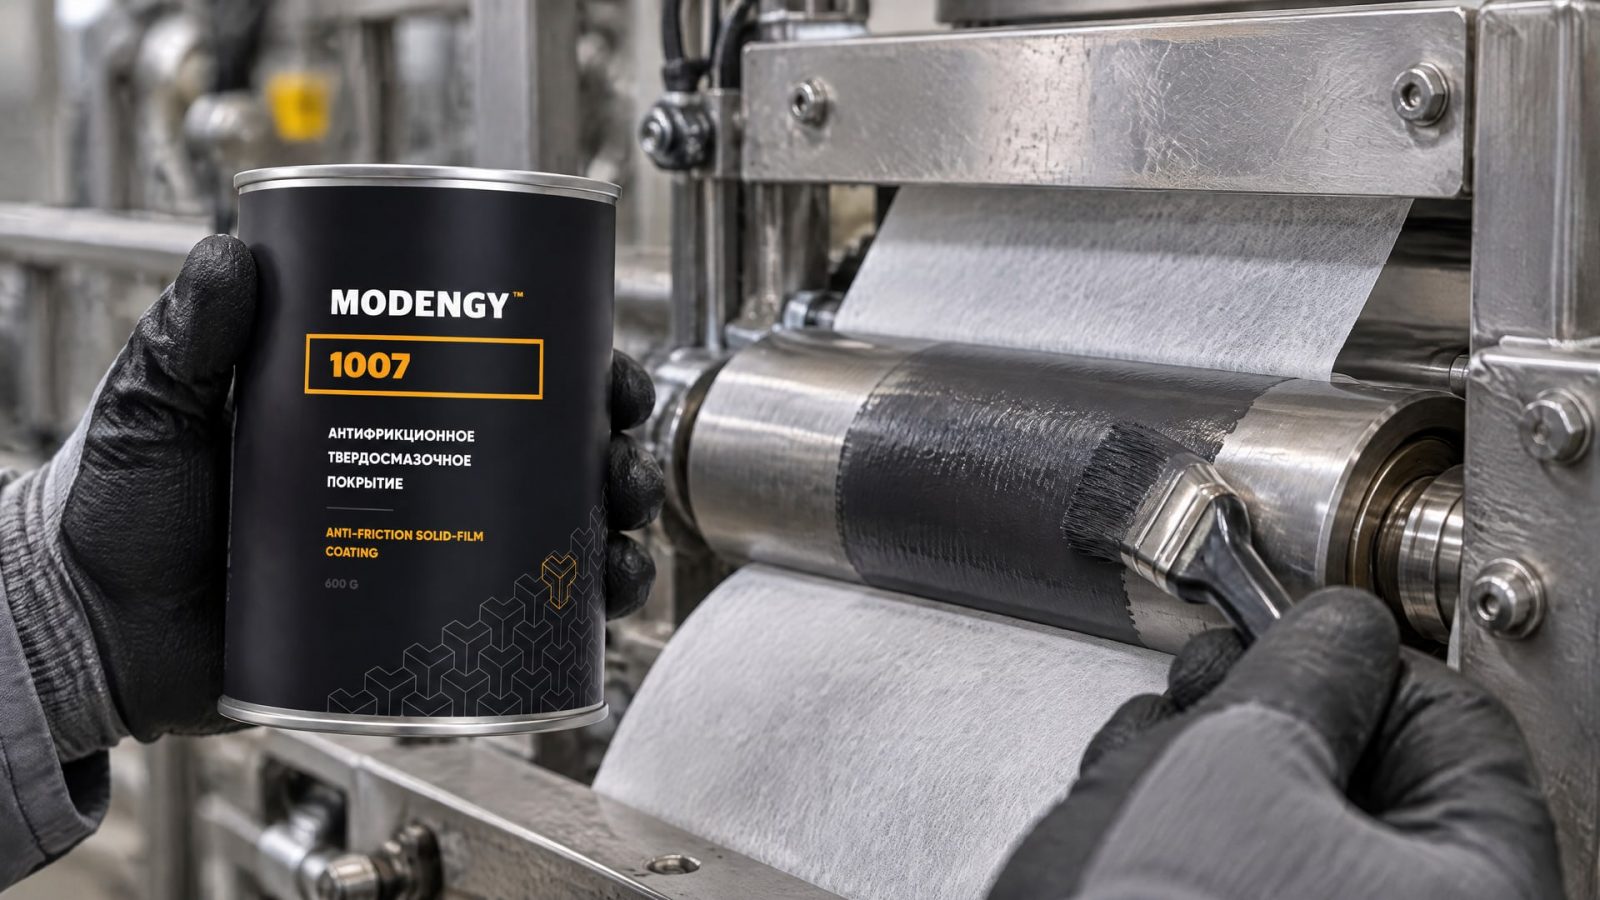
В таком узле важно не только снизить трение: требуется покрытие, которое соответствует температуре детали и совместимо с материалом, с которым она контактирует. Если выбирать состав только по слову «антипригарный», можно упустить влияние нагрузки, нагрева и режима работы.
Для исключения пригорания нетканого материала в упаковочном оборудовании применяют графитовое твердосмазочное покрытие MODENGY 1007. Его заявленный рабочий диапазон составляет от −50 до +350 °C. При подборе важно соотнести эти значения с фактическим температурным циклом узла и проверить, подходит ли покрытие к подложке и процессу нанесения.
Пример показывает, почему графит и PTFE нельзя считать взаимозаменяемыми вариантами одного решения. В одном оборудовании на первый план выходит предотвращение прилипания, в другом - химическая стойкость или работа при повышенной температуре. Для надежного выбора инженер сверяется со спецификацией покрытия и условиями эксплуатации детали, а закупщик запрашивает подтверждение заявленных характеристик.
Как подобрать твердое смазочное покрытие для машины
Подбор начинают с описания узла, а не с поиска универсального материала.
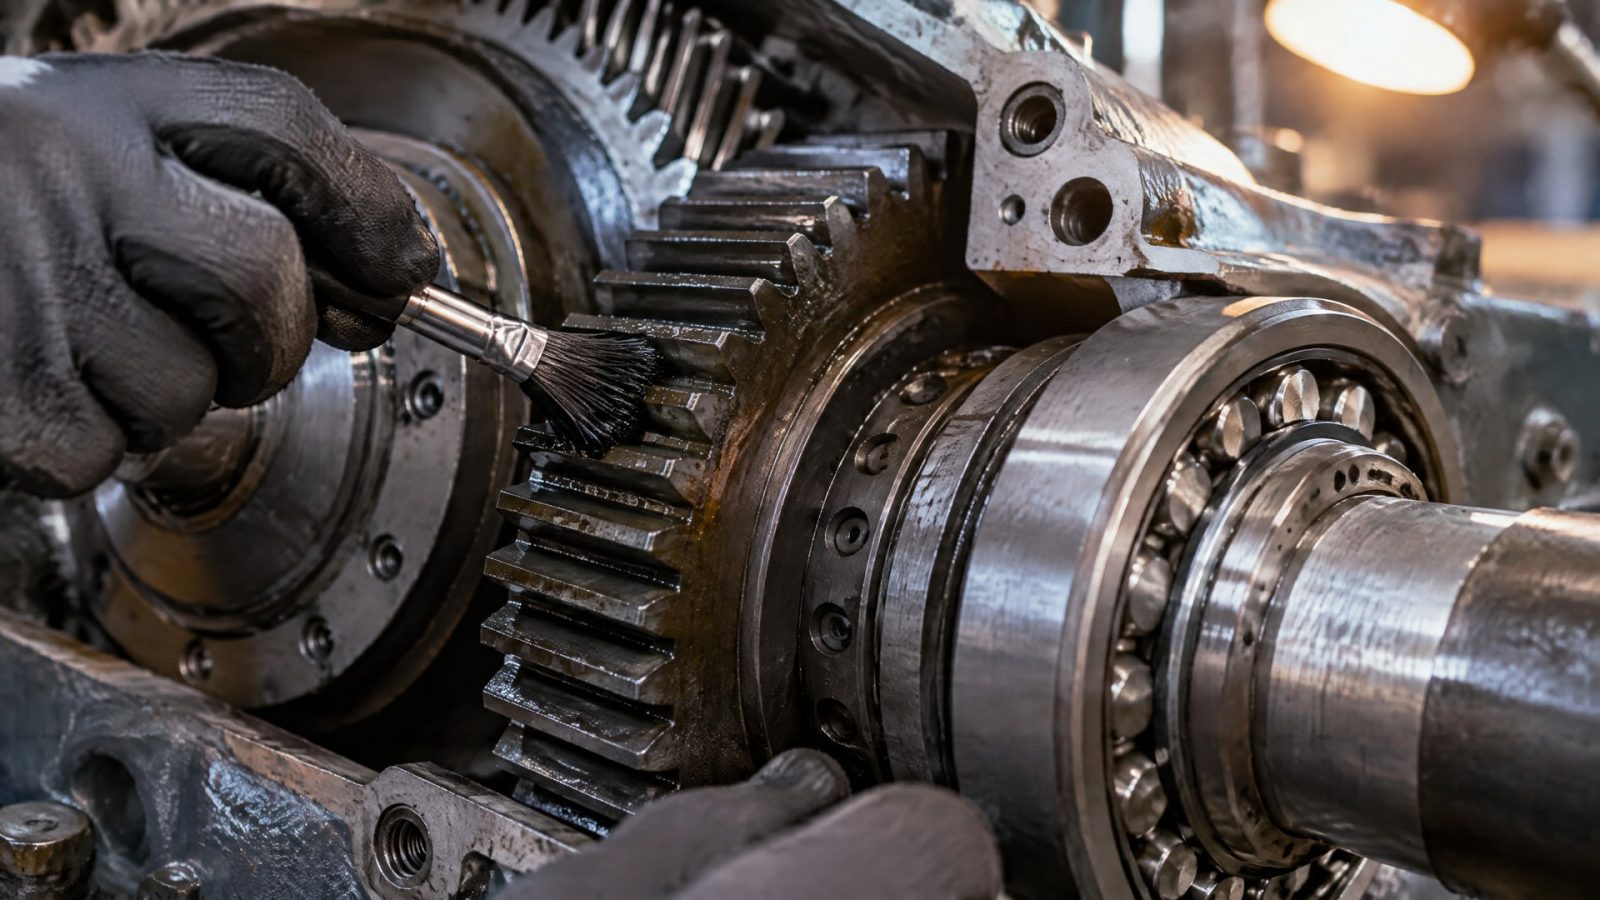
Для скользящих и контактирующих деталей фиксируют температурный диапазон, нагрузку, скорость и ответную поверхность. Затем определяют, насколько важны антиадгезионные свойства, электропроводность, химическая стойкость и ресурс при циклической работе.
Следующий шаг - сопоставить рабочие условия с данными конкретного покрытия. Для PTFE полезно уточнить, относятся ли заявленные показатели к готовому покрытию или к полуфабрикату: ISO 13000-1:2021 описывает PTFE-полуфабрикаты, а ISO 22437-2018 - требования к конкретному типу покрытия. Параметры толщины 5-13 мкм и коэффициент трения не более 0,12 применимы именно в контексте требований этого документа.
Для графита важно учесть ограничения по окислению и влияние атмосферы на трение. Ориентир 500-600 °C описывает практическое ограничение применения графита, а не гарантированную температуру работы любого готового покрытия. Уточняйте у поставщика данные для конкретного состава, подложки и способа нанесения.
Перед согласованием закупки удобно подготовить короткую техническую карту узла:
Материал детали и состояние ее поверхности.
Рабочая температура и возможный нагрев при трении.
Нагрузка, скорость и продолжительность циклов.
Наличие влаги, масел, топлива или других рабочих сред.
Требуемые свойства: низкое трение, антиадгезия, электропроводность или химическая стойкость.
Метод нанесения, допустимая толщина и критерии приемки.
Такая проверка помогает избежать выбора покрытия только по базовому материалу или одному значению коэффициента трения. Если режим узла отличается от испытательных условий, заявленные цифры нужно рассматривать как ориентир, а не как гарантию результата.
Часто задаваемые вопросы
Можно ли заменить PTFE графитовым покрытием без изменения конструкции?
Не всегда. У графита и PTFE различаются температурное поведение, электропроводность, стойкость к химической среде и работа под нагрузкой. Графит также зависит от условий атмосферы, а PTFE может ограничивать несущая способность. Перед заменой нужно проверить подложку, нагрузку, скорость, температуру и совместимость со средой.
Что выбрать для оборудования: графитовое или PTFE-покрытие?
Графит чаще рассматривают при повышенной тепловой нагрузке и необходимости электропроводности. PTFE обычно выбирают, когда важны низкое трение, антиадгезия и химическая стойкость при сравнительно умеренных нагрузках. Ориентировочный диапазон PTFE составляет от −200 до 250 °C, а практическое применение графита ограничивается примерно 500-600 °C из-за окисления.
Достаточно ли выбрать антипригарное покрытие по названию?
Нет. Нужно запросить толщину, температурные условия, сведения о химической стойкости, метод нанесения и результаты испытаний. Для PTFE в конкретном типе покрытия ISO 22437-2018 указывает толщину 5-13 мкм, коэффициент трения не более 0,12 и не менее 25 повторных сборок без его роста. Эти значения нельзя переносить на другие системы без проверки.
Что означает низкий коэффициент трения у покрытия?
Это показатель, который имеет смысл только вместе с условиями измерения. На результат влияют подложка, нагрузка, скорость, температура и атмосфера. Значение около 0,02 приводится для систем покрытия и твердой поверхности при экстремальных нагрузках, а не как универсальная характеристика одного материала.
Заключение
Графитовые твердые смазочные покрытия предпочтительны там, где важны термостабильность и электропроводность; PTFE обычно подходит для задач с приоритетом низкого трения, антиадгезии и химической стойкости. Выбор зависит от всей системы «покрытие - подложка - режим трения», поэтому сравнивать материалы только по одному числу или общему названию нельзя.
Следующий шаг - составить параметры узла: температуру, нагрузку, скорость, среду и материал детали. Затем запросить спецификацию покрытия и условия испытаний, сопоставив их с реальным рабочим циклом оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить долговечность крепежа в сложных условиях эксплуатации.
Полимеризация при комнатной температуре позволяет получить сухую антифрикционную пленку без нагрева детали, снижая трение и износ.
Узнайте, как полимерные покрытия болтов предотвращают самоотвинчивание при вибрации, и как правильно выбрать вибростойкий крепеж.