
Как смазки H1 справляются с перепадами температур на хлебопекарном оборудовании
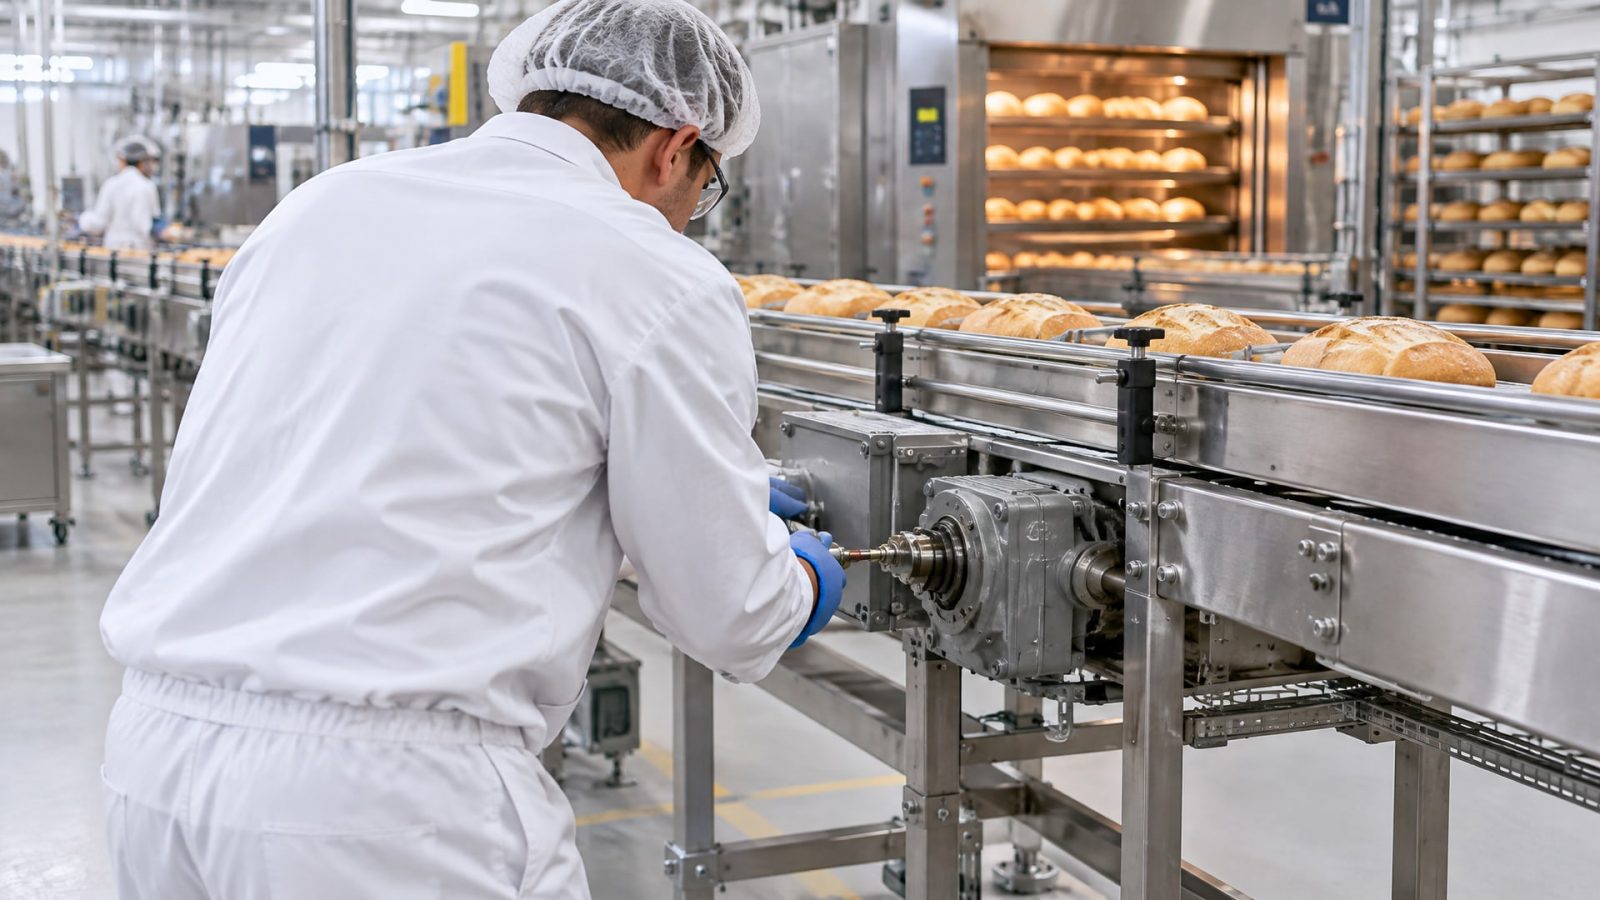
Хлебопекарное оборудование работает в условиях резких перепадов температур: тестомес стартует в холодном цехе, подшипники печи нагреваются до 160–240 °C, а после остановки все охлаждается до исходной точки. Смазка H1 при этом должна сохранять текучесть в холоде, не вытекать при нагреве и оставаться безопасной при случайном контакте с тестом. Однако допуск NSF H1 гарантирует только пищевую совместимость, а не температурную стойкость. Температурный режим смазок H1 зависит от базового масла и загустителя - и именно эти факторы определяют, справится ли смазка с циклами нагрева и охлаждения на конкретном оборудовании. Эта статья поможет закупщикам и инженерам выбрать правильную смазку для тестомесов, печных цепей и направляющих, учитывая реальные температурные условия, а не только маркировку H1.
Узнаете, на какие параметры смотреть при подборе, какие ошибки допускают при выборе смазки для пекарни, и как температурные диапазоны разных составов связаны с режимом работы оборудования.
Что означает H1 и почему температура от него не зависит
NSF H1 - это допуск на случайный контакт смазки с пищей, а не квалификация по температуре.
Иными словами, H1 подтверждает, что компоненты смазки пищевые и не токсичны, но ничего не говорит о том, при каких градусах смазка останется жидкой или твердой.
Температурная стойкость полностью определяется составом: базовым маслом (белое минеральное масло, PAO, PAG, PFPE) и загустителем (литиевый комплекс, литий, глина, полимер). Так, белое минеральное масло рабочее примерно до 100–135 °C, PAO выдерживает до 160–180 °C, а PFPE и специальные парафины - до 260–300 °C. Пластичные смазки класса NLGI 2 с одним и тем же допуском H1 могут иметь рабочие диапазоны от 0…135 °C (обычная универсальная смазка) до −30…240 °C (высокотемпературный состав для печей).
Поэтому при выборе смазки для тестомеса или печи нужно смотреть не только на букву H1 на упаковке, а на полный температурный диапазон, указанный в техническом паспорте. Рекомендуется выбирать смазку с запасом по верхней границе: если узел работает при 150 °C, смазка должна быть рассчитана минимум на 180–200 °C. Это снизит риск окисления и вытекания при пиковых нагрузках и скачках температуры.
Температурные режимы смазок H1 для разных типов оборудования
Хлебопекарное оборудование включает несколько узлов с разными требованиями к температурному диапазону смазок H1.
Смазки для тестомесов
Тестомес - это высоконагруженный редукторный узел, который должен работать при комнатной температуре в начале смены и при повышенной температуре (обычно 60–80 °C) после 30–60 минут работы. Кроме того, смеси часто холодные на входе: холодная вода, холодное сырье. Поэтому смазка для редуктора тестомеса должна:
обеспечить легкий холодный пуск при 0…−10 °C;
сохранить вязкость при рабочей температуре 60–80 °C;
не вытечь при кратковременных нагревах до 100–120 °C.
В этом случае рекомендуется диапазон −30…160 °C. Такие смазки содержат PAO или белое минеральное масло с литиевым комплексным загустителем, обеспечивающим стабильность при циклических нагревах и охлаждениях. На практике закупщики часто возвращаются к составам, где указан именно этот диапазон, потому что они проверены на сотнях хлебопекарен.
Смазки для печных цепей и механизмов выпечки
Печные цепи и направляющие печи работают при намного более высоких температурах. Если печь электрическая, температура пода может достигать 240–260 °C, а цепь подвергается локальному нагреву до 200–240 °C. Для таких условий обычные пластичные смазки не подходят: они просто разложатся и вытекут.
Здесь требуются специализированные высокотемпературные смазки H1 с диапазоном −30…240 °C или даже отдельные цепные масла (жидкие, а не пластичные) с заявленной работоспособностью до 300 °C температуры печи. Эти масла содержат синтетическое базовое масло (часто PFPE или высокотемпературный PAO) и не содержат традиционного загустителя - они остаются жидкими, но вязкость не падает при нагреве.
Смазки для подшипников и направляющих
Подшипники качения и направляющие скольжения хлебопекарного оборудования находятся на границе: прямого контакта с печью нет, но тепло передается через корпус. Рабочая температура обычно 80–140 °C при пиковых нагрузках. Для таких узлов подходят пластичные смазки H1 с диапазоном −34…246 °C (если это высокотемпературный состав) или −30…160 °C (если это универсальная смазка на PAO).
Выбор между ними зависит от конкретной печи: если это печь с паровым увлажнением и внешней теплоизоляцией, узлы редко нагреваются выше 120 °C, и можно ограничиться диапазоном −30…160 °C. Если это открытая печь или узлы находятся близко к камере выпечки, стоит взять запас и выбрать −34…246 °C или −30…240 °C.
Почему перепады температур требуют особого внимания
Цикличность - это главный враг смазки в пекарне.
Оборудование включают с холода, оно нагревается до рабочей температуры, может периодически простаивать (что приводит к охлаждению), затем снова нагреваться. Каждый цикл нагрева и охлаждения создает механический стресс для смазки.
При нагреве молекулы базового масла начинают двигаться быстрее, вязкость падает. Если смазка не рассчитана на эту температуру, она либо вытекает из узла и скапливается на дне редуктора (потеря смазывающей пленки), либо окисляется на воздухе и образует твердые отложения. Окисленная смазка теряет адгезию (способность прилипать к металлу), разделяющая ее пленка не держит нагрузку, и начинается фреттинг - микросдвиги и изнашивание контактных поверхностей.
При охлаждении вязкость растет, и если смазка не была подобрана с запасом по нижней температуре, она может загустеть до состояния, при котором холодный пуск потребует избыточного крутящего момента. Это не только повышает энергозатраты, но и может привести к поломке муфты или редуктора.
Исходя из этого, для оборудования с перепадами рекомендуется выбирать смазку, у которой верхняя граница на 30–50 °C выше реального максимума узла. Например, если подшипник печи прогревается до 180 °C, смазка должна быть минимум на 210 °C. Такой запас дает химическую стабильность и предотвращает преждевременное старение смазки.
Как подобрать смазку H1 для конкретного узла
Правильный подбор смазки требует учета пяти факторов: температурного диапазона, типа узла (редуктор, подшипник, цепь, направляющая), режима работы (непрерывный, циклический), воздействия влаги и пара, а также частоты обслуживания.
Сбор информации об оборудовании
Начните с технической документации печи или тестомеса. Найдите:
максимальную температуру узла смазывания (обычно указана в паспорте или на корпусе);
минимальную температуру (если оборудование находится в холодильной комнате или выключается в холод);
тип узла (редукторное масло, пластичная смазка для подшипников, цепное масло);
наличие моек и пара (это требует водостойкую смазку);
частоту переналаживания и обслуживания (оборудование может откручиваться в конце смены).
Если документации нет, обратитесь к техническому специалисту хлебопекарни или поставщику печи. Часто закупщики пекарен уже знают основные параметры, потому что это тиражные модели.
Выбор состава
После того как известны температуры, выберите смазку следующим образом:
Для тестомеса (редуктор, 0…80 °C рабочая): ищите пластичную смазку H1, класс NLGI 2, диапазон минимум −30…160 °C. В этих условиях высокотемпературный состав не нужен, но запас все равно полезен.
Для подшипников печи (80–140 °C рабочая): берите смазку −30…200 °C или выше, NLGI 2, H1. Если печь работает непрерывно, диапазон −34…246 °C будет более надежным выбором.
Для печных цепей и направляющих (160–240 °C рабочая): переходите на цепные масла H1 с диапазоном до 300 °C или на пластичные смазки −30…240 °C, если конструкция узла это позволяет.
Проверка совместимости с прочими условиями
Одного температурного диапазона недостаточно, если на оборудовании есть мойки или паровое увлажнение. Убедитесь, что смазка:
водостойкая (не размывается при брызгах);
устойчива к вымыванию (не вымывается напором воды);
совместима с моющими средствами, которые используются на предприятии (щелочные растворы, кислотные дезинфекторы);
не взаимодействует с материалами узла (особенно если есть медь, цинк, эластомеры).
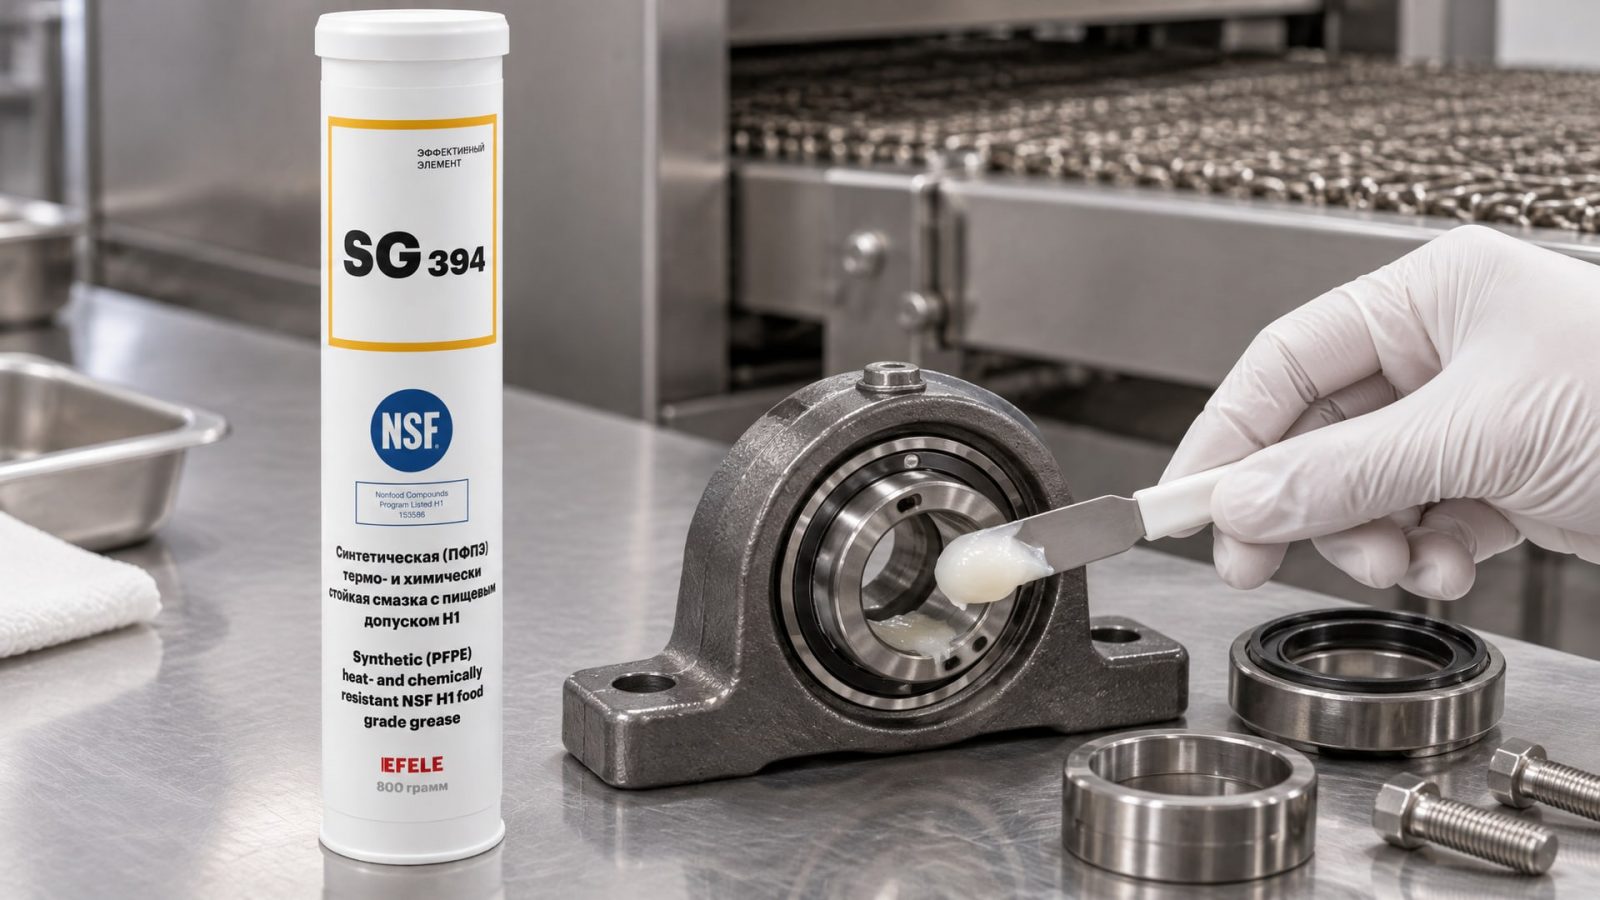
В условиях высоких температур, характерных для хлебопекарных печей, оптимальным выбором станет смазка, обеспечивающая стабильную работу подшипников и направляющих при комбинированном воздействии тепла, влаги и механических нагрузок. EFELE SG-394 демонстрирует такую термо-химическую стойкость на практике: многие линии фасовки и печные механизмы хлебопекарен работают именно с этим составом второй год подряд, потому что он предсказуемо справляется и с перепадами температур, и с контактом со щелочными средствами моек, которые неизбежны в пекарне.
Если выбор ограничен на этапе предварительного подбора, сверьтесь со спецификацией смазки: в ней всегда указаны совместимость с материалами, результаты испытаний на вымывание и список одобренных моющих средств.
Частые ошибки при выборе смазки для пекарни
На практике закупщики и инженеры допускают несколько типовых ошибок, которые приводят к преждевременному износу оборудования и внеплановым простоям.
Путаница между H1 и температурной стойкостью
Первая ошибка - предположить, что любая смазка с маркировкой H1 подойдет для «горячей» печи. На самом деле это не так. H1 говорит только о пищевой безопасности, а не о температуре. На рынке есть обычные универсальные смазки H1 с верхним пределом 0…135 °C - они абсолютно безопасны для пищи, но при 150 °C загустеют и начнут окисляться. Нужно всегда проверять температурный диапазон в техническом паспорте, а не полагаться на наличие букв H1 на этикетке.
Выбор смазки одного типа для разных узлов
Вторая ошибка - купить одну универсальную смазку H1 и использовать ее везде: в тестомесе, на подшипниках печи, на цепях. На самом деле эти узлы требуют разных смазок. Печные цепи работают при 200–300 °C, и для них нужны специализированные высокотемпературные масла. Тестомес работает при 60–80 °C, и для него хватит обычной смазки −30…160 °C. Если залить в печную цепь смазку для тестомеса, она сгорит в первый день. Если залить цепное масло в редуктор тестомеса, оно может быть слишком вязким при холодном пуске и приведет к перегрузке.
Игнорирование влаги и моек
Третья ошибка - подобрать смазку только по температуре и забыть про влагу. На хлебопекарне есть мойки, пар, конденсат. Если смазка не водостойкая, вода вымоет ее из узла, и смазывающая пленка разрушится. На практике это выглядит как вибрация и свист подшипников через несколько дней после мойки оборудования. Поэтому водостойкость - такой же обязательный параметр, как и температура.
Выбор «впритык» к максимальной температуре
Четвертая ошибка - подобрать смазку, верхний предел которой совпадает с максимальной температурой узла. Например, узел работает при 160 °C, и выбирают смазку −30…160 °C. На самом деле это граница, за которой окисление становится неприемлемо высоким. При пиковых нагрузках, переходных режимах или небольших сбоях в системе охлаждения узел может прогреться на 10–20 °C выше расчетного, и смазка будет работать вне своего паспортного диапазона. Надежный запас - это верхняя граница на 30–50 °C выше реальной. Такой запас гарантирует, что окисление останется в приемлемых пределах даже при сбоях.
Недоучет цикличности и режима остановки
Пятая ошибка - подобрать смазку, глядя только на максимальную температуру, не учитывая холодный пуск. Если оборудование выключается каждую ночь в неотапливаемом цехе и минимальная температура подшипника может быть −20…−30 °C, смазка должна быть жидкой при этой температуре. Смазка −30…160 °C справится, но если выбрать более твердую смазку класса NLGI 3 или слишком вязкое масло, холодный пуск будет затруднен, и редуктор получит избыточную нагрузку.
Стандарты и требования для пищевых смазок
Помимо NSF H1, существует еще один ключевой стандарт - ISO 21469.
Он описывает гигиенические требования к составу, производству и применению смазок в пищевой промышленности. ISO 21469 убеждает, что:
базовое масло и все компоненты смазки производились в условиях, исключающих микробное загрязнение;
смазка не содержит элементов с риском миграции в пищу;
производство задокументировано и поддается аудиту;
смазка соответствует пищевым нормам той страны, где работает оборудование.
NSF H1 - это регистрационный номер в базе Национального санитарного фонда США. ISO 21469 - это стандарт, который охватывает процесс производства и гигиену в глобальном масштабе.
На практике закупщикам рекомендуется проверить, соответствует ли выбранная смазка обоим критериям: она должна иметь допуск NSF H1 и быть произведена по ISO 21469. Это гарантирует совместимость не только с оборудованием, но и с санитарной программой предприятия. Если на предприятии проводится сертификация (FSSC 22000, BRC, GFSI), аудиторы будут проверять именно эти параметры.
Практические рекомендации по применению смазок H1
Интервалы обслуживания и дозировка
Пластичные смазки наносят тонкой пленкой на трущиеся поверхности, а не «слоем в несколько миллиметров». После нанесения смазку не протирают тряпкой - ее задача проникнуть в узкие зазоры между роликами подшипника и корпусом. Излишки убираются только после сборки узла, если они вытекли наружу.
Интервал переподсмазывания (очередного нанесения смазки) зависит от типа узла и условий. Для закрытых подшипников при непрерывной работе это обычно 6–12 месяцев. Если подшипник открытый или работает в условиях пара и влаги, интервал сокращается до 3–6 месяцев. Для редукторов тестомеса смазка может быть залита на весь срок эксплуатации редуктора (несколько лет), если конструкция герметична.
Рекомендуется завести журнал смазывания и отмечать, когда и какую смазку применили. Это поможет отследить, правильный ли был выбор состава: если смазка через месяц начала вытекать или твердеть, это сигнал, что нужен другой температурный диапазон.
Замена смазки при переходе между составами
Если нужно заменить одну смазку на другую (например, с универсальной на высокотемпературную), старую смазку нужно вычистить. Остатки могут быть несовместимы с новой смазкой и образовать комки. Для пластичной смазки достаточно вытереть узел хлопчатобумажной тканью или мягкой щеткой. Для редукторного масла нужна промывка: небольшое количество новой смазки вносят в узел, провернут механизм 2–3 минуты (холостой ход, без нагрузки), затем сливают и заливают чистую смазку.
Мониторинг и признаки проблем
Обратите внимание на:
изменение запаха смазки (кислый, гаревой запах - признак окисления);
появление черного осадка или комков (окисленные частицы);
вытекание смазки из узла спустя несколько дней после нанесения (неправильно подобранная вязкость);
увеличение шума подшипника или вибрации (потеря смазки или ее загустевание);
трудность холодного пуска (слишком вязкая смазка для низкой температуры).
Если появился один из этих признаков, проверьте соответствие смазки текущему температурному режиму. Часто проблема решается переходом на смазку с более широким диапазоном.
Часто задаваемые вопросы
Что означает H1 при выборе смазки для печи?
H1 - это допуск Национального санитарного фонда США на случайный контакт смазки с пищей. Он гарантирует безопасность состава, но не определяет температурный диапазон. Смазка H1 может работать от 0 до 135 °C или от −30 до 240 °C в зависимости от химии базового масла и загустителя. При выборе смазки для печи смотрите на полный температурный диапазон в техническом паспорте, а не только на букву H1.
Какую смазку выбрать для тестомеса?
Для тестомеса (редукторного узла) подходит пластичная смазка H1, класс NLGI 2, с диапазоном −30…160 °C. Она сохранит текучесть при холодном пуске, выдержит рабочую температуру 60–80 °C и не вытечет при пиковых нагрузках. Если тестомес работает в холодильной комнате, убедитесь, что нижняя граница диапазона соответствует минимальной температуре в помещении.
Может ли одна смазка работать одновременно в тестомесе и в печной цепи?
Нет, это разные узлы с разными температурными требованиями. Тестомес работает при 60–80 °C, печная цепь - при 200–300 °C. Смазка для тестомеса просто сгорит в печи, а высокотемпературное масло будет слишком вязким в редукторе при холодном пуске. Используйте для каждого узла отдельный состав.
Почему смазка вытекает из подшипника спустя несколько дней?
Это признак того, что верхняя граница температурного диапазона ниже, чем рабочая температура узла. При нагреве молекулы масла двигаются быстрее, вязкость падает, и смазка просто стекает. Решение: выберите смазку с верхней границей на 30–50 °C выше максимальной температуры узла.
Нужна ли смазка с запасом по температуре, если я точно знаю рабочие параметры?
Да, запас нужен в любом случае. Узел может прогреться на 10–20 °C выше расчетного из-за пиковой нагрузки, переходных режимов или сбоев в системе охлаждения. Кроме того, верхняя граница паспортного диапазона - это уже условная точка, за которой окисление ускоряется. Запас снизит риск преждевременного старения смазки и продлит межобслуживаемый интервал.
Заключение
Смазка H1 для хлебопекарного оборудования - это не просто допуск на пищевую безопасность, а комплекс свойств, в котором температурный режим играет центральную роль. Перепады температур, характерные для пекарен (холодный пуск в цехе, нагрев до 150–240 °C при работе, охлаждение после остановки), требуют правильного подбора состава. Смазка для тестомеса должна быть другой, чем смазка для печных цепей, потому что узлы работают в разных условиях. Выбор «впритык» к максимальной температуре приводит к окислению и вытеканию, а запас в 30–50 °C обеспечивает стабильность.
Чтобы сделать правильный выбор, соберите информацию об оборудовании (минимальная и максимальная температуры узла, тип механизма, наличие влаги), проверьте температурный диапазон в техническом паспорте смазки (не только букву H1), убедитесь в совместимости с условиями моек и пара, и проверьте соответствие стандартам ISO 21469 и NSF H1. Если вы уже выбрали смазку, проверяйте ее состояние при обслуживании: запах, цвет, наличие осадков - эти признаки помогут вовремя заметить, что нужна корректировка.
Следующий шаг: возьмите техпаспорт вашего оборудования, выпишите минимальную и максимальную температуры каждого узла (тестомес, печь, вспомогательные механизмы), и проверьте, соответствуют ли текущие смазки этим параметрам. Если нет - замените их до начала сезона. Это займет несколько часов, зато предотвратит внеплановые простои и продлит срок жизни оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать оптимальную полусинтетическую сож для обработки алюминия, чтобы повысить качество фрезерования и продлить срок службы инструмента.
Узнайте, как смазки H1 влияют на аудит HACCP и ISO 22000, и какие требования к ним предъявляются для обеспечения безопасности пищевой продукции.
Узнайте, как обеспечить герметизацию труб агрессивные среды, выбрав правильный герметик или фиксатор резьбы для защиты от утечек и коррозии.