
Как выбрать пищевую смазку H1 для оборудования при постоянной мойке
Оборудование пищевых производств работает в экстремальных условиях: горячая вода, агрессивные моющие средства, щелочные дезинфектанты и частые санитарные обработки. При такой нагрузке обычная смазка вымывается за дни, а неправильный выбор создает риск загрязнения продукта или отказа узлов. Пищевая смазка категории H1 не просто так получила свой статус - это соответствие строгим международным стандартам, которое гарантирует, что даже в случае случайного попадания в продукт смазка будет безопасна. Однако мало иметь просто H1-регистрацию: для оборудования, подвергающегося постоянной мойке, нужна смазка с доказанной стойкостью к вымыванию водой, совместимостью с CIP-системами и способностью сохранять адгезию на узле в условиях повышенной влажности.
Статья расскажет вам, какие параметры H1-смазки действительно важны при выборе для washdown-сценариев, как не запутаться в терминах и на что обратить внимание при подборе для конкретного оборудования.
Что такое H1 и почему недостаточно просто пищевого обозначения
Пищевая смазка H1 - это не просто произвольная классификация.
Это международно признанная категория, созданная NSF (National Sanitation Foundation) и закрепленная в позиционном документе NLGI/ELGI. H1 допускает только случайный контакт с пищей, и если смазка попадет в продукт в объеме до 10 ppm, она должна быть безвредна для человека.
Однако многие закупщики ошибаются, считая, что любой материал с пометкой «пищевой» - это автоматически H1. На самом деле термин «food-grade» без указания конкретной регистрации NSF или подтверждения соответствия ISO 21469 может быть просто маркетинговой надписью. ISO 21469 - это отдельный международный стандарт, который задает гигиенические требования к формуле, производству, упаковке и обращению с лубрикантом. Фактически это означает контроль на всех этапах: от выбора базового масла до хранения на складе.
Разница между H1 и другими категориями критична для производства. H2 - это обычные промышленные смазки для зон, где контакт с пищей исключен. Они дешевле, но их использование на пищевых узлах нарушает HACCP-протоколы. 3H (пищевые разделительные агенты) применяют для пленок и прямого контакта с едой, но это редкость. Для подавляющего большинства пищевого оборудования нужна именно H1.
Водостойкость: почему это главнее, чем температура
Когда конструктор оборудования пищевого производства говорит о постоянной мойке, он имеет в виду не просто локальное смачивание, а систематическое воздействие горячей воды, пара, давления и химических реагентов.
Под таким воздействием смазка вымывается механически и растворяется в воде. Тест ASTM D1264 (water washout) как раз измеряет эту стойкость: смазку подвергают воздействию воды и центрифугирования, а затем измеряют, какой процент смазки остался на образце.
Для оборудования пищевого производства эксперты рекомендуют выбирать H1-смазки с доказанной водостойкостью - не с температурным диапазоном -40 до +100°C (хотя и это бывает полезно), а с гарантией, что смазка останется на узле даже при регулярной мойке под напором. Практика показывает: смазка, теряющая 50% своей массы под воздействием воды за несколько часов, создает фреттинг-коррозию (рост окислов в зазорах), что приводит к заклиниванию клапанов, механизмов открытия крышек и направляющих.
Частота washdown также влияет на выбор. Если мойка происходит 2-3 раза в смену с перерывами, можно взять NLGI 2 с хорошей адгезией. Если мойка практически непрерывная (CIP-система срабатывает каждые полчаса), нужна смазка более плотного класса (NLGI 1) с усиленной адгезией, чтобы она не распределялась по узлу и не смывалась слишком быстро.
CIP-мойка и химическая стойкость: не только пищевой статус
CIP (Clean In Place) - это автоматизированная система санитарной обработки оборудования без разборки.
Машина для мойки ящиков или цехового оборудования, работающая в режиме CIP, задействует не просто горячую воду, а щелочные растворители, кислотные ополаскиватели, иногда отбеливатели и дезинфектанты. Каждый из этих реагентов может разрушать или размягчать смазку, если она не рассчитана на такую химическую агрессию.
Проверка H1-смазки для CIP должна включать дополнительные критерии:
Совместимость с щелочной средой pH 12–14 (типичный диапазон для моющих средств на пищевых производствах)
Стойкость к кислотным ополаскивателям (pH 2–3)
Отсутствие разбухания уплотнений и сальников при контакте со смазкой в течение 24 часов в щелочной среде
Сохранение NLGI-класса (консистенции) после 4-часового замачивания в щелочном растворе
Часто закупщики берут H1-смазку, сверяют, что она есть в каталоге пищевого производителя, и думают, что все готово. На деле же нужно запросить у поставщика данные о water washout resistance, о химической стойкости и о результатах тестирования со спецификацией своего оборудования. Производители добросовестных H1-смазок всегда готовы предоставить такие ТДС (Technical Data Sheet) с цифрами.
Загустители, базовые масла и совместимость с материалами
H1-смазка может быть сделана на разных основах, и это влияет на ее поведение при мойке.
Из базовых масел используют white mineral oil (минеральное масло очищенное), PAO (синтетическое полиальфаолефинное масло) и реже PAG (полиалкиленгликоль). Минеральное масло дешевле, но медленнее восстанавливается после вымывания; PAO лучше держит вязкость при температурных колебаниях; PAG обладает лучшей полярностью и адгезией, но требует проверки совместимости с пластиками.
Загустители в пищевых смазках обычно выбирают из следующих вариантов:
Алюминиевый комплекс (AL-complex) - проверенный вариант для пищевой промышленности, хороший баланс между удержанием смазки и водостойкостью
PTFE (тефлон, политетрафторэтилен) - повышает смазывающую способность, не влияет на пищевую безопасность, стойко к воде
Polyurea (полиуретановый загуститель) - обеспечивает высокую степень водостойкости, хорошо работает в washdown-условиях
При выборе смазки для CIP-мойки убедитесь, что загуститель не вступает в реакцию с щелочными или кислотными реагентами. Проверьте в ТДС данные о тесте на растворимость (solubility test) при воздействии типичного щелочного раствора pH 13.
Совместимость с уплотнениями и прокладками тоже критична. Если в узле установлены сальники из натурального каучука (NBR), а смазка содержит агрессивные присадки, уплотнение может разбухнуть или потрескаться. Для пищевого оборудования часто используют эластомеры на основе EPDM (этилен-пропиленовый каучук), которые универсальнее, но проверку все равно нужно делать.
Практический чек-лист при выборе H1-смазки для washdown-сценариев
Когда вы оцениваете конкретный вариант H1-смазки для своего производства, используйте вот такую последовательность проверки:
1. Пищевой статус: Требуйте подтверждение NSF H1 регистрации или заявления о соответствии ISO 21469. Просто слово «пищевая» в названии - недостаточно.
2. Водостойкость: Посмотрите результаты ASTM D1264 (water washout test). Смазка должна сохранять минимум 70–80% своей массы после теста. Цифра менее 60% - это риск для постоянной мойки.
3. Химическая стойкость: Если у вас CIP-система, запросите тесты с вашим типичным моющим средством (щелочным, кислотным или комбинированным). Смазка не должна размягчаться, не должна терять консистенцию более чем на один NLGI-класс.
4. NLGI-класс: Выбирайте NLGI 1 для высоких скоростей и частой мойки, NLGI 2 для более спокойных режимов. Не берите NLGI 3 или выше - при washdown такая смазка плохо перераспределяется и скапливается комками.
5. Совместимость материалов: Если узел сложный (микроклиматы, разные типы сальников), отправьте ТДС в конструкторский отдел или поставьте инженеру задачу проверить с эластомерами, используемыми в оборудовании.
6. Адгезия: Смазка должна прилипать к узлу, а не соскальзывать при первой же мойке. Спросите у производителя индекс адгезии или попросите пробу для тестирования на вашем оборудовании.
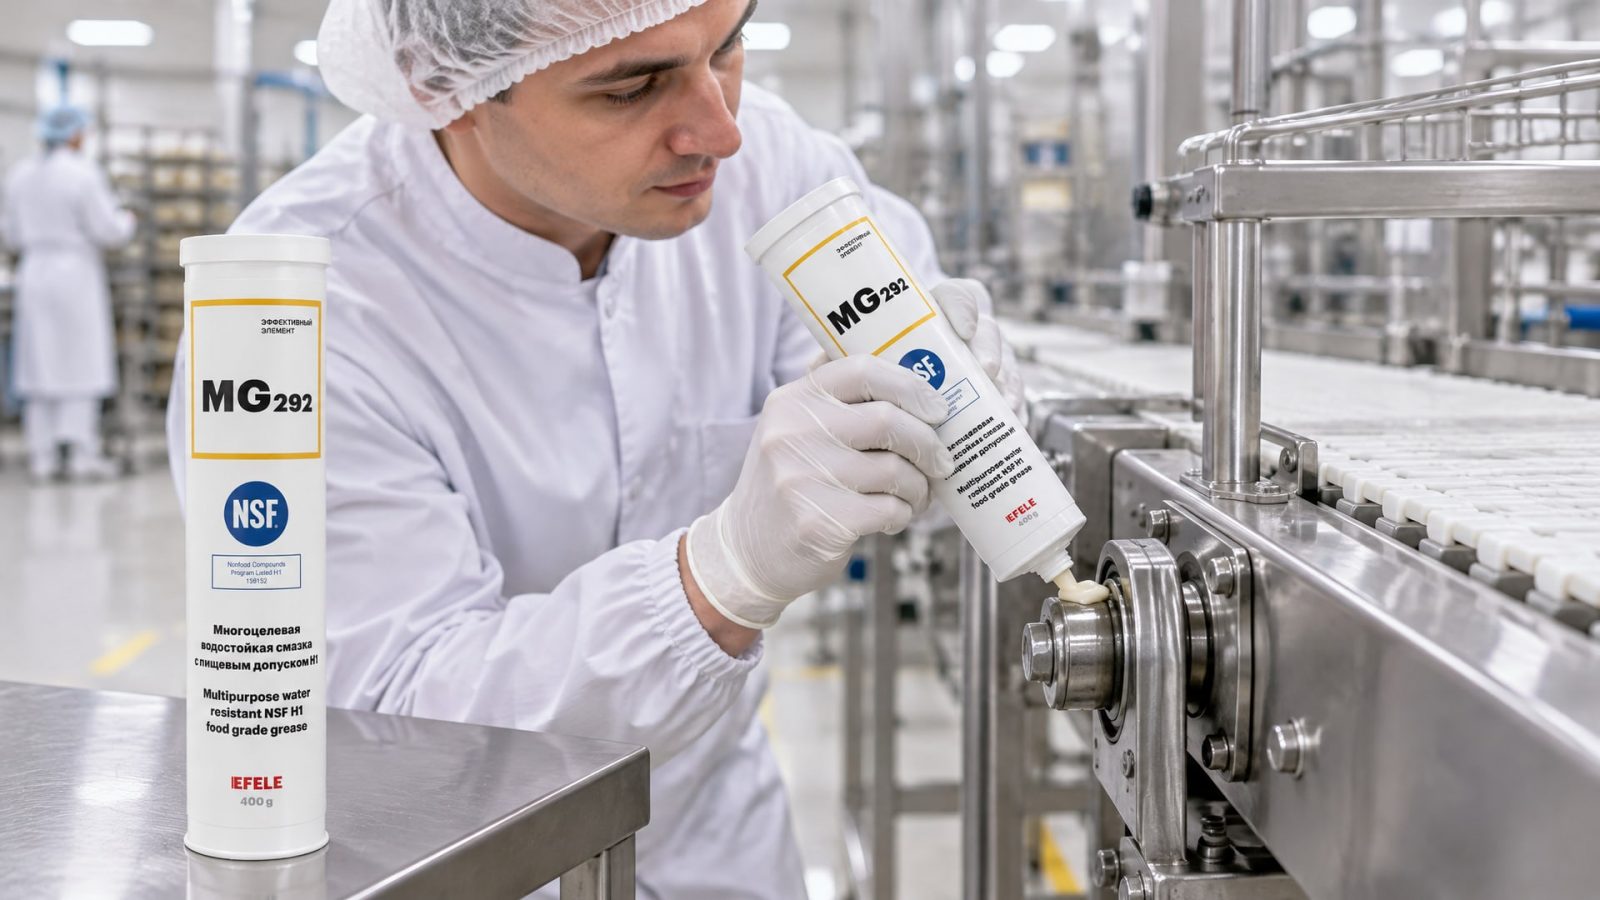
Для высоконагруженных узлов трения пищевого оборудования, подвергающихся частой мойке, практика показывает эффективность водостойких смазок с допуском NSF H1, которые сохраняют защитные свойства и длительный срок службы узла. В частности, EFELE MG-292 зарекомендовала себя на линиях фасовки и упаковки, где требуется баланс между пищевой безопасностью и надежностью в условиях постоянного воздействия влаги и моющих средств.
Как выбрать класс консистенции NLGI для конкретного узла
NLGI-класс консистенции часто путают с вязкостью масла, что приводит к ошибкам при подборе.
Консистенция - это жесткость пластичной смазки, измеряемая в единицах NLGI от 0 (почти жидкая) до 6 (твердая). На пищевых производствах типично используют NLGI 1–2.
NLGI 1 подходит для узлов с высокой скоростью вращения и частыми перерывами на мойку. Такая смазка лучше распределяется в подшипниках, не создает избыточного сопротивления вращению и быстрее восстанавливает защитный слой после промывки. Минус: ее легче вымыть, поэтому нужна повышенная адгезия.
NLGI 2 - универсальный вариант для большинства участков пищевой линии. Она более вязкая, хорошо держится на узле при мойке, обеспечивает защиту без избыточного тепловыделения. Для направляющих, шарниров и шпиндельных узлов работающих при средних нагрузках NLGI 2 часто становится оптимальным выбором.
При выборе класса учтите: если оборудование работает под давлением мойки (тип форсунки 80–100 бар), смазка будет выдавливаться из узла активнее. В таких случаях лучше взять NLGI 2, чтобы было с чем работать после промывки.
Совет инженера: как настроить CIP-систему для минимизации вымывания смазки
Многие закупщики не осознают, что вымывание зависит не только от выбора смазки, но и от режима самой CIP-системы.
Вот практический сценарий: на производстве используется H1-смазка, на бумаге все выглядит правильно, но после каждой мойки подшипники начинают издавать писк - признак недостатка смазки.
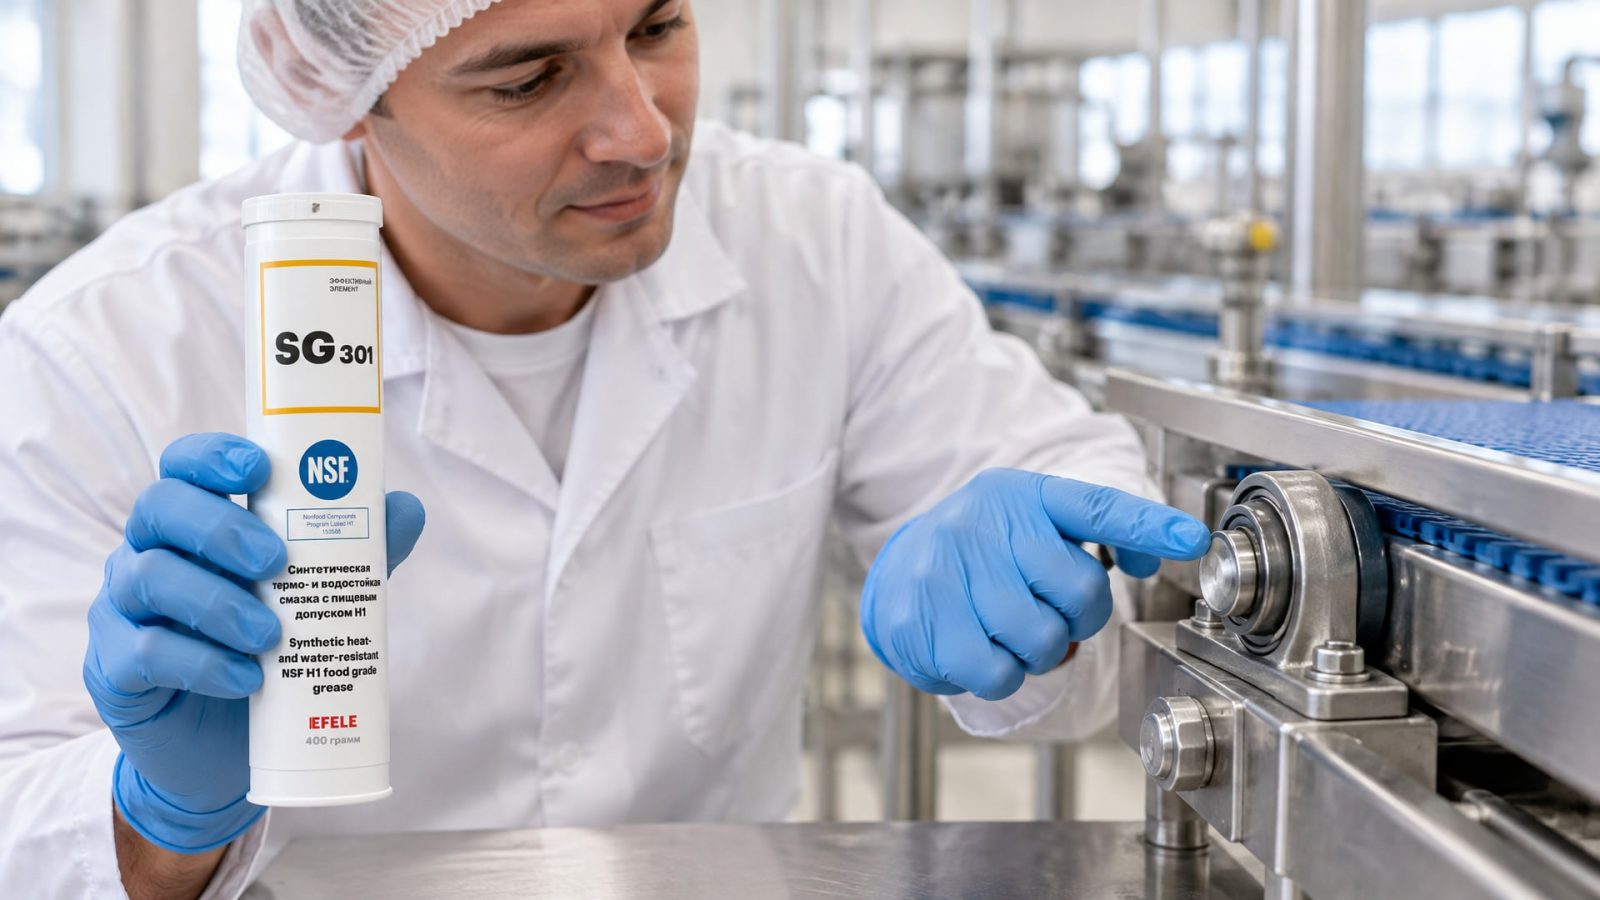
Первая причина обычно в давлении: CIP-система направляет воду под давлением 100+ бар прямо в узел. При таком воздействии даже хорошая водостойкая смазка будет вымываться. Инженеры, работающие с пищевым оборудованием, рекомендуют комбинированный подход: использовать термо- и водостойкую пластичную смазку с допуском NSF H1 и одновременно организовать защиту узла (козырьки, резиновые экраны, смещение форсунок), чтобы давление мойки не направлялось прямо в смазываемое соединение. EFELE SG-301 часто выбирают для таких применений благодаря ее способности сохранять свойства даже при воздействии агрессивных моющих средств и горячей воды, что позволяет продлить интервал между переподсмазками.
Вторая причина - неправильный интервал переподсмазки. После CIP-цикла смазка частично вымывается, и ее нужно восполнить. Определите, как часто это нужно делать: если мойка каждые 30 минут, то переподсмазка может понадобиться ежедневно или даже несколько раз в смену. Третья причина - неправильная форма нанесения. Если вы наносите смазку толстым слоем, она быстрее смывается. Смазка должна быть тонкая пленка, нанесенная равномерно по трущимся поверхностям.
Часто задаваемые вопросы
Может ли обычная H1-смазка работать в условиях постоянной мойки, или обязательно нужна специальная?
Обычная H1-смазка может отчасти работать, но не оптимально. Пищевой статус гарантирует безопасность при попадании в продукт, но не гарантирует водостойкость. Для постоянной мойки обязательно требуется смазка с подтвержденной стойкостью к вымыванию (ASTM D1264), адгезией и химической стойкостью к щелочным моющим средствам. Без этих дополнительных параметров смазка просто смоется в первые же часы работы.
Что такое ISO 21469 и нужен ли он, если уже есть H1?
ISO 21469 - это международный стандарт гигиенических требований к производству и применению пищевых смазок. Если у смазки есть H1-регистрация NSF, это означает, что она уже прошла проверку на безопасность при контакте с пищей. ISO 21469 - это дополнительное подтверждение того, что производство смазки проходило гигиеническую сертификацию. В России и Европе H1-регистрация часто считается достаточной, но если покупатель требует ISO 21469, это признак дополнительного контроля качества. Для CIP-систем наличие обоих сертификатов повышает надежность.
Какой NLGI-класс выбрать: 1 или 2?
NLGI 1 подходит для узлов высокой скорости с частыми переподсмазками. NLGI 2 - универсальный выбор для большинства пищевого оборудования, обеспечивает лучше удержание смазки при мойке. Если оборудование работает под высоким давлением мойки (80+ бар), лучше взять NLGI 2, чтобы была резервная смазка после промывки.
Проверяется ли пищевая смазка при аудитах HACCP?
Да, проверяется. HACCP-аудиторы всегда смотрят на соответствие смазок пищевым стандартам на контролируемых участках. Требуют подтверждение H1-регистрации NSF или ISO 21469. Если смазка не имеет нужного допуска, это расценивается как критическое замечание, так как создает риск контаминации продукта.
Может ли CIP-система повредить смазку, и как часто нужна переподсмазка?
Да, CIP может повредить смазку, особенно при неправильной организации (высокое давление, направленное прямо в узел). Частота переподсмазки зависит от интенсивности мойки: если CIP работает каждые 30 минут, переподсмазка может потребоваться ежедневно или несколько раз в смену. Используйте защитные экраны и козырьки, чтобы снизить вымывание, и правильно выбирайте H1-смазку с повышенной адгезией.
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто выбор между подешевле и подороже. Это задача, которая требует внимания к водостойкости, адгезии, химической стойкости к моющим средствам и совместимости с материалами узла. H1-регистрация NSF или соответствие ISO 21469 - это основа, но не панацея. Смазка должна пройти тесты на water washout resistance, выдержать щелочную и кислотную среду, сохранить NLGI-класс при влаге и обладать достаточной адгезией, чтобы остаться на узле после цикла мойки.
Начните подбор с простого чек-листа: запросите у производителя ТДС с результатами ASTM D1264, данными о химической стойкости к вашему типичному моющему средству и информацией об адгезии. Согласуйте выбор со спецификацией оборудования, проверьте совместимость с эластомерами и материалами узлов, а затем проведите пробное применение на некритичном участке, чтобы оценить интервал переподсмазки в реальных условиях вашего производства. Это займет немного времени, но избавит вас от преждевременного отказа оборудования и риска нарушения HACCP-протоколов.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Что смазать дома? 5 неожиданных способов применения универсальной смазки в быту для устранения скрипов, защиты от коррозии и смазки механизмов.
Выбор фиксатора резьбы: какой лучше для надежного соединения? Сравнение анаэробных составов и механических способов.
Узнайте, как правильно смазать дверные петли автомобиля, чтобы избавиться от скрипа надолго и избежать ошибок.