
Как смазывать пищевые редукторы, чтобы пройти аудит HACCP без замечаний
Аудит HACCP по смазочным материалам редукторов - это не просто проверка наличия допуска H1. Это проверка системы: от выбора правильной категории смазки до документирования каждой замены и обучения персонала. Редукторы на пищевом производстве работают в условиях, где смазка может случайно попасть в продукт, поэтому для них требуется не просто любая техническая смазка, а специально сформулированная согласно стандартам NSF H1 и ISO 21469.
В этой статье разберем, как выбрать допуск H1 для редукторов, какие документы требуют аудиторы, как правильно подойти к замене смазки на линии, и какие записи вести в плане смазки, чтобы производство прошло проверку без замечаний. Рекомендации подойдут инженерам, закупщикам и техническим специалистам, отвечающим за безопасность оборудования в пищевой зоне.
Что проверяет HACCP-аудитор в редукторах
HACCP-система строится на семи принципах: анализе опасностей, определении критических контрольных точек, установлении пределов контроля, мониторинге, корректирующих действиях, верификации и ведении записей.
Применительно к редукторам пищевого оборудования аудитор проверяет, есть ли смазка в списке опасностей, как предприятие ее контролирует, и какие документы это подтверждают.
Первое, что просит аудитор - регистрационный номер смазки и сертификат NSF H1. Далее аудитор смотрит, указано ли в техническом описании (ТДС) или данных безопасности (SDS), что смазка пригодна именно для редукторов в пищевой зоне. Затем проверяются записи по замене: дата, ответственный, что использовалась именно эта смазка, был ли перерыв в работе для просушки. Важно, чтобы все точки смазки (картер редуктора, подшипники, цепи при наличии) были описаны в плане смазки и никогда не подменялись техническими смазками.
На допущенных ошибках: если на производстве найдена неправильная смазка в редукторе или нет записей о замене, аудитор выдает замечание. Если замечание критическое (например, найдена техническая смазка без допуска), это может привести к запрету на отправку продукции до исправления ситуации.
Различие между H1, H2 и H3: правильный выбор для редукторов
Многие закупщики путают эти категории, поэтому разберем четко.
H1 - это смазка для зон, где возможен случайный, технически неизбежный контакт с пищей. H2 - для зон, где контакт исключен полностью (например, для конвейерных цепей, работающих над упаковкой). H3 - это смазки-разделители для прямого контакта с пищей (например, для пальцов форм при производстве кондитерских изделий).
Редукторы в пищевой зоне попадают под H1, потому что корпус редуктора может протечь, конденсат может собраться внутри, или при разборке смазка может попасть на оборудование и с него - в продукт. Это случайный контакт, но технически неизбежный. Для такого риска действует лимит в 10 ppm для минеральных и синтетических смазок. H2 в редукторе использовать нельзя: если аудитор найдет H2-смазку в редукторе над пищевой линией, это будет критическим замечанием.
Важный момент: выбор категории зависит не от "пищевости" смазки, а от расположения редуктора. Редуктор над линией фасовки - требует H1. Редуктор в техническом помещении без риска контакта - может быть техническая смазка, но на практике многие предприятия выбирают использовать H1 везде, чтобы исключить ошибку.
Как проверить допуск H1 и другие допуски смазки редуктора
Перед закупкой смазки нужно запросить у поставщика полный пакет документов.
Основной документ - это сертификат NSF H1, он выдается независимой организацией NSF International и подтверждает, что смазка соответствует FDA 21 CFR 178.3570 (регламент FDA для смазочных материалов, допустимых в пищевой промышленности). Номер регистрации NSF указывает на то, что смазка прошла все тесты.
Второй важный документ - техническое описание (ТДС) или паспорт смазки (TDS на англ.). В нем должно быть четко указано: допуск NSF H1, область применения (для редукторов, gearbox, enclosed gearbox), вязкость в cSt при 40 °C и 100 °C, температурный диапазон применения, тип базового масла (минеральное, синтетическое). Если в ТДС смазка заявлена только для "универсального использования" или "общих целей", это не гарантирует ее пригодность для редукторов.
Третий документ - лист безопасности (SDS). Там указаны компоненты смазки, потенциальные опасности и措施. Для аудита HACCP важно, чтобы все компоненты были разрешены в пищевой промышленности согласно FDA и не содержали запрещенных веществ.
Когда уже выбрана смазка, создайте внутренний документ - "Спецификацию на смазку редуктора", где укажите: наименование, марку, номер регистрации NSF, поставщика, допуски (NSF H1, ISO 21469 если есть), периодичность замены, объем заливки, точки применения. Этот документ обязателен для HACCP-плана.
Специфика H1-смазок для редукторов: что выбрать - масло или смазку
Для редукторов пищевого производства на рынке встречаются два варианта H1: редукторные масла (gear oils) и полужидкие смазки (semi-fluid grease).
Выбор зависит от конструкции редуктора и условий работы.
Редукторные масла H1 применяют в открытых и закрытых редукторах с циркуляционной или разбрызгивающей системой смазки. Они обеспечивают хорошую теплоотвод, текут свободно при любой температуре, но требуют более частой проверки уровня и качества. Вязкость редукторного масла обычно составляет 150–220 cSt при 40 °C. Для редукторов с высокими нагрузками и широким диапазоном температур подходят синтетические ПАО-масла H1; они стабильнее при высоких температурах и дольше служат.
Полужидкие смазки H1 используют в редукторах с непрерывной смазкой через масленку или для статичных редукторов, где масло может просто стекать. Такие смазки липнут к деталям, образуют защитную пленку и медленнее вытекают при вибрации. Консистенция смазок обозначается классом NLGI (от 0 до 6); для редукторов обычно выбирают NLGI 1–2. Полужидкие смазки выносят более высокие точечные нагрузки, чем масла, но требуют осторожности при использовании - если переложить смазки, редуктор будет перегреваться.
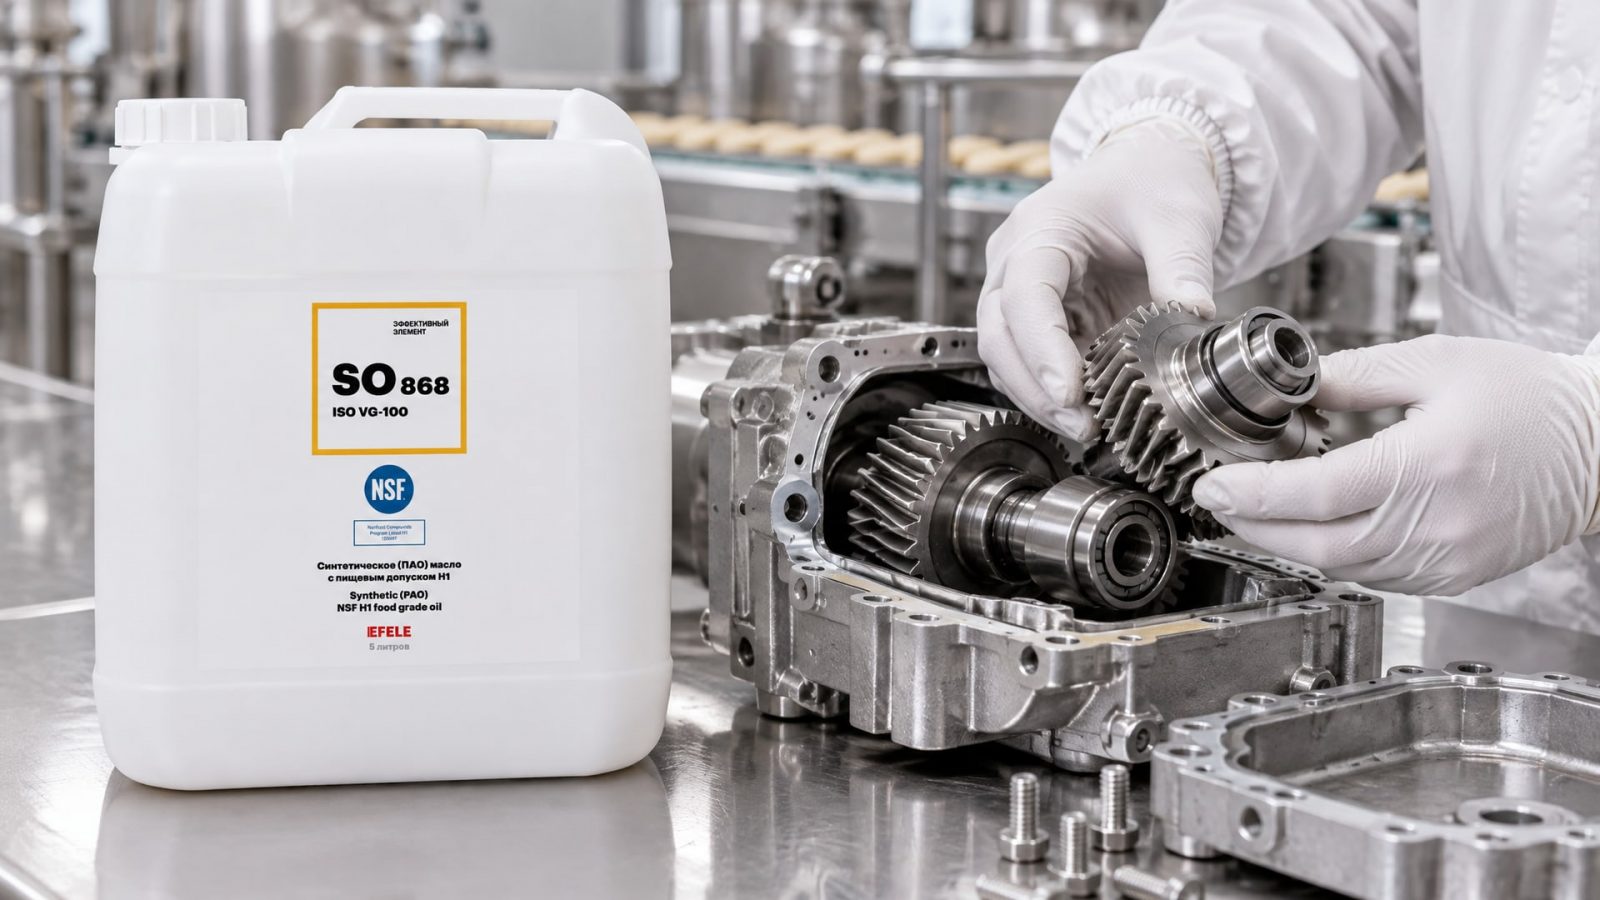
Практический совет: если редуктор имеет закрытый корпус и смазка в нем не циркулирует, лучше выбрать полужидкую смазку H1; если редуктор с маслом и его циркулирует система вентиляции, выбирайте редукторное масло H1. В обоих случаях смазка должна быть специально заявлена для редукторов (не просто "универсальная H1"). Синтетические ПАО-масла с допуском NSF H1 пригодны для редукторов, работающих в широком диапазоне температур и с высокими нагрузками; такие как EFELE SO-868, применяются в условиях, когда требуется масло, сочетающее стабильность при колебаниях температуры и надежность при экстремальных нагрузках на зубья редуктора.
Как спланировать замену смазки в редукторе: сроки и процедура
Замена смазки - это критическая точка, где часто возникают ошибки при HACCP-аудите.
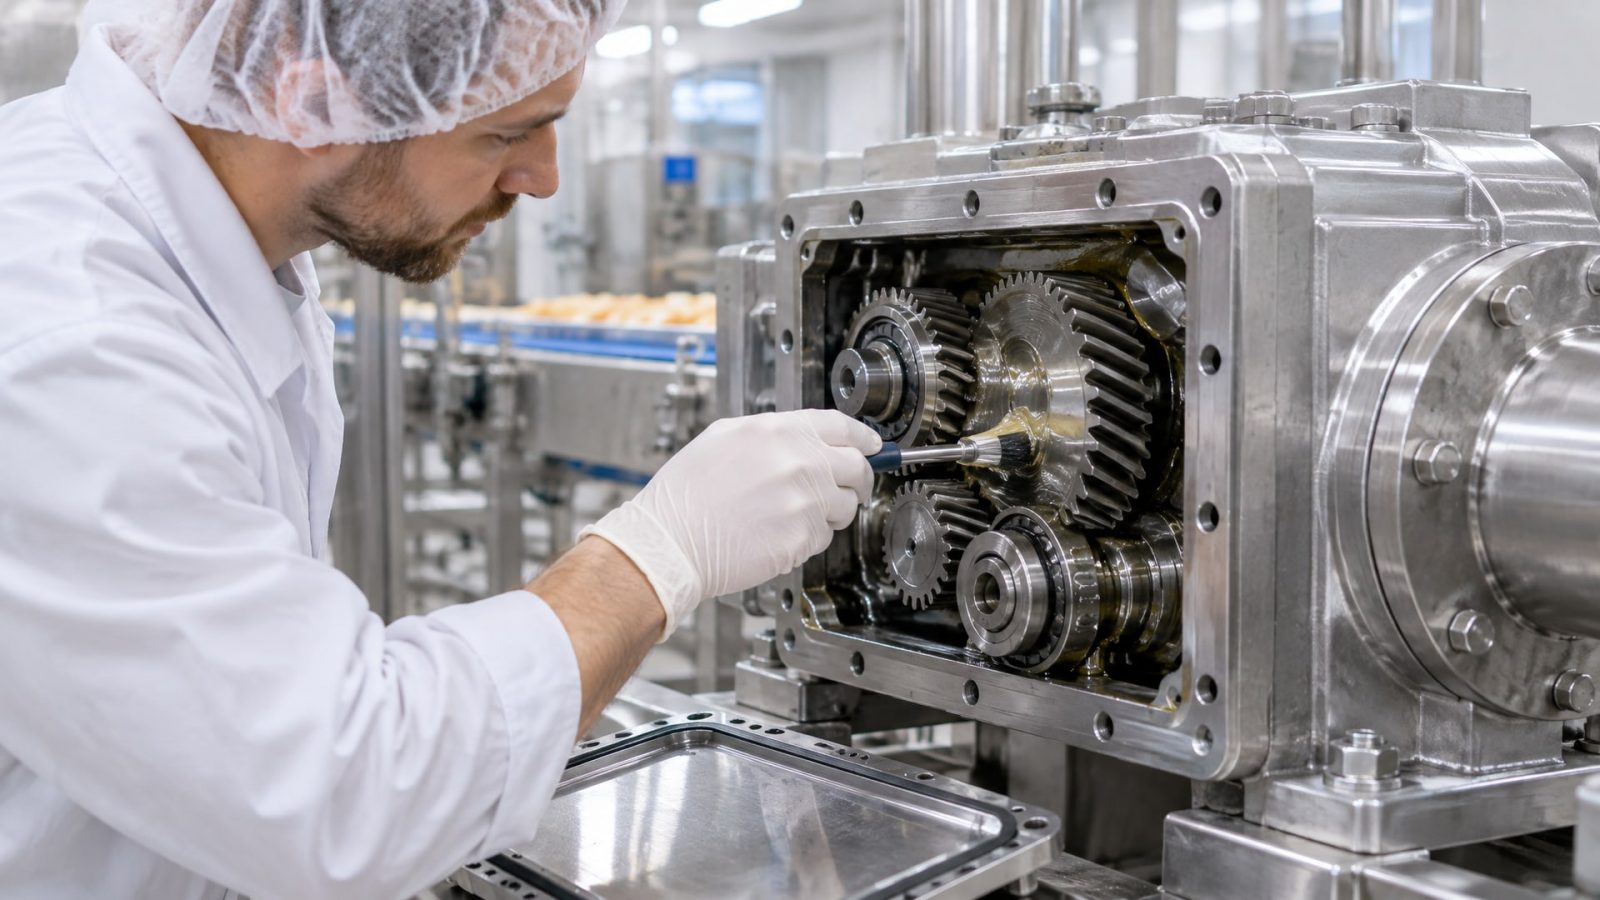
Первое: нужно определить периодичность замены. Для редукторов в пищевой зоне она обычно составляет 1–2 года в зависимости от интенсивности работы, температуры и условий влажности. Если редуктор работает в холодильной камере или зоне мытья (высокая влажность), замену лучше делать чаще - раз в год.
Второе: составьте график замены на весь год и впишите его в план смазки. В графике укажите: номер редуктора (если их несколько), дату плановой замены, ответственного работника, необходимый объем смазки и ее артикул. Распечатайте график и повесьте его в доступном месте; это покажет аудитору, что смазка заменяется не "когда вспомнят", а по плану.
Третье: перед заменой проверьте, что у вас есть свежая банка правильной смазки. Смазка должна быть той же марки и допуска, что в спецификации. Если смазку приходилось хранить долго, проверьте дату изготовления; смазки стареют и теряют свойства. При хранении смазок избегайте прямого солнца, высокой влажности и контакта с полами; держите их на стеллажах в закрытом помещении.
Четвертое: саму замену проводите так. Остановите редуктор и дайте ему остыть 30–60 минут (горячая смазка вытечет лучше, но и поймать ее будет сложнее). Найдите пробку слива и подставьте под нее контейнер для отработанной смазки. Вывернув пробку, дайте старой смазке полностью стечь - это занимает 15–30 минут. После этого протрите картер редуктора чистой тряпкой изнутри (без воды и растворителей). Закройте пробку слива. Через заливную пробку (или через масленку) внесите новую смазку в рекомендуемом объеме. Не переполняйте; если в ТДС смазки указано 5 литров, то ровно 5 литров, не 5,5.
Пятое: после замены засеченный редуктор проворачивается вручную несколько раз без нагрузки, чтобы смазка распределилась равномерно. Затем включите редуктор в нормальный режим и проверьте его работу 5–10 минут. Если из уплотнений ничего не вытекает и нет лишних звуков - замена прошла успешно.
Шестое: заполните форму учета замены. В форме должно быть: дата замены, имя ответственного, марка использованной смазки, объем, номер партии (если отслеживаете), подпись. Форма подшивается к плану смазки и хранится минимум 1–2 года. При аудите это первое, что просит проверить аудитор.
Документация для HACCP-аудита по редукторам
Аудитор проверяет не только саму смазку, но и систему управления.
Вот полный перечень документов, которые должны быть в наличии:
Спецификация на смазку редуктора: наименование, марка, номер регистрации NSF, допуск ISO 21469 (если есть), вязкость, температурный диапазон, объем заливки, точки применения на редукторе.
Сертификат NSF H1: выданный NSF International, с номером регистрации и сроком действия. Сохранять в электронном виде и распечатать для файла аудита.
Техническое описание (ТДС) смазки: на русском или английском языке, должно содержать свойства смазки, допуски, рекомендации по применению, условия хранения.
Лист безопасности (SDS): в нем указаны компоненты, потенциальные опасности, первая помощь, меры при утечке. SDS обязателен в файле для всех работников, контактирующих со смазкой.
График замены смазки на год: с указанием дат, редукторов, ответственных лиц, объемов. Распечатанный и подписанный.
Журнал или форма учета замены: заполняется после каждой замены. Содержит: дату, редуктор, марку смазки, объем, ответственного, подпись. Хранится минимум 1–2 года.
План смазки (Lubrication Plan): документ, описывающий систему смазки всего оборудования в пищевой зоне, включая редукторы. Должен содержать: точки смазки, используемые смазки, периодичность, ответственных, процедуры контроля.
Процедура внедрения нового смазочного материала: если меняли смазку, в процедуре описано, как выбрали новую, кем была одобрена, как провели обучение персонала.
Запись о проведенном обучении персонала: все, кто касается смазки (операторы, техники, уборщики), должны пройти инструктаж: где смазка используется, почему именно эта, как правильно заменить, как бороться с пролитой смазкой. В записи - дата, имена, подписи, темы.
Если редуктор в цехе не один, создайте для каждого свой лист в графике замены. Если редукторы однотипные и меняются одновременно, можно один график на всю группу. Главное - показать аудитору, что ничего не идет "на глазок".
Риск перекрестного загрязнения и система маркировки
Одна из основных причин замечаний при HACCP-аудите - перекрестное загрязнение, когда техническая смазка попадает вместо H1 или когда H1-смазка неправильно хранится рядом с другими маслами.
Чтобы этого избежать, нужна система маркировки.
Все канистры и банки со смазками должны быть четко подписаны: наименование смазки, номер партии, дата открытия, допуск (H1, техническое масло и т.д.). На каждой масленке редуктора прикрепите бирку с указанием марки смазки и даты последней замены. Если в цехе несколько редукторов, номеруйте их и в графике замены, и на самих редукторах - например, "Редуктор №1 - H1-смазка марки X, замена 01.10.2025".
Храните H1-смазки отдельно от технических масел - в разных шкафах или по крайней мере в разных стеллажах с визуальным разделением. На шкаф H1-смазок наклейте красную этикетку "ПИЩЕВАЯ СМАЗКА H1" или "FOOD GRADE H1", чтобы любой новый сотрудник сразу понял, что там. Обратное: на шкаф технических масел - желтую или синюю этикетку "ТЕХНИЧЕСКАЯ СМАЗКА, НЕ ДЛЯ ПИЩЕВОЙ ЗОНЫ".
Для мойки оборудования используйте отдельные тряпки и приспособления: если протрете редуктор тряпкой, которой только что вытирали техническое масло, вы снова загрязните H1-смазку. На практике: завести две комплект тряпок, одну окрасить в красный, другую в синий; хранить в разных ведрах. Это мелочь, но аудитор замечает такие детали и оценивает серьезность подхода.
Водостойкость и влажность: особенности при работе в холодильных и влажных зонах
Редукторы, работающие в холодильных камерах или зонах мытья оборудования, сталкиваются с особой проблемой: конденсация влаги внутри корпуса редуктора.
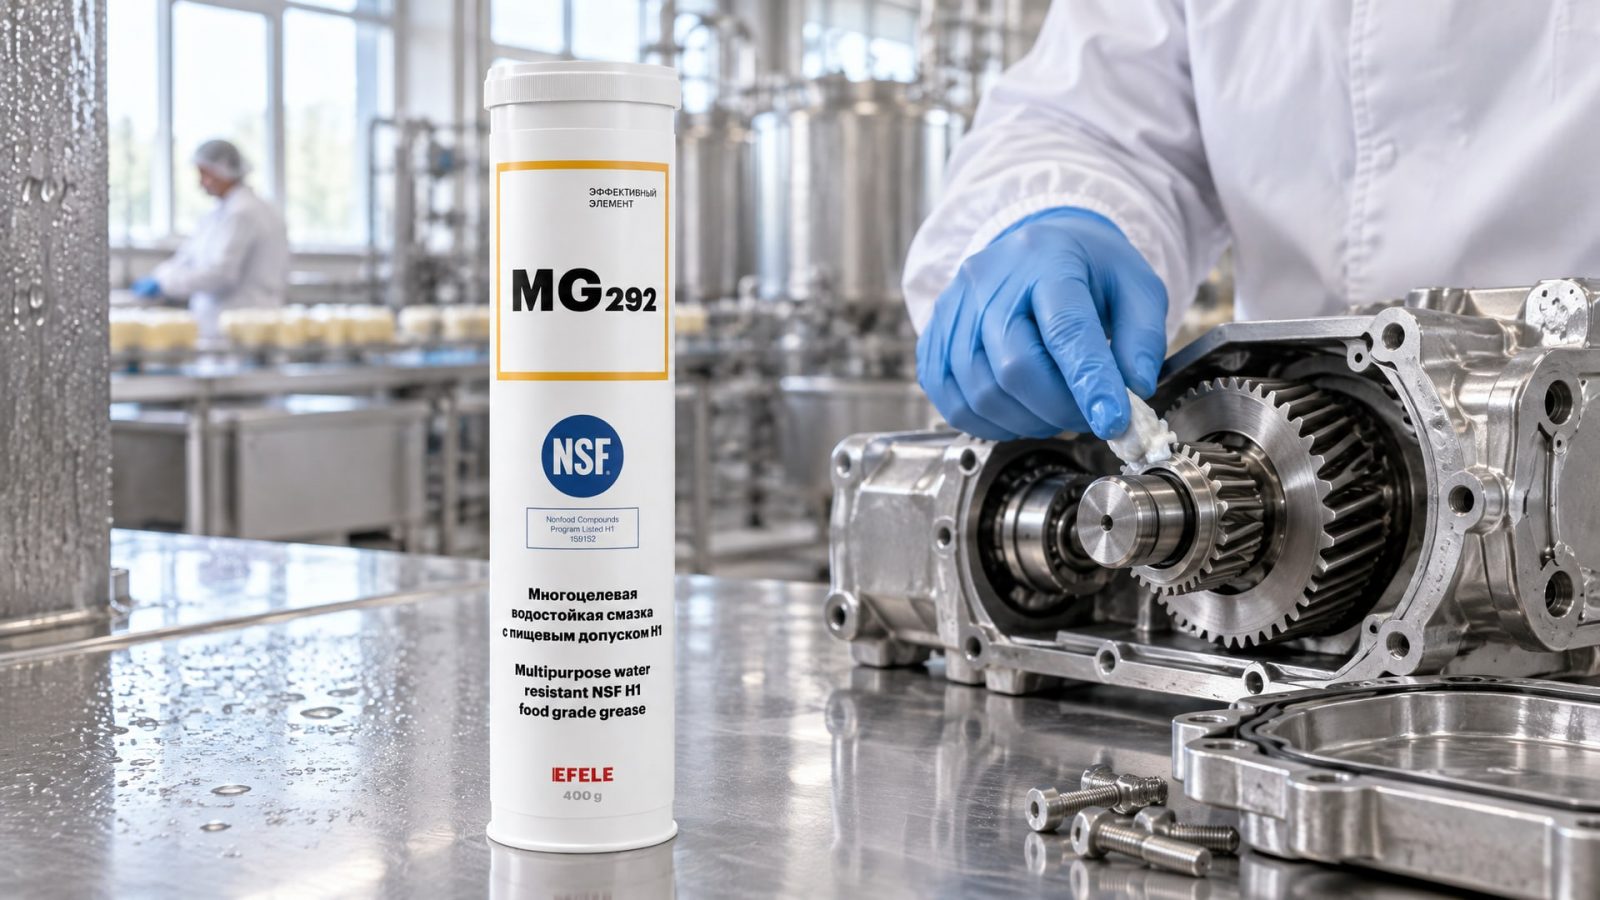
При резком перепаде температуры (редуктор работал в холоде, потом его приносят в тепло) внутри образуется конденсат, который смешивается с маслом и вызывает коррозию зубьев, подшипников и срок службы смазки сокращается вдвое.
Для таких условий требуется смазка с повышенной водостойкостью. В техническом описании это обозначается как "water resistance", "demulsibility" или просто указывается, что смазка предназначена для условий повышенной влажности. Водостойкость проверяется тестом ASTM D1401: смазку смешивают с водой и смотрят, как долго она разделяется. Хорошая водостойкая смазка разделяется за 15–30 минут; плохая остается эмульсией.
Практический совет: если редуктор работает при температуре ниже +5 °C или в зоне брызг и моек, выбирайте явно водостойкую H1-смазку. Для редукторов в холодных условиях с нагрузками также рекомендуется использовать многоцелевую смазку с полимерными присадками, которая вязче при низких температурах и не становится твердой; например, водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1 применяется именно для таких редукторов, поскольку сочетает водоотталкивающие свойства и вязкость при экстремально низких температурах, что позволяет редуктору нормально работать при температурах вплоть до -30 °C и не терять эффективность смазки при частом контакте с влагой.
Если при осмотре внутри редуктора вы видите эмульсию (молочный цвет вместо желтого или прозрачного), это признак того, что смазка впитала влагу. В этом случае замена не откладывается - нужно срочно слить старую смазку, просушить картер редуктора сжатым воздухом или тепловентилятором, и залить свежую водостойкую смазку. При аудите HACCP такая находка может вызвать вопросы о качестве контроля.
Часто задаваемые вопросы
Чем отличается допуск H1 от допуска H2 в контексте редукторов?
H1 разрешает случайный, технически неизбежный контакт смазки с пищей (лимит до 10 ppm), H2 полностью исключает контакт. Для редукторов в пищевой зоне, где смазка может просочиться через уплотнения, нужна именно H1. H2 применяют только для оборудования, где контакт физически невозможен.
Какие документы нужно иметь при аудите HACCP по смазке редуктора?
Основные: сертификат NSF H1, техническое описание (ТДС) смазки, лист безопасности (SDS), график замены на год, журнал учета замены со всеми датами и подписями, спецификация на смазку, план смазки цеха, запись об обучении персонала. Все документы хранят минимум 1–2 года.
Как часто менять смазку в редукторе пищевого производства?
Типовая периодичность - один раз в год или каждые 1–2 года в зависимости от интенсивности работы. Для редукторов в холодильных камерах или зонах повышенной влажности замену ускоряют до один раз в год. Точный срок указывает производитель редуктора или в техническом описании смазки.
Если редуктор работает в сухом складе без пищи, нужна ли H1-смазка?
Если редуктор полностью отделен от пищевой зоны и контакт исключен, можно использовать техническую смазку. Но на практике многие предприятия выбирают H1 везде, чтобы избежать ошибки при перемещении оборудования или при проведении уборки. Решение принимает руководитель производства и фиксирует в HACCP-плане.
Может ли одна и та же смазка быть использована для редукторов и для других механизмов?
Только если обе точки имеют допуск H1. Если редуктор требует H1, а подшипник рядом может быть техническая смазка, нельзя использовать одну. Проще везде применять H1 - риск ошибки снижается, хранение упрощается, аудитор не найдет замечаний.
Что делать, если во время аудита найдена неправильная смазка в редукторе?
Это серьезное замечание. Нужно: немедленно остановить редуктор, слить неправильную смазку, промыть картер, залить правильную H1-смазку, задокументировать происшедшее, провести повторное обучение персонала, пересмотреть систему маркировки и хранения. Аудитор может потребовать повторный осмотр через неделю.
Заключение
Аудит HACCP по смазке редукторов проходит без замечаний, когда инженер решает проблему системно: выбирает не просто H1, а H1-смазку, специально заявленную для редукторов; ведет полный пакет документов (спецификация, сертификаты, график замены, журнал учета); организует хранение и маркировку так, чтобы исключить перекрестное загрязнение; обучает персонал и следит за процедурой замены.
Следующий шаг: начните с ревизии существующих редукторов и смазок. Запросите у поставщика сертификаты NSF H1, техописания всех используемых смазок. Проверьте, указано ли в ТДС применение для редукторов. Если нет - пересмотрите поставщика. Затем создайте спецификацию на смазку, график замены на год и обучите персонал. Это займет 1–2 недели, но избавит от замечаний при проверке и гарантирует безопасность пищевого продукта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте правильную смазку для низких температур, чтобы обеспечить бесперебойную работу фасовочного оборудования в холодных условиях.
Узнайте, как фиксатор резьбовых соединений и другие методы помогают предотвратить ослабление болтов и гаек от вибрации и ударов.
Узнайте, как выбрать анаэробный формирователь прокладок для фланцев с большим зазором, чтобы обеспечить надежную герметизацию.