
Как выбрать анаэробный герметик для фланцевых соединений вместо прокладок
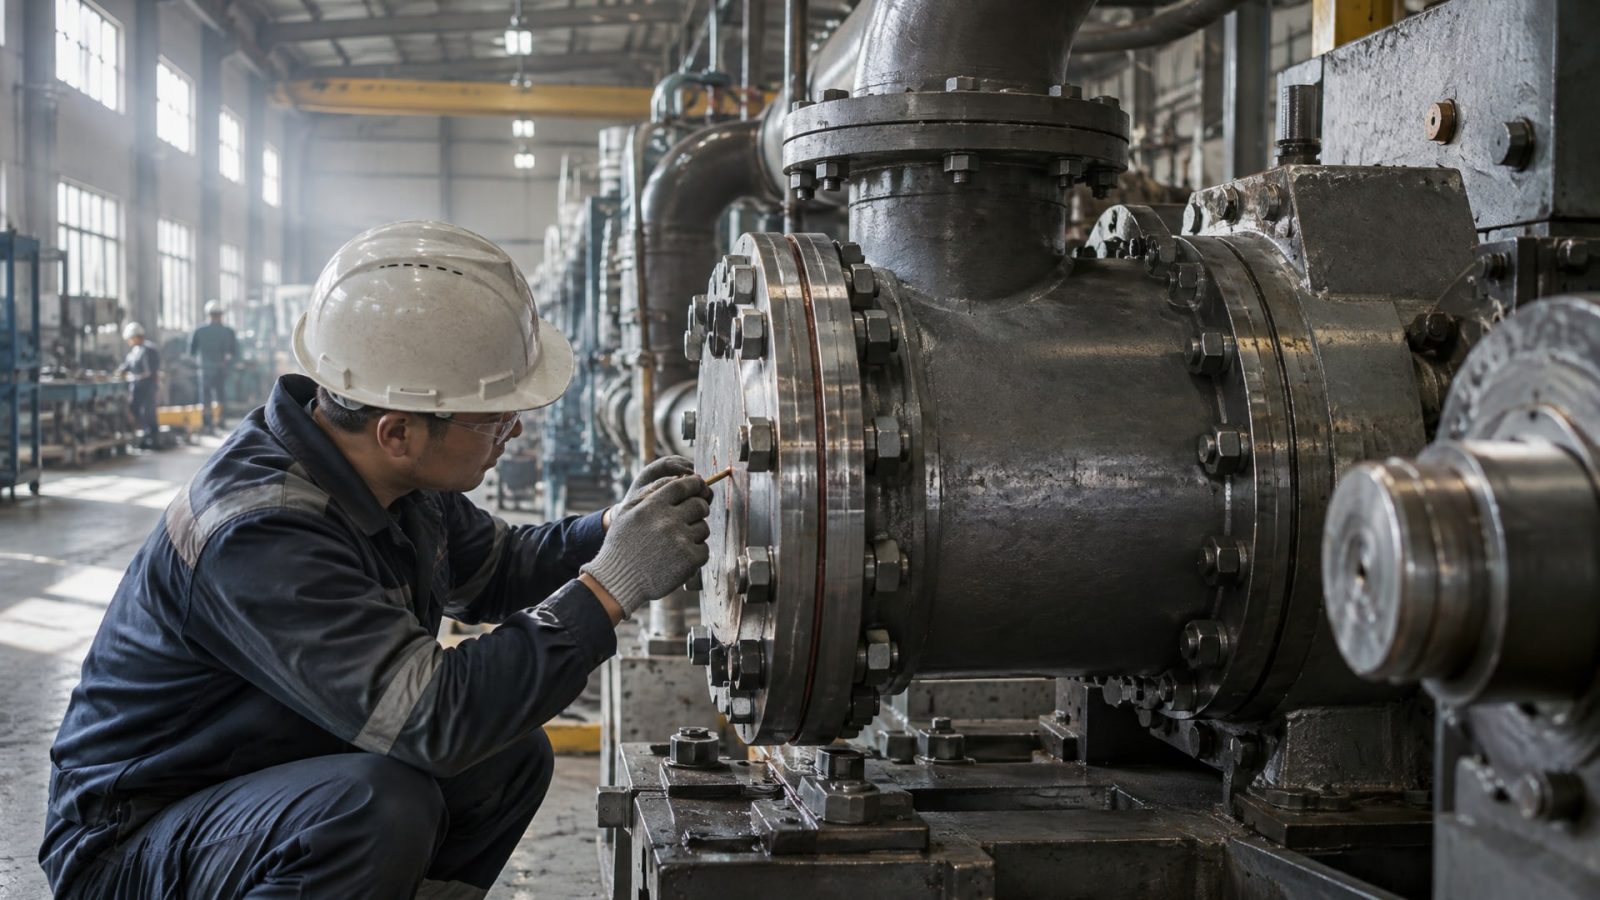
Фланцевые соединения на трубопроводах и оборудовании традиционно уплотняют прокладками из паронита, резины или графита. Но в современной практике все чаще применяют анаэробные герметики - жидкие составы, которые затвердевают в отсутствии кислорода и контакте с металлом. Такой подход упрощает сборку, снижает количество скоропортящихся расходников на складе и дает более предсказуемый результат на жестких, точно обработанных фланцах. Статья разбирает, когда замена фланцевой прокладки на герметик целесообразна, как выбрать подходящий состав и на что обратить внимание при применении, чтобы избежать утечек и незапланированных остановок.
Знание этих принципов критично для инженеров, снабженцев и техников, которые отвечают за надежность трубопроводных систем в цехах, на газораспределительных сетях и в технологических установках.
Когда замена фланцевой прокладки на герметик оправдана
Анаэробный фланцевый герметик - это не универсальная замена любой прокладке.
Его выбирают для конкретных условий, когда есть гарантия качества сборки.
Герметик подходит, если фланцы изготовлены из активных металлов (углеродистая сталь, чугун), поверхности закончены машинной обработкой, геометрия близко подогнана, и нет деформаций или коробления. На таких соединениях герметик работает надежнее традиционной прокладки: он заполняет микронеровности, не требует хранения большого количества комплектов разного размера и давления, а при демонтаже распадается без остатков.
Герметик не рекомендуется применять, если фланец имеет раковины, значительные задиры, царапины от старого крепежа или неравномерное коробление более чем на 0,1 мм. Хотя составы способны компенсировать мелкие неровности, замена прокладок фланцевых соединений на наружных газопроводах или на фланцах с видимыми дефектами требует предварительного ремонта поверхности. В противном случае герметик не обеспечит расчетной герметичности.
Экономический смысл проявляется на высокообъемных производствах с типовыми узлами: пищевых линиях, насосных станциях, системах охлаждения. Когда замена прокладок фланцевого соединения повторяется часто, отход от комплектных прокладок экономит время и материальные затраты.
Техническая подготовка: критерии выбора состава
При выборе герметика для фланцевого соединения нужно учесть пять главных параметров: рабочий диапазон температур, зазор между фланцами, материал и активность металла, среда внутри трубопровода, и время отверждения.
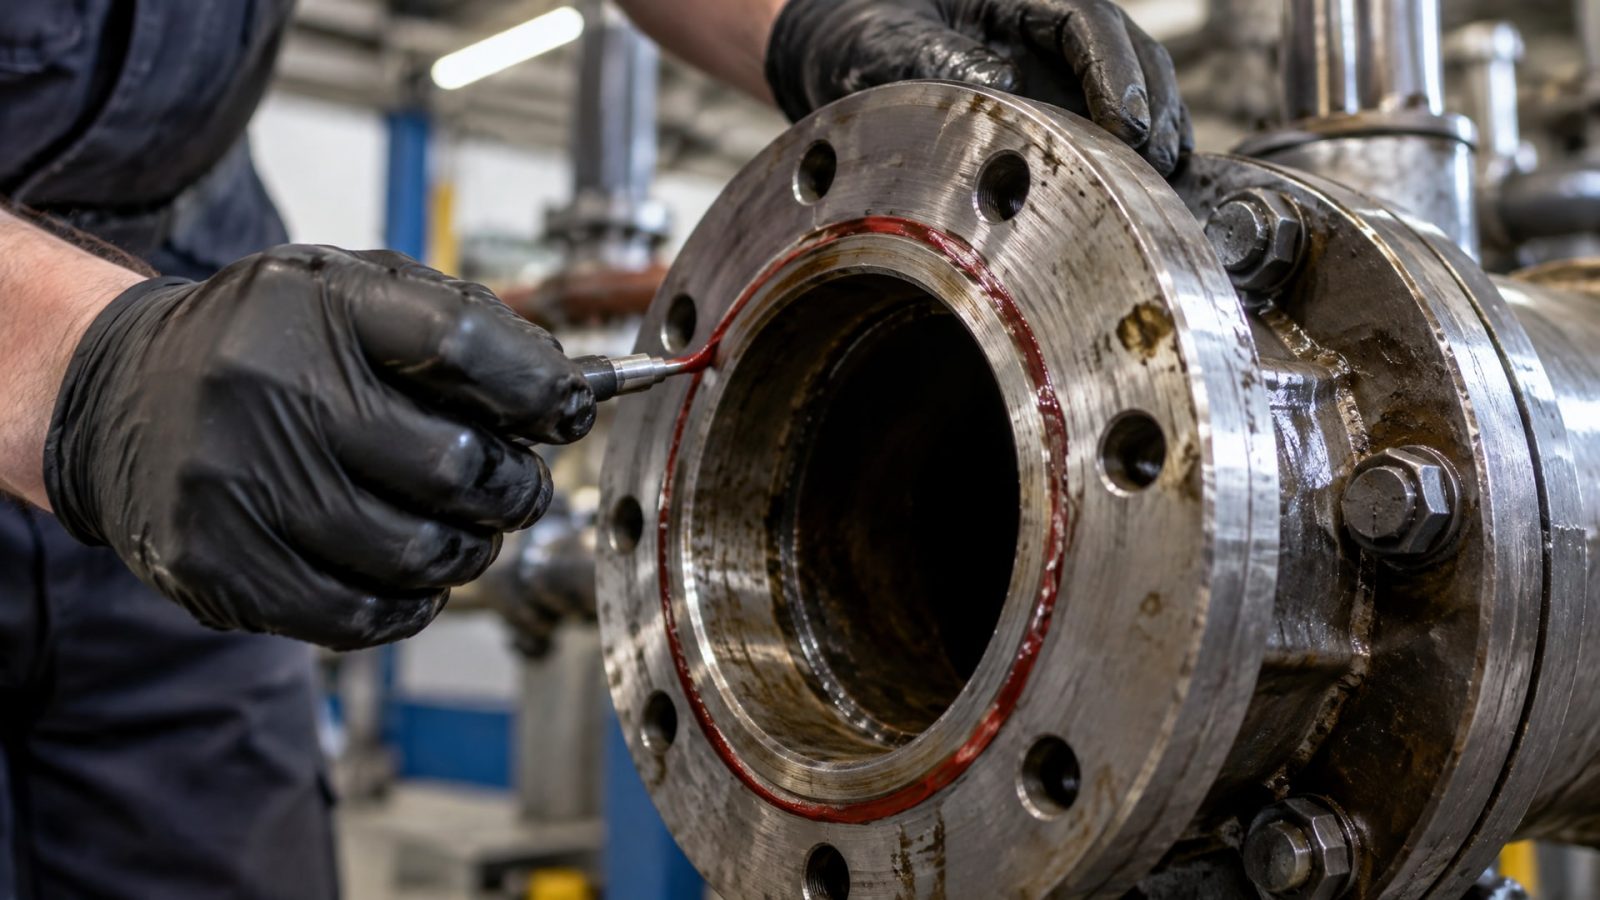
Температурный диапазон. Типовые анаэробные герметики для фланцев работают в диапазоне −55…+150 °C. Эта характеристика критична для замены прокладки фланцевого соединения газопровода, где температура может колебаться от холодного времени года до летней нормы. Если рабочая температура выходит за границы, нужен специальный состав с расширенным диапазоном или органический герметик (например, силиконовый).
Зазор между фланцами. Анаэробные герметики заполняют капиллярный зазор. Для неактивированных поверхностей величина gap fill составляет обычно 0,25 мм, что соответствует 0,125 мм с каждой стороны от центральной линии контакта. Если зазор больше, отверждение замедляется, так как кислород проникает глубже в слой материала. На практике это означает, что фланцы должны плотно прижаться друг к другу при затяжке.
Материал фланца и активность металла. На чугуне и углеродистой стали герметик отверждается быстрее - примерно за 25 минут фиксируется на неподвижность. На нержавеющей стали или латуни отверждение идет медленнее, и может потребоваться активатор (праймер). При замене прокладок фланцевых соединений на нержавеющих фланцах проверь документацию герметика: если указано, что нужна предварительная активация, то ее пропуск приведет к задержке отверждения на несколько часов.
Вязкость и консистенция. Типовая вязкость фланцевого герметика находится в диапазоне 500 000–800 000 мПа·с. Это тяжелая, вязкая жидкость, которая держит форму валика на вертикальной поверхности, но течет в зазор при сборке и затяжке. Для больших фланцев рекомендуется наносить герметик с помощью картуша и дозатора, чтобы получить равномерную дорожку.
Время фиксации и полного отверждения. Фиксация - это низконапорное уплотнение, которое позволяет собрать соединение и затянуть болты без смещения валика. Полное отверждение, при котором герметик приобретает расчетную прочность и стойкость к давлению, обычно занимает около 24 часов при температуре 20 °C. Если сразу подать давление или включить вибрирующее оборудование, герметик может разрушиться.
Подготовка поверхности: ошибки, которые приводят к утечкам
Успех замены фланцевой прокладки на герметик на 80 % зависит от чистоты и состояния поверхности.
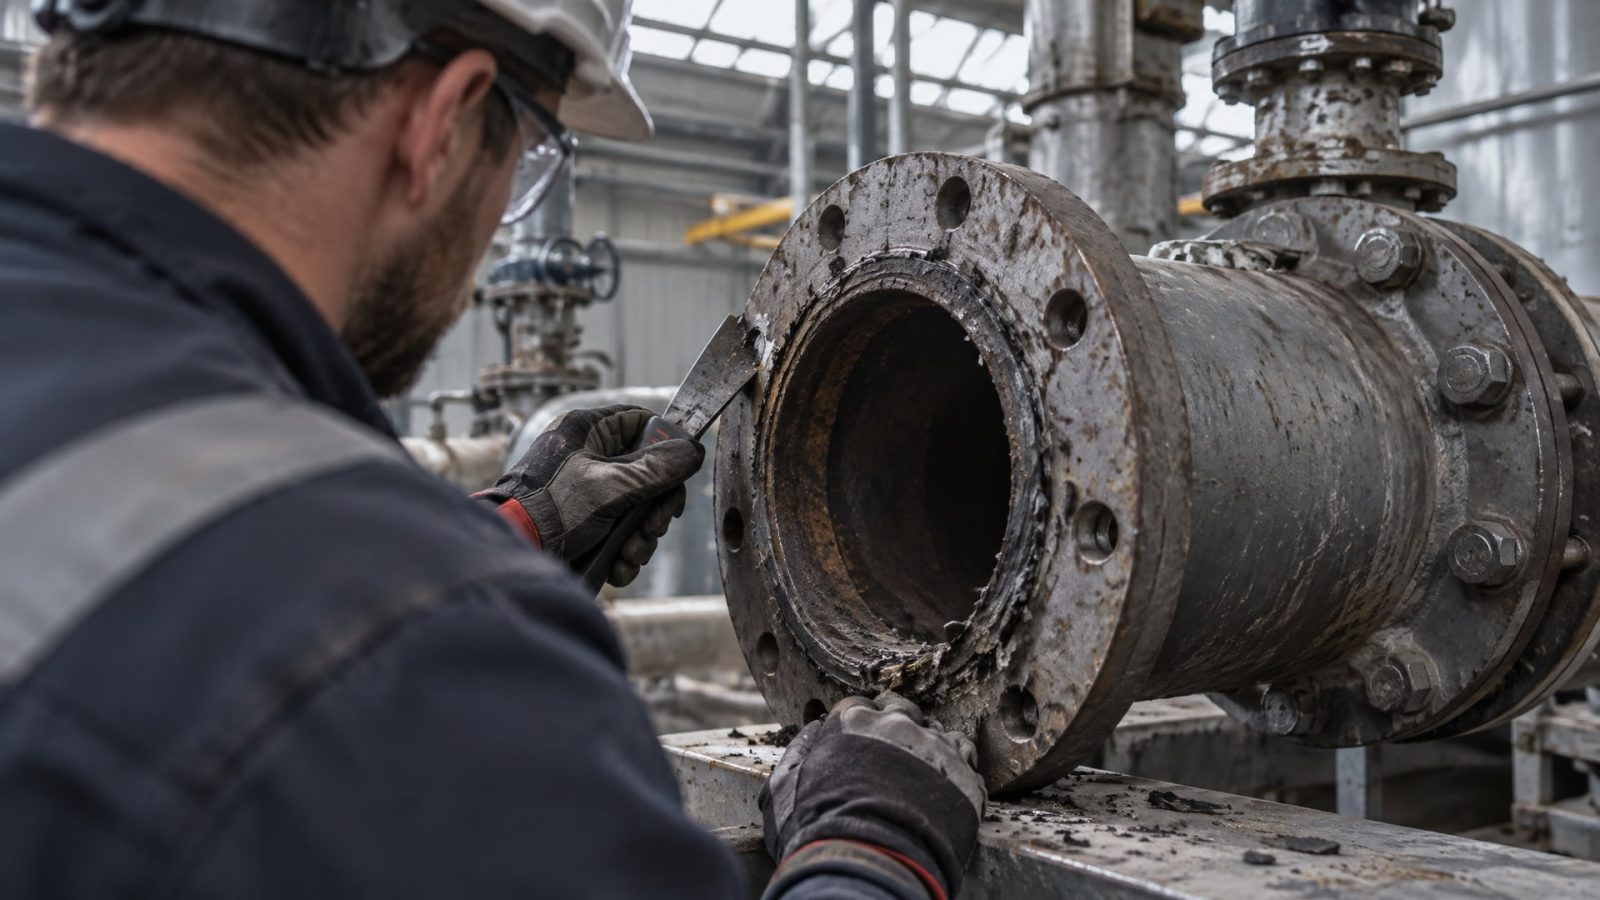
Это не преувеличение: любое масло, пыль, окисел или остаток старого материала нарушают адгезию герметика к металлу.
Полное удаление старой прокладки. Сначала нужно разобрать соединение и удалить остатки прокладочного материала полностью. Если использовалась паронитовая прокладка, она часто прилипает и требует скребка. Силикон или резина оставляют налет, который видно как пленка при боковом свете. Все эти остатки должны быть счищены до металла.
Обезжиривание. После механической очистки поверхность протирают растворителем - обезжиривающим спиртом, ацетоном или специальным разбавителем. Масло, оставленное от предыдущей сборки или от работы с инструментом, создает завесу, через которую герметик не проникает в металл. На практике это означает, что герметик держится слабо и вскоре начинает пропускать.
Удаление окислов и заусенцев. На чугунных фланцах часто видна светлая корка ржавчины. Ее удаляют щеткой или тонкой шкуркой. Заусенцы - острые выступы на кромках болтовых отверстий - тоже счищают, так как они препятствуют плотному контакту фланцей.
Проверка ширины перекрытия. Перед нанесением герметика убедись, что расстояние от внутренней кромки фланца до края болтового отверстия не менее 3 мм, а ширина площадки фланца не менее 5 мм. Если зазор уже, герметик может быть вытеснен при затяжке болтов.
На производстве часто практикуют такой прием: после очистки протирают поверхность сухой, чистой тряпкой без ворса, чтобы убрать пыль и влагу. Если влажность высока или фланец только что был в холодной цехе, рекомендуется дать ему прогреться до комнатной температуры перед нанесением герметика.
Применение герметика: техника нанесения и сборка
После подготовки поверхности герметик наносят непрерывным валиком, который должен располагаться близко к внутренней кромке фланца, с обходом всех болтовых отверстий.
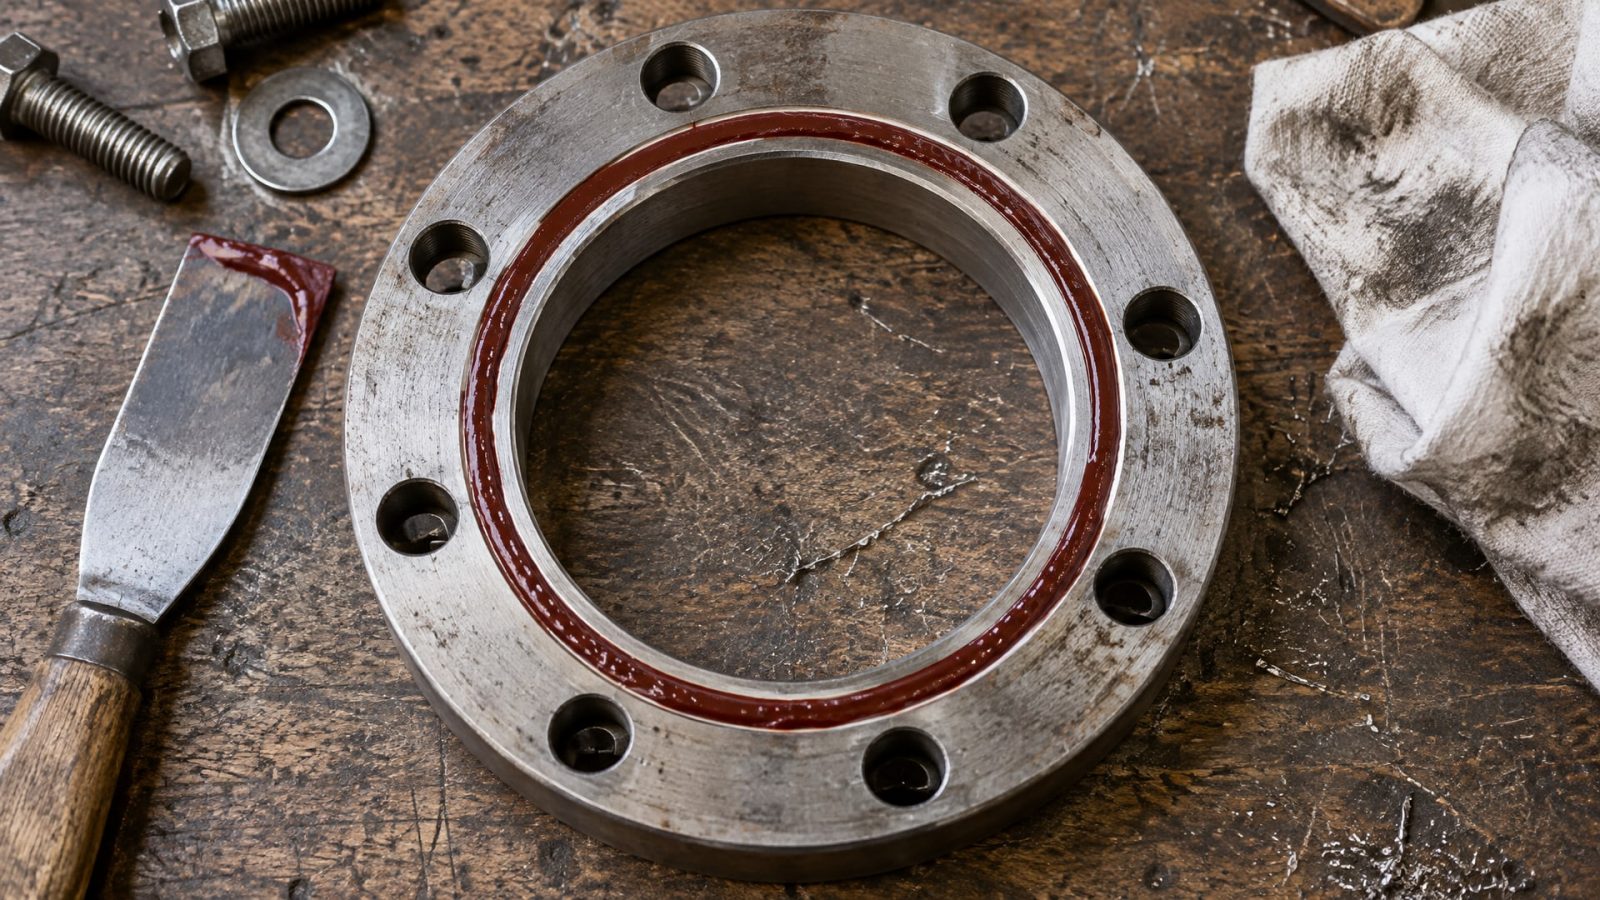
Толщина валика примерно 2–3 мм, что обеспечивает достаточное количество материала для заполнения зазора при затяжке.
Техника нанесения из картуша. Герметик поставляется в картушах емкостью 50 мл или в больших контейнерах. Из картуша наносят с помощью пистолета-дозатора равномерным движением по окружности фланца. Скорость нанесения должна быть такой, чтобы валик был плотным и без пропусков. Если линия оборвалась, ее нужно довести от конца до начала, так чтобы герметик образовал замкнутый контур.
Сборка и затяжка болтов. Сразу после нанесения герметика второй фланец прижимают к первому и начинают затягивать болты. Затяжку проводят по схеме крест-накрест, чтобы оба фланца прижались равномерно. Момент затяжки берется из технической документации на узел; для типовых болтов М12 это обычно 80–120 Н·м, но каждое соединение имеет свой норматив.
Герметик должен немного выступить из-под края фланца. Этот выступ - признак того, что материал заполнил зазор полностью. Выступ не убирают сразу: дают ему высохнуть вместе с основным слоем. После полного отверждения (обычно сутки) высохший валик легко счищается без повреждения основного уплотнения.
Время выдержки перед нагрузкой. После сборки соединение оставляют на отдых. Минимальная фиксация наступает через 25 минут, но это не значит, что можно сразу подать полное давление. Рекомендуется выдержать не менее 2–4 часов перед проверкой герметичности под низким давлением, и не менее 24 часов перед полной нагрузкой.
Если герметик наносился при температуре ниже 10 °C или на пассивный металл, время отверждения увеличивается. В этих случаях рассмотри применение активатора, который наносится на поверхность фланца после очистки и перед нанесением герметика.
Активаторы и специальные условия для пассивных поверхностей
Анаэробные герметики отверждаются благодаря наличию ионов металла на поверхности.
На активных металлах, таких как чугун и углеродистая сталь, этих ионов достаточно. На пассивных металлах - нержавеющей стали, латуни, алюминии - активность поверхности низкая, и отверждение может задержаться на часы.
Активатор (праймер) - это катализатор в виде жидкости, которую наносят на поверхность фланца перед герметиком. Активатор ускоряет отверждение, сокращая время фиксации с часов до минут. На производстве активатор особенно полезен при частых циклах сборки-разборки или когда нужно быстро пустить узел в работу.
Выбирая активатор, убедись, что он совместим с выбранным герметиком: не все активаторы подходят ко всем составам. Информация о совместимости приводится в технических паспортах продуктов.
При низкой температуре окружающей среды (ниже 10 °C) активатор становится практически обязателен, так как кинетика отверждения резко замедляется. Замена прокладки фланцевого соединения газопровода в холодное время года потребует либо активатора, либо переноса работ в теплое помещение.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо прокладки на любом фланце?
Нет. Герметик работает только на жестких, точно обработанных металлических фланцах с малым зазором между поверхностями. Если фланец деформирован, имеет коробление более 0,1 мм или видимые дефекты, герметик не обеспечит надежного уплотнения. На таких поверхностях нужна традиционная прокладка или предварительный ремонт фланца.
Сколько времени нужно ждать перед подачей давления на соединение?
Фиксация наступает через 20–30 минут в зависимости от типа металла. Однако полное отверждение, при котором герметик приобретает расчетную прочность, занимает около 24 часов при температуре 20 °C. Перед полной нагрузкой рекомендуется выдержать не менее суток. При повышенной или пониженной температуре время отверждения изменяется.
Нужен ли активатор, если металл пассивный?
Да. На нержавеющей стали, латуни и других пассивных металлах активатор ускоряет отверждение с часов до минут. Без активатора герметик может отверждаться нестабильно или вообще не затвердеть. Активатор наносится на чистую поверхность перед герметиком и подбирается в соответствии с типом герметика.
Можно ли применить герметик при минусовой температуре?
Применение возможно, но требует активатора и увеличения времени отверждения. При температуре ниже 10 °C кинетика химической реакции замедляется, и герметик может вообще не затвердеть без катализатора. Рекомендуется перенести работу в теплое помещение или гарантировать наличие совместимого активатора.
Чем отличается замена прокладок фланцевых соединений на наружных газопроводов от внутридомовых?
Разница в нормативно-правовой базе и допусках. Наружные газопроводы часто регулируются специальными техрегламентами и требуют согласования с газораспределительной компанией. Перед применением герметика на газопроводе любого типа убедись, что состав допущен внутренними регламентами объекта, и проведи испытания герметичности после полного отверждения.
Заключение
Замена фланцевой прокладки на анаэробный герметик - это эффективная альтернатива, которая экономит время сборки и снижает расходы на комплектные прокладки, если условия работы подходящие. Ключ к успеху - правильная диагностика: убедиться, что фланцы жесткие, поверхности чистые и не повреждены, и выбрать герметик, соответствующий температурному диапазону и типу металла.
Практический следующий шаг: проверь техническую документацию на фланцевое соединение, которое ты планируешь переоборудовать; выясни материал фланцев, рабочую температуру и давление; при необходимости проконсультируйся с производителем герметика по выбору состава и активатора; проведи предварительное испытание на типовом соединении перед внедрением замены на всех узлах производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как открутить закисший болт, не повредив его, используя проверенные методы и правильные инструменты.
Узнайте, как правильно выбрать и применять смазку для пищевых насосов, чтобы обеспечить безопасность продукции и продлить срок службы оборудования.
Узнайте, как вал втулочный фиксатор обеспечивает прочное соединение, исключая проворачивание и смещение деталей под нагрузкой.