
Как выбрать СОЖ для обработки алюминия без пятен и коррозии
Пятна и окрашивание поверхности алюминия после обработки - распространенная проблема, которая чаще связана не с «коррозией» в привычном смысле, а с химией используемой системы охлаждения. Выбор правильной синтетической охлаждающе-смазочной жидкости и ее регулярное обслуживание напрямую влияют на чистоту финальной поверхности детали. Закупщикам и техническим специалистам нужно знать, какие параметры СОЖ критичны для алюминия, как контролировать концентрацию и pH, и чем отличается выбор СОЖ для обработки алюминиевых сплавов от подхода при работе со сталью. В статье разберемся, на какие свойства жидкости обращать внимание, какие ошибки при применении приводят к дефектам, и как держать систему в стабильном состоянии.
Почему алюминий требует особого подхода к выбору СОЖ
Алюминий и его сплавы чувствительнее к химическому составу охлаждающей жидкости, чем углеродистые стали.
Естественная оксидная пленка на поверхности алюминия тонкая и может быть повреждена при контакте с щелочными или агрессивными компонентами. Когда pH системы подходит к 9,5 и выше, или когда присадки, защищающие от коррозии, начинают деградировать, возникают желтые, розоватые или темные пятна на деталях. Такое окрашивание - результат химического взаимодействия с поверхностью, а не физического износа.
Кроме того, алюминий мягче стали, поэтому при обработке образует стружку, которая быстро окисляется и легко «прилипает» к режущему инструменту. Если стружка не эвакуируется эффективно и накапливается в зоне резания, она становится абразивом и портит качество поверхности. Вот почему для алюминия особенно важны правильное направление и давление подачи охлаждающей жидкости, а также ее свойства, которые облегчают вынос стружки из зоны обработки.
Различие между пятнами и коррозией алюминия
Когда говорят о проблемах с поверхностью алюминиевых деталей, важно различать два явления.
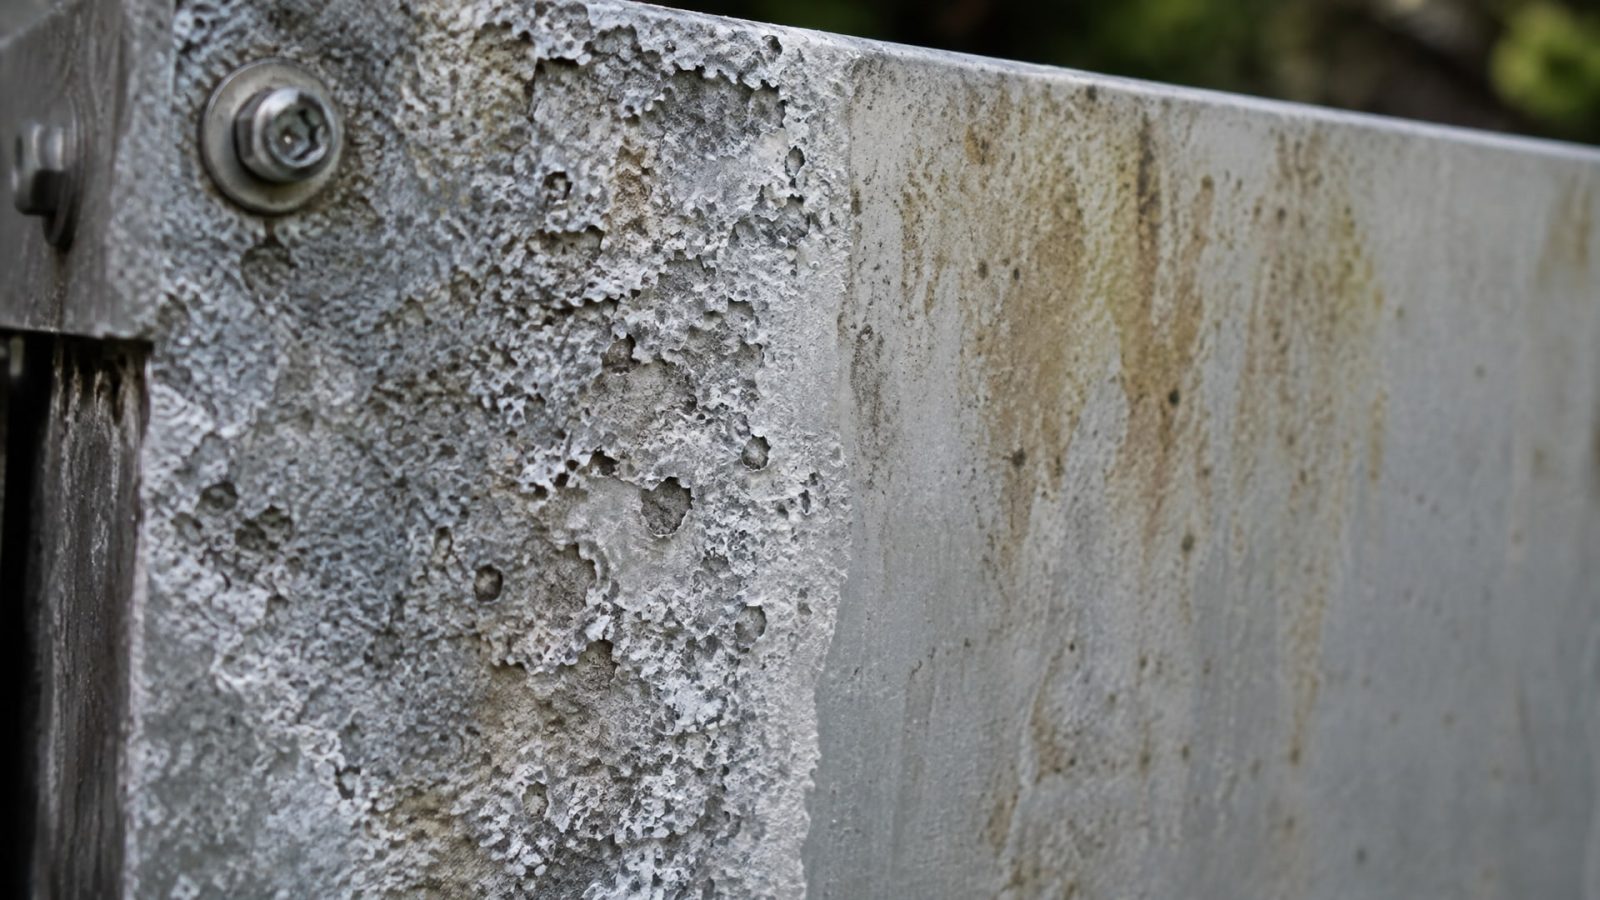
Коррозия - это электрохимический процесс, при котором материал теряет массу и прочность. Пятна (staining) - это поверхностное изменение цвета и структуры, часто обратимое химической чисткой, которое не влияет на функциональные свойства детали.
На практике именно пятна встречаются намного чаще, и их причина - высокий pH системы (выше 9,2–9,5) и деградация ингибиторов защиты. Высокий pH разрушает защитную оксидную пленку, и поверхность алюминия начинает окрашиваться. Если же в системе присутствуют агрессивные хлор- или серосодержащие присадки, и они не сбалансированы буферными компонентами, возможна локальная коррозия в виде язвочек, но это бывает реже, чем стандартное окрашивание.
Поэтому контроль параметров СОЖ - это контроль именно над стабильностью системы и ее химией, а не только над охлаждением и смазкой.
Выбор типа СОЖ: синтетика, полусинтетика или на масляной основе
Для обработки алюминия промышленные предприятия чаще всего выбирают синтетические или полусинтетические водорастворимые (эмульсионные) СОЖ.
Они обеспечивают стабильный pH, хорошую теплопередачу, а главное - не содержат агрессивных хлор- и серосодержащих пакетов, которые могут повредить алюминий.
Синтетические системы (обычно на основе сложных эфиров или полиалкиленгликолей) отличаются долговечностью: они дольше сохраняют свойства при циркуляции, меньше подвержены биологическому загрязнению и окислению. Полусинтетические жидкости сочетают преимущества минеральной основы и синтетических компонентов, предлагая хороший баланс между стоимостью владения и производительностью.
При выборе для алюминиевых сплавов важно убедиться, что производитель указал в спецификации совместимость с алюминием, отсутствие хлора в ингибиторной присадке и наличие эффективной противозадирной (EP) системы. Такие жидкости, как полусинтетические универсальные концентраты, хорошо зарекомендовали себя на линиях фасовки и при работе с различными сплавами - на практике закупщики возвращаются к ним именно благодаря предсказуемому результату и стабильности. Полусинтетические СОЖ подходят для резания и шлифования различных металлов, включая алюминий, когда требуется универсальность в едином контуре охлаждения.
Концентрация и pH: ключевые параметры для чистой поверхности
Для обработки алюминия рабочая концентрация обычно устанавливается в диапазоне 3–6%, хотя в зависимости от типа СОЖ и операции она может быть и 4–6% или 5–8%.
Важно, что эта концентрация часто ниже, чем для обработки нержавеющей или углеродистой стали. Причина проста: более низкая концентрация означает меньше щелочных ингибиторов в системе и, соответственно, более нейтральный pH, что снижает риск окрашивания.
Однако снижение концентрации ниже рекомендации производителя (например, ниже 3%) может привести к потере смазывающей пленки, ухудшению защиты от коррозии самого станка и увеличению риска холодного сваривания стружки. Поэтому концентрацию нужно держать ровно в окне, указанном в техпаспорте жидкости для алюминия.
Оптимальный pH в рабочей системе - в диапазоне 8,5–9,2. При pH выше 9,5 оксидная пленка алюминия начинает разрушаться активнее, и появляются пятна. Контролировать pH нужно не только на свежей жидкости, но и в циркулирующей системе, потому что со временем буферные компоненты истощаются, pH растет, и система становится более щелочной. Рефрактометр дает быструю оценку концентрации (при условии, что жидкость водорастворимая), а pH-метр позволяет отследить деградацию пакета присадок. Если pH поднялся выше 9,5 или концентрация упала ниже минимума, нужна подмена или замена части жидкости.
Отвод стружки и подача охлаждающей жидкости
На качество обработанной поверхности алюминия и риск пятен влияет не только сама жидкость, но и способ ее подачи к зоне резания.
Стружка алюминия легкая и липкая, она быстро окисляется и может забивать каналы подачи охлаждения. Если СОЖ не поступает эффективно и стружка накапливается вокруг инструмента, это создает очаги локального перегрева и химического взаимодействия с поверхностью детали.
Для работы с глубокими карманами, сквозными отверстиями и слепыми зонами рекомендуется подача СОЖ под давлением через инструмент или шпиндель - обычно 2–7 МПа в зависимости от геометрии. Такая подача обеспечивает постоянный приток свежей жидкости в зону резания и эффективный вынос стружки.
Для открытых операций на фрезерном или токарном станке часто достаточна наружная слива (flood cooling) с хорошим направлением потока, но и здесь нужно убедиться, что стружка не перекрывает линию подачи. При работе с высокими скоростями шпинделя некоторые производства переходят на минимальное количество смазки (MQL) с воздушным сносом стружки, но это требует согласования с производителем инструмента и жидкости. Ключевой момент - эвакуация стружки из зоны контакта инструмента с алюминием; если этого не обеспечить, ни одна выбранная СОЖ не спасет качество поверхности.
Требования к совместимости и контроль загрязнений
При выборе СОЖ для алюминия обязательно нужно проверить в техпаспорте продукта наличие пометки об алюминиевой совместимости.
Хороший поставщик указывает это явно, а также проводит тестирование на стандартном алюминиевом образце. Жидкость должна быть свободна от хлора в составе ингибиторных присадок, так как хлор может провоцировать локальную коррозию.
После запуска системы охлаждения на линии очень важна регулярная очистка от посторонних масел, частиц грязи и продуктов износа. Так называемый «tramp oil» (масло со станка, не относящееся к СОЖ) нарушает стабильность эмульсии, может привести к отслаиванию и выпадению осадка, а главное - ускоряет деградацию защитных присадок. Если в системе обнаружено заметное загрязнение, подсистема очистки должна удалить свободное масло и механические включения. При сильном загрязнении может потребоваться частичная или полная замена СОЖ.
Также нужно следить, чтобы в систему не попадал материал из предыдущей операции (например, стальная стружка, если до этого обрабатывали сталь). Остатки твердых сплавов и черных металлов ускоряют окисление и ухудшают поверхность алюминия.
Признаки деградации СОЖ и необходимость замены
Стабильная система держится не сама по себе; нужен регулярный мониторинг.
Вот признаки, по которым система требует подмены или замены:
pH поднялся выше 9,5 или упал ниже 8,0 - система потеряла буферность, присадки деградировали;
концентрация по рефрактометру упала ниже минимума (например, ниже 3%) при том, что свежей жидкости не добавляли - идет «саморазбавление» из-за испарения или утечек;
появились желтые, розоватые или коричневые пятна на новых деталях, хотя раньше такого не было;
жидкость стала мутной, появился неприятный запах (признак бактериального загрязнения);
на поверхности циркулирующей жидкости видна пленка масла или отложения;
возросла пенистость при циркуляции, хотя антивспениватель добавлялся правильно.
Если концентрация проседает, часто советуют добавить концентрат. Однако если одновременно растет pH, просто долить жидкость может быть неэффективно - лучше провести частичную замену (обычно 20–30% от объема системы). Полная замена обычно требуется, если система загрязнена или если старая жидкость начала окисляться (проверяется по увеличению вязкости и изменению цвета).
Практический чек-лист при выборе и закупке СОЖ для алюминия
Перед тем как согласиться с предложенной жидкостью, закупщику нужно уточнить у поставщика следующие пункты:
Совместимость с алюминием - указана ли в техпаспорте (TDS) жидкости, проходила ли она тестирование на алюминиевых образцах;
Тип ингибиторов - содержит ли жидкость хлор или серу в пакете защиты от коррозии; для алюминия предпочтителен non-staining состав;
Рекомендуемая концентрация для алюминия - обычно 3–6%, но нужна ясная цифра именно для алюминиевых сплавов, а не универсальная рекомендация;
pH свежей жидкости и рекомендуемый диапазон в системе - оптимально 8,5–9,2 для алюминия;
Противозадирная способность - нужна ли жидкость с EP присадками для обработки твердого алюминиевого сплава или достаточна стандартная смазывающая пленка;
Пенообразование - указано ли время сдувки пены по ГОСТ или ISO; для систем с циркуляцией под давлением это важно;
Совместимость с компонентами станка - краски, уплотнения, зубчатые передачи; может ли жидкость вызвать разбухание резины или коррозию чугунных направляющих;
Рекомендуемая интенсивность подачи и способ - flood cooling, через инструмент, MQL; нужна ли спецификация по давлению;
Гарантийный срок и условия хранения - как долго концентрат хранится в закрытой таре до вскрытия.
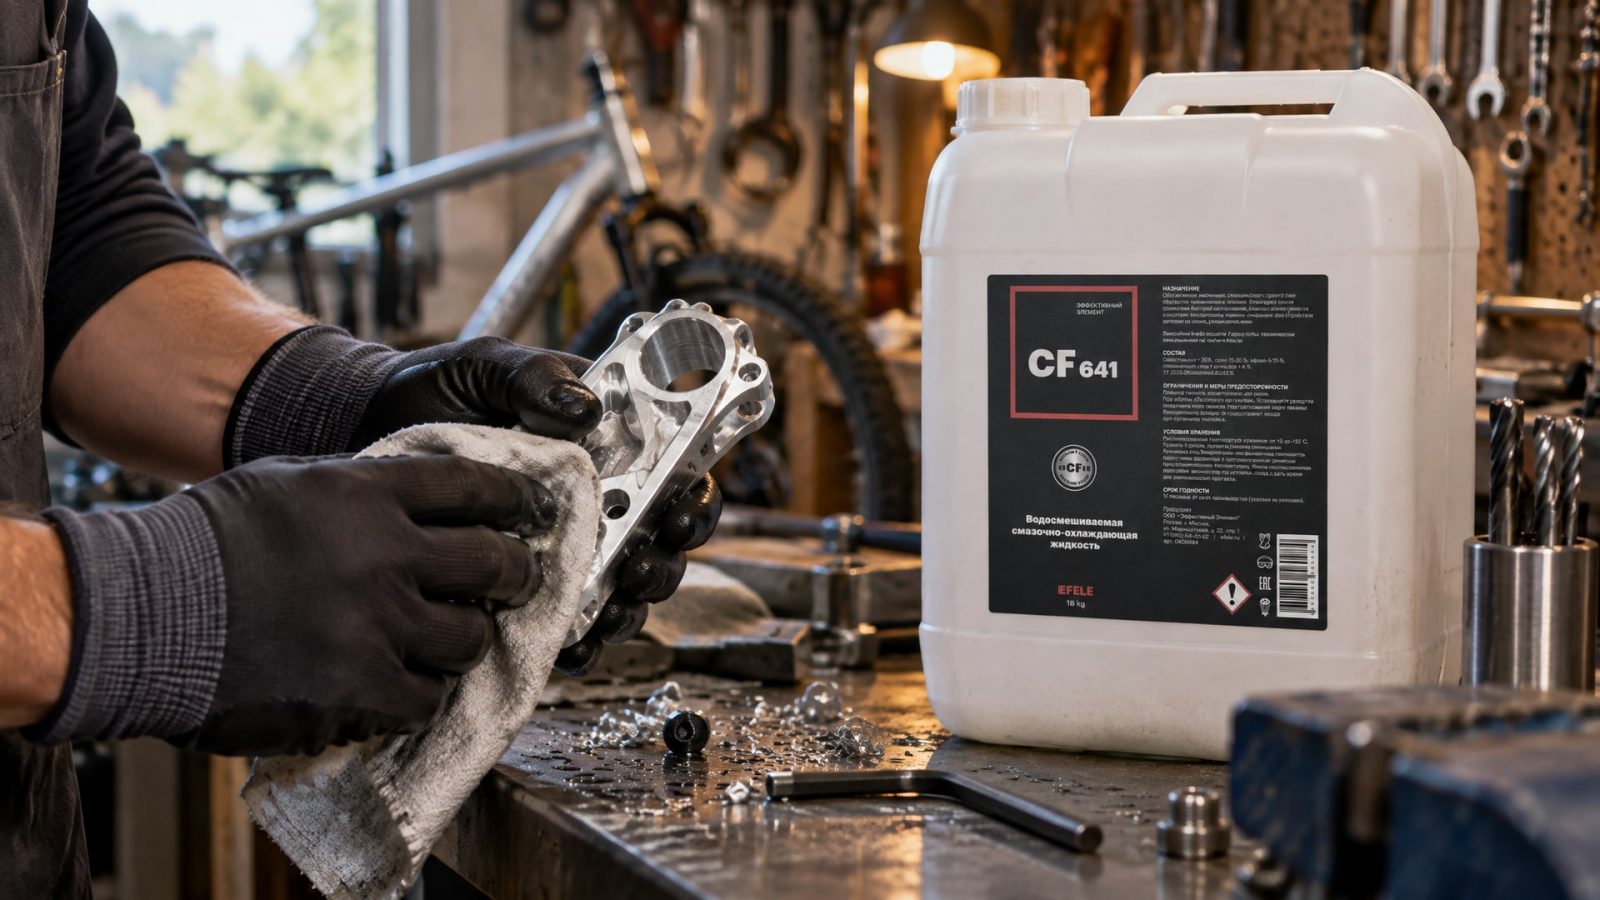
Когда требуется СОЖ с противозадирными присадками и возможностью работы с жесткой водой, EFELE CF-641 применяется на производствах обработки стали, алюминия и меди - это пример концентрата, который рассчитан именно на универсальность в рамках совместимости, а не на избыток активных добавок, которые могут повредить мягкий сплав.
Часто задаваемые вопросы
Какая оптимальная концентрация СОЖ для резки алюминия?
Для резания алюминия рекомендуется концентрация 3–6% в зависимости от типа операции и рекомендации производителя жидкости. На токарных станках часто берут 3–4%, при глубоком сверлении -4–5%, при фрезеровании -5–6%. Слишком низкая концентрация (ниже 3%) ухудшает смазку, слишком высокая (выше 6%) повышает щелочность и риск пятен. Проверяйте показания рефрактометром еженедельно.
Почему на алюминиевых деталях появляются пятна, если СОЖ новая?
Пятна могут появиться даже на новой жидкости, если pH системы выше 9,5, в жидкости присутствуют хлор- или серосодержащие ингибиторы, либо если в станке осталась загрязняющая жидкость от предыдущей обработки. Проверьте pH свежей жидкости и pH в циркулирующей системе, очистите систему охлаждения и убедитесь, что жидкость имеет пометку об алюминиевой совместимости.
Можно ли использовать универсальную СОЖ для обработки и алюминия, и стали на одном станке?
Да, можно, но нужно выбрать универсальную жидкость, которая специально рассчитана на оба материала и имеет пониженный риск окрашивания алюминия. Концентрация для алюминия обычно ниже, чем для стали, поэтому на комбинированных производствах часто устанавливают концентрацию на уровне 4–5%, что является компромиссом. Обязательно уточните у поставщика, что жидкость протестирована на совместимость с обоими сплавами.
Как часто нужно проверять pH системы охлаждения при обработке алюминия?
pH рекомендуется проверять не реже одного раза в неделю, если система работает ежедневно, и один раз в две недели, если нагрузка небольшая. При появлении признаков окрашивания деталей или изменении цвета жидкости - проверьте pH немедленно. Отслеживайте тренд: если pH растет линейно, система деградирует и скоро потребуется подмена.
Какое давление должно быть при подаче СОЖ через инструмент при обработке алюминия?
Для подачи охлаждающей жидкости через инструмент рекомендуется давление 2–7 МПа в зависимости от диаметра отверстия и глубины резания. При сверлении глубоких отверстий в алюминии часто берут 3–5 МПа для эффективного вывода стружки; при фрезеровании карманов -2–3 МПа достаточно. Проверьте рекомендацию производителя инструмента, так как слишком высокое давление может привести к поломке режущего края.
Заключение
Выбор правильной СОЖ для обработки алюминия - это не только вопрос подбора жидкости по каталогу, но и вопрос внимания к параметрам системы на производстве. Пятна на алюминиевых деталях почти всегда вызваны высокой щелочностью, деградацией защитных присадок или присутствием агрессивных компонентов в составе; коррозия в строгом смысле встречается намного реже.
Убедитесь, что выбранная жидкость совместима с алюминием, держите концентрацию в окне 3–6% согласно рекомендации, контролируйте pH (оптимально 8,5–9,2), регулярно проверяйте систему рефрактометром и убирайте загрязнения. Обеспечьте эффективный отвод стружки через правильную подачу (preferably через инструмент под давлением 2–7 МПа для критичных операций). Если система начала показывать признаки деградации, не ждите массовых дефектов - проведите тестирование, долейте концентрат или выполните подмену части жидкости. Такой контроль предотвратит дефекты и сохранит качество поверхности деталей на всем протяжении работы линии.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать смазку для тестомеса H1, которая сохранит свои свойства при резких перепадах температур на хлебопекарном оборудовании.
Узнайте, как выбрать оптимальную полусинтетическую сож для обработки алюминия, чтобы повысить качество фрезерования и продлить срок службы инструмента.
Узнайте, как смазки H1 влияют на аудит HACCP и ISO 22000, и какие требования к ним предъявляются для обеспечения безопасности пищевой продукции.