
Оборудование для нанесения покрытий: как подобрать решение для производства
Подбирать оборудование для нанесения покрытий нужно от задачи: определить материал детали, требуемые свойства слоя, технологию, критерии приемки и условия безопасности. Для гальванического, порошкового и вакуумного нанесения нужны разные классы установок и оснастки. Универсального комплекта для всех процессов нет.
Статья поможет инженерам, техническим специалистам и снабженцам составить требования к оборудованию, заранее определить способ контроля качества и не сводить выбор к цене или производительности. Отдельно разберем, как связать испытание в солевом тумане с назначением покрытия и что учесть при нанесении антифрикционных составов.
Как подобрать оборудование для нанесения покрытий от задачи
Сначала определите, что должно измениться после обработки детали: коррозионная стойкость, износостойкость, антизадирные свойства или сочетание характеристик.
Для покрытия нефтяного оборудования и стальных деталей с антизадирной функцией недостаточно указать в заявке только название технологии. В требованиях к покрытию и оборудованию нужно задать измеримые критерии: например, толщину слоя, адгезию, пористость и результат испытания после заданного воздействия. Конкретные значения этих параметров определяют по требованиям к изделию, а не назначают произвольно.
Затем опишите сам объект: материал, геометрию, состояние поверхности и условия эксплуатации. Эти данные помогают установить, какие этапы обработки должны войти в производственный маршрут и какие параметры потребуется контролировать. Если на детали есть зоны с разными требованиями, их нужно обозначить до выбора установки: после закупки оборудования менять процесс и оснастку может оказаться сложнее.
Что зафиксировать до запроса коммерческого предложения
Тип деталей и материал, на который наносят покрытие.
Назначение слоя и требуемые свойства.
Технологию нанесения, если она уже выбрана по результатам технической оценки.
Критерии приемки готового покрытия и методы их проверки.
Требования охраны труда и безопасности процесса.
Состав оборудования, оснастки и приборов, необходимых для повторяемого результата.
Выбор по одной цене или мощности не показывает, сможет ли оборудование обеспечить требуемое качество и контроль процесса. ГОСТ 12.3.008-75 связывает безопасность работ при производстве покрытий с требованиями к применяемому оборудованию; оборудование должно соответствовать ГОСТ 12.2.003-91. Поэтому в техзадании нужно рассматривать производительность вместе с безопасностью, возможностью контролировать параметры и соответствием выбранной технологии.
Подбор оборудования для нанесения покрытий становится предметным, когда поставщик получает не абстрактную формулировку «нужна установка для обработки деталей», а описание изделия, процесса и приемки. Если технологию еще предстоит определить, сначала сравните варианты по требуемым свойствам слоя и доступным методам контроля. Так закупщик сможет сопоставлять решения по одинаковым критериям, а инженер - оценивать их применимость к конкретному производству.
Оборудование для нанесения гальванического и порошкового покрытия
Оборудование для нанесения гальванического покрытия и установки для порошкового процесса относятся к разным технологическим решениям.
Отличаются не только сами установки, но и оснастка, рабочие операции и способы контроля результата. Поэтому запрос «оборудование для нанесения покрытий» нужно уточнять: какая именно технология рассматривается и какие свойства должны быть у готового слоя.
Для порошковых покрытий также недостаточно выбрать оборудование по названию процесса. В техническом задании указывают детали и требования к покрытию, а затем определяют необходимую конфигурацию технологического участка и контрольных операций. По такому же принципу рассматривают оборудование для нанесения лакокрасочных и полимерных покрытий: сначала фиксируют требования к результату, затем оценивают соответствие оборудования выбранному процессу.
Как сравнивать варианты оборудования
| Критерий | Что выяснить |
|---|---|
| Технология | Для какого процесса предназначена установка и какие операции она поддерживает |
| Объект обработки | Какие детали и поверхности предстоит покрывать |
| Оснастка | Какие приспособления и материалы нужны для выполнения процесса |
| Контроль качества | Как проверяют свойства покрытия и фиксируют результаты |
| Безопасность | Соответствует ли оборудование требованиям безопасности работ |
| Приемка | По каким числовым критериям оценивают готовый слой |
Сравнивайте предложения в одной логике: одинаковое описание деталей, свойств слоя, критериев приемки и требований к безопасности. Если один поставщик предлагает только установку, а другой включает оснастку и контрольные приборы, эти комплектации нельзя сопоставить только по начальной цене. Сначала перечислите все элементы, необходимые для выполнения процесса и подтверждения качества.
В материалах по выбору оборудования нет оснований считать, что гальваника или порошковое нанесение предпочтительнее для любой детали. Решение зависит от задачи и требований к покрытию. Для снабженца практический результат этого этапа - техническое задание с конкретными параметрами, а не перечень оборудования, составленный только по названию технологии.
Оборудование для вакуумного нанесения покрытий и ионно-плазменные процессы
Оборудование для вакуумного нанесения покрытий выбирают с учетом конкретного процесса, оснастки и требований к состоянию поверхности.
Для ионно-плазменного распыления и ионно-плазменного высокочастотного распыления металлов ГОСТ Р 71680-2024 требует, чтобы оборудование, оснастка, приборы, инструменты и материалы соответствовали нормативной документации. Это означает, что оценивать нужно не только установку, но и весь комплект, обеспечивающий выполнение технологической операции.
Стандарт также задает требование к рабочим поверхностям катодов: шероховатость Ra не более 0,63 мкм на базовой длине 0,8 мм. Этот параметр показывает, почему подготовка и состояние оснастки важны для процесса. Если оборудование закупают без проверки требований к рабочим поверхностям, приборному оснащению и материалам, соответствие самой установки задаче еще не гарантирует корректную работу всего технологического комплекса.
Что включить в проверку
Сверить назначение установки с выбранным ионно-плазменным процессом.
Уточнить, какие оснастка, приборы, инструменты и материалы входят в технологический комплект.
Проверить, как контролируют состояние рабочих поверхностей катодов.
Указать в документации применимые требования ГОСТ Р 71680-2024.
Определить, какие параметры процесса и покрытия будут фиксироваться при производстве.
Для таких процессов в техзадании полезно разделять требования к оборудованию и требования к результату обработки. Первые описывают установку, оснастку и средства контроля; вторые - свойства слоя и метод их проверки. Это снижает риск ситуации, когда в закупочной документации подробно описана установка, но не определено, как подтвердить соответствие готового покрытия.
При выборе между вакуумным и другими способами нанесения не следует исходить из того, что более сложное оборудование автоматически обеспечит лучший результат. Важны соответствие технологии задаче, состояние поверхностей и возможность стабильно контролировать процесс. Для ионно-плазменных решений нормативные требования к катодам и комплекту оборудования дают конкретную основу для проверки этих условий.
Испытание в солевом тумане: метод выбирают до закупки
Формулировки «проверить коррозионную стойкость» или «провести испытание в солевом тумане» недостаточно для закупки испытательного оборудования и сравнения результатов.
В техническом задании указывают стандарт и режим испытания. ISO 9227 включает три режима: NSS, AASS и CASS. В российской нормативной базе метод нейтрального соляного тумана также предусмотрен ГОСТ 30630.2.5-2013, а для климатических испытаний в соответствующих случаях применяют IEC 60068-2-11 и IEC 60068-2-52.
По ГОСТ 9.913-90 испытание в нейтральном солевом тумане проводят с использованием 5% раствора NaCl при температуре 35±2 °C и относительной влажности 95–98%. Распыление идет 3 минуты каждые 20 минут испытаний. Эти условия относятся к конкретному режиму и не должны автоматически переноситься на другие методы. Перед заказом испытаний или приобретением камеры сверяют стандарт, применимый к изделию, и нужный режим.
Что указать в требованиях к испытаниям
Стандарт и конкретный метод: например, ГОСТ 9.913-90, ISO 9227 или ГОСТ 30630.2.5-2013.
Требуемый режим, включая NSS, AASS или CASS, если выбран ISO 9227.
Состояние образца при испытании и критерии оценки результата.
Требования к сроку между нанесением покрытия и началом испытания, если они установлены для изделия.
Порядок фиксации результатов и основания для признания покрытия не прошедшим испытание.
Для ряда изделий испытание в нейтральном солевом тумане проводят не ранее чем через 24 часа после нанесения покрытия. Образец испытывают в состоянии «как с покрытием», до сортировки, упаковки и/или сборки. Это требование относится к конкретным изделиям и процедурам, поэтому срок выдержки следует проверять по документации на изделие, а не считать универсальным для любого покрытия.
Камера солевого тумана дает результат в заданных условиях и помогает сравнивать коррозионную стойкость покрытий. Однако лабораторное испытание не заменяет оценку поведения покрытия в реальной среде эксплуатации. На службу детали также влияют подготовка поверхности, режим нанесения, толщина слоя, геометрия и условия работы. Поэтому метод испытания выбирают вместе с критериями приемки, а не вместо анализа условий применения.
Контроль качества и выбор покрытия для стальных деталей
Оборудование для нанесения покрытия нужно подбирать вместе с системой контроля качества.
Если для детали важны коррозионная стойкость и сопротивление задирам, в технической документации задают критерии приемки отдельно для каждой характеристики. Среди возможных показателей - толщина слоя, адгезия, пористость и результат испытания в выбранном режиме солевого тумана. Без согласованных методов и числовых критериев результаты разных поставщиков и производственных партий трудно сопоставить.
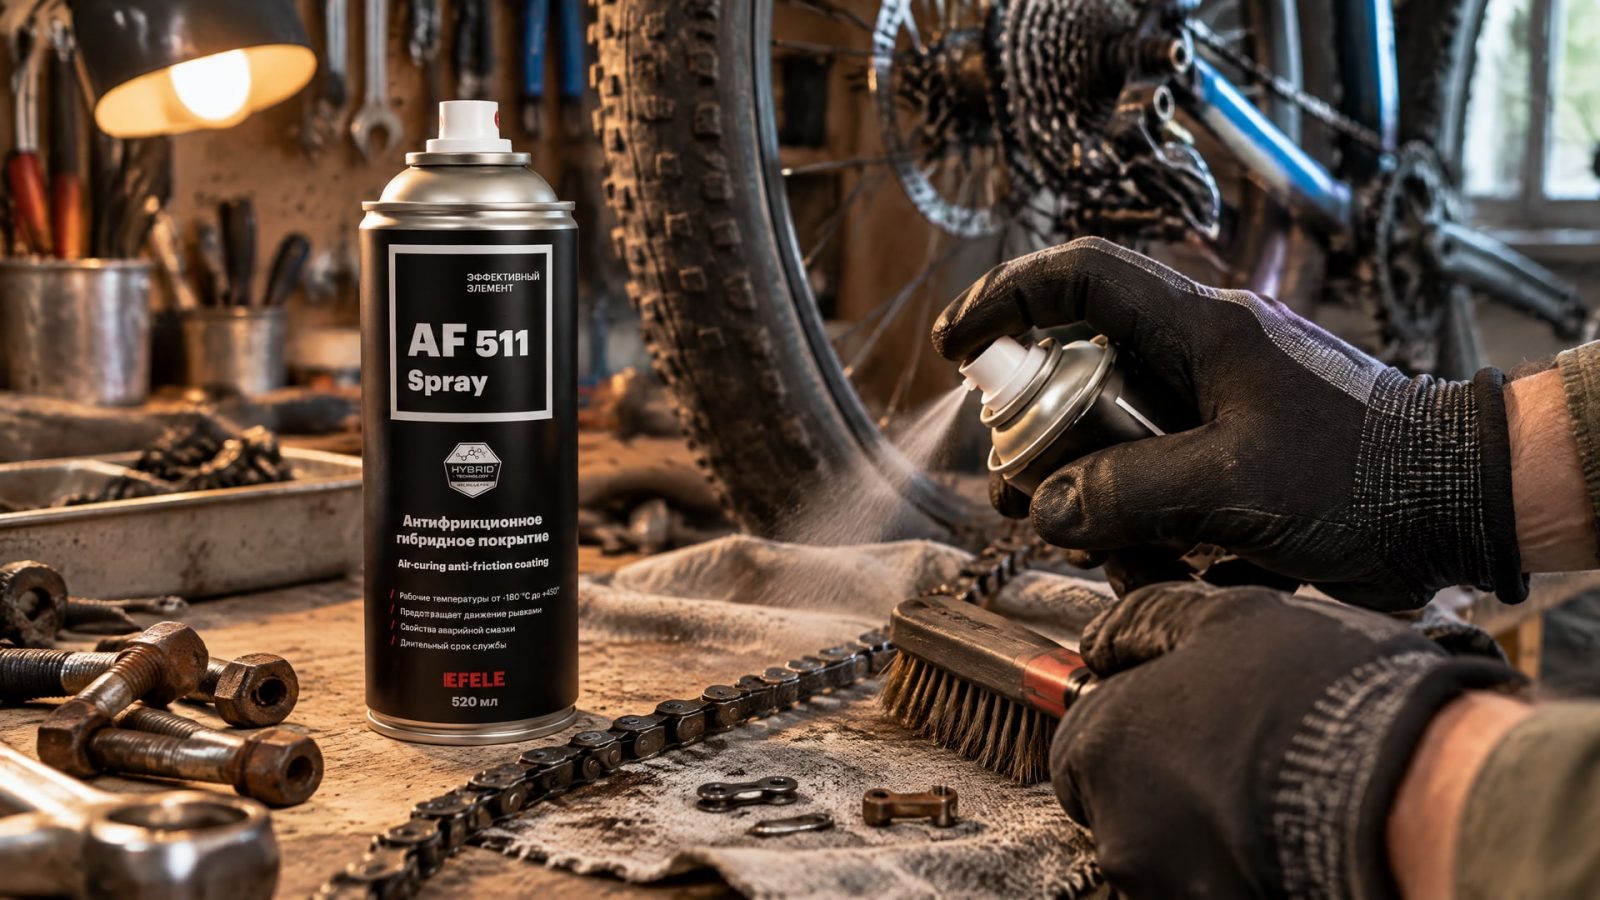
Для стальных деталей, подверженных трению, одним из рассматриваемых решений могут быть антифрикционные покрытия. Например, при вымывании смазочного материала, фреттинге или проблемах при холодном пуске можно рассматривать сухое гибридное покрытие EFELE AF-511 Spray, отверждаемое при комнатной температуре. Его применимость оценивают по материалу детали, условиям работы и требуемым свойствам слоя, а не только по названию продукта. В документации на процесс при этом фиксируют критерии нанесения и приемки.
Для повышения антизадирных свойств нержавеющей стали и защиты от коррозии в условиях солевого тумана могут применяться антифрикционные покрытия MODENGY. При выборе покрытия важно сопоставить заявленные свойства с задачей детали и заранее определить, как будет подтверждаться результат. Испытание в солевом тумане помогает сравнить поведение образцов в установленном режиме, но не доказывает автоматически, что деталь будет служить одинаково в любой эксплуатационной среде.
Как связать покрытие, оборудование и проверку
Опишите материал детали и требуемые свойства покрытия.
Уточните, какие этапы подготовки и нанесения поддерживает оборудование.
Задайте способ измерения каждого критерия приемки.
Выберите стандарт и режим коррозионного испытания, если он требуется.
Сопоставьте лабораторные результаты с условиями эксплуатации детали.
Такой порядок применим и при оценке решений для нефтяного оборудования, и при выборе покрытия для стальных деталей. Сначала формируют требования к поверхности и условиям службы, затем выбирают процесс нанесения и оборудование, после чего задают контрольные методы. Это помогает избежать ситуации, когда технологическую установку уже приобрели, а способ проверки результата и критерии отказа еще не согласованы.
Безопасность, запуск и самостоятельное нанесение
Самостоятельное нанесение покрытий на производстве требует не только установки, но и готовности участка выполнять процесс безопасно и повторяемо.
ГОСТ 12.3.008-75 устанавливает требования безопасности при производстве покрытий и указывает на необходимость соответствия оборудования требованиям ГОСТ 12.2.003-91. Эти документы следует учитывать при подготовке техзадания и оценке предложения поставщика, а не только на этапе запуска.
Перед закупкой определите, какие операции предприятие будет выполнять самостоятельно, а какие останутся за подрядчиком или лабораторией. От этого зависит состав оборудования, оснастки, приборов и контрольных процедур. Если в план входит проверка коррозионной стойкости, заранее решите, будет ли испытание проводиться на собственном участке или в лаборатории. В обоих случаях метод и критерии оценки должны быть согласованы с требованиями к изделию.
Проверка готовности участка
Составить перечень операций от подготовки поверхности до контроля готового покрытия.
Определить требования к оборудованию, оснастке, приборам и материалам.
Проверить применимые требования безопасности по ГОСТ 12.3.008-75 и ГОСТ 12.2.003-91.
Назначить методы контроля и числовые критерии приемки.
Сверить применимые стандарты испытаний и условия подготовки образцов.
Зафиксировать порядок регистрации результатов и действий при несоответствии.
Для ионно-плазменных процессов дополнительно учитывают требования ГОСТ Р 71680-2024 к оборудованию, оснастке, приборам, инструментам и материалам. Если предусмотрен контроль рабочих поверхностей катодов, в документации можно указать требование Ra не более 0,63 мкм на базовой длине 0,8 мм. Для коррозионных испытаний требования определяют отдельно: в зависимости от задачи это могут быть ISO 9227, ГОСТ 9.913-90, ГОСТ 30630.2.5-2013 или IEC 60068-2-11 и IEC 60068-2-52.
Итогом подготовки должен стать комплект требований, по которому инженер оценивает применимость процесса, а закупщик сравнивает состав и стоимость решений. В него входят описание деталей, свойства покрытия, конфигурация оборудования, требования безопасности, методы контроля и критерии приемки. Такой подход позволяет обсуждать не абстрактную установку, а полноценный технологический процесс.
Часто задаваемые вопросы
Как выбрать оборудование для нанесения гальванического покрытия?
Сначала определите материал и геометрию деталей, требуемые свойства слоя и критерии приемки. Затем запросите состав оборудования, оснастки и средств контроля, необходимых для выбранного процесса. Сравнивайте предложения по одинаковому техническому заданию, учитывая требования безопасности и применимые методы проверки покрытия.
Как выбрать оборудование для нанесения порошковых покрытий?
Определите требования к покрытию и детали, затем уточните, какие операции и средства контроля входят в предлагаемую конфигурацию. Универсального комплекта для всех процессов нет: порошковое нанесение, гальваника и вакуумные технологии требуют разных классов оборудования. Техническое задание должно описывать результат и способ его приемки.
Что показывает испытание в солевом тумане?
Оно помогает сравнивать коррозионную стойкость образцов в заданных условиях и по выбранному стандарту. Например, ISO 9227 включает режимы NSS, AASS и CASS. Результат такого испытания не равен сроку службы детали в реальной среде, поэтому его рассматривают вместе с условиями эксплуатации и требованиями к покрытию.
Нужно ли ждать 24 часа перед испытанием покрытия?
Для ряда изделий испытание в нейтральном солевом тумане проводят не ранее чем через 24 часа после нанесения. Это не универсальный срок для всех покрытий и изделий. Перед испытанием нужно сверить требования применимого стандарта и документации на изделие, включая порядок подготовки и состояние образца.
Заключение
Оборудование для нанесения покрытий подбирают по назначению детали, требуемым свойствам слоя, выбранной технологии, критериям контроля и требованиям безопасности. Гальваническое, порошковое, вакуумное и ионно-плазменное нанесение требуют разных установок и оснастки. Испытание в солевом тумане выбирают по стандарту и режиму, помня, что оно помогает сравнивать образцы, но не заменяет оценку условий эксплуатации.
Следующий шаг - подготовить техническое задание с описанием деталей, требований к покрытию, метода испытания и критериев приемки. Затем по нему запросить состав оборудования, оснастки и средств контроля, отдельно проверив соответствие требованиям безопасности.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное твердосмазочное покрытие помогает восстановить анодный слой алюминия и снизить трение для деталей из сплава Д16.
Смазка резиновых уплотнений в металлических корпусах: как выбрать подходящий состав и обеспечить надежное скольжение с учетом всех факторов.
Выбирайте покрытие для скольжения на алюминий Д16 с учетом подготовки поверхности, адгезии и износостойкости.