
Почему метод окунания не обеспечивает заданную толщину слоя покрытия в точном машиностроении
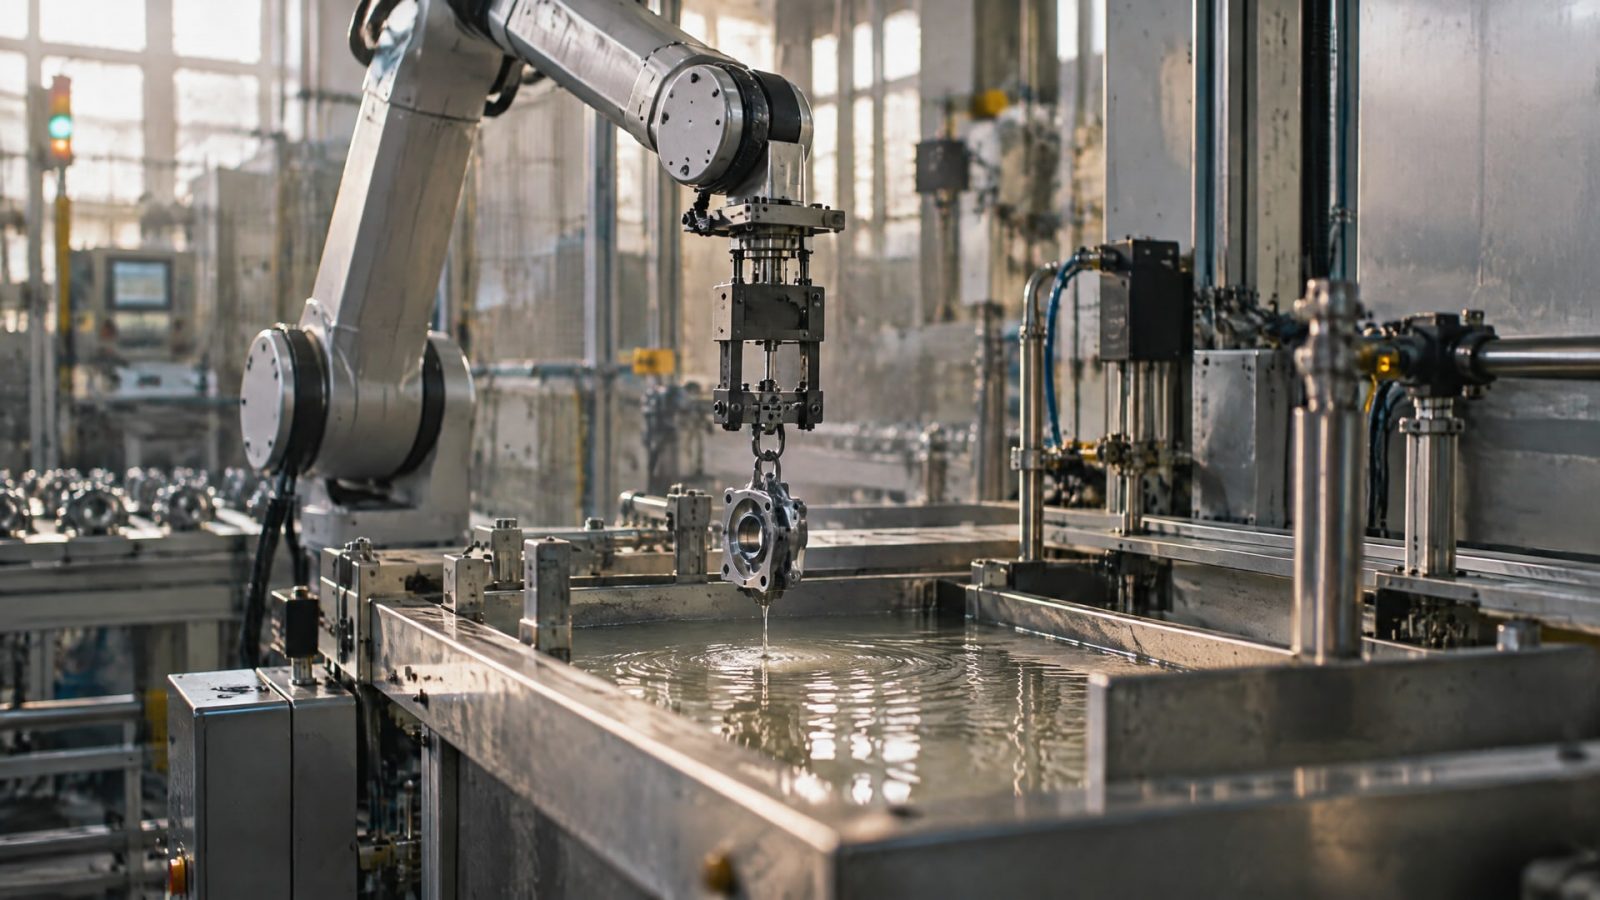
Метод окунания трудно применять там, где толщина слоя покрытия должна быть предсказуемой, а геометрия детали - сохранена в заданных пределах. Толщина зависит от скорости извлечения детали, вязкости и температуры материала, содержания твердых веществ и условий смачивания. Поэтому один и тот же режим не гарантирует одинаковый результат на поверхностях разной формы и на каждой детали в партии.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают методы нанесения покрытий для деталей машин и насосов. Разберем, почему окунание затрудняет контроль слоя, как измеряют толщину по стандартизованным методикам и что учитывать, если покрытие должно защищать от износа или эрозии.
Почему окунание затрудняет контроль толщины слоя покрытия
При окунании деталь погружают в материал, а затем извлекают.
Толщина сформированного слоя зависит от скорости извлечения, вязкости, температуры, содержания твердых веществ и условий смачивания. Если эти параметры меняются, меняется и результат. Поэтому окунание не дает само по себе гарантии, что покрытие будет одинаковым на разных деталях и участках поверхности.
От чего зависит результат
Скорость извлечения влияет на количество материала, остающегося на поверхности. Вязкость и содержание твердых веществ также меняют формирование пленки, а температура может влиять на свойства материала в процессе нанесения. В источниках отмечено, что в «почти ньютоновом» режиме толщину слоя можно описывать уравнением Ландау–Левича, однако этот подход не отменяет зависимости результата от параметров процесса.
Для точного машиностроения важна не только средняя толщина, но и повторяемость. На деталях сложной формы условия смачивания и стекания материала могут различаться на кромках, во внутренних отверстиях и в сопряжениях. Если слой распределен неравномерно, он может повлиять на посадки и балансировку, а фактическую толщину в конкретной зоне нельзя надежно определить по общему виду детали.
Почему процесс приходится стабилизировать
Даже при окунании требуется контролировать режим и проверять результат измерениями. Заданная скорость извлечения и стабильные свойства материала уменьшают вариации, но не заменяют проверку толщины. Для ответственной детали технологию нанесения выбирают с учетом допуска, геометрии и способа контроля, а не только исходя из удобства погружения.
Именно поэтому окунание сложно использовать как универсальный способ получения точного слоя. Если допуски по толщине жесткие, сначала определяют целевое значение и метод измерения, затем оценивают, позволит ли выбранный процесс стабильно его выдерживать.
Как геометрия детали влияет на равномерность покрытия
Окунание осложняет контроль слоя на деталях с отверстиями, кромками, сложными переходами и сопряжениями.
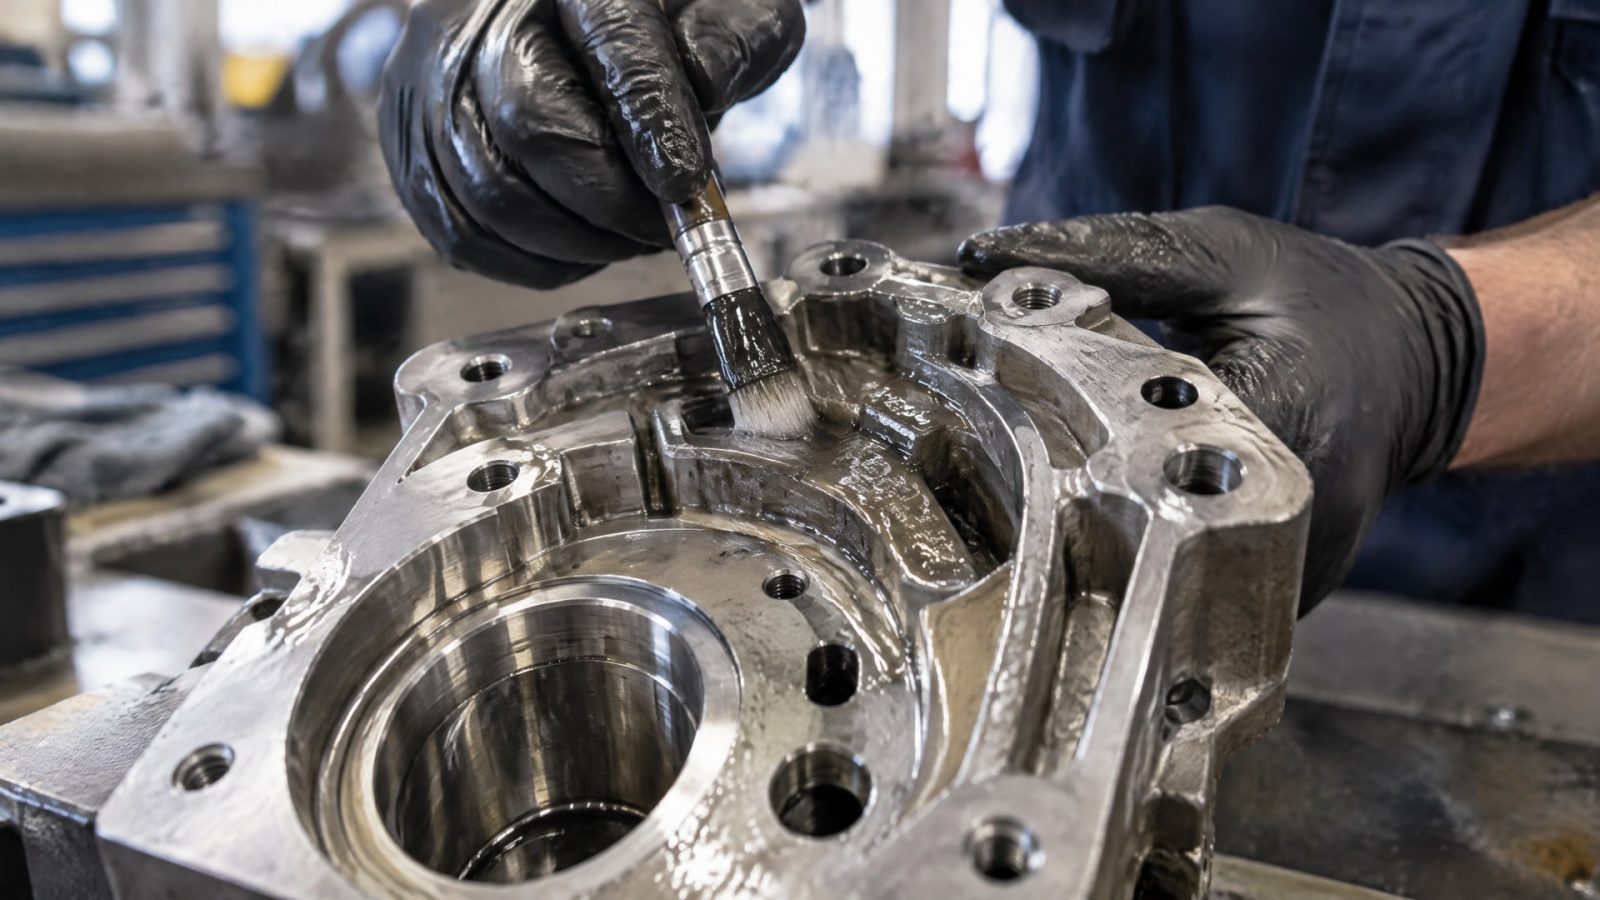
Материал должен смочить поверхность и сформировать пленку, а после извлечения - распределиться и стечь. Участки сложной геометрии могут отличаться по условиям нанесения, поэтому одинаковый результат на всей детали нельзя считать гарантированным.
Для точных узлов это имеет практическое значение: покрытие не должно нарушать посадки и геометрию сопрягаемых поверхностей. Толщина, приемлемая на открытой поверхности, может оказаться нежелательной в отверстии или в зоне соединения. Поэтому контроль только усредненного значения не всегда отвечает задаче: нужно понимать, в каких местах и каким методом измеряют слой.
Связь толщины с измерениями
ISO 2808:2019 описывает методы измерения толщины мокрой и сухой пленки, а также неотвержденных порошковых слоев. Стандарт соотносит методы с областями применения и точностью. Это важно при планировании контроля: результат измерения зависит не только от прибора, но и от выбранной методики, типа покрытия и условий измерения.
Для измерения металлических покрытий методом ступеньки ISO 4518 задает диапазон от 0,01 мкм до 1000 мкм. Метод применим на плоских поверхностях, а на цилиндрических - при соблюдении условий. Такой диапазон показывает, что при тонких слоях способ контроля подбирают под задачу, а не заменяют измерение визуальной оценкой.
Перед выбором технологии следует определить участки, где толщина влияет на сборку и работу узла. Затем нужно выбрать метод, который подходит для материала покрытия, основы и формы поверхности. Если окунание не обеспечивает нужной повторяемости на критичных зонах, стоит рассмотреть другой процесс нанесения.
Измерение толщины покрытия: какой метод выбрать
Измерение подтверждает, соответствует ли слой заданным требованиям.
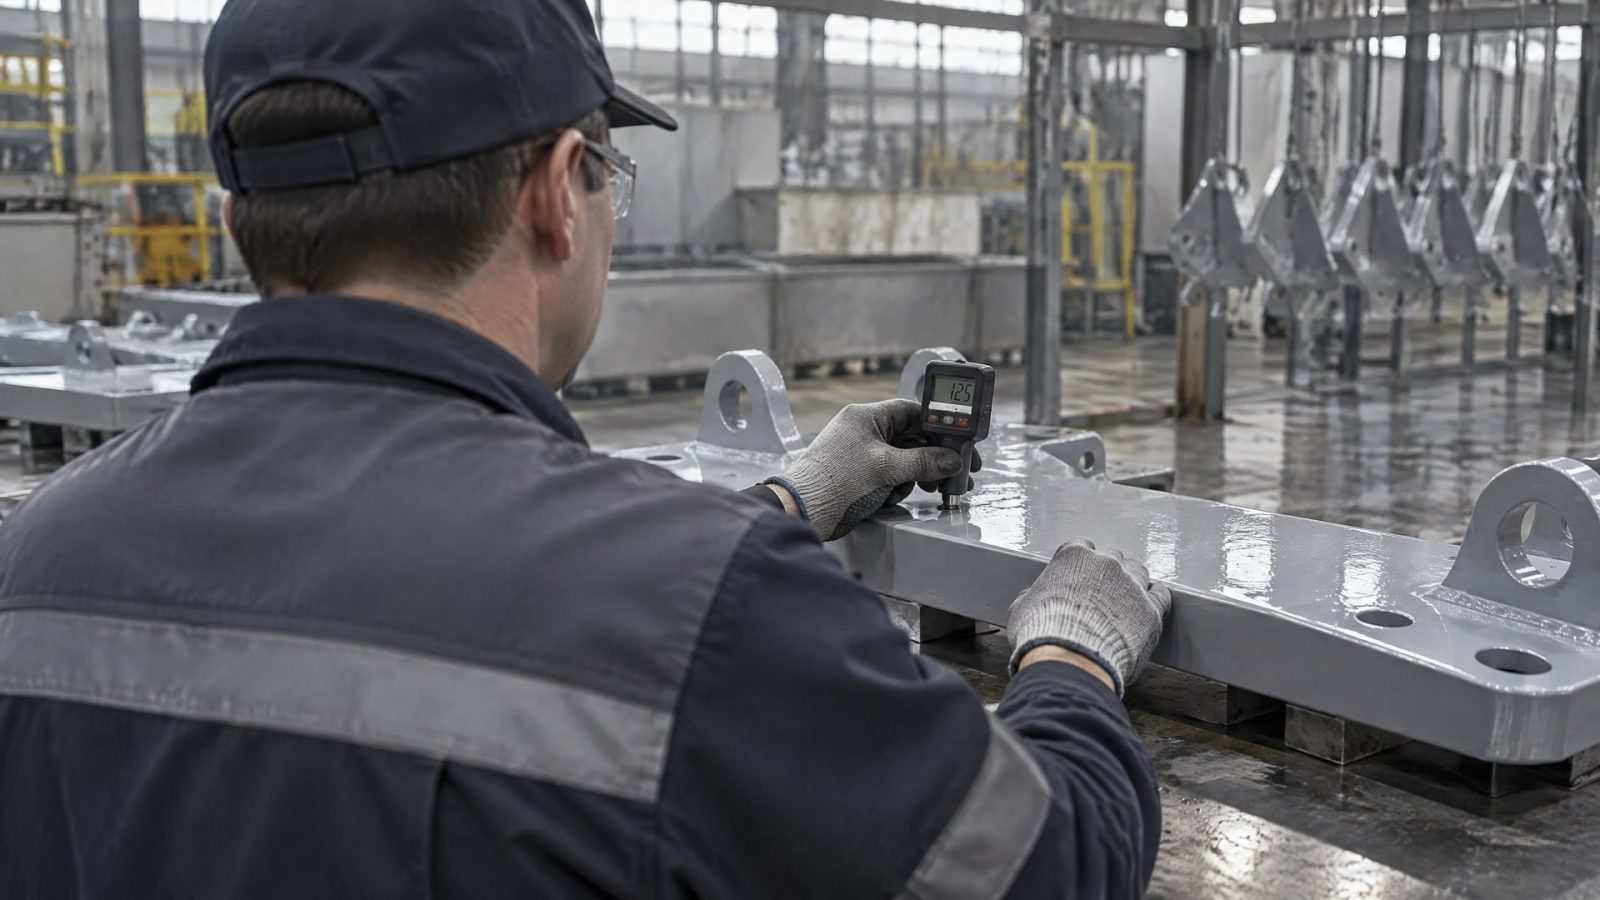
Универсального способа для любых покрытий нет: методы зависят от типа покрытия, материала подложки и диапазона толщины. Поэтому в технической документации важно указывать не только целевую толщину, но и способ ее проверки.
ISO 2808:2019 рассматривает измерение мокрой пленки, сухой пленки и неотвержденных порошковых слоев. Для металлических и неметаллических покрытий на металле применяют, в частности, методы, связанные с ISO 2178, ISO 2360, ISO 3497 и ISO 3543. Выбор конкретного метода зависит от сочетания покрытия и основы.
Магнитный и вихретоковый контроль
ASTM E376 описывает измерение толщины магнитными и вихретоковыми методами. В идеальных условиях точность составляет ±10% от истинной толщины или ±2,5 мкм - выбирают большее значение. Эти величины помогают оценить ограничения измерения: при тонком слое погрешность метода может быть сопоставима с тем диапазоном, который требуется контролировать.
Для металлических покрытий ISO 4518 предусматривает метод ступеньки в диапазоне от 0,01 мкм до 1000 мкм. Он применим на плоских поверхностях и при соблюдении условий - на цилиндрических. Другие стандартизованные методы включают рентгенофлуоресцентный контроль и измерения на микрошлифе; их применимость определяется материалом и требованиями к измерению.
Если толщина слоя покрытия задана допуском, на этапе подготовки технологии важно сверить этот допуск с возможностями метода контроля. Измерение «на глаз» не подтверждает толщину, а неподходящий прибор может не дать нужной точности. Поэтому метод контроля выбирают одновременно с технологией нанесения.
Толщина покрытия и ресурс детали: почему больше не всегда лучше
Толщина слоя влияет на геометрию детали, но сама по себе не гарантирует требуемый ресурс.
Для точного узла важна толщина, соответствующая проектному диапазону, условиям работы и способу контроля. Избыточный слой может оказаться неудобным из-за геометрии, а недостаточный - не обеспечить предусмотренную защиту.
Это особенно важно для деталей, которые работают при абразивном или эрозионном воздействии. В материалах по покрытиям для узлов с высоким износом приводятся диапазоны 200–3000 мкм для термонапыленных карбидных покрытий и 400–2000 мкм для эрозионностойких органических покрытий. Эти значения относятся к конкретным типам покрытий и не задают универсальную толщину для любой детали.
Что учитывать при назначении толщины
При выборе покрытия учитывают не только толщину, но и адгезию, шероховатость, геометрию детали и метод последующего измерения. Если для слоя предполагается механическая обработка, это также следует учитывать в технологической последовательности. Для ответственных поверхностей важно заранее определить, какая толщина должна быть после нанесения и контроля.
Утверждение «чем толще, тем лучше» не учитывает требований к посадкам и геометрии. Корректнее задавать диапазон, который связан с задачей защиты и подтверждается измерением. Ресурс детали оценивают с учетом условий эксплуатации и характеристик покрытия, а не по одному показателю толщины.
Покрытие деталей насоса: защита от эрозионного и абразивного износа
В насосных узлах слой покрытия выбирают с учетом характера износа и геометрии детали.
Для деталей, подверженных эрозионному и абразивному воздействию, в отраслевых материалах описаны специализированные покрытия с заданными диапазонами толщины. Это отличается от подхода, при котором слой формируется окунанием без жестко заданного контроля результата.
Для термонапыленных карбидных покрытий приводится диапазон 200–3000 мкм. Для эрозионностойких органических покрытий, которые применяют, когда толстое напыление неудобно из-за геометрии, указан диапазон 400–2000 мкм. Эти параметры нельзя переносить на любой насос или рабочее колесо: подходящий тип и толщину определяют для конкретной детали и условий эксплуатации.
Как связать покрытие с геометрией насоса
Перед выбором технологии определяют поверхности, которым нужна защита, и зоны, где слой может повлиять на размеры детали. Затем устанавливают целевую толщину и способ контроля. Для сложной геометрии важно проверить, возможно ли измерить слой в нужных местах и подтвердить его соответствие заданному диапазону.
Окунание может быть неудобно, если требуется контролируемая толщина на лопастях, кромках и сопряжениях. В таких случаях выбирают процесс, который позволяет задать толщину и проверить ее измерением. Для защиты деталей насоса от эрозионного износа ориентируются на покрытие, соответствующее рабочей задаче, а не на максимально возможную толщину.
Как выбрать методы нанесения покрытий для точной детали
Выбор технологии начинается с требований к готовой детали.
Сначала задают целевую толщину и допустимое отклонение, затем учитывают геометрию, материал основы, свойства покрытия и условия эксплуатации. После этого выбирают метод нанесения и контроль, который позволит подтвердить результат.
Такой порядок помогает оценить, подходит ли окунание. Если толщина зависит от переменных процесса, а на детали есть участки с разными условиями смачивания и стекания, нужно проверить повторяемость результата на этих участках. При этом измерительная методика должна соответствовать типу покрытия и подложки: ISO 2808:2019 охватывает разные состояния покрытия, а ASTM E376 описывает магнитный и вихретоковый контроль.
Практическая последовательность выбора
Определить, какие поверхности требуют защиты и где толщина влияет на посадки или балансировку.
Задать целевую толщину покрытия и допустимый диапазон для конкретной детали.
Выбрать способ измерения с учетом материала основы, типа покрытия и геометрии поверхности.
Проверить, насколько процесс нанесения управляем и повторяем на сложных участках.
Сопоставить результаты контроля с требованиями до запуска детали в работу.
Если слой тонкий, важно учитывать точность измерительного метода. Для магнитного и вихретокового контроля по ASTM E376 в идеальных условиях указана точность ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, какое значение больше. Для металлического покрытия метод ступеньки по ISO 4518 охватывает диапазон от 0,01 мкм до 1000 мкм. Эти параметры помогают подобрать контроль, но не заменяют проверку его применимости к конкретной детали.
Часто задаваемые вопросы
Как измеряют толщину сухого слоя покрытия?
Метод выбирают по типу покрытия и материалу основы. ISO 2808:2019 описывает измерение сухой пленки наряду с мокрой и неотвержденными порошковыми слоями. Для металлических подложек могут применяться магнитные и вихретоковые методы; ASTM E376 указывает для них точность в идеальных условиях ±10% от истинной толщины или ±2,5 мкм, в зависимости от того, что больше.
Одинакова ли толщина покрытия после каждого окунания?
Нет, одинаковая толщина не гарантируется только самим фактом окунания. На результат влияют скорость извлечения, вязкость, содержание твердых веществ, температура и условия смачивания. Для повторяемости нужно стабилизировать процесс и проверять слой измерением. На сложной геометрии условия формирования покрытия могут отличаться на кромках, в отверстиях и сопряжениях.
Какую толщину покрытия выбрать для детали насоса?
Универсального значения для всех насосных деталей нет. В отраслевых материалах для термонапыленных карбидных покрытий приводится диапазон 200–3000 мкм, а для эрозионностойких органических покрытий - 400–2000 мкм. Выбор зависит от детали, характера износа, геометрии и возможности контролировать толщину.
Можно ли определить толщину слоя покрытия визуально?
Визуальная оценка не подтверждает фактическую толщину. Стандартизованные методы различаются по типу покрытия, материалу подложки и диапазону измерений. Например, ISO 2808:2019 охватывает несколько видов измеряемого слоя, а ISO 4518 задает метод ступеньки для металлических покрытий. Метод контроля подбирают под конкретную задачу.
Заключение
Метод окунания не всегда подходит для точного машиностроения, потому что толщина слоя зависит от параметров процесса и условий на поверхности детали. На сложной геометрии труднее обеспечить равномерность, а без измерения нельзя подтвердить, что покрытие не нарушит посадки и соответствует требованиям к защите.
Следующий шаг - задать целевую толщину, определить зоны контроля и выбрать метод измерения, подходящий для материала основы и покрытия. После этого можно сравнить окунание с другими методами нанесения и выбрать тот, который обеспечивает требуемую повторяемость и подтверждаемый результат.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку дозатора пищевой продукции, чтобы обеспечить безопасность и стабильность производства.
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и контролировать работу для долговечности оборудования.
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от износа и коррозии, а также как правильно проводить обслуживание.