
Смазка для пищевого дозатора: влияние H1 на скорость и точность фасовки порошков
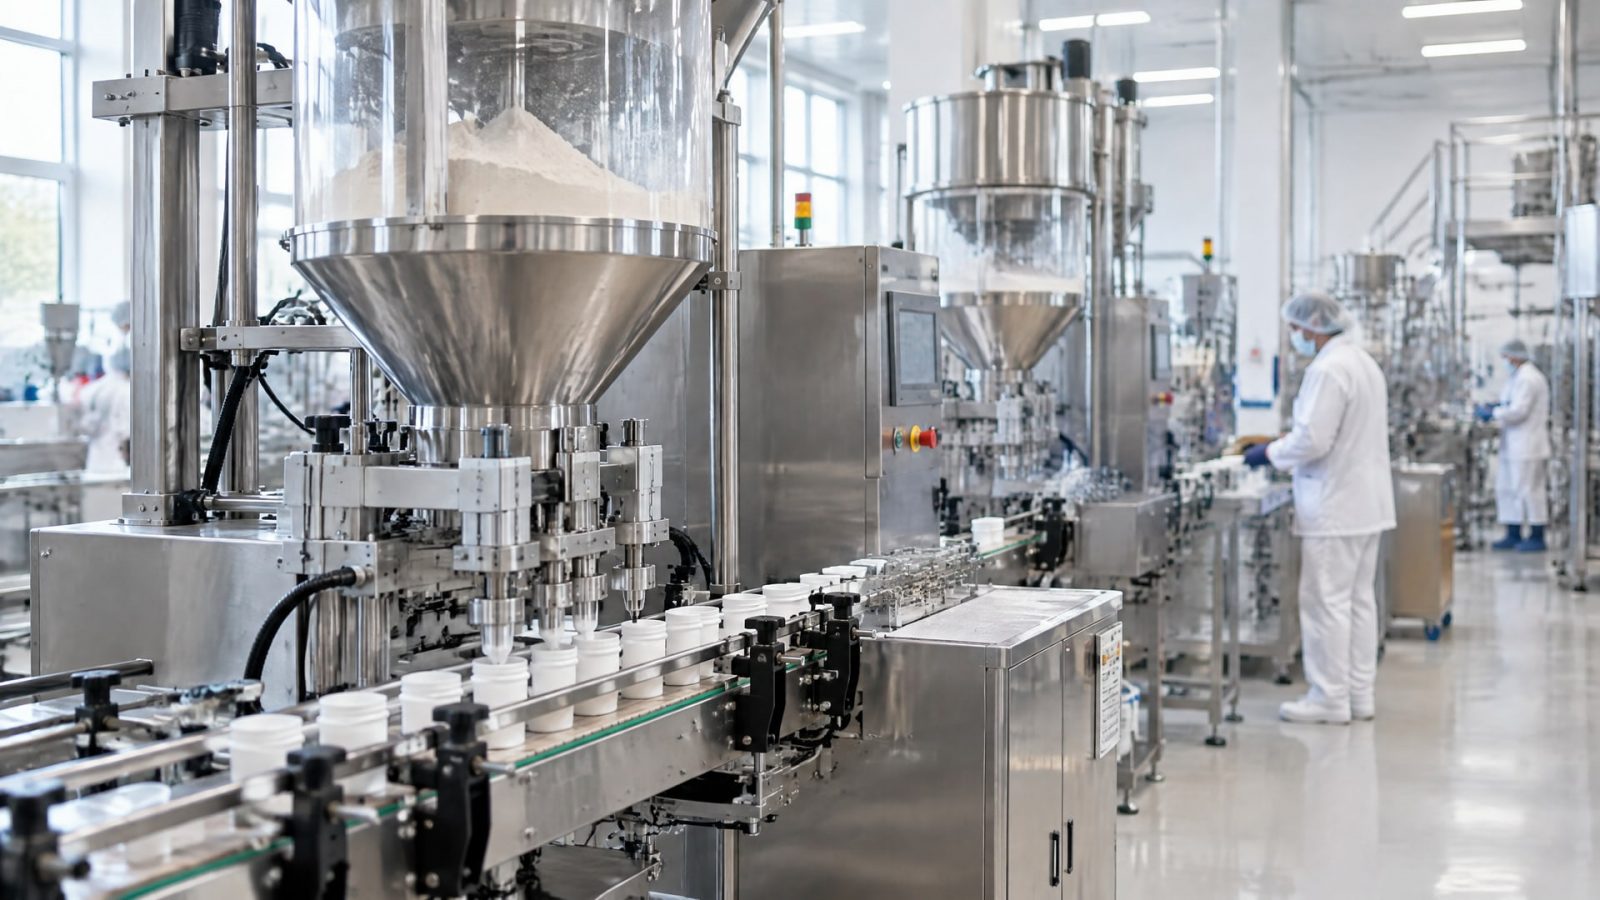
H1-смазка не ускоряет фасовку порошков напрямую и сама по себе не повышает точность дозирования. Ее задача - поддерживать работу узлов оборудования и снижать риск проблем с пищевой безопасностью при случайном, технически неизбежном контакте смазки с продуктом. Это может помочь избежать остановок и внеплановой разборки линии, а значит, косвенно поддержать стабильную производительность.
Статья полезна инженерам, техническим специалистам и снабженцам пищевых производств. Разберем, как подбирать смазку для пищевого дозатора, почему избыток смазочного материала способен навредить фасовке и чем отличаются требования NSF H1 и ISO 21469.
Как смазка для пищевого дозатора влияет на скорость и точность фасовки
Скорость фасовки определяют конструкция машины, настройки дозирующего механизма, стабильность привода и состояние рабочих узлов.
H1-смазка не меняет геометрию дозатора и не корректирует его настройки. Поэтому ожидать от нее самостоятельного увеличения производительности или точности не следует.
Влияние смазки проявляется косвенно. Если подшипники, направляющие, кулачки, редукторы или приводы работают стабильно, меньше вероятность, что фасовочную линию придется останавливать для устранения неисправности или очистки. H1 помогает выбрать смазочный материал для узлов, где возможен случайный контакт с пищей, но не заменяет техническое обслуживание оборудования.
Для фасовки порошков важно не допускать миграции смазки к продукту и не создавать условий для накопления пыли. Излишек материала способен загрязнять прилегающие поверхности, способствовать налипанию порошка и увеличивать сопротивление движению деталей. В результате смазка, которую нанесли с избытком или неправильно выбрали для узла, может мешать стабильной работе машины вместо того, чтобы поддерживать ее.
Что определяет точность фасовки
Смазка влияет на точность фасовки только через состояние механических узлов. Если движение деталей стало нестабильным, стоит проверить оборудование, настройки и регламент обслуживания, а не рассчитывать, что замена смазки сама по себе исправит дозирование.
При диагностике полезно разделять два вопроса:
Есть ли у смазки нужный допуск для зоны, где возможен случайный контакт с пищей?
Соответствуют ли консистенция и свойства смазки конкретному узлу, режиму работы и способу подачи?
Такой подход помогает не приписывать H1-смазке функции, которых у нее нет. Она поддерживает требования гигиены и надежность смазываемого узла, но точность дозирования проверяют по работе самого дозатора.
Как выбрать H1 для фасовки порошков
Подбор начинают с определения узла и условий его работы.
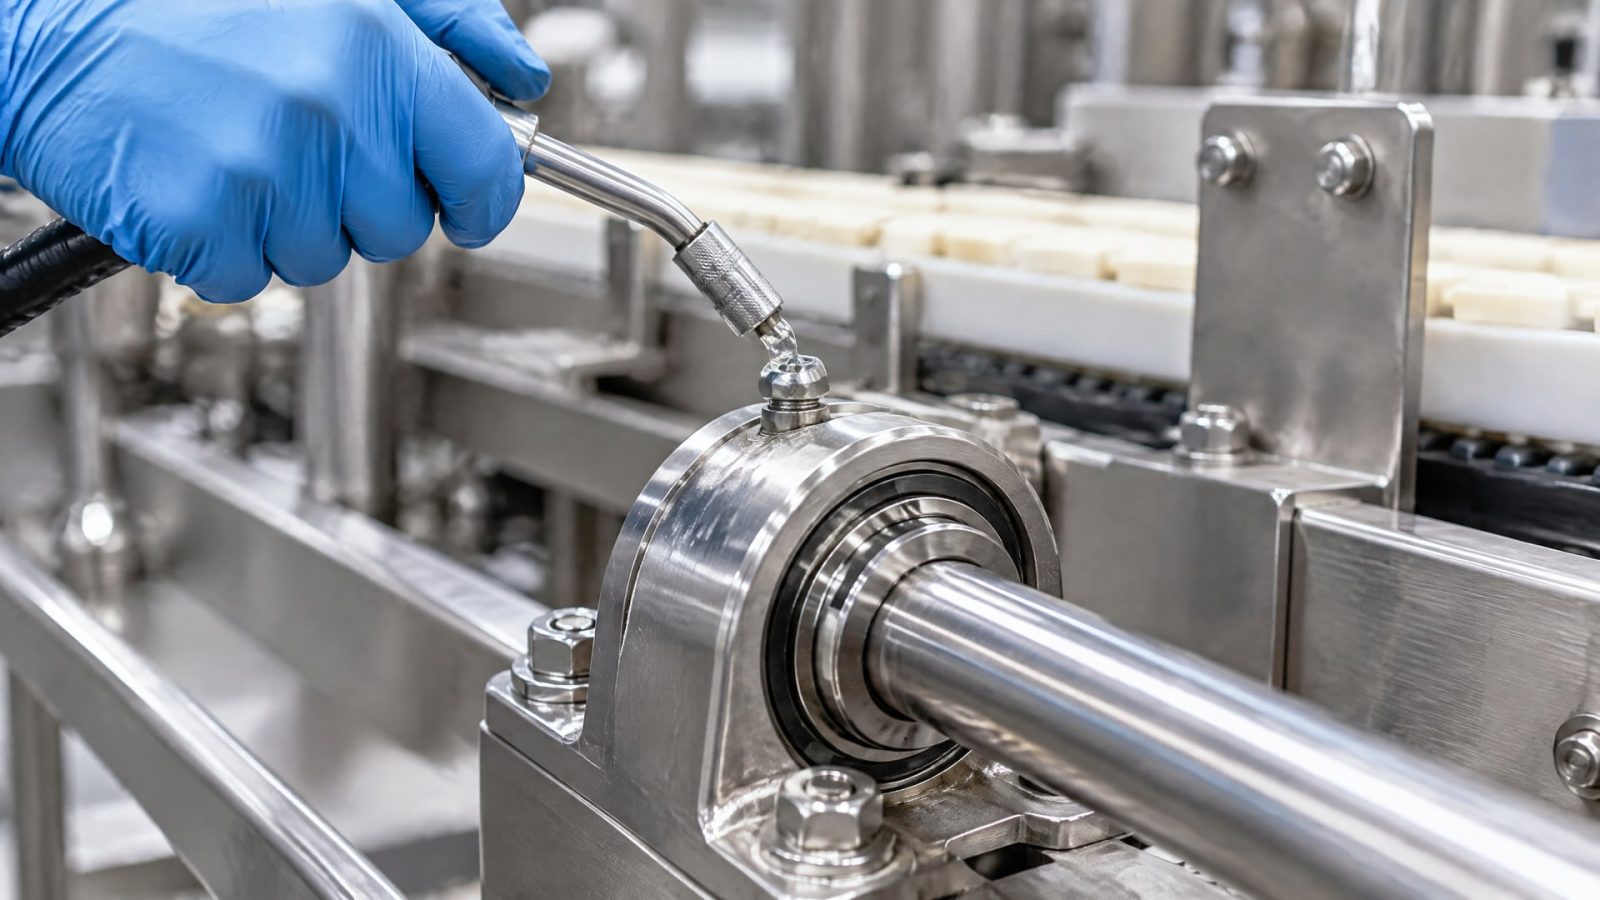
На фасовочной машине смазка может применяться в подшипниках, направляющих, редукторах, кулачках, приводах и элементах транспортерной линии. Требования к смазочному материалу зависят от скорости, температуры, нагрузки и типа дозатора. Универсальной H1-смазки для всех узлов и режимов нет.
Затем проверяют пищевой допуск. H1 предназначен для ситуаций, где возможен случайный, технически неизбежный контакт смазки с пищей. Это не означает, что смазку можно наносить в зону продукта без ограничений. Принцип применения остается прежним: использовать минимальное количество, достаточное для технического эффекта.
При выборе консистенции учитывают конструкцию точки смазывания и способ подачи. В каталогах пищевых смазок встречаются классы NLGI 0, NLGI 1 и NLGI 2. NLGI обозначает класс консистенции, а не тип смазки и не меру ее адгезии. Подходящий класс и другие параметры нужно сверять с документацией оборудования и техническим описанием конкретного продукта.
Что проверить перед выбором
Нужен ли узлу допуск NSF H1 из-за вероятности случайного контакта с пищей.
Каковы скорость, температура и нагрузка в точке смазывания.
Подходит ли консистенция для конструкции узла и системы подачи.
Совместима ли смазка с пластиками и эластомерами оборудования.
Устойчива ли смазочная пленка к условиям эксплуатации и не склонна ли смазка к чрезмерному растеканию.
Какое количество материала требуется для технического эффекта.
Для фасовки порошков особенно важны стабильность смазочной пленки и контроль ее количества. Если материал мигрирует к дозирующей зоне, собирает пыль или налипает на поверхности, стоит проверить правильность выбора и нанесения. Снабженцу при закупке важно сверить не только категорию H1, но и спецификацию смазки с требованиями производителя оборудования.
H1 и ISO 21469: в чем разница
NSF H1 относится к смазкам, применение которых допускается там, где возможен случайный контакт с пищей.
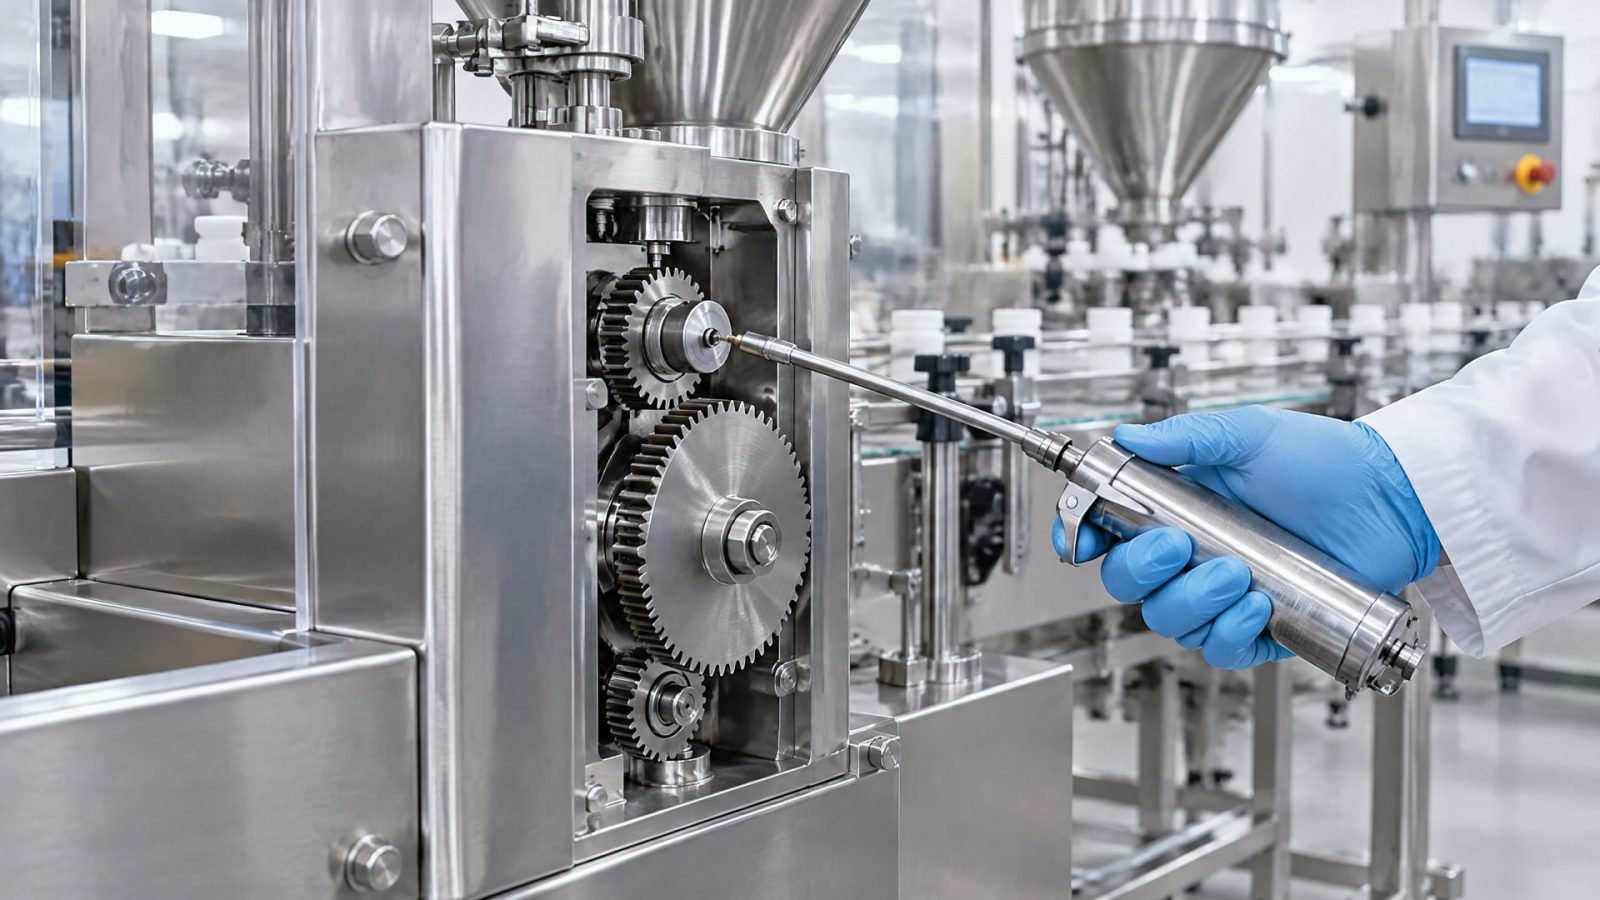
Это не разрешение на постоянный или прямой контакт. Если смазка может попасть на продукт только в технически неизбежной ситуации, H1 помогает выбрать материал для такого узла с учетом пищевой безопасности.
ISO 21469 - отдельный международный стандарт гигиенических требований к составу, производству и применению смазок, которые могут контактировать с пищей. Он охватывает более широкий круг вопросов, чем одна регистрация H1: рассматриваются не только свойства продукта, но и гигиенические аспекты его производства и применения. При этом H1 и ISO 21469 не взаимозаменяемы: нужно проверять, какие именно подтверждения есть у конкретной смазки и что требует предприятие.
В материалах о пищевых смазках также встречается ссылка на FDA 21 CFR 178.3570 для смазок, допускающих случайный контакт с пищевым продуктом. Эти обозначения не следует смешивать в одно общее понятие «пищевая смазка»: каждое относится к конкретным требованиям и подтверждениям.
Важно различать и зоны применения. H1 нужен не потому, что оборудование работает в тяжелых условиях, а из-за вероятности случайного контакта с пищей. Если такого риска нет, требование H1 не возникает автоматически. Если же вероятность контакта есть, проверяют допуск именно смазки, а не оборудования или централизованной системы смазки.
Для фасовочной машины сведения о допуске - только часть подбора. Отдельно оценивают консистенцию, совместимость с материалами оборудования и соответствие режиму работы. Данные о продукте сверяют с его технической документацией и требованиями производителя машины.
Как наносить смазку, чтобы не мешать фасовке
Для порошковых линий важны не только свойства смазки, но и дисциплина ее применения.
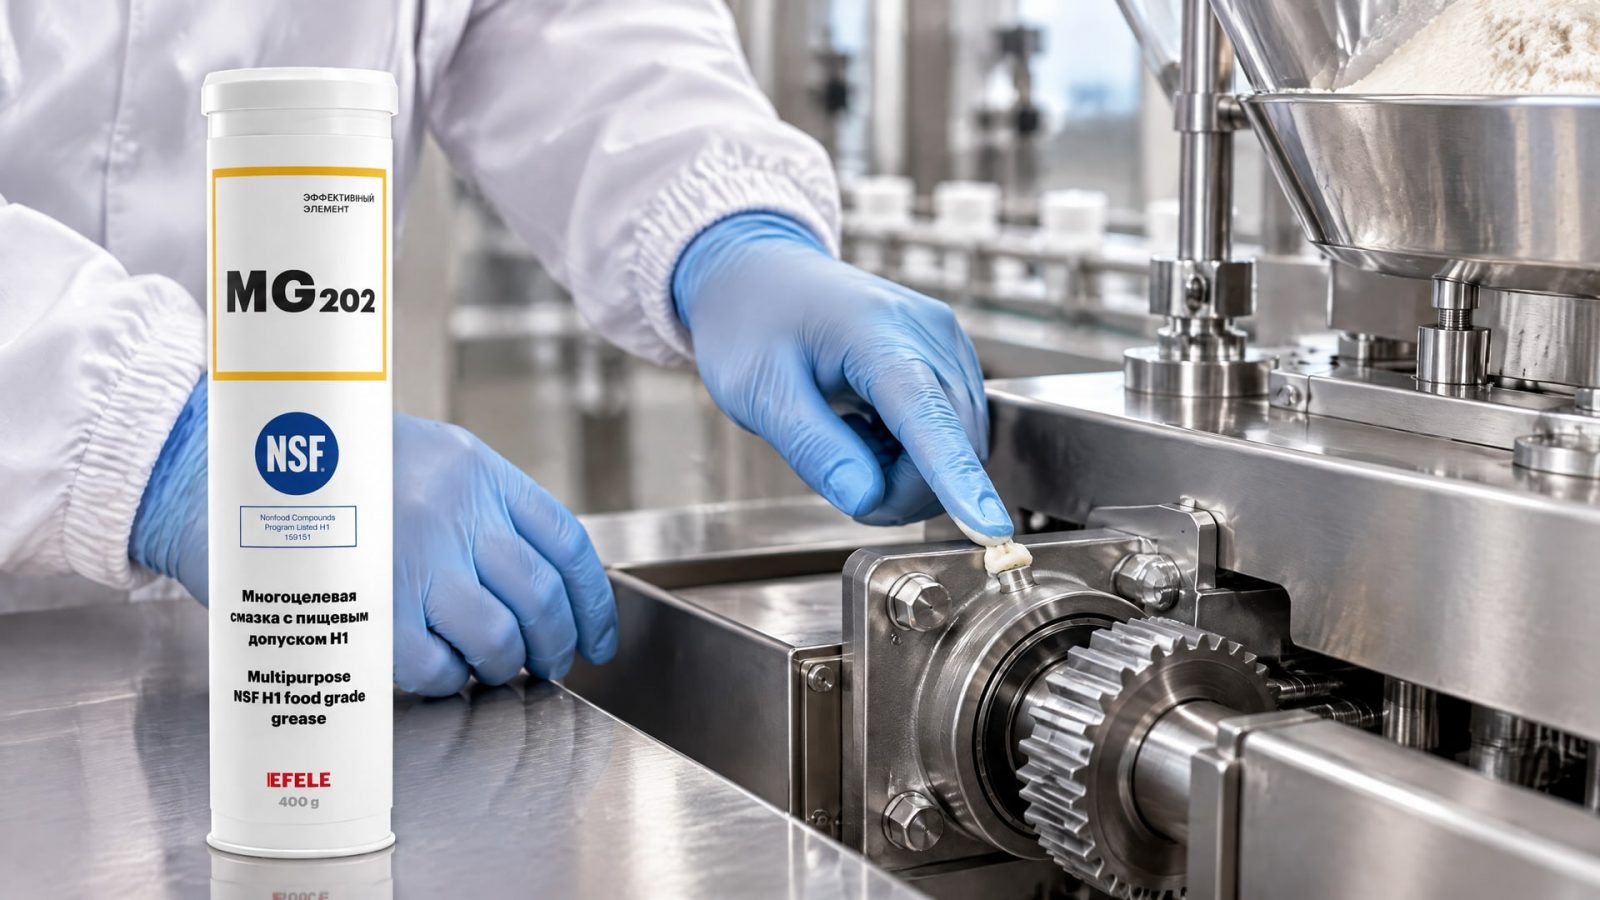
Нанесение избыточного количества повышает риск миграции к продукту и накопления пыли. Поэтому ориентируются на минимальное количество, достаточное для технического эффекта, и закрепляют порядок смазывания в регламенте по конкретным точкам.
Не стоит ждать появления шума, чтобы смазать узел. Регламент по точкам помогает выполнять обслуживание планово и снижает вероятность случайного переизбытка материала. При этом универсальный интервал обслуживания нельзя назначить без данных о конкретной машине: его согласуют с производителем оборудования с учетом скорости, температуры, нагрузки и типа дозатора.
Проблемы фасовочной линии могут быть связаны не только с выбором смазки. Налипание порошка, нестабильность дозирования или повышенное сопротивление деталей требуют проверки состояния узла и качества нанесения. Если оборудование разбирают, важно убедиться, что смазка осталась в предусмотренной точке и не попала на поверхности, соприкасающиеся с продуктом.
Решение для узлов с возможным случайным контактом
На пищевом производстве сочетание H1-допуска и соответствия смазки условиям работы узла помогает учитывать требования гигиены без избыточного нанесения материала. Для смазывания оборудования с возможным случайным контактом с пищей применяют EFELE MG-202 с допуском NSF H1. Это многоцелевая пластичная смазка; ее соответствие конкретной точке фасовочной машины нужно сверять с документацией оборудования и техническим описанием продукта.
Такой подбор не гарантирует заданную скорость фасовки и не заменяет проверку точности дозатора. После выбора смазки сохраняют контроль за количеством нанесения, состоянием узла и чистотой прилегающих поверхностей. Если линия продолжает работать нестабильно, отдельно проверяют привод, дозирующий механизм и настройки машины.
Как контролировать смазку на фасовочной линии
Контроль начинают с карты точек смазывания.
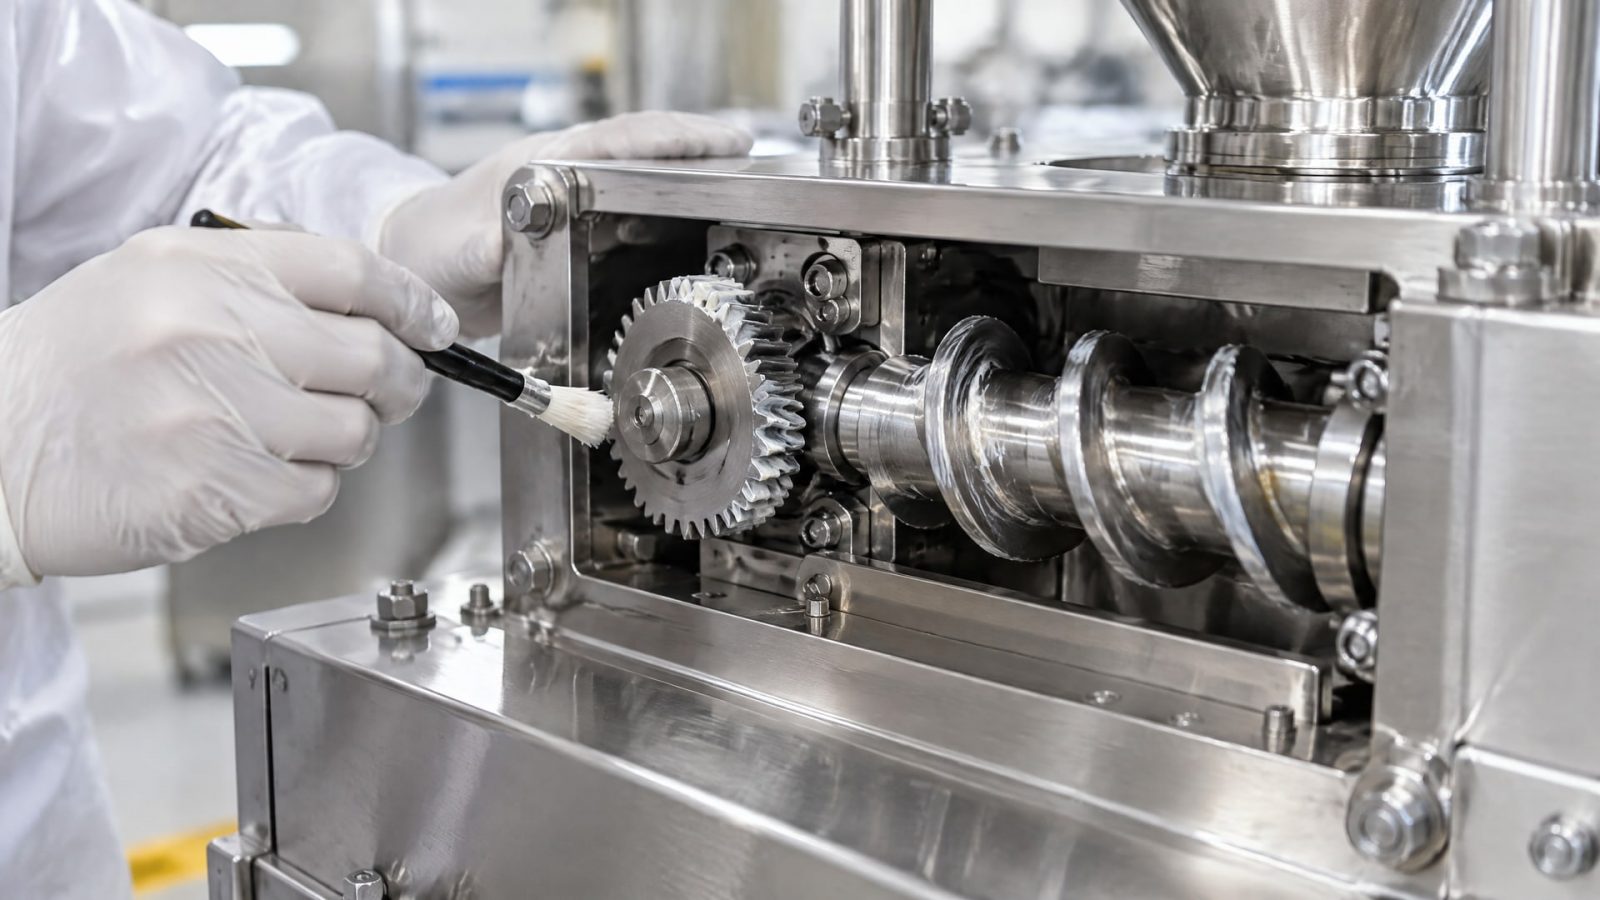
Для каждого узла фиксируют, какой материал требуется, где его наносят и как проверяют состояние точки. Такой регламент помогает не подменять обслуживание произвольным нанесением смазки по симптомам и снижает вероятность ее избытка.
Следующий шаг - проверка соответствия выбранного продукта условиям эксплуатации. Сверяют допуск H1, класс консистенции, совместимость с материалами оборудования и рекомендации производителя машины. Например, наличие маркировки NSF H1 само по себе не подтверждает, что продукт подходит для любого подшипника, редуктора или направляющей.
Если после обслуживания изменилась работа линии, оценивают состояние узла и его смазку отдельно от точности дозирования. H1 не исправляет износ механизма и не заменяет регулировку дозатора. Для оценки стабильности фасовки сопоставляют работу привода и дозирующего механизма с настройками оборудования, а также проверяют, не попала ли смазка на поверхности, где она может собирать порошок.
Практический порядок проверки
Определить точки смазывания и вероятность случайного контакта каждой из них с пищей.
Уточнить требования производителя оборудования к смазке и способу ее подачи.
Сверить допуск, класс консистенции и совместимость с материалами узла.
Наносить минимально достаточное количество по установленному регламенту.
При отклонениях в работе проверять отдельно смазанный узел, привод и настройки дозатора.
Такой порядок помогает разбирать причины остановок и нестабильной фасовки без предположения, что любая проблема связана с недостатком смазки. Снабженец при повторной закупке может сверить спецификацию с установленными требованиями, а инженер - проверить, сохраняются ли условия применения на конкретном участке.
Часто задаваемые вопросы
H1-смазка увеличивает скорость фасовки порошков?
Нет, сама по себе H1-смазка не ускоряет дозирование. Скорость зависит от конструкции машины, настроек, стабильности привода и состояния узлов. Смазка может косвенно поддерживать производительность, если помогает избежать связанных с обслуживанием остановок и внеплановой разборки оборудования.
Повышает ли смазка точность фасовки?
H1-допуск не означает, что смазка улучшает точность дозатора. Точность определяют механика, настройки и стабильность работы привода. Смазка поддерживает работу конкретных узлов, но при отклонениях дозирования необходимо проверить оборудование и его регулировку, а не полагаться только на замену смазочного материала.
Можно ли наносить H1-смазку в любом количестве?
Нет. Смазку применяют в минимальном количестве, достаточном для технического эффекта. Избыток может мигрировать к дозирующей зоне, собирать пыль и способствовать налипанию порошка. Конкретное количество и порядок нанесения зависят от точки смазывания и рекомендаций производителя оборудования.
H1 и ISO 21469 означают одно и то же?
Нет. H1 относится к смазкам для зон, где возможен случайный контакт с пищей. ISO 21469 - отдельный международный стандарт гигиенических требований к составу, производству и применению таких смазок. Перед выбором проверяют, какие подтверждения есть у конкретного продукта и какие требования установлены на предприятии.
Заключение
Смазка для пищевого дозатора с допуском H1 помогает учитывать риск случайного контакта с продуктом, но не ускоряет фасовку и не повышает точность автоматически. На стабильность линии влияют правильный подбор материала для конкретного узла, минимально достаточное количество смазки, состояние механики и корректные настройки оборудования.
Следующий шаг - составить перечень точек смазывания фасовочной машины, уточнить вероятность контакта каждой точки с продуктом и сверить требования производителя оборудования с технической документацией смазки. Такой порядок поможет подобрать H1 для фасовки порошков без завышенных ожиданий от влияния смазочного материала на скорость и точность.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и контролировать работу для долговечности оборудования.
Узнайте, чем смазать капот автомобиля, чтобы защитить петли, замок и тросик от износа и коррозии, а также как правильно проводить обслуживание.
Узнайте, какие документы подтверждают статус смазки с допуском H1, помимо NSF, и как проверить их актуальность.