
Смазка для низких температур: как правильно смазывать фасовочное оборудование при морозе
При работе фасовочного оборудования в холодильных и морозильных камерах смазка должна решать две задачи одновременно: соответствовать пищевым стандартам безопасности и сохранять текучесть при температурах ниже нуля. Главная ошибка снабженцев - предположить, что пищевой допуск NSF H1 автоматически гарантирует работоспособность при морозе. На практике маркировка H1 описывает только санитарную допустимость контакта с едой, а не морозостойкость. Холод предъявляет собственные требования: смазка должна подтверждать свою минимальную рабочую температуру в техпаспорте, обычно в диапазоне от −40 до −50 °C и ниже для действительно морозных условий.
Эта статья поможет техническим специалистам и закупщикам понять, что смотреть в паспорте смазки, какие параметры выбрать для конкретного узла, и как избежать вымывания смазки, фреттинга подшипников и холодного пуска на неполную производительность.
Почему NSF H1 и температурный диапазон - разные показатели
Пищевой допуск NSF H1 означает, что смазка разрешена для случайного технически неизбежного контакта с пищей и не причинит вреда при случайном попадании в продукт.
При этом допуск не описывает температурные границы работы. На фасовочном оборудовании H1 может работать при температурах от −20 до +110 °C, а может - при −40 до +140 °C, в зависимости от конкретного состава.
Это различие критично для морозильных камер. Если закупщик берет "любую пищевую H1-смазку", она может быть рассчитана на типичные условия пищеблока: −5…+30 °C. При −40 °C такая смазка загустеет настолько, что перестанет поступать в подшипники, произойдет холодный старт с перегрузкой, и за несколько часов узел заклинит или потеряет смазку полностью.
Правильный подход: искать две независимые подтверждения одновременно.
Санитарный допуск: NSF H1, ISO 21469 (или FDA 21 CFR 178.3570 для американских объемов).
Рабочий диапазон: четко указанный минимум в техпаспорте, предпочтительно ≤ −40…−45 °C для морозных зон.
Такая дисциплина выбора исключает ошибку и защищает от незапланированных простоев оборудования в разгар сезона.
Водостойкость и стойкость к моющим средствам для фасовочного оборудования
Фасовочные машины в пищепроме регулярно моют щелочными и кислотными средствами, часто под горячей водой или паром.
Обычная пищевая смазка H1, даже если она морозостойка, может размываться или менять свои свойства при контакте с влагой и щелочью.
Результат: смазка вымывается из узла, подшипник начинает работать в режиме граничной смазки, температура в зазоре растет, металл изнашивается ускоренно. На холоде, когда вязкость и так минимальна, даже тонкая потеря смазочного слоя приводит к фреттингу (микровибрационному износу).
Для таких условий нужна водостойкая пищевая смазка. Признаки в паспорте:
Способность не эмульгироваться при контакте с водой и слабощелочными растворами (обычно указано как "не смешивается с водой" или "водоотделяемость").
Подтверждение стойкости к стандартным щелочным моющим средствам пищевого производства.
NLGI и ISO VG, выбранные так, чтобы смазка сохранила консистенцию и адгезию даже после частичного контакта с влагой.
На практике в цехах, где фасовочное оборудование работает при −30…−40 °C и подвергается регулярной влажной мойке, прижились водостойкие составы на синтетической базе с минимальной рабочей температурой до −40 °C и выше. Они удерживаются в подшипнике, не вымываются с первой же очисткой и не теряют текучесть при холоде.
Выбор консистенции NLGI при морозе и низкооборотистых подшипниках
Классификация NLGI (от 000 до 6) описывает твердость смазки, не ее способность к холоду.
Но консистенция сильно влияет на прокачиваемость при морозе и удержание в узле.
Слишком жесткая смазка (NLGI 3–4): хорошо держится в подшипнике, но при −40 °C может не поступить в зазор вообще, особенно если узел работает с частыми пусками и останавливается.
Слишком мягкая смазка (NLGI 000): легко прокачивается на холоде, но вытекает из подшипника при центробежной нагрузке и требует частого доживления.
Для фасовочного оборудования типовой выбор:
| Характер узла | Рекомендуемая консистенция | Примечание |
|---|---|---|
| Централизованная система подачи со скважинными форсунками | NLGI 0 или NLGI 00 | Низкая вязкость обеспечивает подачу при −40 °C |
| Открытые подшипники и направляющие с ручным доживлением | NLGI 1 или NLGI 2 | Баланс между текучестью на холоде и удержанием |
| Низкооборотистые (до 500 об/мин) жестко нагруженные подшипники | NLGI 1 или 2 с синтетической базой | Высокая консистенция без нарушения работы при морозе |
| Предсмазанные (герметичные) подшипники | Зависит от заводского паспорта | Обычно NLGI 2, допуск на холод проверяют в оригинальной документации |
Важный нюанс: для низкооборотистых узлов нельзя брать просто "самую мягкую" смазку. Такой подшипник работает почти без центробежной прокачки - смазка остается в нижней части и должна периодически подниматься в зазор посредством диффузии и адгезии. Слишком жидкая смазка просто вытечет через сальник, и узел останется сухим. Верный выбор - мягкая, но достаточно липкая консистенция с синтетической базой, обеспечивающей низкую вязкость без потери адгезии.
Синтетическая база (PAO) против минерального масла в мороз
Температурный коэффициент вязкости - параметр, который показывает, насколько быстро масло загустевает при охлаждении.
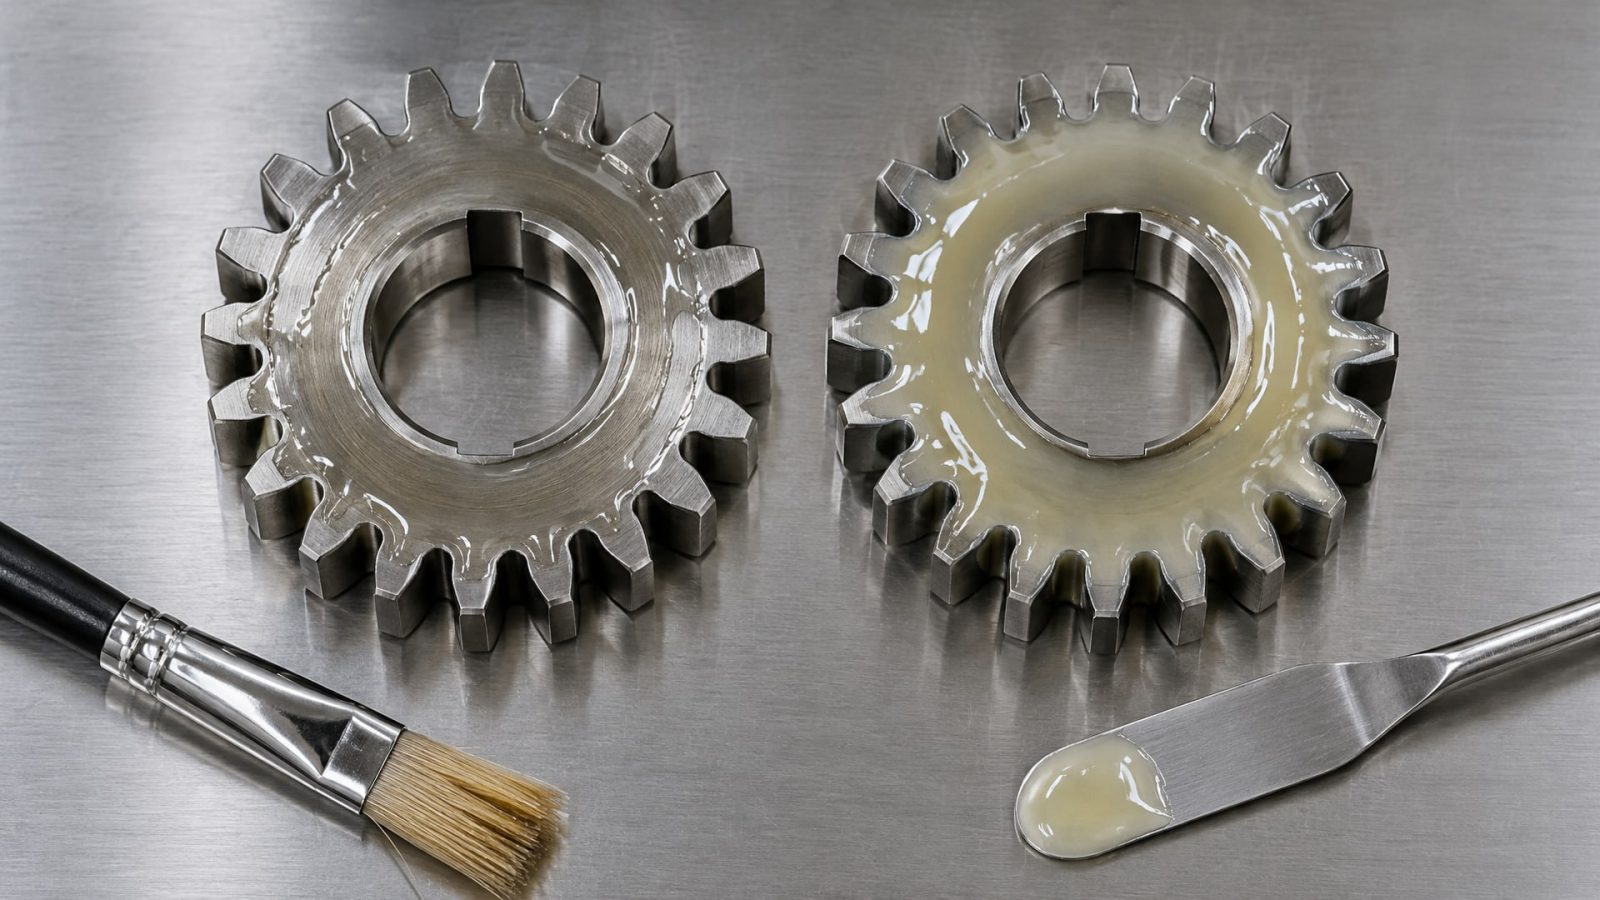
У минерального масла коэффициент выше (вязкость резко растет при понижении температуры), у синтетики (особенно PAO) - ниже.
Практический пример из источников: обычная минеральная пищевая смазка может иметь рабочий диапазон −20…+80 °C. Синтетическая смазка той же консистенции (NLGI 2) легко работает при −40…+140 °C или даже −55…+180 °C. Это достигается не просто добавлением присадок, а качественно другой молекулярной структурой базового масла.
Для фасовочного оборудования в морозильных камерах синтетическая база предпочтительна по нескольким причинам:
Меньше растет вязкость при холоде, значит, холодный пуск безопаснее, ток стартера ниже.
Стабильнее сохраняет адгезию и не "ползет" из зазоров при контакте с влагой.
Живет дольше: синтетика медленнее окисляется и стареет, что важно при редких сменах смазки в морозильных узлах (замену делают реже, чем в теплых цехах).
Обладает более широким температурным диапазоном, так что одна смазка иногда покрывает несколько температурных зон предприятия.
При выборе "смазки для низких температур" синтетическая база - почти безусловный стандарт. Минеральная остается только для очень теплых пищепромов или как резервная опция для оборудования, которое работает при −10…−20 °C.
Как читать техпаспорт смазки: рабочая температура, прокачиваемость, допуски
Когда закупщик получает карточку товара или даже полный техпаспорт (TDS - Technical Data Sheet), нужно искать несколько ключевых параметров, потому что одна цифра может ввести в заблуждение.
Минимальная рабочая температура часто указывается как "диапазон работы: −40…+120 °C". Это означает, что смазка СОХРАНЯЕТ СВОИ СВОЙСТВА в этом диапазоне. Но что именно означает "свойства" - часто уточняется в отдельной графе:
"Пуск при −40 °C": возможен, но может потребовать предварительного разогрева или допускаются повышенные токи стартера в первые минуты.
"Непрерывная работа при −40 °C": смазка функционирует нормально без ограничений.
"Кратковременное воздействие −50 °C": допустимо кратко, но для постоянной работы не рекомендуется.
Для фасовочной камеры, где температура держится стабильно около −35…−40 °C, нужна смазка с минимумом не выше −40 °C и желательно с пометкой "непрерывная работа", а не только "возможен пуск".
Вязкость при низкой температуре (MRV - Mini Rotational Viscometer, обычно указывается как "вязкость при −40 °C" или просто ISO VG). Если смазка жидкой консистенции NLGI 0, но имеет ISO VG 150, она может не пройти через форсунки системы центральной смазки при морозе. Наоборот, смазка жесткой консистенции NLGI 2 с ISO VG 22 будет слишком жидкой и вытечет из подшипника. Оба варианта нужно проверять по полной таблице в паспорте.
Пищевые допуски: NSF H1, ISO 21469, FDA 21 CFR 178.3570. Если паспорт указывает только NSF H1, это не ошибка, но дополнительные стандарты подтверждают, что производитель серьезно подходит к гигиене и проводит дополнительные испытания.
Водостойкость и эмульгируемость: в разделе "Стойкость к воде" или "Demulsibility". Если графа указывает "не смешивается с водой" и показывает разделение слоев при стандартном тесте, это хороший знак для влажной среды.
Когда закупщик получает две-три карточки товаров и не может выбрать, рекомендация: сверить точки. Смазка, которая отвечает всем условиям (H1 + −40 °C + водостойкость + правильный NLGI для узла), часто дороже "универсальной пищевой", но экономит деньги на переналадках, простоях и преждевременном выходе подшипников.
Частые ошибки при выборе и применении смазок для морозного оборудования
Ошибка 1: Приобрести дешевую H1-смазку, не проверив температурный диапазон.
Результат: при первом включении оборудования после простоя смазка не поступает в узлы, холодный пуск происходит в режиме граничной смазки, за несколько часов работы подшипник может перегреться или провернуться. На морозе диагностика сложнее (нет доступа к узлу без разборки), и простой может длиться дни.
Ошибка 2: Выбрать очень жидкую смазку (NLGI 000) только потому, что она хорошо прокачивается на холоде. Результат: в низкооборотистых подшипниках (например, в редукторах фасовочного оборудования) смазка не удерживается, вытекает через сальник, и узел быстро переходит на сухое трение. На холоде, когда вязкость уже минимальна, такая потеря смазки почти гарантирует отказ в течение смены.
Ошибка 3: Предположить, что если смазка H1, она автоматически водостойка. На самом деле многие H1-смазки рассчитаны на сухие пищепромы и вымываются за несколько циклов мойки. После контакта с водой смазка эмульгируется, теряет адгезию, и подшипник остается без защиты.
Ошибка 4: Заменить морозостойкую смазку на "более дешевую H1" без сверки паспорта. На практике это часто происходит в бюджетные годы. Результат: первые недели работа кажется нормальной, потом начинаются подклинивания на холоде, виброшум, перегрев узлов. К моменту, когда видна проблема, оборудование уже слегка повреждено, и замена смазки не спасает - нужна переборка.
Ошибка 5: Не проверить совместимость смазки с материалами уплотнений и системой подачи. Некоторые синтетические смазки вызывают набухание или истирание резиновых манжет, или не проходят через калиброванные форсунки централизованной системы. Это выясняется часто только после первого применения.
Чтобы избежать этих ошибок, на начальном этапе внедрения новой смазки рекомендуется провести испытание на одном-двух узлах: след смазки, температура, вибрация, расход за неделю. Только после подтверждения, что все параметры в норме, переходить на полный парк оборудования.
Практический подбор смазки для фасовочного оборудования в морозных условиях
На практике выбор смазки для фасовочного оборудования в холоде сводится к ответам на пять вопросов.
1. Какова реальная температура узла? Не температура цеха, а именно узла. Например, редуктор, который вращается постоянно, может быть теплее камеры на 5–10 °C. Подшипник качения в закрытом узле - холоднее. Посмотреть реальную температуру можно инфракрасным пирометром в несколько точек и взять худший случай.
2. Какой тип узла: открытый подшипник, редуктор, централизованная система смазки? От этого зависит консистенция и система подачи.
3. Есть ли контакт с водой, щелочью, кислотой? Если да - водостойкость обязательна.
4. Какова скорость вращения узла? Низкооборотистые узлы требуют более жесткой консистенции, высокоскоростные - более мягкой.
5. Есть ли в паспорте оборудования рекомендация по смазке? Часто производитель указывает конкретный диапазон NLGI, вязкость и даже допуски. Такую рекомендацию нужно соблюдать в первую очередь.
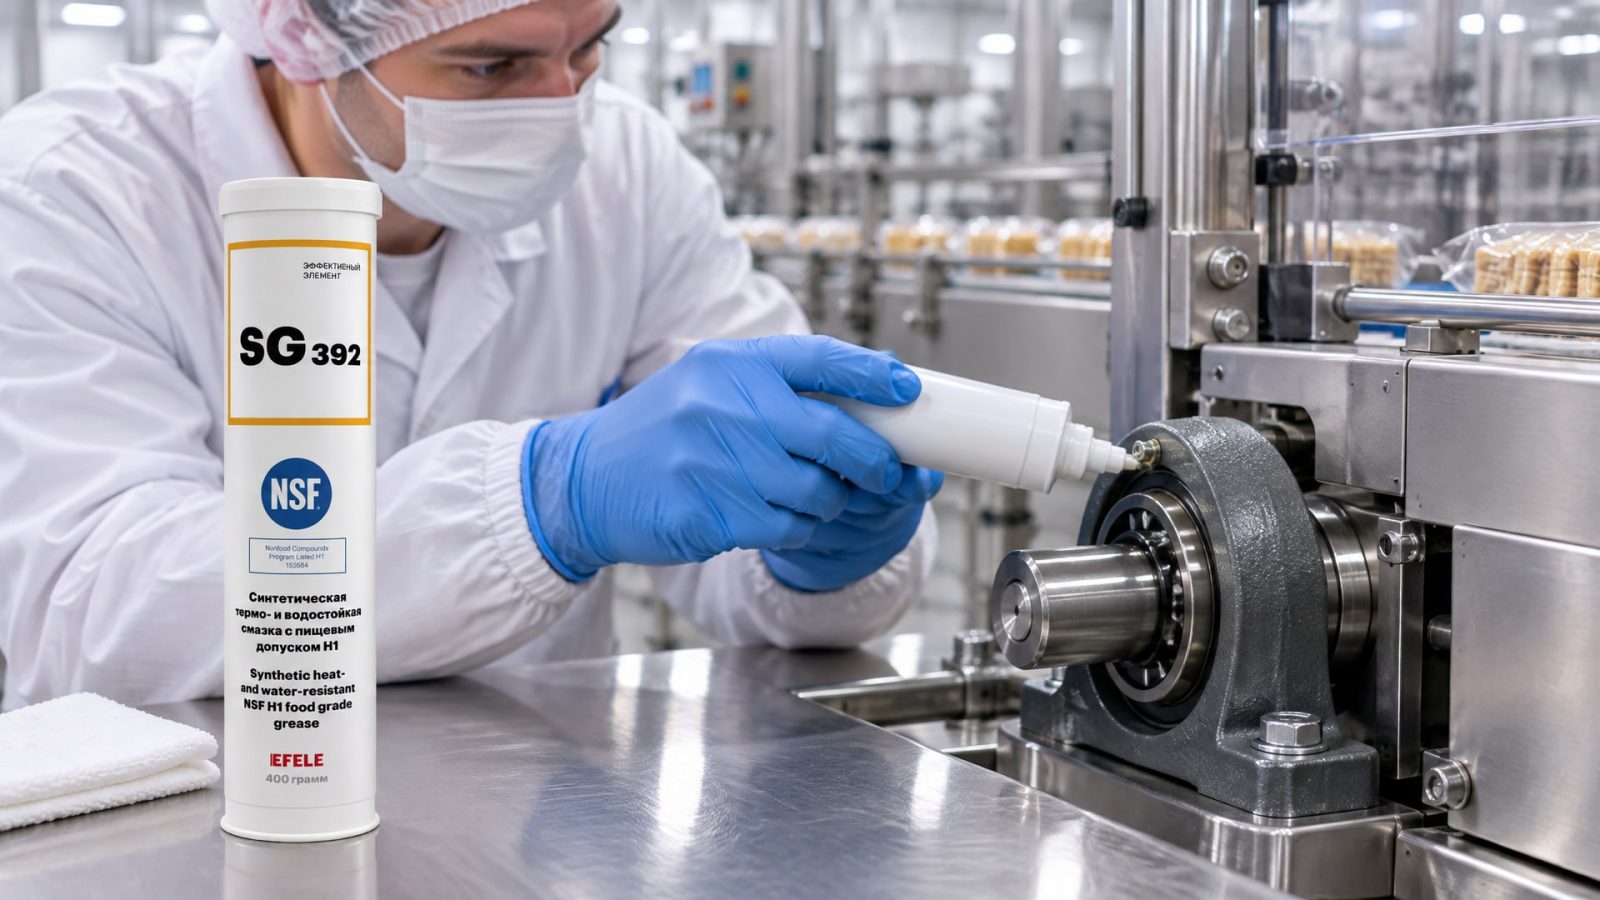
После получения ответов снабженец заказывает пробный объем и вместе с техническим специалистом проводит испытание на одном узле. Обеспечивая надежную работу фасовочного оборудования в условиях низких температур и при контакте с пищевыми продуктами, закупщики часто обращают внимание на составы, обладающие комплексной термо- и водостойкостью с подтвержденным пищевым допуском NSF H1 - такие решения, как EFELE SG-392, показывают предсказуемый результат на производствах. После успешного применения на опытном узле (обычно за 1–2 недели видны все признаки: температура, вибрация, расход) закупщик масштабирует выбор на весь парк.
Часто задаваемые вопросы
Может ли пищевая смазка H1 работать при минус 40 градусов без специальной маркировки?
На практике нельзя рассчитывать на "универсальность" только по допуску H1. Нужно обязательно проверить минимальную рабочую температуру в техпаспорте. Большинство стандартных пищевых H1-смазок рассчитаны на −5…+80 °C и при −40 °C не сохранят нужную текучесть. Исключение - если в паспорте явно указано "рабочий диапазон −40…+140 °C" или аналогичное подтверждение низкотемпературной работоспособности.
Какую силиконовую смазку выбрать для низких температур?
Силиконовая смазка часто воспринимается как "универсальный низкотемпературный выбор", но это не совсем верно. Силиконы обладают низкой температурой застывания (часто работают до −40…−60 °C), но имеют меньшую несущую способность при нагрузке, чем минеральные или синтетические базы. Для фасовочного оборудования под нагрузкой (подшипники качения, редукторы) лучше подходят синтетические (PAO-на основе) пищевые H1-смазки с подтвержденным морозным диапазоном, а силиконовые - для легконагруженных узлов (направляющие, шарниры) и специальных применений.
Смазка для низких температур водостойкая: в чем разница от обычной?
Водостойкая смазка не эмульгируется и не смешивается с водой или паром, сохраняя консистенцию и адгезию после контакта с влагой. Обычная пищевая H1-смазка (даже морозостойкая) может разбухнуть, потерять липкость, частично вымыться. При регулярной мойке фасовочного оборудования водостойкость исключает необходимость частой пересмазки и продлевает ресурс узла.
Нужна ли мне смазка для подшипников для низких температур, если оборудование работает при минус 30 градусов?
Да, для стабильной работы рекомендуется взять смазку с минимальной рабочей температурой не выше −40…−45 °C. Это создает запас прочности на случай хранения оборудования в неотапливаемом помещении, временных сбоев системы отопления, или если часть узлов находится в более холодной зоне камеры. При −30 °C "пограничная" смазка с минимумом −30 °C может работать, но без запаса, и риск холодного старта выше.
Что означает "низкооборотистые подшипники" при выборе смазки для низких температур?
Низкооборотистые подшипники (до 500–1000 об/мин) работают без значительной центробежной прокачки смазки. Если выбрать слишком жидкую консистенцию (NLGI 000), смазка не поднимется в зазор и узел останется сухим. Для таких применений нужна консистенция NLGI 1 или 2 (более жесткая), но на синтетической базе с низкой температурой застывания, чтобы обеспечить холодный пуск без перегрузки. Правильный баланс между текучестью и удержанием смазки - залог надежности.
Заключение
Правильный выбор смазки для морозного фасовочного оборудования - это не просто поиск "пищевого допуска H1", а комплексная проверка двух независимых параметров: санитарной допустимости (NSF H1, ISO 21469) и рабочего температурного диапазона (не выше −40…−45 °C). На этот выбор влияет также консистенция NLGI, база смазки (синтетика предпочтительнее), водостойкость, и совместимость с конкретной конструкцией узла и системой смазки.
Ошибка на этапе выбора обходится дорого: холодный пуск, холдап вращения подшипника, фреттинг при граничной смазке, простои оборудования в цикл производства. Инвестиция в правильную смазку (которая обычно дороже на 20–40% от "универсальной H1") окупается за счет снижения количества переборок, увеличения ресурса узлов, и гарантированной готовности оборудования к сезону морозов. Начните с проверки техпаспорта имеющихся смазок: есть ли там явное указание минимальной рабочей температуры и подтверждение водостойкости? Если нет - это первый сигнал к пересмотру закупочного перечня.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как продлить срок службы инструмента при фрезеровании закаленной стали, используя системный подход к выбору режимов и СОЖ.
Анаэробный герметик для химии: выбирайте материал правильно, чтобы защитить трубопроводы от агрессивных сред и предотвратить аварии.
Выбирайте цепное масло пищевое правильно: узнайте, как параметры смазки влияют на работу конвейера при разных нагрузках и температурах.