
Сроки службы покрытий: что показывает соляной туман и чего ждать в скважине
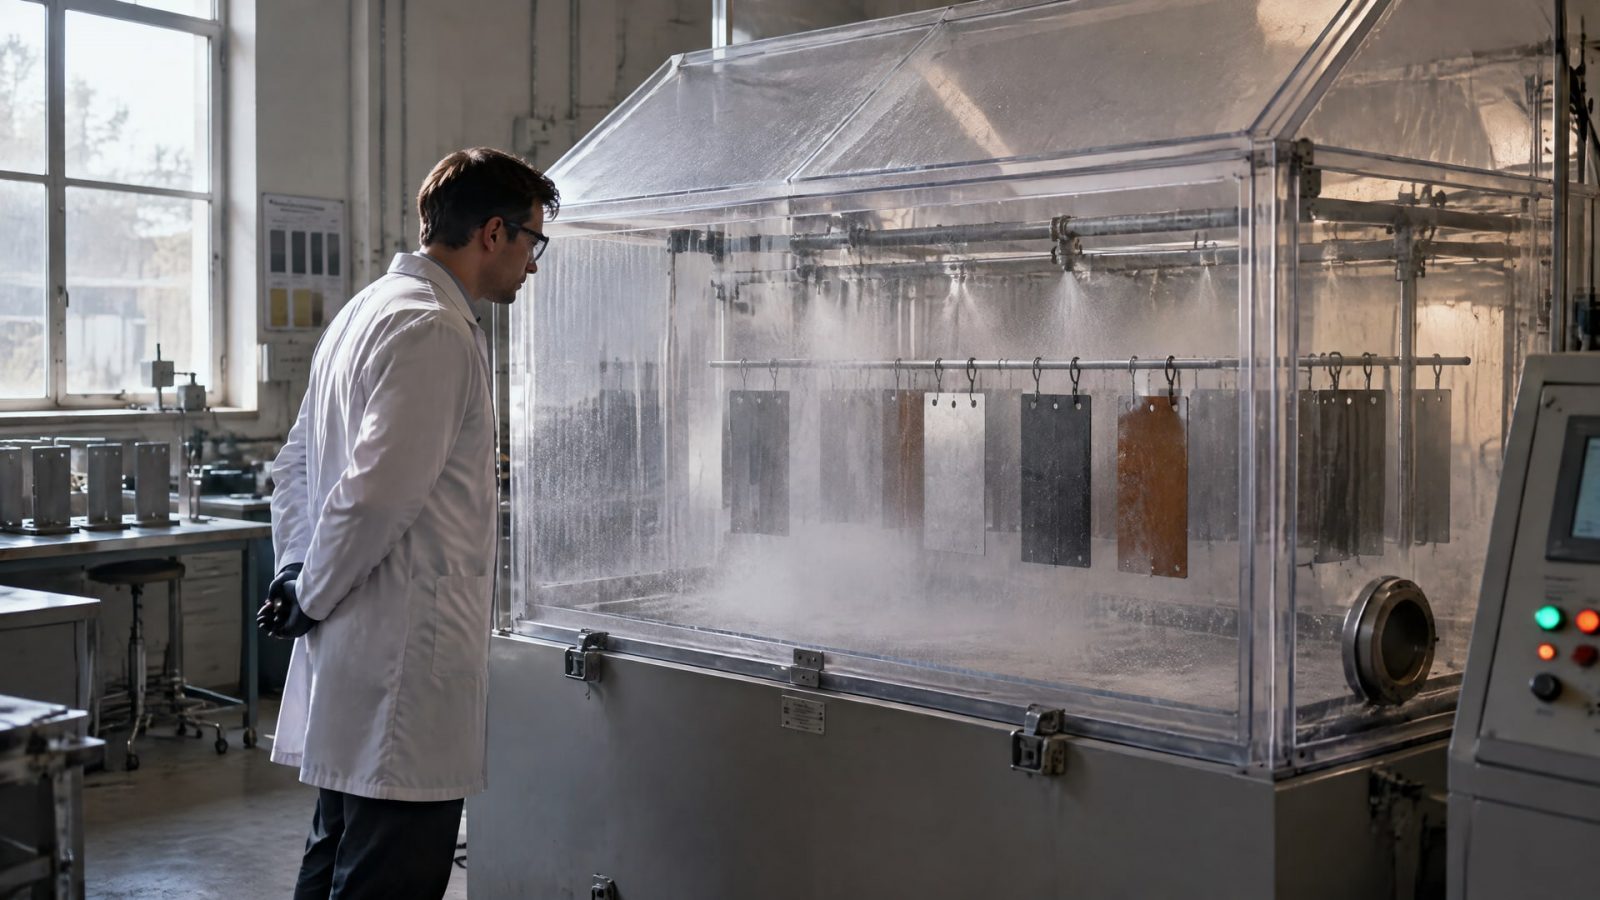
Часы в камере соляного тумана нельзя напрямую пересчитать в годы работы покрытия в скважине. Испытание по ASTM B117 или ISO 9227 помогает сравнивать образцы и контролировать качество, но плохо предсказывает эксплуатационный ресурс в конкретной среде. Для оценки нужны данные о покрытии, подложке, подготовке поверхности и условиях работы, а также испытания, соответствующие этим условиям.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают покрытия для скважинного оборудования или рассматривают замену импортных покрытий. Разберем, что означают результаты солевого тумана, какие факторы влияют на срок службы полимерного покрытия и почему фосфатирование нержавеющей стали не всегда подходит.
Что показывает испытание солевым туманом
Нейтральный солевой туман используют как ускоренный сравнительный тест.
В ASTM B117 и ISO 9227 описана типовая постановка испытания: образцы подвергают воздействию распыленного 5% раствора NaCl при температуре 35 °C. Результат помогает проверить стойкость покрытия в заданных условиях и сравнить варианты, если для них одинаковы методика, подложка и критерий отказа.
Число часов само по себе не описывает срок службы покрытия. В практических таблицах встречаются диапазоны экспозиции в NSS: краска по стали - 500-2000 ч, оцинкованная сталь - 500-4000 ч, анодированный алюминий - 96-1000 ч, фосфатное покрытие с маслом - 6-24 ч. Эти значения нельзя трактовать как рейтинг всех покрытий соответствующего типа или переводить в годы: результат зависит от конкретной системы и условий испытания.
Почему условия испытания имеют значение
При чтении протокола важно проверить, что именно испытывали и как определяли отказ. Одинаковое число часов может относиться к разным покрытиям, подложкам и подготовке поверхности, поэтому сравнение без этих сведений вводит в заблуждение. Для оценки окрашенных и покрытых образцов после коррозионного воздействия применяют, в частности, ASTM D1654.
Запрашивайте у поставщика не только число часов, но и:
стандарт и методику испытаний;
материал подложки и способ подготовки поверхности;
критерий отказа и оценку состояния образца;
сведения о покрытии и условиях нанесения.
Такой набор данных позволяет понять, что именно подтверждает результат: соответствие выбранному критерию в тесте, сравнительное преимущество перед другим образцом или пригодность для конкретной среды. Последнее требует отдельного обоснования.
Можно ли перевести часы солевого тумана в годы службы
Универсального пересчета часов NSS в годы эксплуатации нет.
Утверждение «1000 часов в камере равны 10 годам службы» не подтверждает ресурс покрытия в поле. Корреляция возможна только для конкретной системы покрытия, подложки и среды, если ее предварительно установили по сопоставимым данным.
Срок службы защитного покрытия зависит от воздействия в реальной эксплуатации. Поэтому значение NSS нельзя рассматривать отдельно от влажности, температуры, циклов намокания и высыхания, контакта с соленой водой и химическими реагентами. Даже высокий результат одного теста не отвечает на вопрос, как материал поведет себя при сочетании этих факторов.
Почему больше часов не всегда означает лучшее покрытие
Сравнивать образцы корректно в рамках одной методики и одинаковых критериев отказа. Если один протокол фиксирует появление коррозии, а другой оценивает распространение повреждения от надреза, число часов не дает прямого сопоставления. То же относится к образцам с разной подготовкой поверхности или разными подложками.
Для порошковых покрытий в материалах по долговечности приводят классы до 7 лет, 7-15 лет, 15-25 лет и свыше 25 лет. Это ориентиры, связанные с категорией воздействия, а не результат пересчета часов солевого тумана. Использовать их как гарантию ресурса конкретного изделия без данных о его среде нельзя.
Практический вывод для инженера и снабженца: оценивать следует не самое крупное число в протоколе, а его применимость к задаче. Если подтвержденной связи между тестом и эксплуатацией нет, испытание солевым туманом остается инструментом контроля качества и сравнения, но не прогнозом срока службы.
Покрытия скважин: какие условия важны в эксплуатации
Скважинная среда отличается от стандартного нейтрального солевого тумана.
На покрытие могут одновременно воздействовать химические компоненты, сероводород H₂S, углекислый газ CO₂, абразив, температурные циклы и давление. Камера NSS не воспроизводит весь этот комплекс, поэтому ее результат не доказывает автоматически пригодность покрытия для оборудования скважины.
При выборе учитывают не только коррозионную стойкость, но и соответствие покрытия реальному сочетанию нагрузок. Например, важно, сохраняет ли система свойства после контакта с рабочими химреагентами и циклов нагрева и охлаждения. Если есть абразивное воздействие, одной оценки коррозии недостаточно: нужны данные о поведении покрытия при соответствующей нагрузке.
Какие испытания дополнить солевым туманом
Для условий, которые ближе к эксплуатации, рассматривают циклические испытания. В качестве примера для оценки прибрежной коррозии приводится ASTM G85 Annex A5: он может быть релевантнее непрерывного нейтрального тумана в ситуациях с циклическим воздействием. Однако и такой тест не становится универсальной моделью скважины: программу испытаний выбирают под конкретную среду.
Для скважинного оборудования полезно оценить, нужны ли:
циклическая коррозия и испытания во влажной среде;
химическая стойкость к рабочим реагентам;
адгезия после выдержки;
термоциклирование и проверка после температурных изменений.
Набор проверок определяют по условиям эксплуатации и возможным механизмам отказа. Если корреляция тестовых результатов с работой покрытия в нужной среде не подтверждена, ее нельзя подменять общим показателем NSS. Для ответственного узла решение опирают на испытания конкретной системы, а не только на общее описание типа покрытия.
Срок службы полимерного покрытия и критерии выбора
На срок службы полимерного покрытия влияют состав системы, материал и состояние подложки, подготовка поверхности и условия эксплуатации.
Поэтому для двух покрытий одного общего типа нельзя заранее считать ресурс одинаковым. Важны не только результаты коррозионных испытаний, но и адгезия, химическая стойкость и устойчивость к нагрузкам, характерным для узла.
При подборе спецификацию полезно формировать через измеримые функциональные требования. Зафиксируйте подложку, подготовку поверхности, толщину покрытия, требования к адгезии, коррозионной и химической стойкости, а также методику и критерий испытания. Это позволяет сравнивать предложения по существу и снижает риск замены материала только по формальному совпадению числа часов.
Как оценить замену импортных покрытий
При замене импортного покрытия сначала определяют, какую функцию оно выполняет: снижает трение, защищает от коррозии, облегчает отделение деталей или сочетает несколько задач. Затем сопоставляют функциональные характеристики и условия нанесения. Само по себе сходство названий или одинаковое значение в солевом тумане не подтверждает эквивалентность.
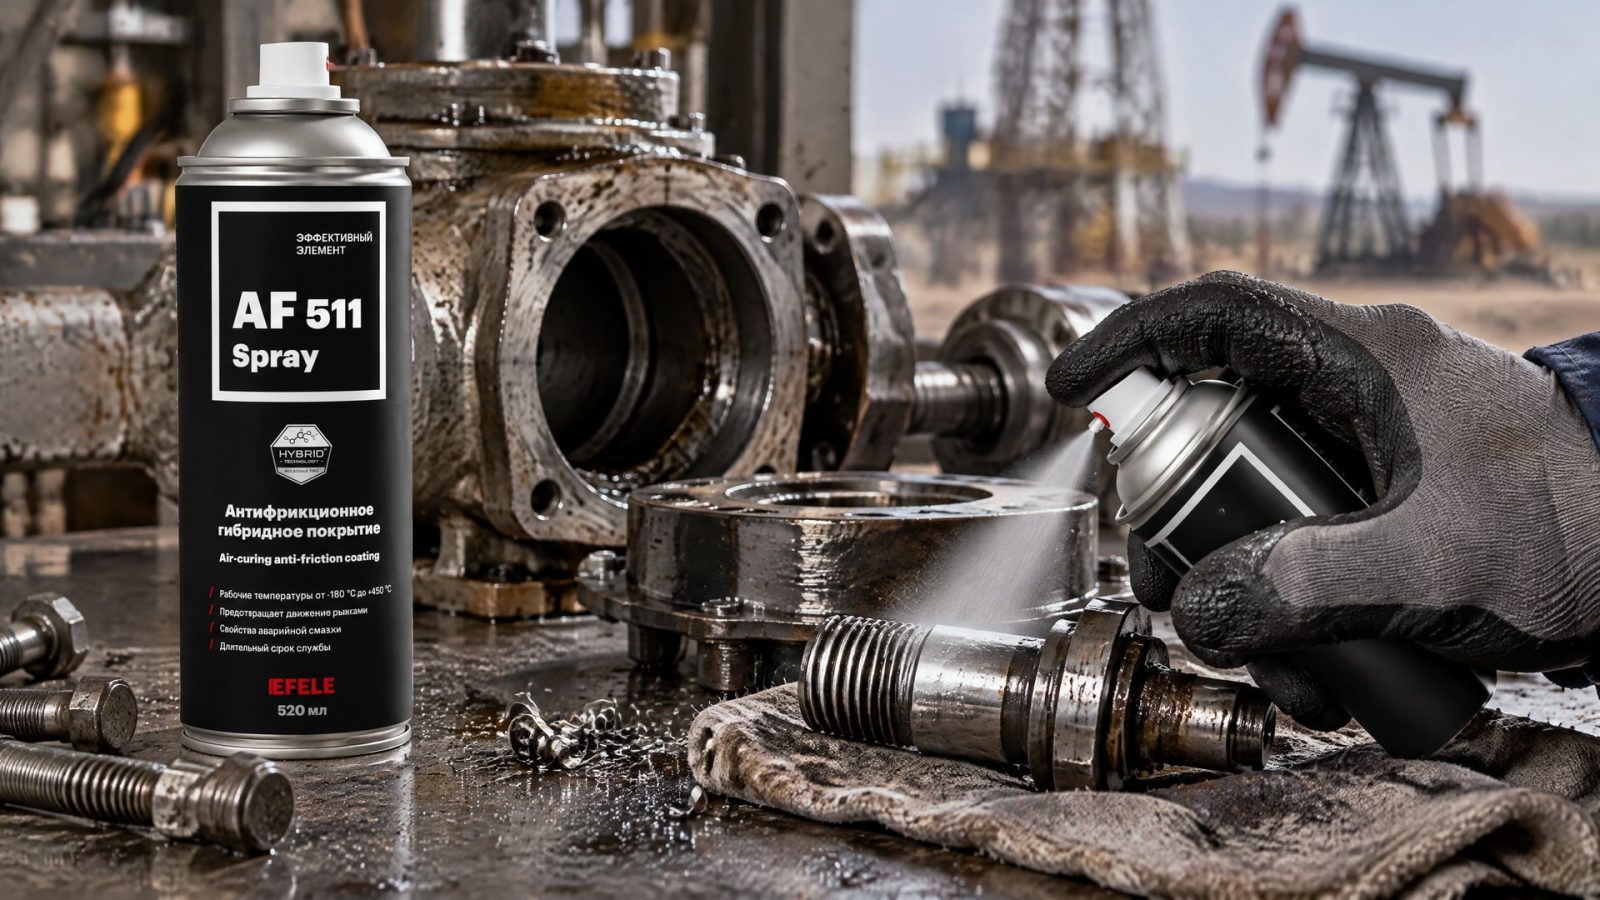
Если проблема связана с трением, фреттингом или холодным пуском, одной коррозионной стойкости недостаточно: важно подобрать антифрикционную систему под нагрузку и режим узла. В качестве варианта для такой задачи рассматривают EFELE AF-511 Spray - гибридное антифрикционное покрытие, которое отверждается при комнатной температуре и работает в широком диапазоне температур. Его применимость к конкретной детали проверяют по требованиям к поверхности и условиям работы, а не по результату NSS отдельно.
Фосфатирование нержавеющей стали и подготовка поверхности
Нержавеющая сталь обычно плохо фосфатируется из-за пассивной оксидной пленки.
Поэтому фосфатирование нержавеющей стали не стоит закладывать как универсальную подготовку поверхности. Для химической пассивации нержавеющих сталей в материалах по теме указан ASTM A967; для фосфатных конверсионных покрытий на металлах применяют DIN EN ISO 9717:2018 и ISO 9717:2024.
Выбор обработки зависит от цели. Если требуется повысить коррозионную стойкость нержавеющей стали, рассматривают пассивацию или другой подходящий способ подготовки. Если задача состоит в улучшении адгезии последующего покрытия, подготовку проверяют вместе с конкретной системой нанесения и подложкой.
Что запросить перед согласованием процесса
До утверждения технологии полезно зафиксировать материал детали, состояние поверхности и назначение обработки. Затем согласовать, каким методом проверяют результат и какие показатели приемки применяют. Для сравнения покрытий важно, чтобы подготовка поверхности у образцов соответствовала производственному процессу: иначе испытание может показать свойства лабораторного образца, а не готового изделия.
Стандарты по обработке и коррозионным испытаниям решают разные задачи. ISO 9717 относится к фосфатным конверсионным покрытиям, ASTM A967 - к химической пассивации нержавеющей стали, а ASTM B117 и ISO 9227 описывают испытание солевым туманом. Наличие номера стандарта в документации не заменяет проверки того, подходит ли выбранный процесс для материала и эксплуатационной среды.
Часто задаваемые вопросы
1000 часов в солевом тумане - это сколько лет службы?
Универсального пересчета нет. Число часов характеризует поведение образца в определенных условиях испытания, а не срок его эксплуатации. Перевести результат в годы можно только при наличии подтвержденной корреляции для конкретной системы покрытия, подложки и среды. Без нее NSS используют для сравнения и контроля качества.
Подходит ли покрытие, выдержавшее испытание солевым туманом, для скважины?
Не автоматически. Нейтральный солевой туман не воспроизводит полный набор скважинных воздействий, включая давление, многокомпонентные среды, H₂S, CO₂, абразив и температурные циклы. Для выбора покрытия сопоставляют рабочие условия и дополняют NSS испытаниями на химическую стойкость, адгезию и другие актуальные нагрузки.
Как определить срок службы антипригарного покрытия?
Срок службы зависит от режима нагрева, абразивной нагрузки, ухода и совместимости покрытия с условиями применения. Данных, позволяющих назвать общий срок службы сковороды с антипригарным покрытием, здесь нет. Этот бытовой пример не дает основания переносить выводы на промышленные полимерные или антикоррозионные покрытия.
Фосфатируют ли нержавеющую сталь?
Нержавеющая сталь обычно плохо фосфатируется из-за пассивной оксидной пленки. Поэтому фосфатирование не считают универсальным решением для такой поверхности. В зависимости от задачи рассматривают пассивацию или другой способ подготовки, а выбор проверяют на конкретной марке стали и системе покрытия.
Заключение
Сроки службы покрытий нельзя определять по одному числу часов в камере соляного тумана. ASTM B117 и ISO 9227 полезны для сравнительных испытаний и контроля качества, но не заменяют проверку в среде, близкой к эксплуатации. Для оборудования скважин существенны химические воздействия, абразив, давление и температурные циклы, поэтому покрытие оценивают по комплексу требований.
Следующий шаг - зафиксировать материал подложки, подготовку поверхности, рабочие среды и нагрузки, затем запросить у поставщика методику испытаний и критерии отказа. Если прямой корреляции с эксплуатацией нет, согласуйте дополнительные проверки для конкретной системы покрытия и узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как проверить совместимость сож и материалов станка перед заменой, чтобы избежать проблем с оборудованием.
Узнайте, как обслуживание автомобильной лебедки помогает защитить ее от ржавчины и заедания, продлевая срок службы.
Антикоррозионная обработка фосфатированием: как выбрать тип, оценить качество и проверить систему на изделии.