
Антифрикционное покрытие: когда выгоднее окунание, а когда распыление
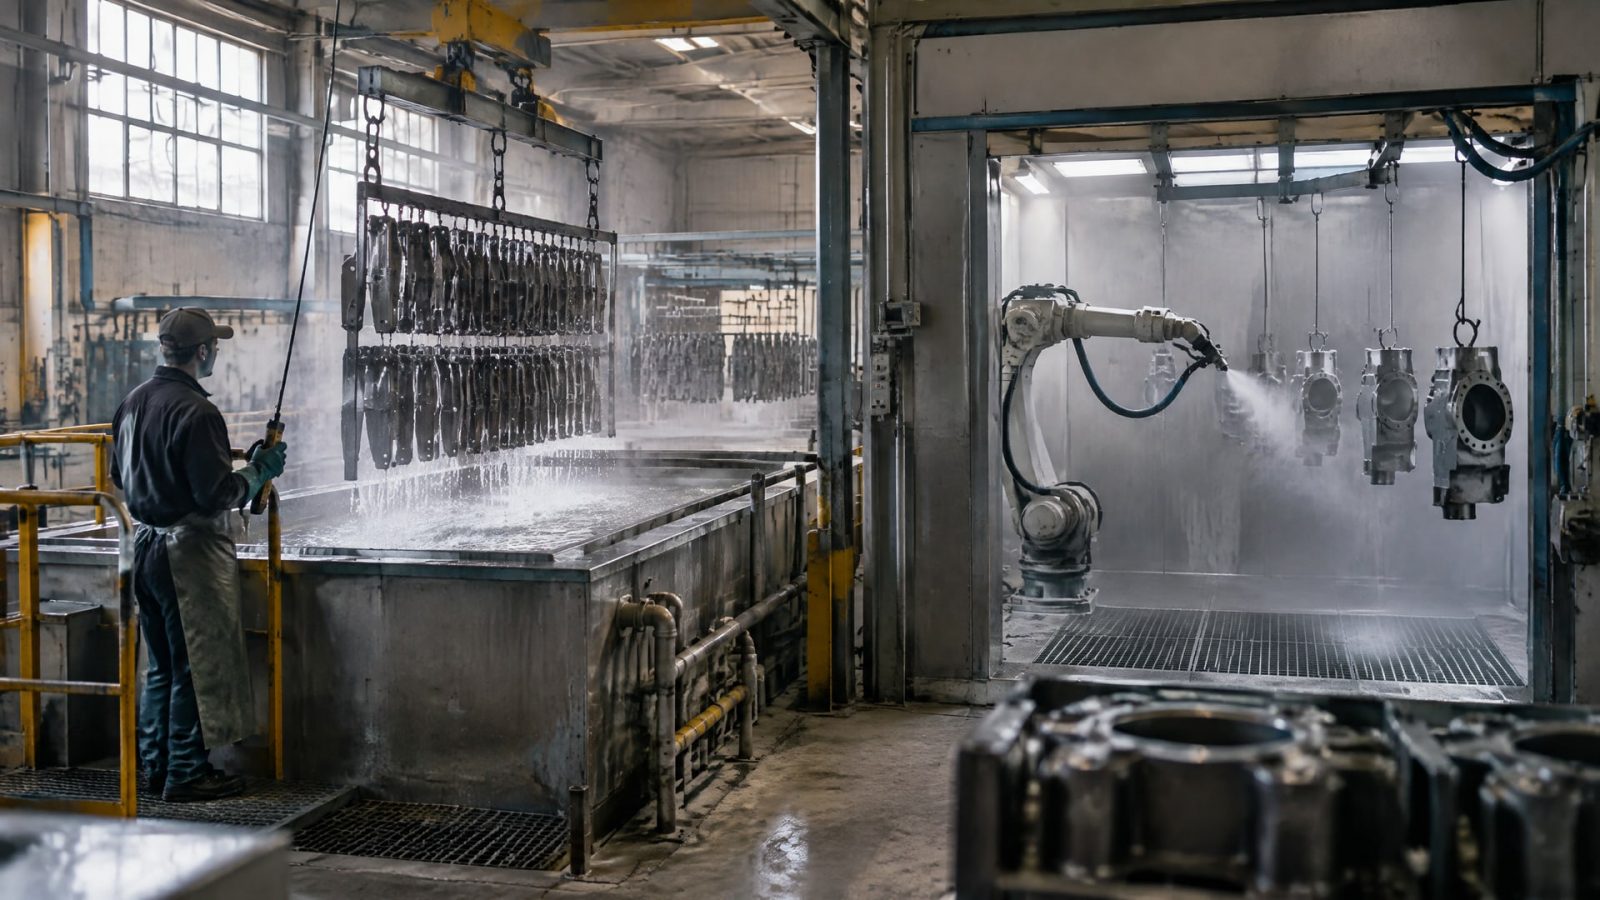
Окунание выгоднее распыления, когда нужно равномерно покрыть деталь со всех сторон, включая внутренние поверхности и полости. Распыление предпочтительнее для локальной обработки, маскирования отдельных зон и контроля слоя на больших плоских поверхностях. Выбор зависит от геометрии детали, требуемой укрывистости, свойств состава и возможностей производства.
Статья поможет инженерам, техническим специалистам и снабженцам сопоставить методы нанесения покрытий по качеству слоя, управляемости процесса и затратам. Разберем, как учитывать вязкость, стекание состава и допуск по толщине, а также почему способ нанесения важен для запекаемых антифрикционных покрытий.
Как выбрать метод нанесения антифрикционного покрытия
До выбора оборудования определяют, какие поверхности нужно обработать и какие участки должны остаться чистыми.
Окунание помогает охватить деталь целиком, в том числе внутренние поверхности и полости. Распыление позволяет направлять состав на нужную зону, а остальные участки закрывать маской.
На решение также влияют масса и форма детали, размер партии и вязкость состава. Не каждый материал можно наносить обоими способами: совместимость метода с покрытием проверяют по технической документации. В линейке антифрикционных покрытий MODENGY представлены составы для разных технологий нанесения, поэтому способ выбирают с учетом рекомендаций к конкретному продукту, геометрии детали и требуемого слоя.
Практический выбор можно свести к нескольким вопросам:
Нужно ли покрыть внутренние и внешние поверхности за один проход?
Есть ли зоны, на которые состав попадать не должен?
Можно ли обеспечить стекание состава после окунания без потеков и утолщений?
Позволяют ли оборудование и организация процесса поддерживать равномерное распыление?
Какой диапазон толщины сухой пленки и режим отверждения указаны для состава?
Для многих антифрикционных покрытий ориентир сухой толщины составляет 10–20 мкм. В отдельных случаях в техдокументации конкретного состава указан диапазон 5–20 мкм. Эти значения не заменяют спецификацию: допустимый слой нужно сверять с требованиями к конкретному материалу и детали.
Важно учитывать не только равномерность нанесения, но и допуски сопряжения. Слишком толстая пленка может повлиять на посадки и трение в паре, а недостаточная толщина - ухудшить ресурс покрытия. Поэтому решение о методе нанесения принимают вместе с требованиями к толщине, способу контроля и режиму отверждения.
Когда окунание выгоднее распыления
Окунание выбирают, когда требуется полная укрывистость детали, включая внутренние каналы, полости и труднодоступные поверхности.
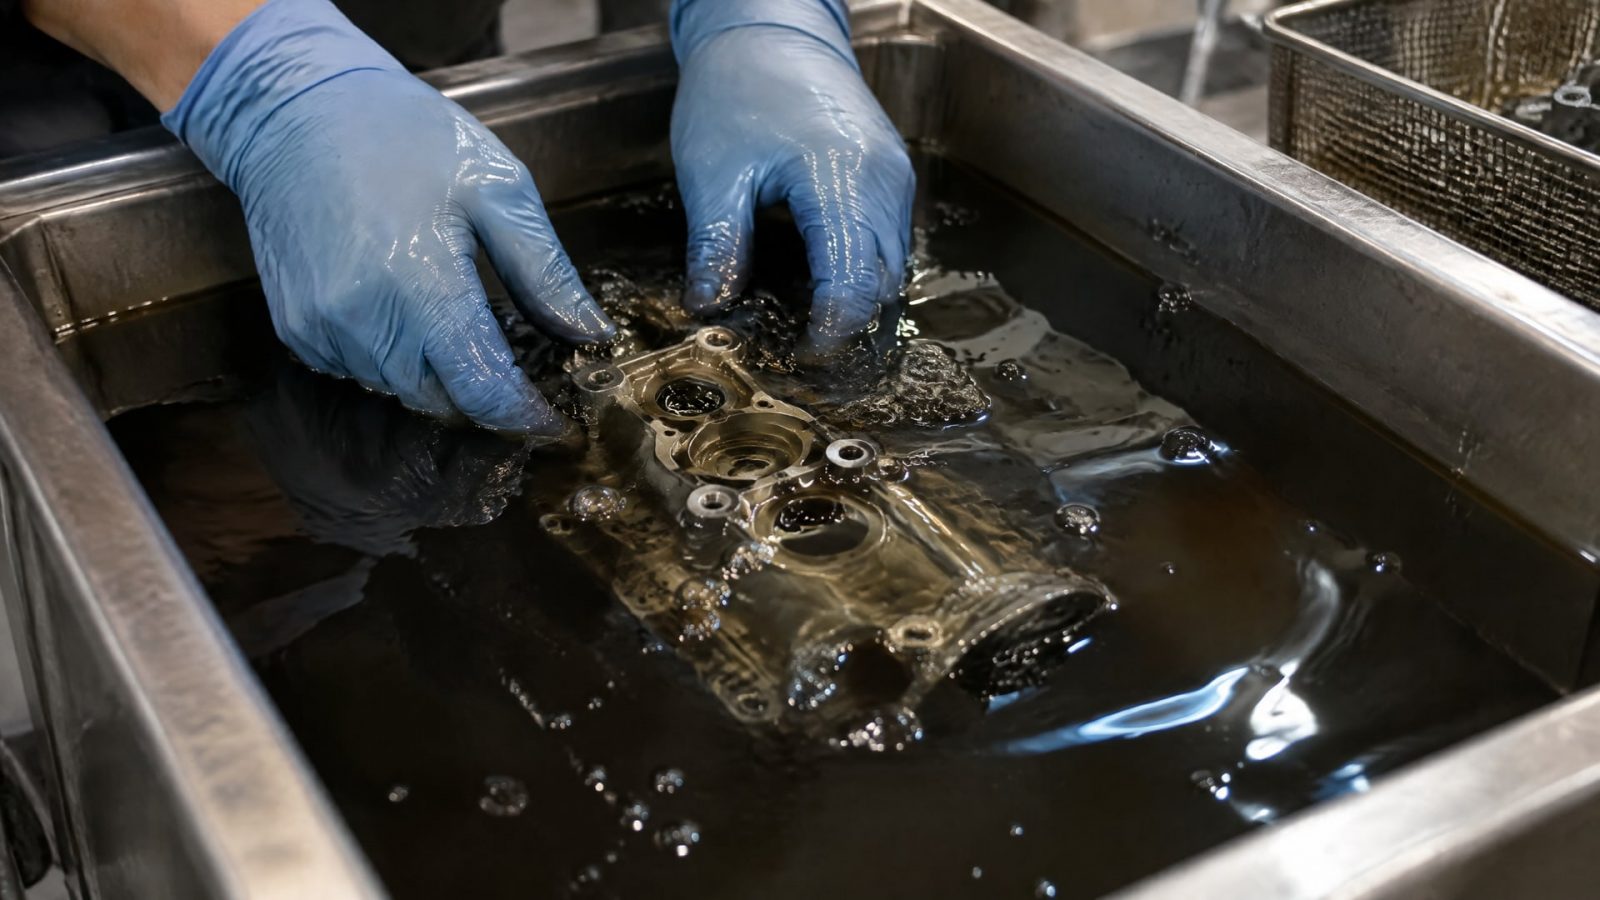
Состав контактирует с деталью целиком, поэтому метод помогает уменьшить риск пропусков в зонах, куда сложно направить факел. Это особенно важно, если конструкция не позволяет обработать все поверхности распылением без дополнительных операций.
Для окунания существенны вязкость состава и скорость извлечения детали из ванны. Эти параметры влияют на толщину пленки, потеки и нарастание материала по кромкам. В одном из практических руководств приведен ориентир скорости извлечения 5–20 см/мин. Его нельзя считать универсальной настройкой: фактический режим зависит от состава и геометрии изделия.
Чтобы получить стабильный результат, в процессе контролируют:
вязкость состава;
скорость извлечения детали;
стекание и дренаж после выхода из ванны;
условия сушки и отверждения;
толщину пленки на характерных участках детали.
Окунание может быть экономичным решением при полной укрывистости, особенно если процесс автоматизирован. Но сама операция не гарантирует низких затрат: если сложно организовать дренаж или удерживать толщину в пределах допуска, возрастут перерасход и доля брака. Поэтому оценивают не только стоимость нанесения, но и повторяемость результата на партии.
Перед нанесением поверхность очищают и обезжиривают. После окунания детали дают стечь излишкам, а затем проводят сушку или термоотверждение по требованиям к составу. Для сушильно-термоотверждаемых покрытий встречаются режимы от 2 до 90 минут и температуры от комнатной до 250 °C. Конкретные параметры берут из документации выбранного материала, а не переносят с одного процесса на другой.
В каких случаях предпочтительно распыление
Распыление удобно, если нужно обработать отдельные зоны, сохранить чистыми определенные участки или нанести покрытие на большую плоскую поверхность.
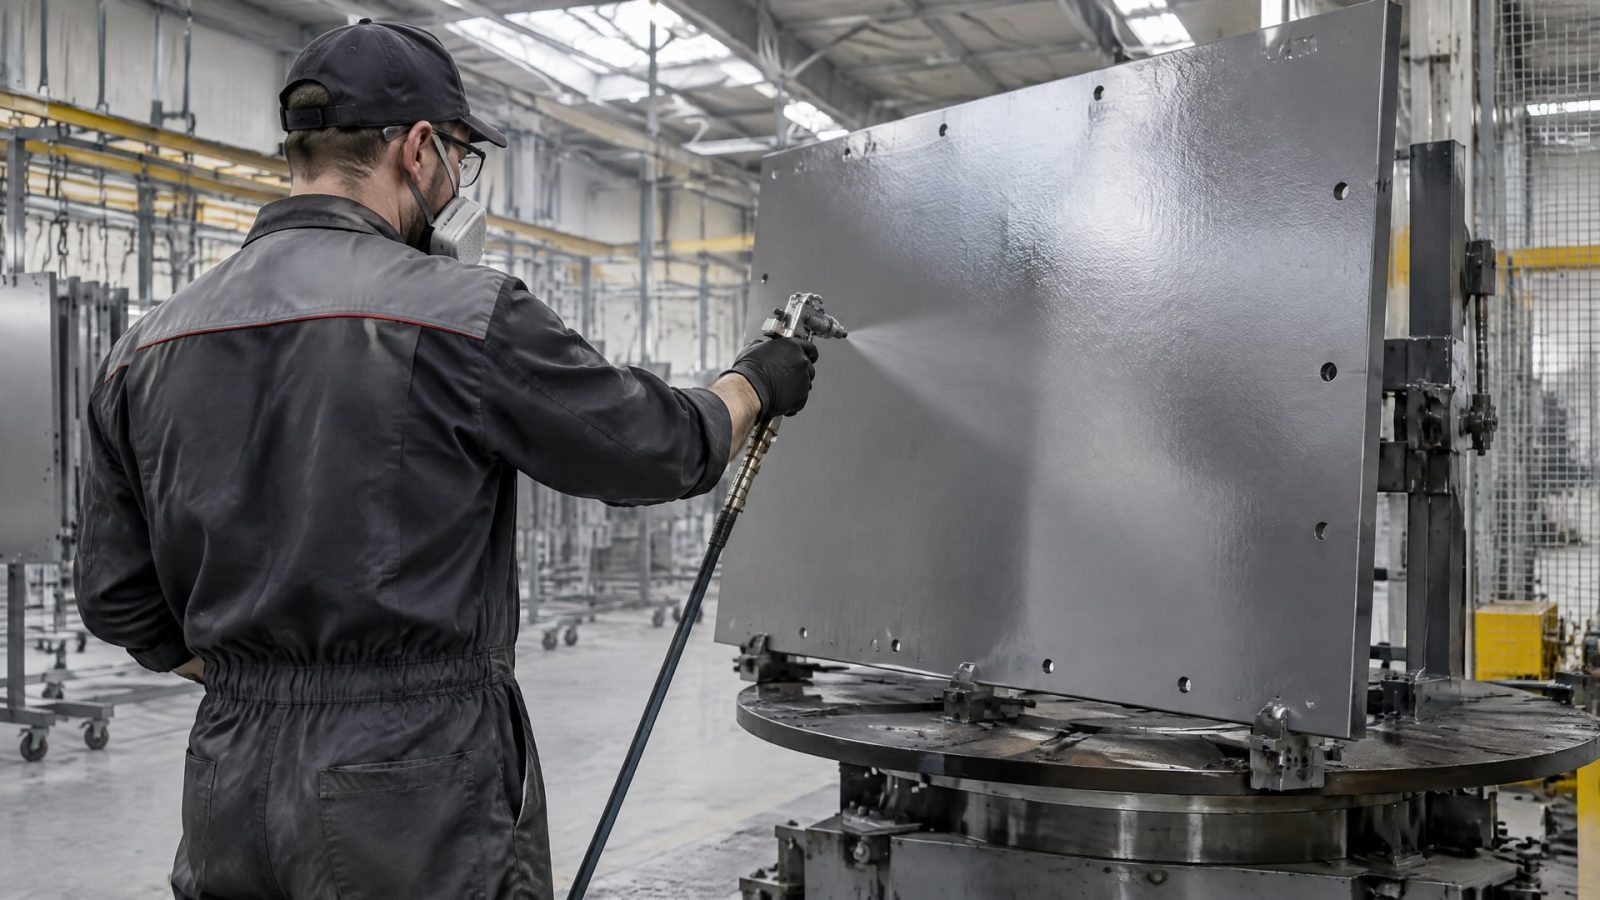
Метод дает возможность управлять направлением и перекрытием факела, а также менять схему обработки с учетом формы детали. Для равномерного слоя деталь иногда требуется вращать.
По сравнению с окунанием распыление позволяет точнее выбирать участок нанесения, но требует контроля процесса. На результат влияют оборудование, движение распылителя, перекрытие проходов и подготовка поверхности. Если требуется селективная обработка, зоны без покрытия маскируют. Неравномерное перекрытие факела может привести к различиям толщины на одной детали.
Для промышленных процессов могут применять, в частности, распыление HVLP. Однако само название технологии не гарантирует нужную толщину или качество: параметры подбирают по технической документации состава и проверяют на изделии. Для сравнения, типичный диапазон сухой пленки антифрикционных покрытий составляет 10–20 мкм, но конкретные требования могут отличаться.
Распыление обычно рассматривают для больших серий и крупных поверхностей, когда есть возможность организовать технический контроль и стабильную подачу материала. При необходимости деталь перемещают или вращают, чтобы уменьшить влияние теневых зон. Если основная задача - покрыть внутреннюю полость или сложный канал, распыление может потребовать дополнительных операций, тогда как окунание обеспечивает контакт состава с внутренними и внешними поверхностями в один проход.
Оба метода требуют подготовленного основания: поверхность очищают и обезжиривают до нанесения. После нанесения соблюдают предусмотренные для состава условия сушки и отверждения. Например, для одного из антифрикционных покрытий указаны предварительная выдержка 5 минут при 80 °C и отверждение 20 минут при 200 °C. Эти параметры относятся к конкретной техкарте, а не ко всем запекаемым покрытиям.
Толщина покрытия: как учитывать допуск
Для антифрикционного покрытия важно попасть в рабочий диапазон толщины сухой пленки.
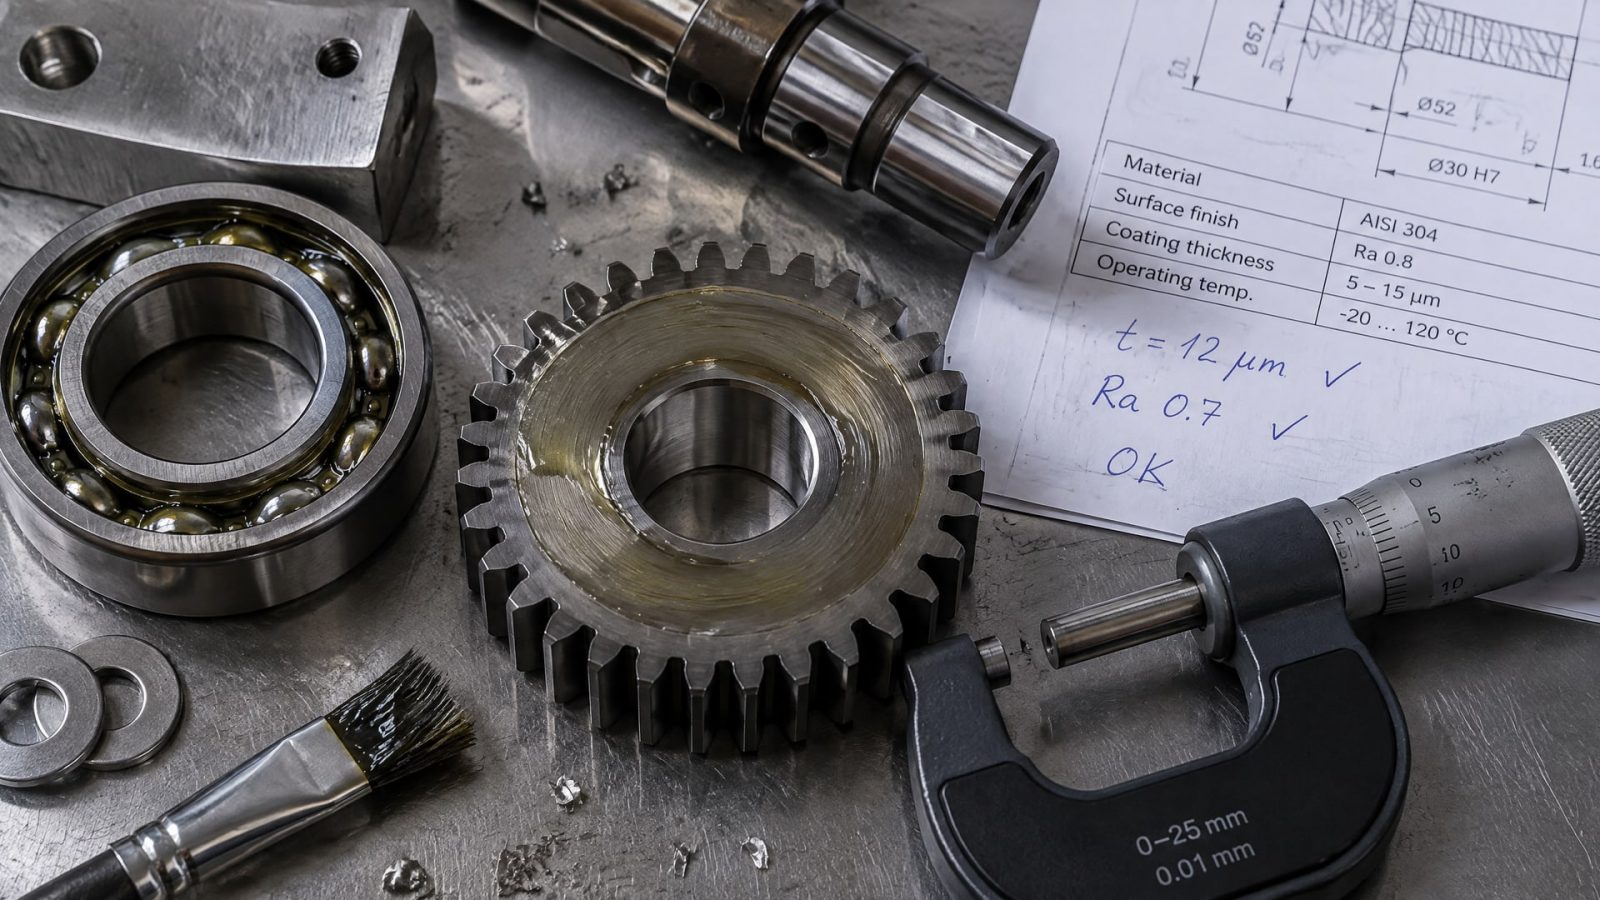
Слишком тонкий слой может не обеспечить требуемый ресурс, а чрезмерная толщина способна повлиять на посадки и работу пары трения. Поэтому выражение «чем толще, тем лучше» для таких покрытий неверно: ориентиром служат техкарта материала и требования к детали.
Для ряда покрытий типичная сухая толщина составляет 10–20 мкм, а в отдельных техкартах указан диапазон 5–20 мкм. Эти значения показывают, насколько небольшим может быть слой, но не задают общий допуск для любой детали. Требуемую толщину и способ ее проверки фиксируют в производственной документации.
На итоговый слой влияют метод нанесения и свойства состава. При окунании важны вязкость, скорость извлечения и стекание; при распылении - равномерность перекрытия факела, оборудование и контроль движения детали. Для обоих методов качество основания имеет значение: перед нанесением его очищают и обезжиривают.
ASTM D7378 описывает измерение толщины нанесенных порошковых покрытий для прогнозирования итоговой толщины после отверждения. Этот стандарт относится к порошковым покрытиям, поэтому автоматически переносить его на антифрикционные жидкие составы нельзя. Для конкретной технологии ориентируются на предусмотренный метод контроля, техкарту и внутреннюю спецификацию.
В документах по процессу стоит зафиксировать:
допустимую толщину сухой пленки;
способ измерения и контрольные участки;
требования к подготовке поверхности;
параметры окунания или распыления;
режим сушки или термоотверждения;
критерии приемки детали.
Такой порядок помогает сравнивать окунание и распыление не по субъективному впечатлению, а по повторяемости слоя и соответствию установленным требованиям. Если на детали есть участки с разными посадками или функциональными задачами, условия контроля для них уточняют отдельно.
Стоимость процесса и повторяемость результата
Окунание может быть экономичным при полной укрывистости и автоматизации.
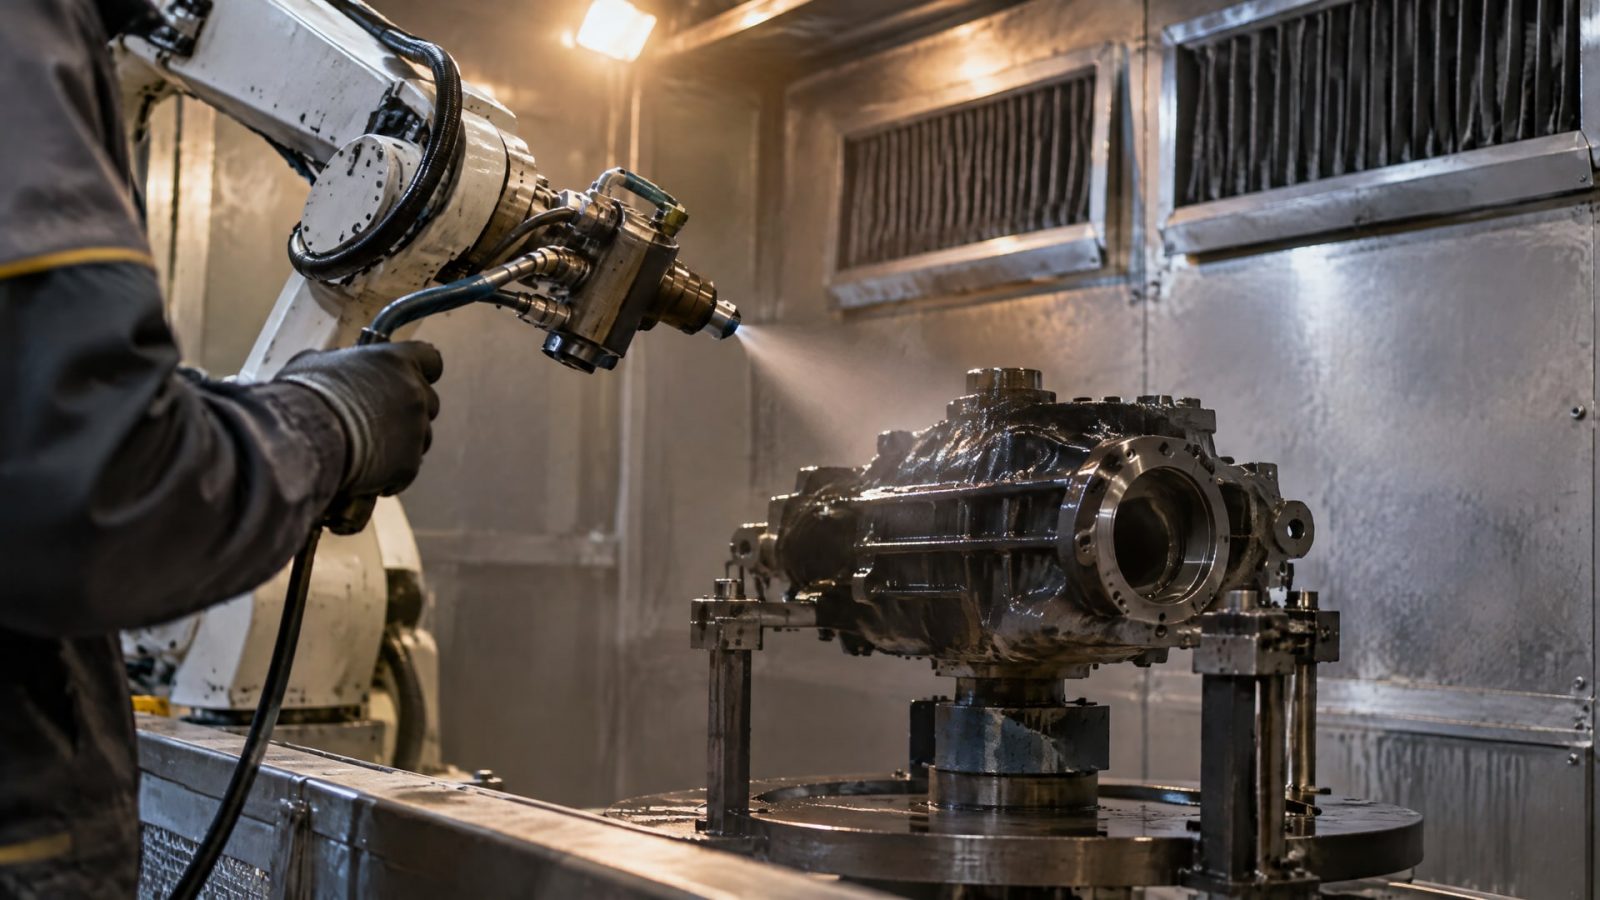
Оно особенно уместно, когда нужно обработать все поверхности детали без последовательного направления распылителя на отдельные участки. Но выгоду оценивают с учетом потерь состава, организации стекания, контроля кромок и вероятности дефектов.
Распыление требует контроля перекрытия факела и положения детали. При больших сериях такой процесс позволяет получать равномерный слой на крупных поверхностях, если настроены оборудование и перемещение изделия. Для селективного нанесения нужны маскирование и проверка границ обработанной зоны. Эти операции также учитывают при сравнении трудоемкости.
Сравнивать методы полезно по одинаковому набору параметров:
| Критерий | Окунание | Распыление |
|---|---|---|
| Укрывистость | Подходит для внутренних и внешних поверхностей за один проход | Зависит от доступа факела и схемы обработки |
| Локальное нанесение | Неудобно, если нужно покрыть только выбранную зону | Подходит для обработки отдельных участков |
| Контроль толщины | Зависит от вязкости, извлечения и стекания | Зависит от перекрытия факела, оборудования и движения детали |
| Основной риск | Потек, утолщение по кромкам | Неравномерность и теневые зоны |
| Условия применения | Полное покрытие и возможность организовать дренаж | Большие поверхности, маскирование и селективная обработка |
Окончательное решение принимают после пробного нанесения и проверки результата на характерных деталях. Сравнивают не только внешний вид пленки, но и фактическую толщину, наличие потеков и пропусков, а также соответствие режиму отверждения. Такой подход позволяет оценить полную стоимость процесса, включая подготовку поверхности, контроль, маскирование и возможный брак.
Запекаемое покрытие для редуктора и выбор материала
Для деталей редуктора выбор между окунанием и распылением зависит от того, какие поверхности нужно обработать и насколько важно сохранить заданные посадки.
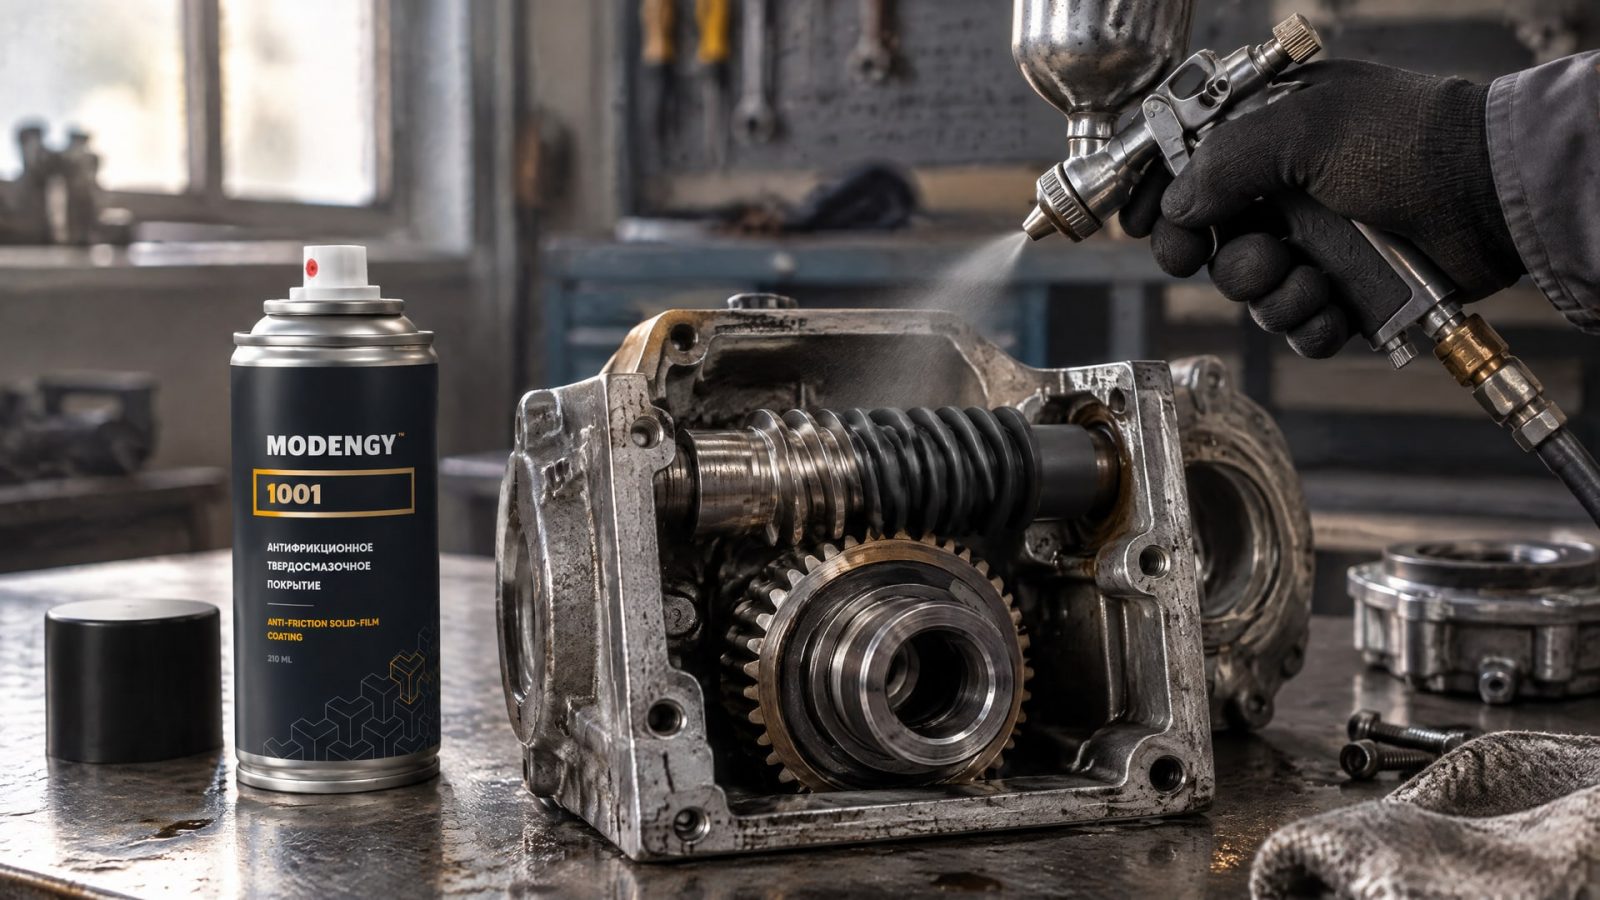
Если требуется покрыть внутренние и внешние участки сложной детали, рассматривают окунание. Если покрытие нужно нанести только на определенную поверхность, практичнее оценить распыление и возможность маскирования.
Само по себе термоотверждение не делает способ нанесения несущественным. Метод влияет на равномерность мокрой пленки, укрывистость, потеки и толщину после отверждения. Для сушильно-термоотверждаемых антифрикционных покрытий встречаются режимы от 2 до 90 минут и температуры от комнатной до 250 °C, а для конкретного состава может быть задан режим 20 минут при 200 °C. Условия всегда сверяют с документацией материала.
Если в червячном редукторе рассматривают снижение трения и износа, сначала оценивают характер работы узла и причину потерь. При фреттинг-коррозии важно учитывать не только толщину слоя, но и подготовку поверхности, режим нанесения и отверждения. В такой задаче MODENGY 1001 применяют как антифрикционное твердосмазочное покрытие для снижения трения и износа и защиты от фреттинг-коррозии.
При выборе состава для узла сверяются с его технической документацией. В ней проверяют рекомендуемый способ нанесения, допустимую толщину, совместимость с материалами детали и режим отверждения. Если метод нанесения не указан или геометрия изделия создает риск потеков и непрокрытых участков, до запуска партии проводят пробную обработку и проверяют результат по спецификации.
Часто задаваемые вопросы
Что лучше: окунание или распыление антифрикционного покрытия?
Окунание подходит, если нужно покрыть внутренние и внешние поверхности детали за один проход. Распыление выбирают для локального нанесения, маскирования зон и обработки больших поверхностей. Учитывают геометрию изделия, вязкость состава, требуемую толщину и рекомендации производителя покрытия.
Окунание всегда дешевле распыления?
Нет. Окунание может быть экономичным при полной укрывистости и автоматизации, но затраты на дренаж, контроль потеков и исправление дефектов способны уменьшить выгоду. Распыление требует контроля факела и может потребовать маскирования. Сравнивают весь процесс, включая подготовку, нанесение и приемку.
Какая толщина антифрикционного покрытия считается нормальной?
Для антифрикционных покрытий встречается типичный диапазон сухой толщины 10–20 мкм, а для отдельных составов указан диапазон 5–20 мкм. Это не универсальный допуск: точное значение берут из технической документации конкретного материала и требований к детали.
Можно ли любой состав наносить окунанием и распылением?
Нет. Допустимый способ зависит от вязкости, реологии и рекомендаций производителя. Одни составы допускают несколько технологий, другие рассчитаны на определенный метод. Перед запуском процесса проверяют техдокументацию, а при сомнениях выполняют пробное нанесение и оценивают толщину и равномерность пленки.
Заключение
Окунание выгоднее распыления, когда нужна полная укрывистость детали, включая внутренние поверхности и полости, и можно контролировать вязкость, извлечение и стекание состава. Распыление удобнее для локальной обработки, маскирования и крупных поверхностей. В обоих случаях результат зависит от подготовки основания, соблюдения технологического режима и попадания в допустимую толщину.
Следующий шаг - выбрать характерные детали, сверить требования к покрытию и посадкам с технической документацией состава, а затем провести пробное нанесение. По его результатам проверяют толщину, наличие потеков и пропусков, режим отверждения и соответствие внутренней спецификации.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина антифрикционного покрытия влияет на посадочные размеры, допуски и способы нанесения для точных узлов.
Повышение КПД червячного редуктора за счет снижения трения антифрикционными покрытиями для эффективной работы привода.
Узнайте, как правильно очистить пищевое антипригарное покрытие от остатков теста и муки, чтобы продлить срок службы форм и лотков.