
Замена импортного антифрикционного покрытия в авиастроении: выбор российского решения
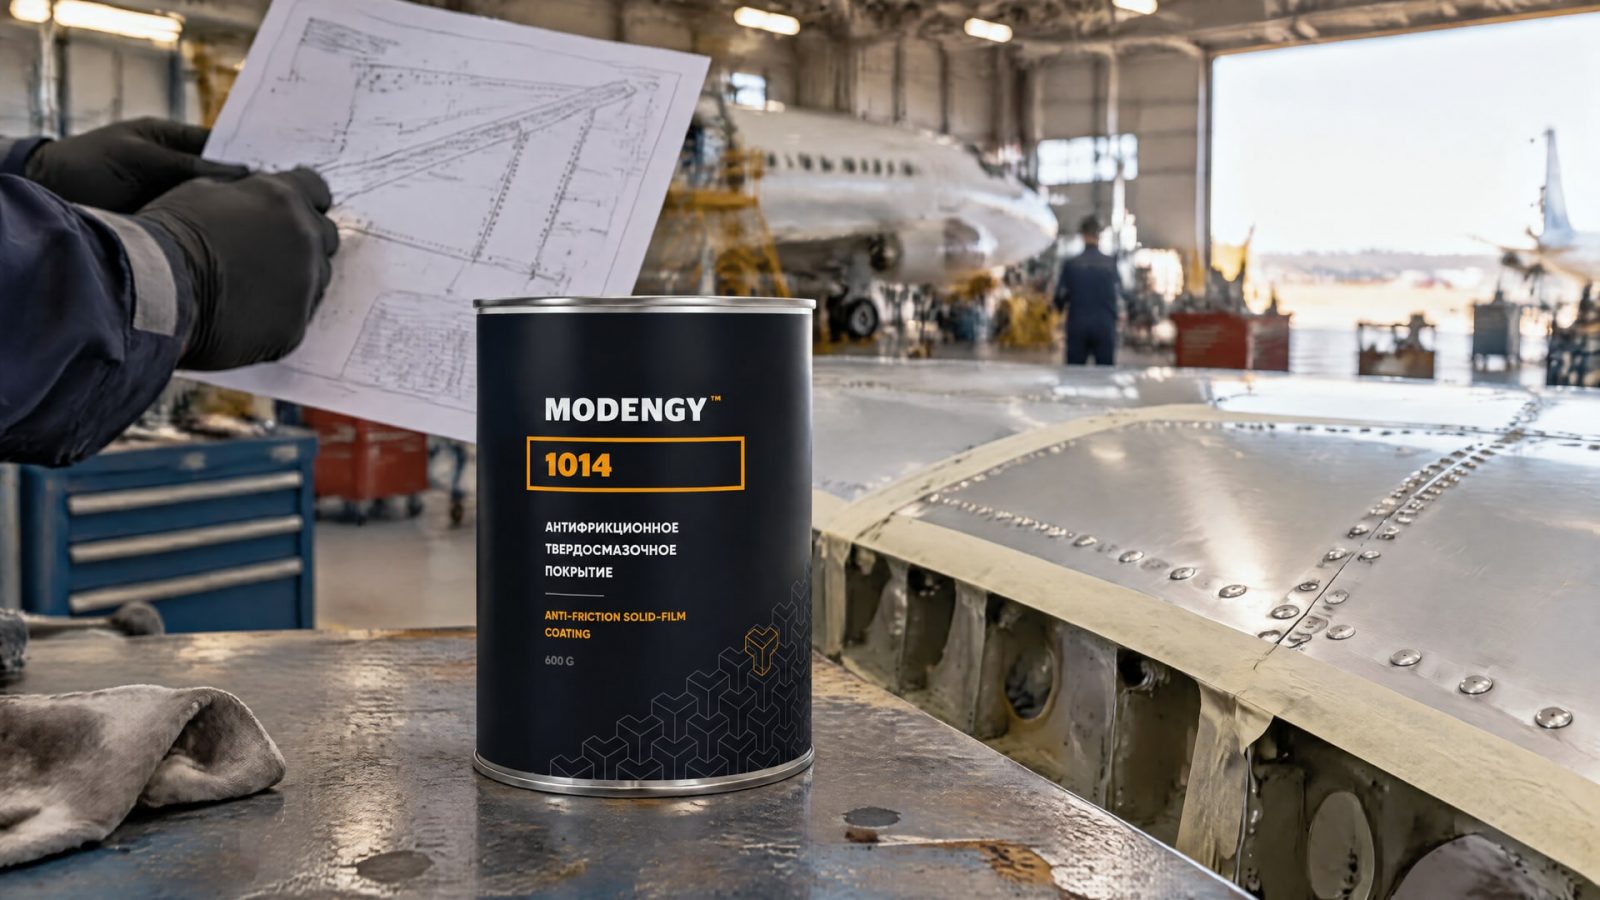
Российское антифрикционное покрытие может заменить импортное в авиастроении, если подтверждена его пригодность для конкретного узла и режима работы. Сравнивать материалы нужно не только по коэффициенту трения или химическому составу, но и по нагрузке, температуре, скорости, воздействию авиационных жидкостей, коррозионной защите и результатам испытаний.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые оценивают замену покрытия для авиационных деталей. Разберем, как определить функцию слоя, какие документы запросить у поставщика и почему химическое сходство материалов само по себе не подтверждает взаимозаменяемость.
Когда авиационному узлу требуется антифрикционное покрытие
Антифрикционный слой применяют в узлах, где масла и пластичные смазки использовать нельзя или нежелательно из-за риска загрязнения.
Покрытие также может обеспечивать смазку и коррозионную защиту одновременно. В авиационных конструкциях к примерам таких зон относятся направляющие закрылков, подшипниковые участки, поршни двигателей, мотогондолы и антифреттинговые пары.
Перед заменой важно установить, какую именно функцию выполняет существующий слой. Одному узлу требуется снижение трения при скольжении, другому - защита от фреттинга или коррозии, третьему - сухая смазка при высокой нагрузке и низкой скорости. Эти задачи не равнозначны, поэтому общее обозначение «антифрикционное покрытие» недостаточно для выбора материала.
Состав тоже не дает полного ответа. В покрытиях используют твердые смазки, включая дисульфид молибдена, графит и PTFE, но наличие одного из этих компонентов не подтверждает пригодность состава для авиационного применения. Для выбора важны свойства готового слоя, технология его нанесения и результаты испытаний, а не только перечень компонентов.
Практически полезно описать условия работы детали до сравнения предложений поставщиков:
Материалы контактирующих поверхностей и характер трения.
Нагрузку, скорость и температурный режим.
Возможность контакта с топливом, маслами и гидравлическими жидкостями.
Требуемую функцию покрытия: антифрикционную, противоизносную, антикоррозионную или антифреттинговую.
Ограничения по нанесению и контролю покрытия.
Такой подход помогает избежать подмены технической задачи поиском «универсального аналога». Материал, подходящий для одной зоны скольжения, не обязательно подойдет для подшипниковой поверхности или антифреттинговой пары. Наличие разных авиационных применений - от направляющих до поршней - само по себе показывает, насколько важны конструкция узла и фактический режим эксплуатации.
Как выбрать российское антифрикционное покрытие для авиации
Для сравнения покрытий сначала формируют требования к детали, а затем проверяют, какие из них подтверждены документами.
В технических материалах по авиационным покрытиям встречаются проверки по SAE AS5272, а для стойкости к авиационным жидкостям указывается ASTM D2510. Эти обозначения полезны как ориентир при запросе документации, но сами по себе не подтверждают пригодность любого покрытия для любого авиационного узла.
Отдельно оценивают диапазон рабочих температур. Для одного покрытия в авиационном применении указан диапазон от -70 °C до +300 °C. Для другого материала приводится диапазон от -328 °F до 599 °F, то есть примерно от -200 °C до +315 °C. Это характеристики разных покрытий, а не общий диапазон для антифрикционных слоев и не параметры MODENGY 1014.
При контакте с авиационными жидкостями нужно проверять стойкость к конкретным средам. Общего указания на устойчивость к топливам, маслам и гидрожидкостям недостаточно, если условия детали требуют подтверждения по испытаниям. В запросе поставщику следует обозначить жидкости, с которыми соприкасается узел, и получить документы с результатами испытаний или подтверждением соответствия применимой процедуре.
Сводить выбор только к коэффициенту трения не следует. Для авиационной детали важны также износостойкость, коррозионная защита и стабильность слоя в заданной среде. Если задача связана с фреттингом, оценивают покрытие именно в контексте такого контакта, а не только по характеристикам сухого скольжения.
| Параметр выбора | Что проверить |
|---|---|
| Функция слоя | Сухая смазка, снижение износа, защита от коррозии или фреттинга |
| Температурный режим | Документированный диапазон для конкретного покрытия |
| Контакт со средами | Стойкость к применяемым топливам, маслам и гидрожидкостям |
| Испытания | Протоколы и применимые отраслевые процедуры |
| Технология | Подготовка поверхности, нанесение и контроль готового слоя |
Испытания и подтверждение пригодности покрытия
Замена покрытия в авиастроении требует проверки не только состава, но и характеристик готового слоя.
До внедрения сопоставляют требования к детали с документацией на материал, технологией нанесения и результатами испытаний. Если покрытие работает в контакте с авиационными жидкостями, отдельно уточняют, подтверждена ли его стойкость к требуемым средам.
В технической документации на авиационные покрытия указываются SAE AS5272 и ASTM D2510. При этом не стоит трактовать одно упоминание стандарта как разрешение на применение покрытия во всех узлах. Инженеру необходимо проверить, к какому именно материалу и испытанию относится документ, а также насколько его условия соответствуют реальной работе детали.
Полезно запросить у поставщика сведения о температурном диапазоне, стойкости к жидкостям, результатах испытаний, подготовке поверхности и контроле партий. В аэрокосмической отрасли также учитывают квалификацию производственной площадки: среди упоминаемых систем и требований есть Nadcap и AS9100D. Их наличие относится к инфраструктуре и организации производства, но не заменяет проверку характеристик конкретного покрытия.
Экологические ограничения также могут влиять на выбор технологии. В одном из регуляторных документов США приведены пределы выбросов летучих органических соединений: 5.50 lb/660 g для категории antichafe coating и 5.17 lb/620 g для bearing coating. Эти значения относятся к указанному регуляторному контексту; их нельзя автоматически считать универсальными требованиями для любой площадки или проекта.
Перед квалификацией замены инженеру и снабженцу стоит сверить:
Техническое назначение покрытия и применимость к конкретной детали.
Протоколы испытаний и документы на заявленные свойства.
Стойкость к рабочим температурам и авиационным жидкостям.
Требования к подготовке поверхности, нанесению и контролю.
Ограничения, связанные с производственной площадкой и экологическими требованиями.
Технология нанесения и контроль результата
Характеристики сухого антифрикционного слоя зависят не только от рецептуры.
На результат влияют подготовка поверхности, адгезия покрытия и соблюдение технологии нанесения. Поэтому при сравнении российского и импортного материала нужно сопоставлять не только технические листы, но и производственный процесс, по которому получают покрытие на детали.
В документации по авиационным составам подчеркивается контроль партий и проверка по SAE AS5272. Для устойчивости к авиационным жидкостям указывается ASTM D2510. Эти данные показывают, что приемка материала и контроль результата важны наряду с заявленными свойствами. При этом конкретные требования к подготовке поверхности, толщине слоя и методам контроля следует брать из документации на выбранное покрытие, а не переносить с одного материала на другой.
В отдельных отраслевых материалах сообщается об увеличении срока службы деталей с покрытием в 1,5-2 раза. Эту цифру нельзя считать гарантированным результатом для любой детали: фактический ресурс зависит от условий эксплуатации, конструкции узла и примененной технологии. При планировании испытаний полезно заранее определить, какие параметры будут оценивать и с чем сравнивать результат.
При переходе на отечественный материал важно согласовать действия инженера, производства и снабженца. Инженер определяет требования к узлу, технологическая служба проверяет возможность нанесения и контроля, а закупщик запрашивает документацию и условия поставки. Если в комплекте документов нет подтверждения нужной стойкости или рабочего диапазона, недостающие характеристики следует уточнить до утверждения замены.
Как проходит замена покрытия на MODENGY 1014
При замене покрытия трудность часто связана не с поиском материала похожего состава, а с неполным описанием условий работы детали.
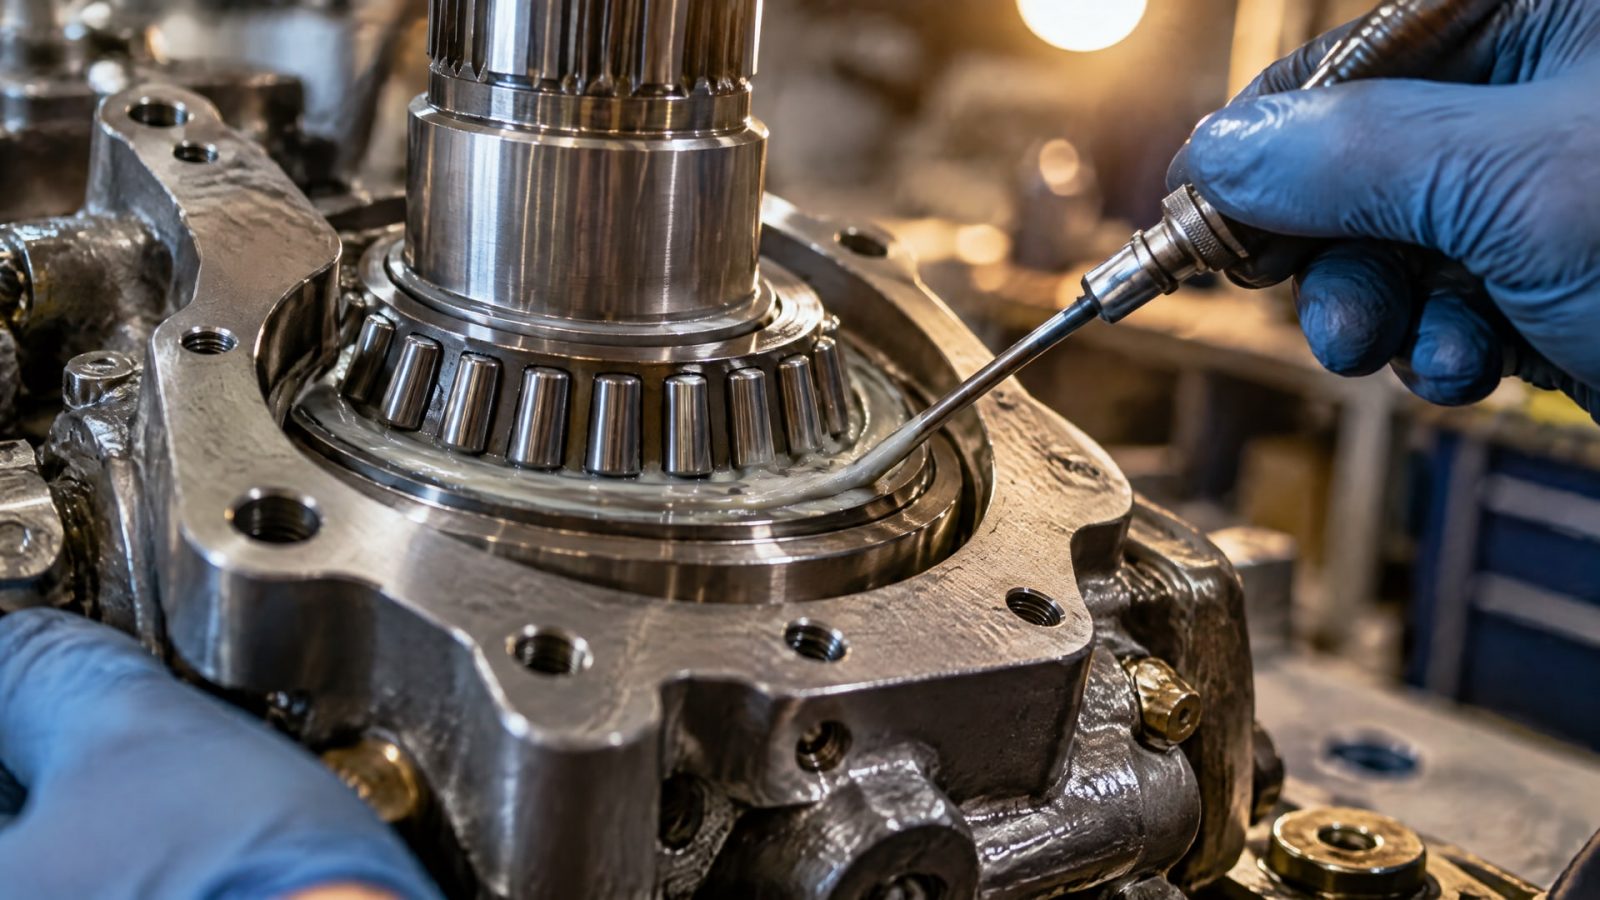
Если не учесть нагрузку, температуру, скорость и воздействие жидкостей, сравнение сведется к названию или одному параметру. Для узлов, где важны сухая смазка и защита от фреттинга, инженерной основой решения становятся требования к конкретному контакту и подтверждение характеристик испытаниями.
В описанном кейсе импортное покрытие заменено на MODENGY 1014, которое применяется в авиастроении. Эту информацию следует рассматривать как пример замены конкретного покрытия, а не как универсальное подтверждение взаимозаменяемости для всех авиационных деталей. Для переноса решения на другой узел необходимо сопоставить его режим трения, рабочую среду и требования к покрытию с доступной технической документацией.
До запуска замены полезно зафиксировать исходные условия эксплуатации и критерии приемки. Если деталь контактирует с авиационными жидкостями, проверяют соответствующие данные по стойкости; если рабочий диапазон включает низкие или высокие температуры, сверяются с документированными значениями. Для покрытий, в документации на которые указаны диапазоны от -70 °C до +300 °C или примерно от -200 °C до +315 °C, эти числа относятся только к конкретным составам, а не к MODENGY 1014.
Порядок оценки можно выстроить последовательно:
Определить функцию покрытия и условия трения в узле.
Составить перечень требований к температуре, нагрузке и рабочим средам.
Запросить техническую документацию и протоколы испытаний.
Сверить технологию подготовки поверхности, нанесения и контроля.
Подтвердить пригодность покрытия для конкретной детали до расширения применения.
Часто задаваемые вопросы
Можно ли заменить импортное покрытие без дополнительных испытаний?
Нет, одного сходства по назначению или составу недостаточно. Пригодность зависит от нагрузки, температуры, скорости, геометрии контакта и рабочей среды. Нужно сопоставить требования к детали с документацией на покрытие и проверить подтверждение стойкости к авиационным жидкостям, если они присутствуют в эксплуатации.
Достаточно ли наличия MoS₂ или PTFE в составе?
Нет. Дисульфид молибдена, графит и PTFE применяются в антифрикционных покрытиях, но наличие такого компонента не подтверждает авиационную пригодность. Важны характеристики готового слоя, технология нанесения, испытания и соответствие условиям конкретного узла.
Что проверять, если покрытие контактирует с топливом или маслом?
Следует уточнить стойкость к конкретным авиационным жидкостям и запросить результаты испытаний или подтверждение по применимой процедуре. В документации для таких проверок упоминается ASTM D2510. Также оценивают температурный диапазон и другие требования к детали, а не только устойчивость к одной среде.
Можно ли выбирать покрытие только по температурному диапазону?
Нет. В документации на отдельные покрытия приведены диапазоны от -70 °C до +300 °C и примерно от -200 °C до +315 °C, но эти значения относятся к разным материалам. Кроме температуры, проверяют нагрузку, тип контакта, износостойкость, коррозионную защиту и стойкость к рабочим жидкостям.
Заключение
Российское антифрикционное покрытие можно рассматривать как замену импортному, если оно решает ту же функциональную задачу и подтверждена его пригодность для конкретного авиационного узла. Сравнивать нужно режим трения, температуру, нагрузку, рабочие жидкости, технологию нанесения и результаты испытаний. По одному составу или названию покрытия вывод о взаимозаменяемости сделать нельзя.
Следующий шаг для инженера - составить требования к детали и передать их поставщику вместе с запросом технической документации и протоколов испытаний. Снабженцу стоит сверить комплект документов с этими требованиями до закупки, а технологической службе - подтвердить применимость процесса нанесения и контроля.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для обработки чугуна и избежать образования масляного тумана, учитывая режимы обработки и свойства жидкости.
Узнайте, как выполняется герметизация изношенной резьбы, какие материалы использовать и как подготовить соединение к повторной сборке.
Узнайте, как правильно выбрать и нанести смазку дверей холодильника с допуском H1 для обеспечения герметичности и долговечности.