
Фосфатирование и коррозия: как предотвратить задиры резьбовых соединений из нержавеющей стали
Задиры резьбовых соединений из нержавеющей стали предотвращают, уменьшая прямой контакт микронеровностей: подбирают подходящую смазку или сухое антифрикционное покрытие, проверяют конструкцию резьбы и соблюдают технологию сборки. Фосфатное конверсионное покрытие может снизить риск заедания, но его не следует считать универсальной защитой от коррозии или заменой смазке.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые выбирают способ защиты резьбы и разбирают причины повреждения крепежа. Разберем механизм задиров, параметры резьбы, роль фосфатирования и пассивации, а также подбор защитного материала и контроль сборки.
Почему возникают задиры резьбовых соединений из нержавеющей стали
Задир начинается с адгезионного износа: микронеровности контактирующих поверхностей сцепляются и перемещаются относительно друг друга.
В результате материал локально деформируется и переносится с одной поверхности на другую. В тяжелом случае возникает схватывание, похожее на холодную сварку контактных участков.
Особенно внимательно контролируют пары «нержавеющая сталь - нержавеющая сталь» и крепеж из аустенитных сталей. Коррозионная стойкость материала не исключает заедания при сухом трении. Поэтому утверждение «нержавейка не ржавеет и не заедает» неверно: коррозия и задир связаны с разными механизмами повреждения.
Риск усиливают загрязнения и повреждения резьбы. Песок, стружка и другие твердые частицы мешают равномерному контакту и создают локальные зоны повышенного трения. Перед сборкой резьбу очищают и проверяют, а поврежденные детали не используют без оценки их состояния.
Еще один фактор - режим затяжки. При быстром движении контакт нагревается из-за трения, а металл может начать схватываться. Если момент продолжает расти, это не означает, что соединение получает больший полезный натяг: затяжка может привести к повреждению резьбы. Поэтому финальную стадию выполняют плавно, без ударного инструмента.
К задиру также могут привести неподходящие условия контакта поверхностей. Для аустенитной нержавеющей стали в одном из технических материалов приведен диапазон шероховатости Ra 0.8–1.6 μm. Это ориентир из материала по профилактике, а не универсальное требование для любого крепежа: параметры следует соотносить с конструкцией и технологией соединения. Слишком гладкая поверхность без смазки тоже может способствовать схватыванию.
Конструкция резьбы и параметры, влияющие на заедание
Профиль и допуски резьбы задают требования к сопряжению деталей.
Для метрической резьбы соответствующие параметры описывают ISO 68-1, ISO 261 и ISO 965-1. Эти стандарты помогают определить геометрию и допуски, но сами по себе не предотвращают задиры: для этого учитывают материал пары, состояние поверхностей и способ сборки.
Для снижения склонности к заеданию в технических рекомендациях рассматривают резьбу с крупным шагом вместо мелкой, а также более свободную посадку 2A-2B. Это не означает, что такие решения автоматически подходят для любого узла. Инженер сверяет параметры с требованиями конструкции, нагрузкой и условиями эксплуатации.
Способ изготовления внешней резьбы тоже имеет значение: в рекомендациях по крепежу предпочтение отдают накатанной резьбе, а не нарезанной. При проектировании важно учитывать и фактическое состояние поверхности, поскольку слишком гладкая резьба без смазки не обязательно снижает вероятность схватывания.
На этапе подбора полезно разделить задачи:
проверить, соответствует ли профиль резьбы чертежу и требованиям ISO 68-1, ISO 261 и ISO 965-1;
оценить, допустима ли для узла более крупная резьба или посадка 2A-2B;
учесть, изготовлена ли внешняя резьба накатыванием или резанием;
осмотреть контактные поверхности на загрязнения, задиры и другие повреждения;
определить, нужна ли дополнительная защита смазкой или покрытием.
Для расчетов момента затяжки и трения применяют ISO 16047. Если соединение работает в условиях повышенного риска, результаты испытаний помогают оценить коэффициент трения и повторяемость затяжки. Значение μ > 0.30 при первом тесте ISO 16047 в одном из материалов указано как возможный признак перехода к режиму риска задиров. Это индикатор для оценки, а не универсальный предел для всех соединений.
Фосфатирование и коррозия: что дает конверсионное покрытие
Фосфатные и оксалатные конверсионные покрытия упоминаются среди способов снизить риск задиров.
Такой слой формирует на поверхности микротекстуру, которая может уменьшать адгезионное схватывание при контакте деталей. Для крепежа из нержавеющей стали этот вариант рассматривают как часть решения, особенно если сухой контакт металлических поверхностей приводит к повторяющимся повреждениям.
При этом фосфатирование и коррозионная защита - не одно и то же. По имеющимся данным, конверсионное покрытие применяют в контексте снижения риска задиров; считать его достаточной защитой от коррозии без проверки условий эксплуатации нельзя. Если узлу нужна коррозионная стойкость, ее оценивают отдельно, с учетом среды и требований к деталям.
Не следует смешивать конверсионные покрытия с пассивацией. Для пассивации нержавеющей стали упоминаются ASTM A967 и AMS 2700. Она связана с коррозионной стойкостью поверхности, однако сама по себе не заменяет антизадирную смазку или покрытие резьбы. После обработки пассивацией резьбовое соединение все еще может заедать при сборке.
Выбор подхода зависит от задачи. Если важно уменьшить трение при монтаже и облегчить последующий демонтаж, рассматривают смазку или сухое антифрикционное покрытие. Если нужен именно конверсионный слой, его оценивают как один из факторов снижения склонности к схватыванию. В обоих случаях проверяют совместимость решения с условиями эксплуатации и требованиями к коррозионной стойкости.
Перед внедрением технологии следует определить, что именно нужно контролировать: риск задиров, коррозию, момент затяжки или повторяемость сборки. Для этого фиксируют параметры соединения и проводят испытания. Подмена одного требования другим приводит к ошибочному выбору: пассивация не гарантирует отсутствие заедания, а снижение трения само по себе не подтверждает коррозионную стойкость.
Как выбрать антизадирное покрытие или смазку для резьбы
Для предотвращения задиров применяют антизадирную смазку или сухое антифрикционное покрытие.
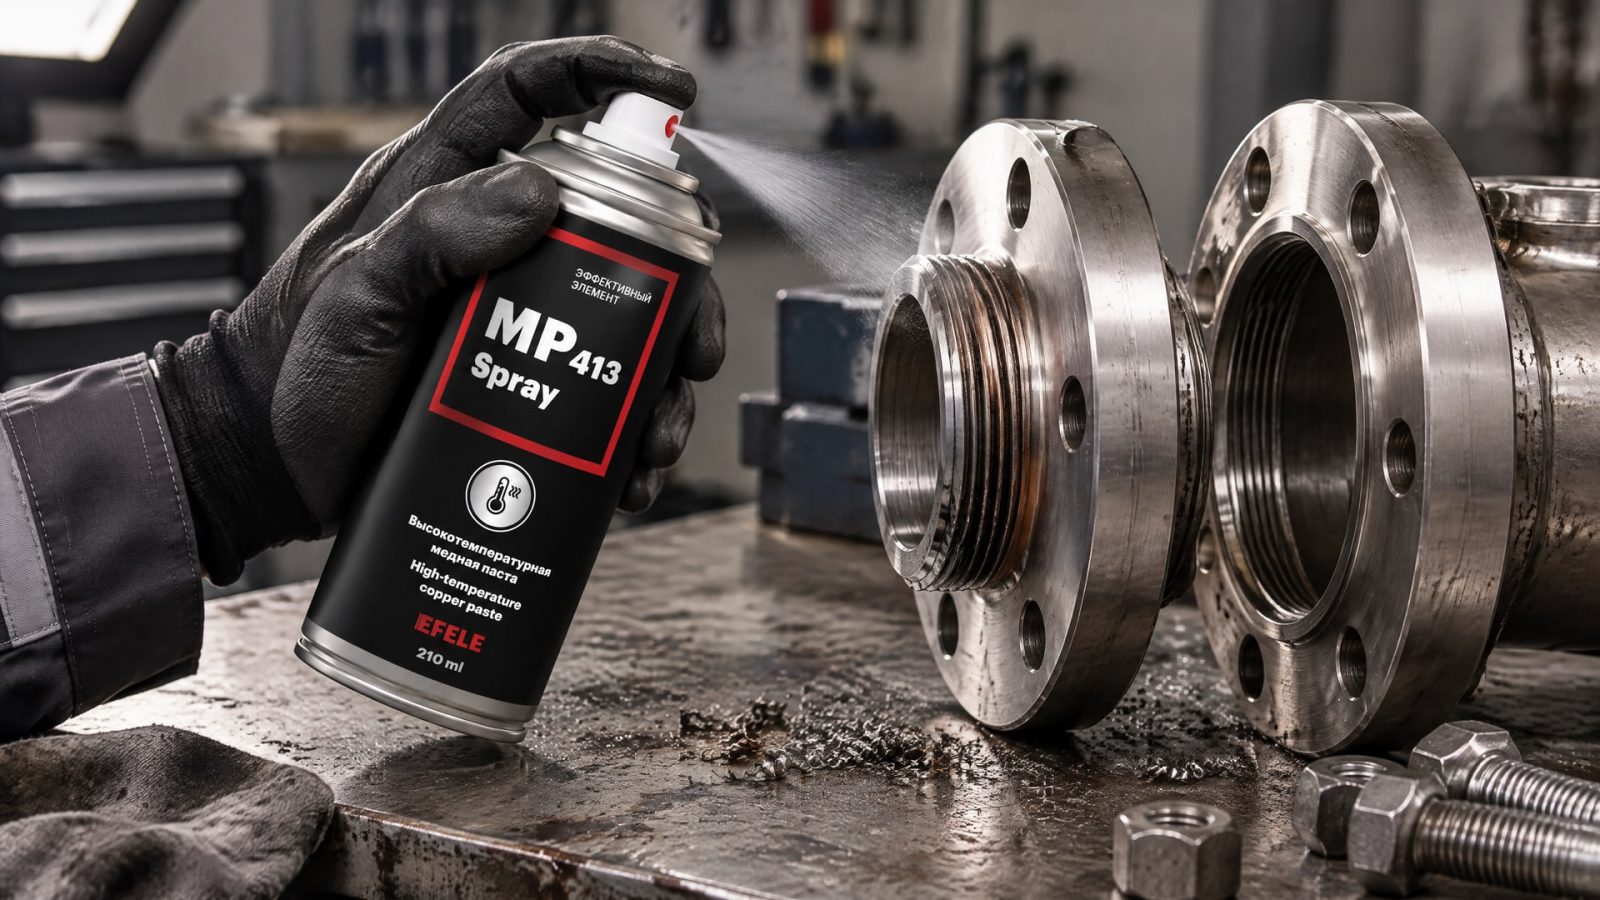
Оба решения уменьшают прямой контакт металлических микронеровностей, но отличаются формой и условиями применения. Смазку наносят на фланки резьбы и опорные поверхности; сухое покрытие рассматривают, когда нежелательно оставлять на поверхности «мокрый» состав.
Температурный диапазон помогает сузить выбор. В материалах по антизадирным составам для PTFE-пасты указан предел до 260 °C, для пасты с MoS₂ - примерно от -180 до 350 °C, для медной пасты - от -40 до 800 °C, для никелевой - от -40 до 1300 °C. Эти значения относятся к описанным типам составов и не должны автоматически переноситься на конкретный продукт без его документации.
У сухих PTFE-покрытий указан коэффициент трения 0.06–0.12. Это справочный диапазон для покрытия данного типа, а не характеристика любого сухого слоя. При выборе также учитывают чистоту поверхности, среду, температуру и требования к стабильности момента затяжки.
Если в узле сочетаются высокие температуры и агрессивная среда, одной оценки момента затяжки недостаточно: необходимо учитывать вымывание смазочного материала и риск фреттинга при контакте деталей. В таких условиях для защиты резьбы и облегчения монтажа и демонтажа применяют медную пасту EFELE MP-413 Spray. Ее выбирают под условия соединения, а не только по признаку «нержавеющая сталь».
Когда важны снижение коэффициента трения и стабильность момента затяжки, альтернативой смазке может стать твердосмазочный слой. При необходимости защитить резьбу от задиров и коррозии, а также получить стабильный процесс затяжки, применяют антифрикционное твердосмазочное покрытие MODENGY 1014. Перед серийным внедрением проверяют, как покрытие влияет на параметры конкретного соединения.
Технология сборки и контроль риска задиров
Даже правильно выбранное покрытие не компенсирует ошибки монтажа.
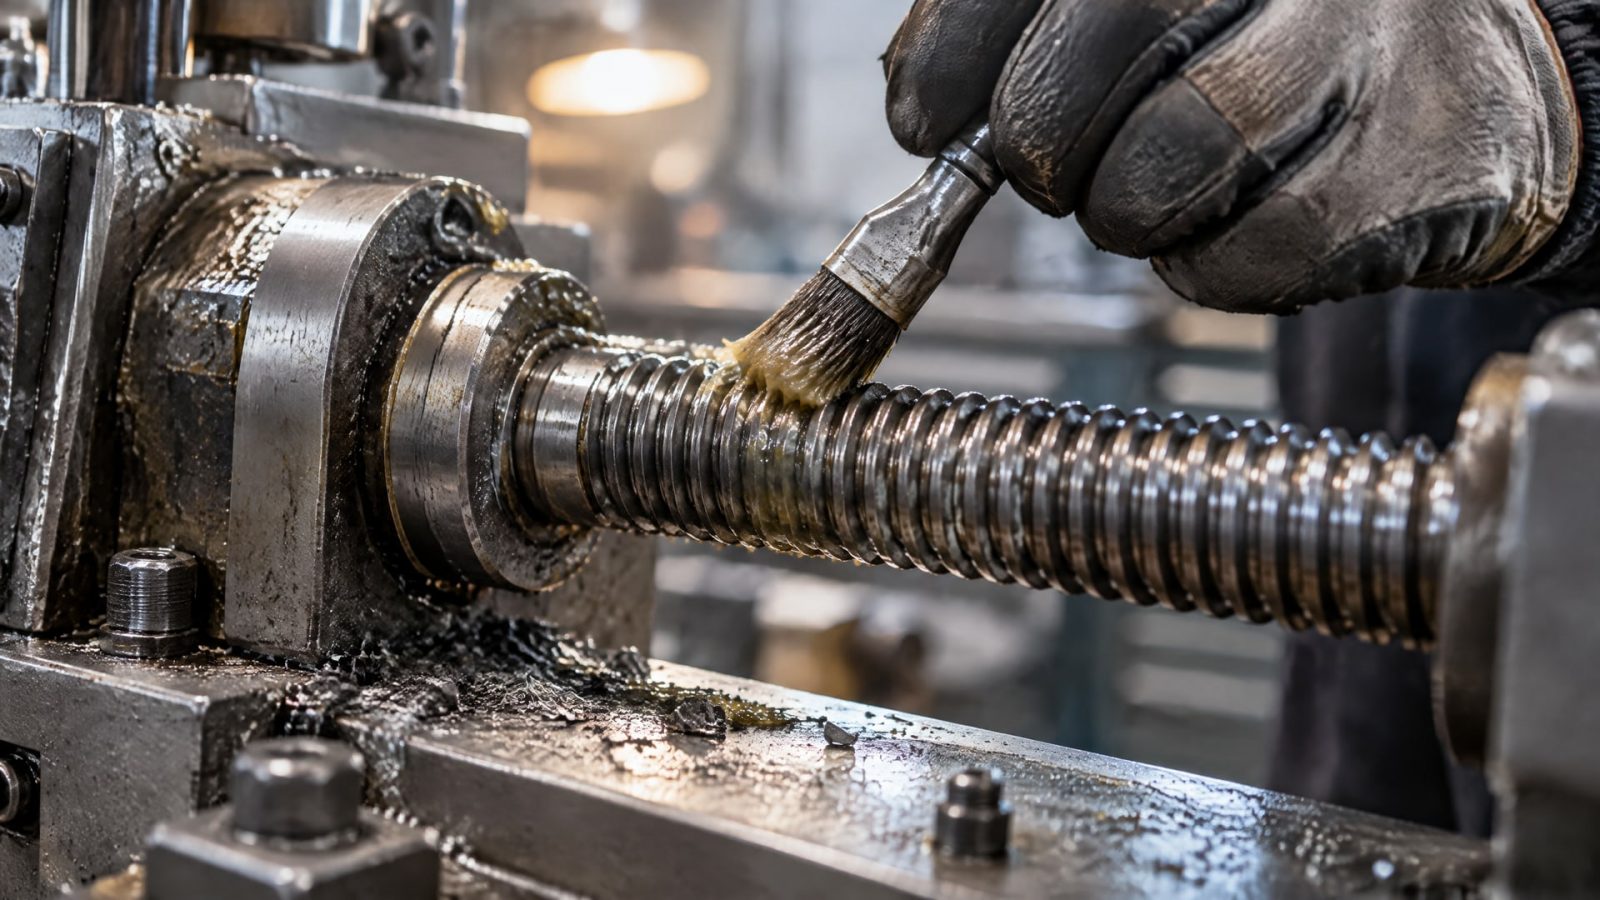
Перед сборкой очищают резьбу от грязи, песка и металлической стружки, затем проверяют детали на повреждения. Смазку наносят на контактные участки резьбы и опорные поверхности, а не только точечно на один участок. Избыточное количество состава нежелательно: оно может повлиять на момент затяжки.
Резьбу заводят плавно, без перекоса, а затяжку ведут медленно. Ударный инструмент при сборке нержавеющего крепежа не используют: резкий рост скорости и момента затрудняет контроль процесса. Если усилие внезапно увеличилось, не следует продолжать затяжку только ради достижения заданного момента. Сначала проверяют, не началось ли заедание и не повреждена ли резьба.
Для соединений с повышенным риском полезно закрепить параметры в испытаниях по ISO 16047. В протоколе оценивают момент, коэффициенты трения и повторяемость партии. ASTM G98 применяют для лабораторной оценки склонности материалов к задирам. Эти методы решают разные задачи: один относится к оценке момента и трения в крепежном соединении, другой - к испытанию на склонность к задиру.
Практический план контроля включает несколько шагов:
зафиксировать материал и конструкцию резьбовой пары;
проверить состояние деталей и очистить резьбу перед сборкой;
определить способ защиты контактных поверхностей;
установить контролируемый порядок затяжки без ударного инструмента;
испытать соединение и сопоставить момент с коэффициентами трения и повторяемостью.
Если соединение регулярно заедает, полезно проверить не только смазку. Причина может быть в слишком быстром монтаже, загрязнении, поврежденной поверхности или сочетании материалов. Для тяжелых условий также рассматривают разнородную пару материалов, чтобы не оставлять контакт «нержавейка на нержавейке». Изменения в конструкции и технологии оценивают вместе, а не как отдельные меры.
Часто задаваемые вопросы
Помогает ли фосфатирование от задиров на нержавеющей стали?
Фосфатное конверсионное покрытие рассматривают как один из способов уменьшить риск схватывания за счет микротекстуры поверхности. Однако оно не гарантирует отсутствие задиров при любых условиях и не заменяет оценку коррозионной стойкости. Эффект проверяют для конкретного соединения и режима сборки.
Защищает ли пассивация резьбовые соединения от заедания?
Нет. Пассивация связана с коррозионной стойкостью поверхности, но не заменяет антизадирную смазку или сухое антифрикционное покрытие. Для пассивации нержавеющей стали упоминаются ASTM A967 и AMS 2700, однако выбор защиты от задиров требует отдельной оценки контакта и способа затяжки.
Какую шероховатость выбрать для резьбы из нержавеющей стали?
В одном из технических материалов для аустенитной нержавеющей стали приведен диапазон Ra 0.8–1.6 μm. Это ориентир, а не обязательный параметр для всех соединений. Слишком гладкая поверхность без смазки тоже может быть склонна к схватыванию, поэтому шероховатость оценивают вместе с материалом и способом сборки.
Почему нельзя затягивать нержавеющий крепеж ударным инструментом?
При быстрой затяжке контактные поверхности сильнее нагреваются из-за трения, что увеличивает риск схватывания. Рост момента не обязательно означает увеличение полезного натяга: он может указывать на начало заедания. Резьбу собирают плавно, а параметры соединения при необходимости проверяют по ISO 16047.
Заключение
Задиры резьбовых соединений из нержавеющей стали предотвращают сочетанием нескольких мер: контролируют конструкцию и состояние резьбы, очищают детали, выбирают смазку или антифрикционное покрытие и ведут сборку без ударной затяжки. Фосфатирование может снизить риск схватывания, но не следует приравнивать его к гарантированной защите от коррозии или считать заменой пассивации и смазке.
Практический следующий шаг - проверить чертеж и состояние резьбы, определить условия работы узла и зафиксировать требуемый способ защиты. Для соединений с повышенным риском испытайте выбранное решение и сопоставьте момент, коэффициенты трения и повторяемость по ISO 16047.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Подбираем оборудование нанесения покрытий: от определения материала до контроля качества и безопасности.
Узнайте, как антифрикционное твердосмазочное покрытие помогает восстановить анодный слой алюминия и снизить трение для деталей из сплава Д16.
Смазка резиновых уплотнений в металлических корпусах: как выбрать подходящий состав и обеспечить надежное скольжение с учетом всех факторов.