
Антипригарное покрытие для узлов трения металл-металл: сравнение свойств и износостойкости
Промышленное антипригарное покрытие выбирают не по сходству с поверхностью сковороды, а по режиму работы конкретного узла. Для контакта металл-металл важны трение, износ, нагрузка, температура, скорость, окружающая среда и подготовка поверхности. Антифрикционная пленка может обеспечить сухую смазку там, где жидкая смазка не формирует полноценный слой, но ее пригодность подтверждают испытаниями на детали и в условиях производства.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают покрытие узлов трения или оценивают защиту от пригорания на оборудовании. Разберем, чем промышленные составы отличаются от бытовых, как читать результаты испытаний и что учитывать перед запуском покрытия в серию.
Антипригарное покрытие для узла трения и посуды решает разные задачи
Фраза «антипригарное покрытие» может относиться и к посуде, и к промышленному материалу, однако условия их работы различаются.
Сковорода с антипригарным покрытием нужна, чтобы пища меньше прилипала к рабочей поверхности. В узле металл-металл покрытие должно контролировать трение и износ в контакте деталей. Поэтому бытовое представление о том, какая сковородка с антипригарным покрытием удобнее, не дает критериев для выбора промышленной пленки.
Антифрикционные покрытия работают особенно эффективно в граничном и смешанном режимах трения. В этих условиях поверхности могут непосредственно контактировать, а обычная жидкая смазка не всегда создает полноценную пленку. Твердосмазочный материал формирует сухой адгезионный слой: адгезия здесь означает сцепление покрытия с поверхностью. Такой слой может быть полезен в загрязненных и труднодоступных местах, где жидкая смазка быстрее теряет рабочие свойства или собирает загрязнения.
Сравнение с посудой не отвечает и на вопрос, какое антипригарное покрытие лучше для промышленного применения. Для этого необходимо знать условия работы узла и требования к его ресурсу. Одного эффекта «не прилипает» недостаточно: в механизме важны также износ, способность нести нагрузку и устойчивость к рабочей среде.
Стандарты тоже зависят от типа покрытия. ISO 21874:2019 рассматривает многослойные твердые покрытия, в том числе PVD, и включает оценку состава, микроструктуры, качества поверхности, толщины, твердости и трибологических свойств. ISO 23737:2021 описывает испытание тонких керамических пленок на трение и износ в сухой и влажной среде; в источнике указана толщина до примерно 1 мкм. Эти методы нельзя без оговорок переносить на любые покрытия или бытовые поверхности.
При выборе важно не смешивать назначение продукта с бытовой аналогией. Промышленное покрытие оценивают по работе пары трения и условиям процесса, а не по тому, насколько легко отделяется пища от посуды.
Как сравнивают трение и износостойкость покрытий
Коэффициент трения полезен для сравнения, но не описывает пригодность покрытия целиком.
Значение порядка 0,07-0,08 приводится для отдельных материалов в сухом режиме металл-металл. Это пример конкретных материалов, а не гарантированный показатель для любого состава и не универсальный норматив. Результат зависит от образцов и условий испытания, поэтому его нужно рассматривать вместе с износом и другими рабочими характеристиками.
Для разных материалов применяют разные методы. ISO 20808:2016 описывает определение коэффициента трения и удельной скорости износа монолитной керамики. ISO 18535:2016 относится к DLC-пленкам и также рассматривает коэффициент трения и удельную скорость износа. ISO 23737:2021 предназначен для тонких керамических пленок и включает испытания в сухой и влажной среде.
| Что оценивают | На что смотреть при сравнении |
|---|---|
| Коэффициент трения | Условия испытания и тип контактирующих материалов |
| Износ | Метод расчета и материал покрытия |
| Структуру и поверхность | Состав, микроструктуру, толщину и качество поверхности |
| Работу в среде | Влияние влаги, масел, топлива и загрязнений, если это важно для узла |
ISO 21874:2019 охватывает оценку многослойных твердых покрытий по нескольким характеристикам, включая микроструктуру и твердость. ISO 26424 устанавливает метод измерения абразивной стойкости тонких и толстых покрытий, а также объемных материалов. Эти стандарты рассматривают разные свойства и объекты, поэтому совпадение единиц или названий показателей еще не означает, что результаты испытаний можно напрямую сопоставить.
Распространенная ошибка при выборе - считать, что меньшее трение автоматически означает больший срок службы. На практике проверяют сочетание трения, износа, несущей способности и стойкости к среде. Еще один важный параметр - толщина: сама по себе она не гарантирует долговечность, если не учтены структура, подготовка поверхности и технология нанесения.
Как выбрать антипригарное покрытие для режима металл-металл
Выбор антипригарного покрытия начинают с описания условий работы, а не с поиска материала по одному свойству.
Инженеру нужно определить нагрузку, температуру, скорость, окружающую среду и требуемый срок службы. Затем уточняют, какой режим трения возникает в узле и можно ли обеспечить подачу жидкой смазки. Антифрикционные покрытия особенно актуальны при граничном и смешанном трении, когда между металлами возможен непосредственный контакт.
Следующий шаг - определить задачу покрытия. Если нужны сухая смазка, меньшее накопление загрязнений и работа в труднодоступном месте, рассматривают сухую пленку. Если задача связана со сборкой или разборкой резьбового соединения, могут подойти антизадирные пасты. Это разные применения, поэтому сравнивать такие материалы только по коэффициенту трения некорректно.
При оценке вариантов сверьте:
Совместимость покрытия с материалом детали и подготовкой поверхности.
Условия контакта: нагрузку, скорость, температуру и тип трения.
Воздействие рабочей среды, в том числе масел и топлива, если они присутствуют.
Требования к чистоте поверхности и допустимому загрязнению.
Способ нанесения и возможность выдержать технологию на производстве.
Результаты испытаний по трению, износу и другим важным для узла характеристикам.
Отдельно оценивают коррозионную защиту и несущую способность. Даже низкий коэффициент трения не компенсирует несоответствие покрытия среде или технологии нанесения. Нельзя также судить о ресурсе только по температуре, указанной для материала: нагрузка, геометрия контакта и подготовка поверхности влияют на результат.
Испытания выполняют на реальных деталях и в производственном процессе до утверждения спецификации. Это особенно важно, если ресурс зависит от геометрии, состояния поверхности и толщины слоя. Значения 0,07-0,08, встречающиеся для отдельных покрытий в сухом режиме металл-металл, можно использовать как ориентир при чтении конкретных данных, но не как обещание результата для другого узла.
Подготовка поверхности и проверка покрытия на детали
Даже подходящий по назначению состав не обеспечит ожидаемую работу без подготовки поверхности.
Технические рекомендации предусматривают очистку и обезжиривание, а в зависимости от материала и процесса - дополнительные операции. В числе применяемых способов подготовки встречаются абразивоструйная обработка, промывка, фосфатирование, анодирование, кислотное травление и плазменная или коронная обработка. Конкретную последовательность выбирают для детали и технологии нанесения.
Не стоит переносить один способ подготовки на все материалы. Состав покрытия, состояние поверхности, геометрия детали и способ нанесения влияют на сцепление слоя и ресурс. Толщина тоже имеет значение, но ее нельзя рассматривать отдельно от микроструктуры и качества поверхности. ISO 21874:2019, например, включает в оценку многослойных твердых покрытий толщину, твердость, микроструктуру и трибологические свойства, а не только один параметр.
Перед внедрением проверяют не только отдельный образец, но и оригинальную деталь. Ее геометрия и реальный процесс нанесения должны соответствовать будущему производству. Испытание помогает увидеть, как покрытие работает в конкретном контакте и сохраняются ли нужные свойства при реальных условиях. Результаты по ISO 23737:2021 относятся к тонким керамическим пленкам, а ISO 18535:2016 - к DLC-пленкам; их не следует трактовать как универсальную проверку для любого покрытия.
Для подготовки спецификации зафиксируйте:
Материал и состояние поверхности детали.
Последовательность подготовки и способ нанесения.
Толщину и качество полученного слоя.
Условия и методику испытания.
Показатели, по которым принимают решение: трение, износ и стойкость к рабочей среде.
Такой подход помогает сравнивать варианты по одинаковым условиям, а не по разрозненным характеристикам из описаний. Если проверяется абразивная стойкость, ISO 26424 дает отдельный метод измерения для покрытий и объемных материалов. Его результат также рассматривают в контексте конкретной детали и требований к узлу.
Защита от пригорания в упаковочном оборудовании: от задачи к покрытию
В упаковочном оборудовании прилипание нетканого материала к рабочей поверхности может нарушать стабильность процесса.
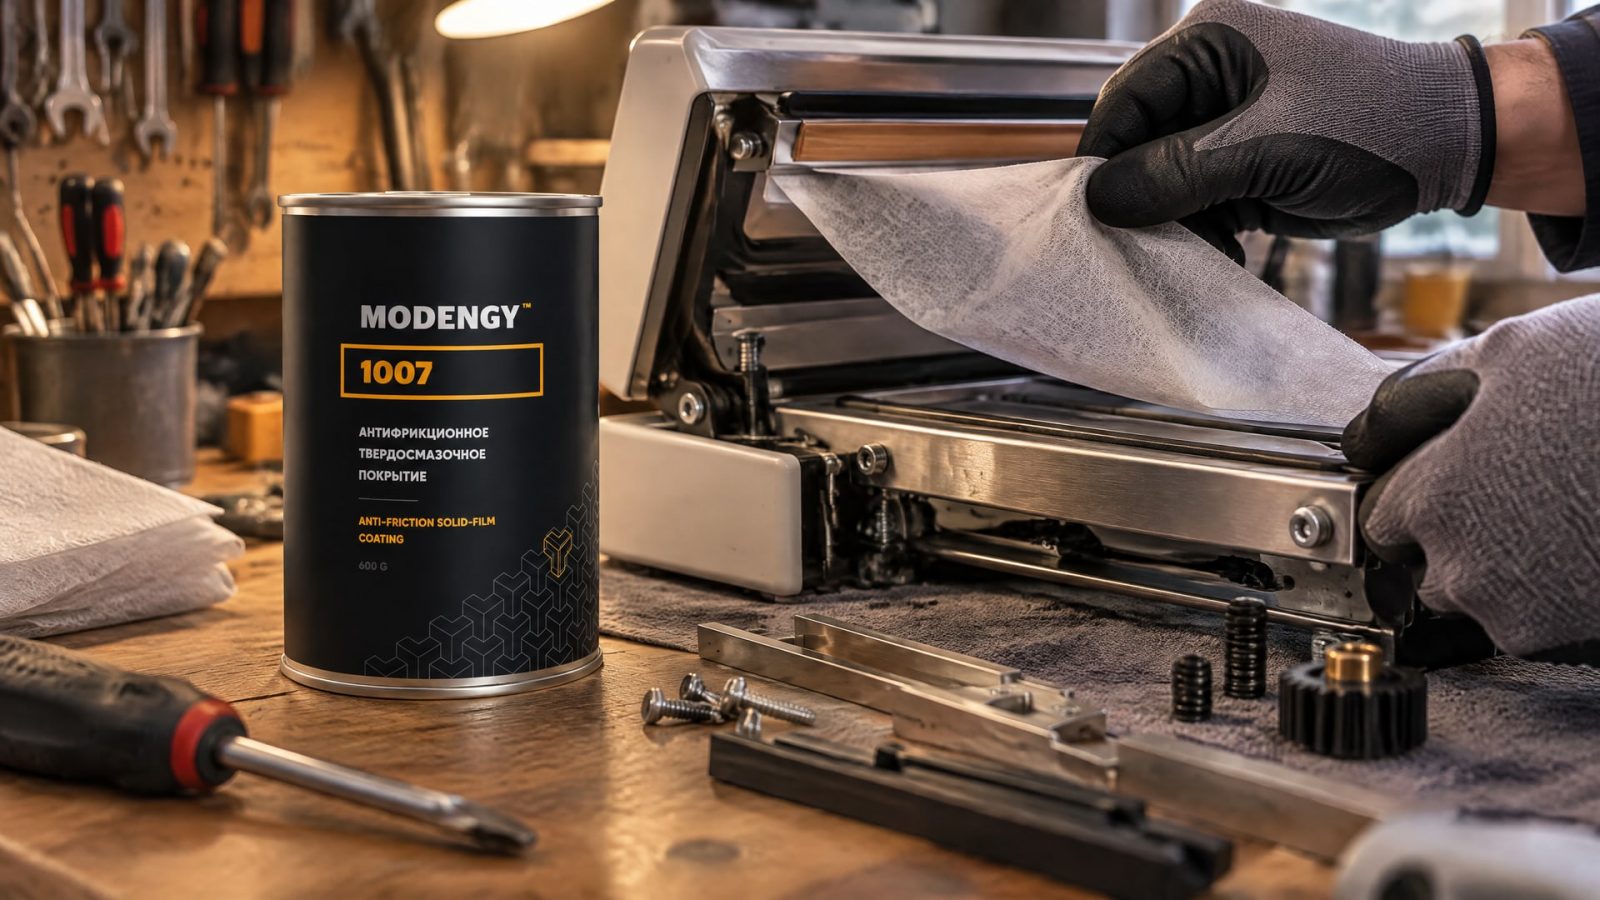
При этом на участке могут одновременно работать узлы трения металл-металл, где требуется сухая смазка. Подбор осложняется тем, что антипригарный эффект и износостойкость отвечают на разные вопросы: первый связан с прилипанием материала, второй - с работой контактирующих деталей. Поэтому оценивать нужно условия процесса в целом, а не только одно свойство покрытия.
В этой задаче MODENGY 1007, твердосмазочное покрытие на основе графита, применяют для предотвращения пригорания нетканого материала в упаковочном оборудовании и стабильной работы узлов трения металл-металл. При подборе важно отдельно проверить, подходит ли технология нанесения конкретной детали и подтверждается ли результат в производственном процессе. Это не отменяет необходимости оценить нагрузку, среду и состояние поверхности; сведения о покрытии не заменяют испытание оригинального узла.
Смазка упаковочного оборудования не всегда означает, что жидкий материал будет лучшим решением. В загрязненных или труднодоступных местах сухая адгезионная пленка может быть уместнее, поскольку меньше притягивает грязь. Однако решение зависит от режима нагрузки и срока службы, а не от общего названия «антипригарное». Для конкретного узла нужно проверить, формирует ли покрытие требуемую сухую пленку и отвечает ли одновременно за предотвращение прилипания материала.
Для оценки результата полезно разделить задачи испытания: отдельно наблюдать поведение нетканого материала, отдельно оценивать трение и износ деталей. ISO 21874:2019 описывает оценку ряда характеристик многослойных твердых покрытий, а ISO 23737:2021 - испытания тонких керамических пленок. Эти стандарты дают методы для указанных классов материалов, но не заменяют проверку покрытия в конкретной упаковочной линии.
Перед запуском в серию согласуйте параметры подготовки и нанесения, а затем проведите испытание на оригинальной детали. Так инженер и снабженец смогут опираться на поведение покрытия в процессе, а не только на общее описание его антипригарных свойств.
Часто задаваемые вопросы
Какое антипригарное покрытие лучше для узла металл-металл?
Лучшее покрытие - то, которое соответствует режиму конкретного узла. Сравните не только коэффициент трения, но и износ, нагрузку, температуру, скорость, рабочую среду и требования к чистоте. Перед утверждением спецификации проверьте покрытие на оригинальной детали и в производственном процессе.
Можно ли ориентироваться на сковороду с антипригарным покрытием при выборе промышленного материала?
Нет. Бытовая поверхность и промышленная антифрикционная пленка решают разные задачи и испытываются по разным методикам. Для узла металл-металл нужно оценивать трение и износ контактирующих деталей, условия нагрузки и совместимость покрытия с рабочей средой, а не только способность поверхности препятствовать прилипанию.
Как проверяют износостойкость антифрикционных покрытий?
Метод зависит от материала. ISO 23737:2021 описывает испытание тонких керамических пленок, ISO 18535:2016 - DLC-пленок, а ISO 20808:2016 - монолитной керамики. Результаты этих методов не следует считать взаимозаменяемыми; условия испытания нужно соотносить с задачей конкретного узла.
Заключение
Антипригарное покрытие для узла металл-металл выбирают по сочетанию условий эксплуатации и измеряемых свойств. Низкое трение не гарантирует высокой износостойкости, а бытовая аналогия со сковородой не заменяет технической оценки. Учитывайте нагрузку, температуру, скорость, среду, подготовку поверхности и метод испытания.
Следующий шаг - описать режим работы детали, определить требуемые показатели покрытия и согласовать испытание на оригинальном узле в реальном процессе. На основании результатов можно сравнить варианты и утвердить спецификацию для производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антипригарное покрытие оборудования решает проблему прилипания нетканого материала в упаковочных узлах, снижая брак и простои.
Твердые смазочные покрытия: графит или PTFE? Узнайте, когда выбрать каждый материал, их свойства и применение в оборудовании.
Узнайте, как выбрать покрытие для задвижек, чтобы предотвратить прикипание гаек и обеспечить долговечность крепежа в сложных условиях эксплуатации.