
Сравнение марок графита для самосмазывающихся порошковых деталей
При сравнении марок графита для порошковых деталей недостаточно смотреть только на чистоту. На работу готовой детали влияют также размер и форма частиц, их распределение в металлической матрице и поведение графита при спекании. Для самосмазывания важно, чтобы часть графита сохранилась в структуре и постепенно выходила к рабочей поверхности.
Статья поможет инженерам и закупщикам оценить, какие характеристики графитового порошка стоит проверять при выборе. Разберем, как чистота и происхождение графита связаны с трением, износом и технологией изготовления, а также почему результат нужно подтверждать испытаниями на рабочем режиме.
Сравнение марок графита: какие характеристики важны
Марки графита для порошковых деталей следует сравнивать по набору характеристик, а не по одному показателю в паспорте.
Чистота отражает содержание углерода, однако не описывает размер частиц, их форму и способность взаимодействовать с металлической матрицей. Эти параметры влияют на то, как графит распределится в смеси и что останется в детали после спекания.
Для самосмазывающихся деталей важен баланс. Мелкий графит может диффундировать в поверхностный слой металла, повышая механическую прочность и улучшая скольжение. Более крупные частицы в меньшей степени растворяются или диффундируют при спекании и могут сохраниться внутри матрицы как резерв твердой смазки. По мере эксплуатации такой графит постепенно раскрывается на рабочей поверхности.
| Параметр | Что учитывать при выборе |
|---|---|
| Чистота | Содержание углерода и риск нежелательных примесей |
| Размер частиц | Возможную диффузию в матрицу и сохранение графита в детали |
| Форма частиц | Распределение порошка и его поведение в составе |
| Совместимость с матрицей | Влияние состава на спекание, прочность и трение |
| Режим работы | Нагрузку, скорость, температуру и среду испытания |
Сопоставлять порошки корректно в рамках одной технологии и для конкретной матрицы. Например, исследование алюминиевого композита проводили с природным чешуйчатым графитом фракции 600 mesh и чистотой выше 99,9%. В работе с самосмазывающимся материалом Fe-Mo-Ni-Cu-Graphite использовали высокочистый графит размером частиц −325 mesh; чистота порошковых материалов составляла 99,5%. Эти данные показывают, что применяются разные сочетания характеристик, но не доказывают превосходство одной марки над другой: материалы испытывали в разных составах и режимах.
Чистота графита: как она влияет на свойства
Чистота графита влияет на повторяемость трибологических свойств и помогает контролировать нежелательные примеси, способные мешать спеканию и стабильности трения.
При этом высокое содержание углерода не гарантирует, что готовая деталь будет работать лучше. Результат зависит также от гранулометрии порошка, металлической матрицы и технологических параметров.
В опубликованных исследованиях встречаются значения чистоты выше 99,9% для природного чешуйчатого графита и 99,5% для порошковых материалов в составе Fe-Mo-Ni-Cu-Graphite. Это примеры конкретных исследовательских систем, а не универсальные требования к любому изделию. Сравнение этих процентов без учета состава, размера частиц и режима спекания не позволяет предсказать ресурс детали.
При закупке полезно сверять спецификацию порошка с требованиями производства: отдельно учитывать содержание углерода и характеристики фракции. Если в документации указана только чистота, данных для выбора может быть недостаточно. Инженеру важно выяснить, как порошок поведет себя в заданной матрице и какая часть графита останется доступной для смазывания после спекания.
Практическая оценка не сводится к анализу исходного порошка. Нужно проверить структуру готовой детали и сопоставить ее свойства с задачей узла: требуется ли прежде всего повысить прочность, снизить трение или обеспечить постепенное высвобождение твердой смазки. Чем точнее задан этот приоритет, тем осмысленнее сравнение марок графита.
Размер и форма частиц: останется ли графит резервом смазки
Размер частиц определяет, насколько активно графит вовлекается в металлическую матрицу при спекании.
Мелкий порошок может диффундировать в поверхностный слой металла. Более крупный графит в меньшей степени растворяется или диффундирует, поэтому способен сохраниться внутри детали и постепенно выходить к рабочей поверхности в эксплуатации.
Для самосмазывающихся деталей это принципиальный компромисс. Если задача состоит в создании внутреннего резерва твердой смазки, важно подобрать такие фракцию и режим спекания, при которых графит не уйдет полностью в матрицу. Одновременно нужно учитывать требования к механической прочности и технологичности детали: увеличение содержания графита может снижать трение и износ, но не отменяет необходимости оценивать свойства всего композита.
Форма частиц тоже имеет значение. В исследовании алюминиевого композита применяли природный чешуйчатый графит 600 mesh, а в высокотемпературном исследовании материала Fe-Mo-Ni-Cu-Graphite использовали графит размером −325 mesh. Это характеристики разных материалов и процессов, а не готовая шкала для выбора. Нельзя заключить, что одна из фракций лучше без испытаний на соответствующей матрице.
При разработке состава оценивают не только исходный порошок, но и его распределение в детали после формования и спекания. Если графит распределен неравномерно или его структура не соответствует условиям работы, высокая чистота не обеспечит ожидаемого самосмазывания. Поэтому фракцию, форму частиц и режим обработки рассматривают совместно.
Происхождение графита и его роль в выборе
Происхождение графита влияет на свойства не само по себе, а через характеристики конкретного материала: чистоту, форму и размер частиц, структуру порошка.
В имеющихся исследовательских примерах природный чешуйчатый графит использовался в композите с алюминиевой матрицей, а высокочистый графит −325 mesh - в составе Fe-Mo-Ni-Cu-Graphite. Эти примеры подтверждают разнообразие применяемых материалов, но не дают прямого сравнения графита разного происхождения в одинаковых условиях.
Поэтому при выборе не стоит опираться только на отметку «природный» или «высокочистый». Запросите данные о фракции, форме частиц и чистоте, а затем оцените совместимость порошка с металлической матрицей и режимом спекания. Если сравниваются несколько поставок, важно проверять их по одинаковой программе, иначе различия в результате могут быть связаны не только с происхождением, но и с гранулометрией или составом шихты.
Для порошковой детали важен и конечный результат: остается ли графит в матрице в форме, доступной для постепенного выхода к поверхности. Именно это связывает происхождение графита и технологические характеристики с самосмазыванием в эксплуатации. Без анализа структуры и испытаний определить влияние источника порошка на ресурс детали нельзя.
При использовании графита с покрытием или модификацией поверхности дополнительно проверяют совместимость покрытия с матрицей. Для никелированного графита описаны плотная однородная структура покрытия и хорошая металлическая связь с подложкой; это связывают с улучшением износостойкости и антифрикционных свойств. Однако переносить такой результат на другую матрицу без проверки не следует.
Триботестирование смазки и готовой детали
Триботестирование помогает проверить, как материал ведет себя при заданных нагрузке, скорости, температуре и среде.
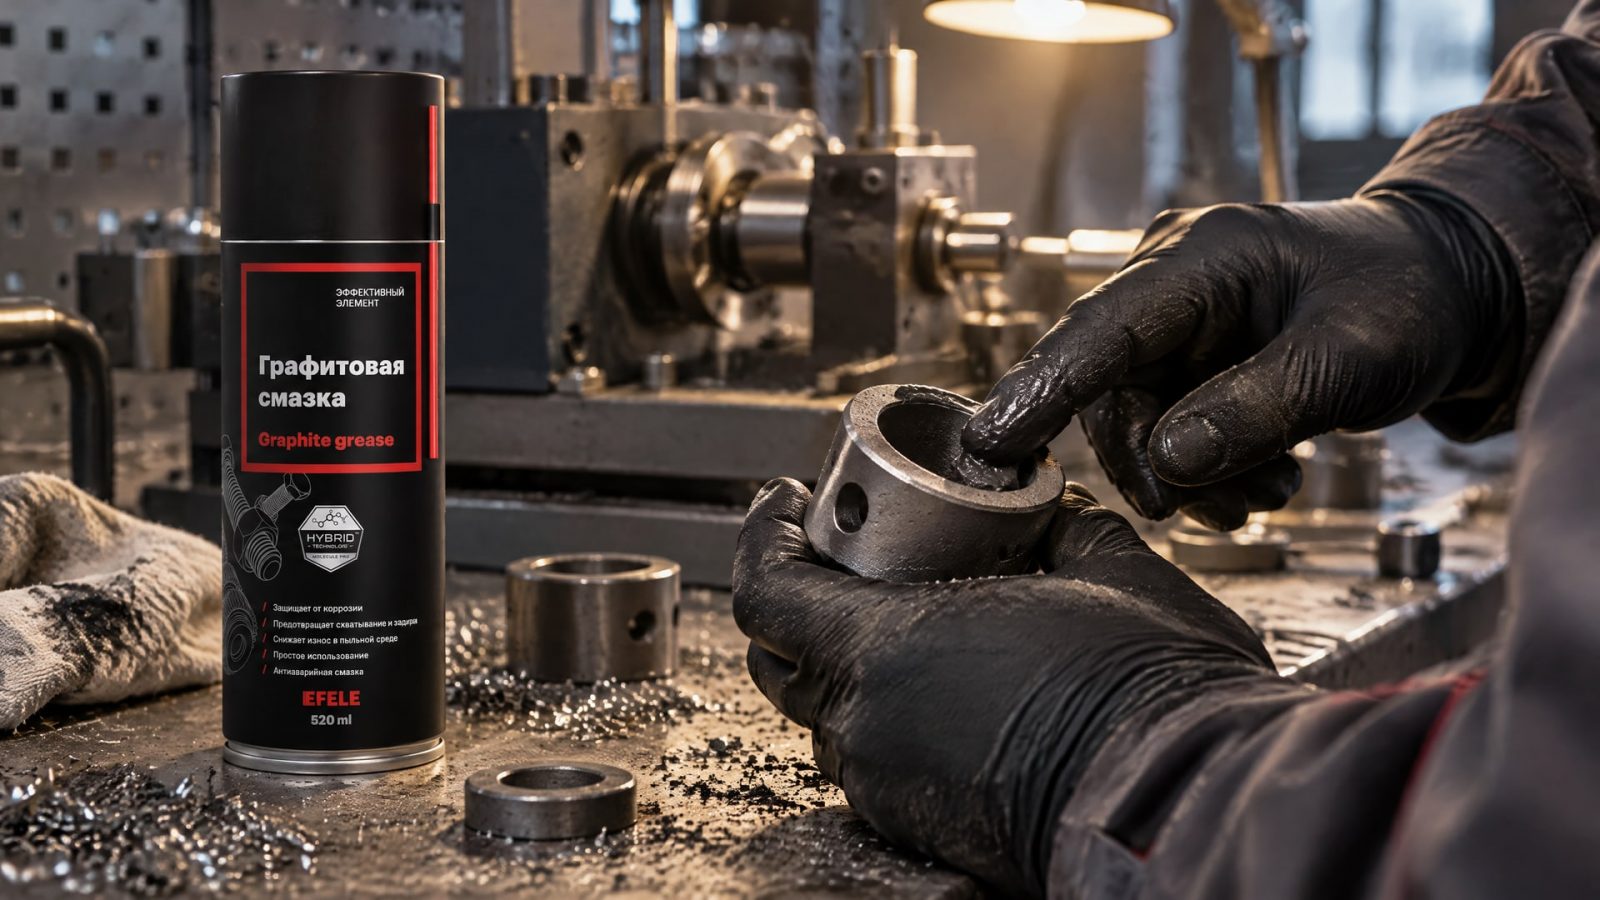
Для порошковой детали испытывают готовый композит, а не только исходный графит: результат зависит от матрицы, пористости, распределения твердой смазки и режима спекания. Поэтому условия теста должны соответствовать предполагаемой работе узла.
В одном исследовании композиционных материалов с графитом минимальный коэффициент трения составил 0,1278 при нагрузке 5 Н, скорости 1,5 м/с и пути 1000 м. Это результат конкретного испытания, а не характеристика любой детали с графитом. Использовать его как целевое значение для другого материала нельзя, если отличаются состав или условия тестирования.
Совет инженера
Сценарий: готовая деталь работает в узле, где помимо графита предусмотрена внешняя смазка контактирующих поверхностей.
Что делают: отдельно проверяют графитовый композит и режим дополнительного смазывания; в таких условиях применяют EFELE Графитовая смазка, которая помогает предотвращать схватывание и заедание и поддерживать стабильное трение.
Итог: испытание показывает поведение всего узла в заданном режиме, не смешивая эффект внутреннего графита с действием внешней смазки.
При сравнении вариантов фиксируют одинаковые параметры испытания и оценивают не один коэффициент трения, но и износ. Если результаты различаются, проверяют состав, фракцию и распределение графита, а также режим спекания. Такой подход помогает выбрать материал под конкретную задачу, а не по одному показателю порошка.
Часто задаваемые вопросы
Всегда ли графит с более высокой чистотой лучше для самосмазывающейся детали?
Нет. Высокая чистота помогает контролировать примеси и повышает повторяемость свойств, но результат зависит также от размера и формы частиц, металлической матрицы и режима спекания. Без оценки готового материала нельзя определить, сохранится ли графит в структуре и будет ли доступен на рабочей поверхности.
Почему более крупный графит может быть полезен в порошковой детали?
Крупные частицы в меньшей степени диффундируют в металлическую матрицу при спекании. Часть графита может сохраниться внутри детали и постепенно раскрываться в эксплуатации, обеспечивая эффект твердой смазки. Подходящую фракцию подбирают для конкретной матрицы и проверяют испытаниями.
Как оценить влияние происхождения графита на свойства детали?
Сопоставьте спецификации порошков по чистоте, фракции и форме частиц, затем испытайте их в одинаковом составе и технологическом режиме. Само обозначение происхождения не предсказывает коэффициент трения или износ. Для надежного вывода оценивают готовые детали и условия, близкие к эксплуатации.
Заключение
Сравнение марок графита для самосмазывающихся порошковых деталей должно учитывать чистоту, происхождение, размер и форму частиц, а также их поведение при спекании. Для самосмазывания важно, чтобы графит не только участвовал в формировании структуры, но и сохранялся в матрице как резерв твердой смазки. Отдельные результаты исследований нельзя переносить на деталь с другой матрицей и режимом работы.
Следующий шаг для инженера или закупщика - запросить спецификацию графитового порошка, сверить характеристики с технологией изготовления и провести триботестирование готовой детали на целевых условиях. Это позволит сравнить варианты по трению и износу, а не только по заявленной чистоте.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему метод окунания не гарантирует стабильную толщину слоя покрытия в точном машиностроении и как это влияет на детали машин.
Узнайте, как правильно выбрать смазку дозатора пищевой продукции, чтобы обеспечить безопасность и стабильность производства.
Узнайте, как правильно выбрать смазку шпинделя станка, обслуживать его и контролировать работу для долговечности оборудования.