
Твердая смазка для стали и деталей с натягом: как выбрать покрытие
Для стальных деталей с натягом чаще выбирают не густую пластичную смазку, а тонкое твердосмазочное покрытие с контролируемой толщиной. При подборе твердой смазки важно учитывать марку стали, подготовку поверхности, способ нанесения и полный режим отверждения: от этих условий зависят адгезия, износостойкость и коррозионная защита пленки.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, чем твердосмазочное покрытие отличается от пластичной смазки, как подготовить сталь и выбрать отверждение. Отдельно рассмотрим особенности применения при посадке с натягом, требования к контролю процесса и вопросы о карандашах и шприцах для твердой смазки.
Твердая смазка: виды и отличия от пластичной
Под названием «твердая смазка» часто объединяют разные материалы.
Для подбора важно разделять твердосмазочную пленку и пластичную смазку: первая после сушки или отверждения остается на поверхности в виде сухого слоя, вторая сохраняет пластичную консистенцию. Это разные формы материала, и заменить одну другой без оценки узла нельзя.
Твердосмазочные покрытия различаются по химическому составу, способу нанесения и отверждения. Встречаются воздухосушимые системы и термоотверждаемые составы. В покрытиях могут применяться твердые смазочные компоненты, в том числе графит и дисульфид молибдена, а также полимерное связующее. Поэтому формулировка «твердые смазки виды» не дает достаточной информации для выбора: нужно выяснить, на какой основе сделан состав и как его наносят.
После сушки и отверждения покрытие образует сухую пленку толщиной в несколько микрон. Для стальных деталей в одном из описанных режимов приводится диапазон толщины от 0,0004 до 0,0010 дюйма, то есть примерно 10-25 мкм. Это ориентир из конкретной документации, а не универсальная норма для любых покрытий. Увеличивать толщину «с запасом» не следует: важны требования изготовителя материала и конструкция узла.
Термины «твердая пластичная смазка», «карандаш твердой смазки» и «твердосмазочное покрытие» также не следует считать синонимами. Карандаш или шприц указывают на формат подачи, но сами по себе ничего не говорят о химии, совместимости со сталью или способе отверждения. Перед закупкой снабженцу стоит сверить полное наименование материала, назначение и инструкцию по применению.
Смазка для стали: подготовка поверхности и адгезия
Для капризных марок стали нельзя выбирать покрытие только по общему описанию «для металла».
На результат влияют состояние поверхности, способ ее обработки и совместимость состава с основанием. Поэтому до нанесения нужно проверить техническую документацию на покрытие и требования к подготовке конкретной детали. Если марка стали или состояние поверхности отличаются от тех, для которых материал подбирали ранее, пригодность процесса следует подтвердить отдельно.
Базовая подготовка включает обезжиривание. Для ряда стальных поверхностей также применяют дробеструйную обработку и фосфатирование. Фосфатирование заметно улучшает адгезию по сравнению с поверхностью, которую только обезжирили или обработали дробеструйно. Оно также может повысить ресурс износа и коррозионную стойкость покрытия. Однако необходимость каждого этапа определяют по документации и технологическим возможностям производства, а не добавляют автоматически.
Почему одного обезжиривания может быть мало
Если пленка плохо держится на основании, даже правильно выбранный состав не даст ожидаемого результата. На стали с неподходящей подготовкой покрытие может отслаиваться, а его износостойкость и защитные свойства окажутся ниже ожидаемых. Для ответственных деталей разумно заранее согласовать последовательность очистки и обработки поверхности с требованиями к покрытию.
При подборе смазки для стали проверьте следующие параметры:
какие операции подготовки поверхности требует изготовитель покрытия;
нужна ли дробеструйная обработка или фосфатирование;
каким способом наносят материал;
какова требуемая толщина сухой пленки;
какой режим сушки или термоотверждения предусмотрен.
В военной спецификации MIL-PRF-46010F для твердосмазочного материала указано содержание не менее 40% твердых веществ по массе. Это требование относится к указанной спецификации, а не ко всем материалам этого класса. Оно показывает, почему при закупке важно сверять не только название категории, но и конкретные параметры документации.
В производственной карте стоит фиксировать не просто «нанести твердую смазку», а весь процесс: подготовку стали, нанесение, отверждение и контроль. Такая запись помогает повторять результат между партиями и быстрее находить причину дефекта, если адгезия или стойкость пленки не соответствуют требованиям.
Отверждение твердой смазки: температура, время и выбор системы
Воздухосушимые и термоотверждаемые покрытия требуют разных условий.
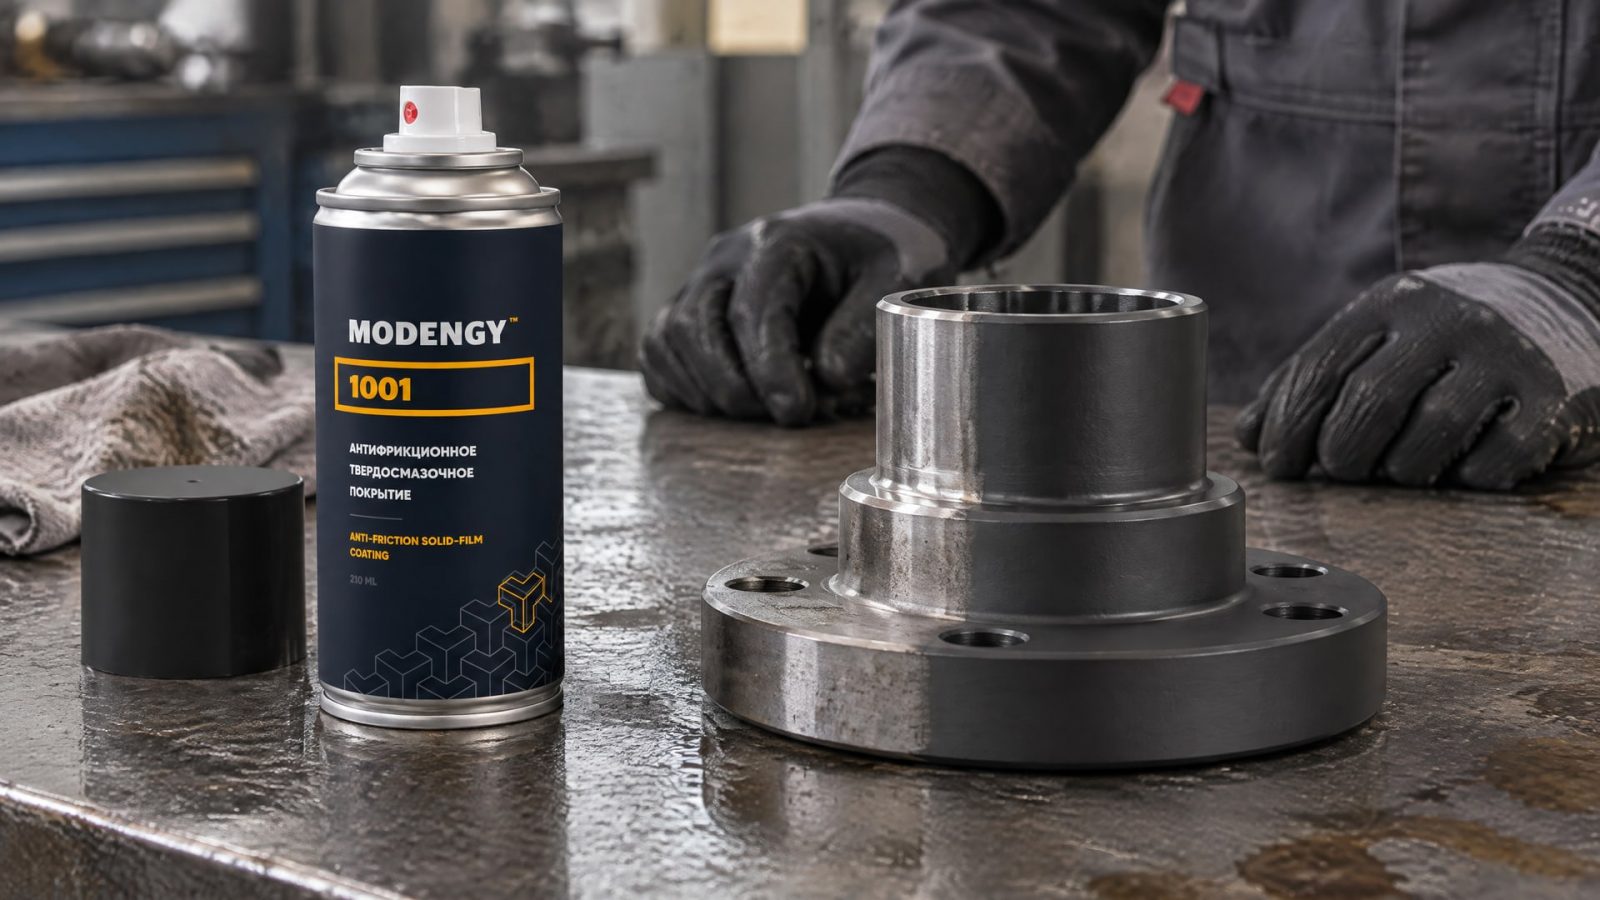
Первые высыхают при комнатной температуре, вторые после нанесения обрабатывают в печи. Типичный диапазон запекания для термоотверждаемых систем составляет 100-250 °C, но конкретный режим зависит от состава. Универсальной температуры отверждения твердой смазки нет: ее нужно брать из документации на выбранный материал.
Высыхание на ощупь не подтверждает, что покрытие готово к работе. Для термоотверждаемой системы важны и температура, и время обработки. Неполное отверждение может ухудшить износостойкость и коррозионную защиту. При производственном контроле отслеживают температуру самой детали, а не только показания печи, и дают детали полностью остыть перед проверками.
В одном исследовании для стальных компонентов был задан режим 400 °F ± 10 °F в течение 50 минут ± 2 минуты, что составляет примерно 204 °C. Эти параметры относятся к конкретному материалу и испытанию, а не служат готовой инструкцией для других покрытий. При переносе процесса на иной состав или деталь режим необходимо сверить с его техническими требованиями.
Когда важна сушка при комнатной температуре
Если деталь нельзя подвергать печному нагреву, сначала проверяют, допускает ли выбранный материал сушку при комнатной температуре и насколько быстро формируется покрытие. Например, MODENGY 1001 применяют для деталей, которым требуется отверждение при комнатной температуре; покрытие быстро формируется. Такой вариант рассматривают, когда технологический процесс не предусматривает высокотемпературную обработку. При этом соблюдение подготовки поверхности и инструкции по нанесению остается обязательным.
Когда узлу требуется более высокая термостойкость и доступно высокотемпературное отверждение, в подборе рассматривают MODENGY 1003. Выбор такого решения должен учитывать допустимый температурный режим детали и требования к процессу отверждения. Само наличие печи не отменяет необходимости контролировать фактический нагрев детали и выдержку.
Для разных систем возможен компромисс: более высокая температура отверждения может повысить износостойкость, тогда как низкая температура в отдельных случаях дает лучшую коррозионную защиту. Поэтому выбирать режим только по максимальной температуре нельзя. Сверьте документацию, назначение узла и требуемые свойства покрытия.
Смазка при натяге: как не нарушить посадку
В узлах с посадкой с натягом покрытие должно помогать работе сопряжения, не мешая сборке.
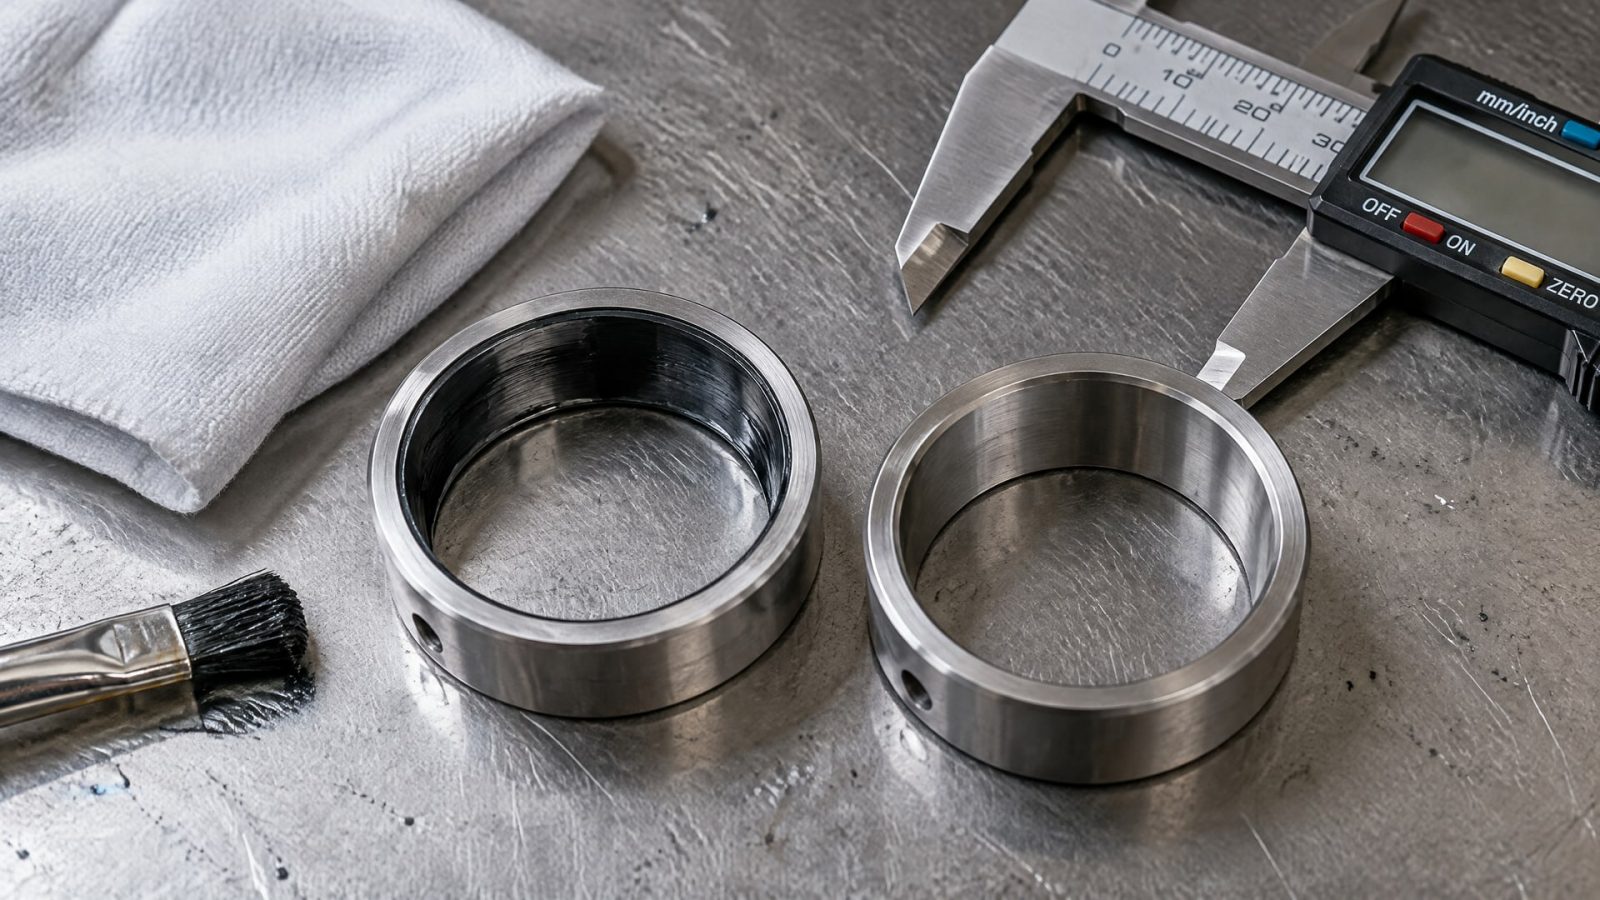
Избыточный слой способен изменить условия контакта, поэтому для таких деталей чаще рассматривают тонкие твердосмазочные пленки, а не густые пластичные смазки. При этом важно подтвердить, что покрытие выдерживает монтаж и сохраняет свойства после запрессовки.
Посадка и смазка должны подбираться совместно. В материалах по подшипниковым узлам указано, что при постоянном радиальном направлении нагрузки часто используют посадку с натягом. Для втулок при температурном интервале от -30 °C до +65 °C приводится рекомендация устанавливать их с натягом и с полной опорой по длине. Эти условия относятся к конкретным типам узлов и не заменяют расчет посадки для другой конструкции.
До запуска процесса проверьте, не создает ли пленка препятствий при сборке, не повреждается ли она при запрессовке и подходит ли ее толщина для сопрягаемых поверхностей. Слишком толстый слой не становится полезнее автоматически: опубликованные значения для стальных покрытий находятся в микронном диапазоне, включая толщину 10-25 мкм в конкретном примере. Рабочий предел для детали следует брать из требований к выбранному покрытию и посадке.
Что проверить до сборки
Совместимы ли покрытие и подготовленная поверхность стали.
Указаны ли в документации допустимая толщина и режим отверждения.
Не нарушает ли слой условия посадки и контакт по длине.
Выдерживает ли покрытие предусмотренный способ монтажа.
Подтверждены ли свойства пленки после полного отверждения и охлаждения.
При фреттинге и других проблемах на контактных поверхностях нужно оценивать весь узел: материал, состояние сопряжения, подготовку стали, толщину пленки и монтаж. Нельзя считать, что любое твердосмазочное покрытие автоматически устранит износ. Аналогично, пластичная смазка не становится подходящей для натяга лишь потому, что ее можно нанести тонко: решение должно соответствовать посадке и документации на материал.
Нанесение и контроль: от покрытия до карандаша
Формат подачи выбирают после того, как определены состав и технология.
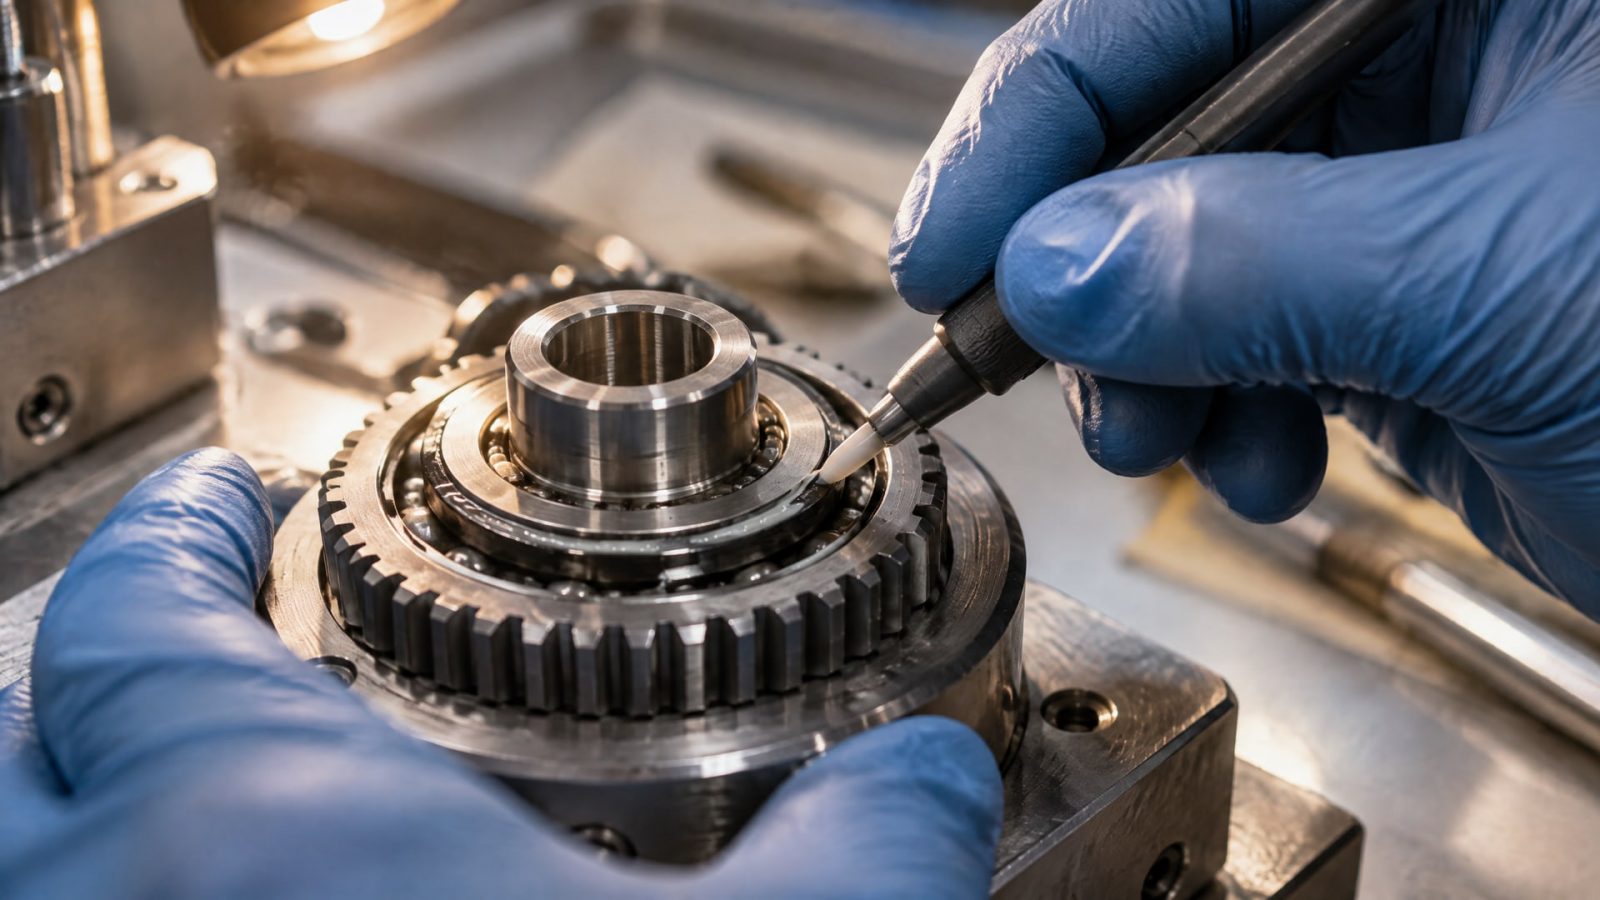
В документации по твердым пленкам встречаются нанесение распылением, готовые покрытия и сервисное нанесение. Но слово «шприц» или «карандаш» само по себе не описывает рабочие характеристики. Перед закупкой шприца для твердой смазки или карандаша твердой смазки уточните, что именно представляет собой материал, на какую поверхность он рассчитан и как должен высыхать или отверждаться.
Если в спецификации фигурируют твердые смазки на основе графита, проверьте, идет ли речь о сухом покрытии, составе с полимерным связующим или другом материале. Название компонента не заменяет сведений о подготовке стали и способе формирования пленки. Для деталей с натягом особенно важно понять, какой слой останется после нанесения и не помешает ли он сборке.
Контроль качества начинают с соблюдения технологического процесса. Проверяют подготовку поверхности, нанесение и полный режим отверждения. Для ряда производственных процессов используют тест с клейкой лентой: участок покрытия надрезают или проверяют лентой, чтобы выявить отслоение. Такой тест не заменяет требований документации, но помогает оценить адгезию на контрольном участке.
Перед проверкой термоотверждаемого покрытия деталь должна полностью остыть. Температуру контролируют на детали, а не только в печи: иначе запись о режиме нагрева может не отражать фактическую обработку изделия. В качестве примера конкретного режима для стальных компонентов в источнике приводится 400 °F ± 10 °F и выдержка 50 минут ± 2 минуты; переносить эти значения на другой материал без проверки нельзя.
Для закупщика практичный комплект документов включает описание состава, требования к подготовке поверхности, метод нанесения, толщину пленки и режим отверждения. Если часть этих сведений отсутствует, сравнивать предложения только по формату поставки или общему названию «твердая смазка» недостаточно. Сверяйтесь со спецификацией и согласуйте процесс с теми, кто отвечает за покрытие и сборку узла.
Часто задаваемые вопросы
Какие бывают виды твердых смазок?
Твердосмазочные материалы различаются по составу, способу нанесения и отверждения. Среди них встречаются воздухосушимые и термоотверждаемые покрытия, а также системы с твердыми смазочными компонентами и полимерным связующим. Чтобы выбрать подходящий вид для стали, проверьте требования к поверхности, толщине пленки и режиму отверждения.
Подходит ли твердая смазка для деталей с натягом?
Для деталей с натягом часто рассматривают тонкое твердосмазочное покрытие, а не густую пластичную смазку. Важно, чтобы слой не мешал посадке, выдерживал монтаж и сохранял свойства после сборки. До внедрения проверьте допустимую толщину покрытия, подготовку поверхности и режим отверждения по документации материала.
Как подобрать шприц для твердой смазки или карандаш?
Шприц и карандаш обозначают формат нанесения, но не объясняют свойства состава. Сначала определите, какое покрытие требуется узлу, затем проверьте совместимость со сталью, подготовку поверхности и способ отверждения. В документации должны быть указаны назначение материала и технология применения; одного названия формы поставки для выбора недостаточно.
Достаточно ли обезжирить сталь перед нанесением покрытия?
Не всегда. Для ряда стальных поверхностей дробеструйная обработка и фосфатирование улучшают адгезию, а фосфатирование может повысить ресурс износа и коррозионную стойкость покрытия. Требуемая подготовка зависит от материала и состояния детали, поэтому ее сверяют с технологической документацией, а не определяют только по внешнему виду стали.
Заключение
Твердую смазку для стали и деталей с натягом выбирают по совокупности условий: материал основания, подготовка поверхности, толщина пленки, способ нанесения и режим отверждения. Для посадки с натягом предпочтительны тонкие покрытия, которые не нарушают сборку; для стали важны адгезия и соблюдение полного цикла обработки.
Следующий шаг для инженера или снабженца - зафиксировать в спецификации требования к подготовке детали, покрытию, отверждению и контролю. Затем сверьте эти параметры с документацией на материал и проверьте процесс на контрольной детали до его внедрения в серию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как толщина слоя покрытия влияет на боковой зазор червячной передачи и почему важно учитывать этот параметр при выборе материала.
Сравните антифрикционные покрытия холодного и горячего отверждения, чтобы выбрать оптимальную технологию для ваших задач.
Узнайте, как окунание с центрифугированием обеспечивает равномерное покрытие мелких деталей и какие параметры важны для качественного результата.